詳細情報
超音波金属溶接機 銅アルミ遷移片溶接|高精度・低抵抗の銅アルミ溶接設備
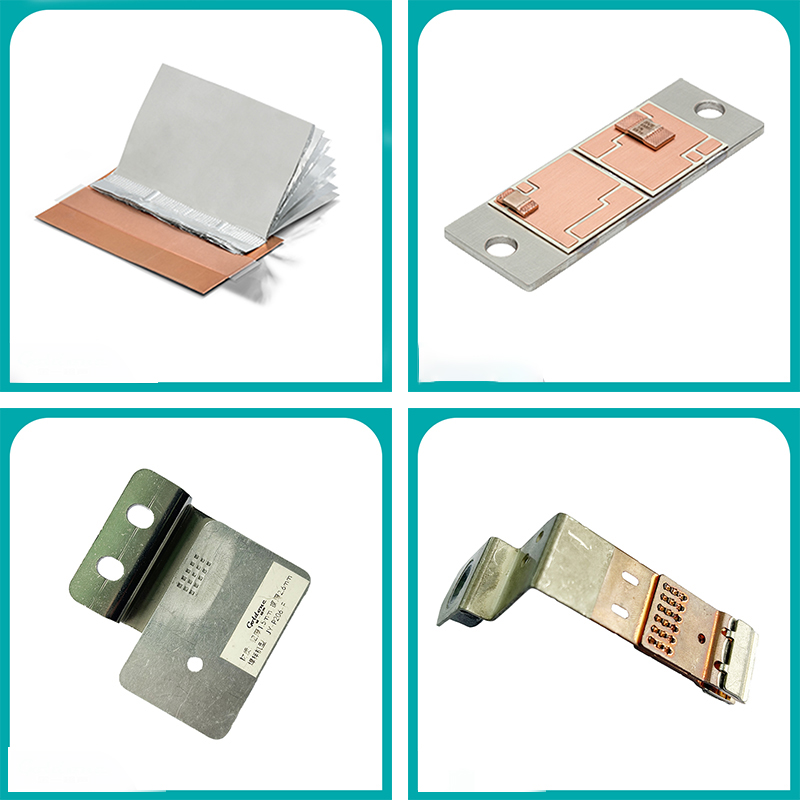
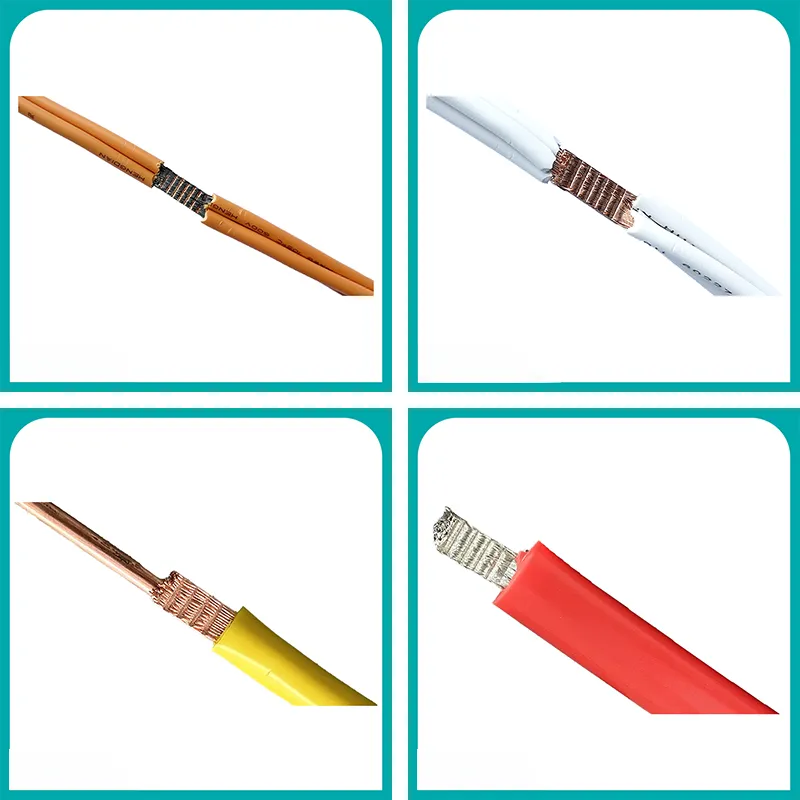
超音波金属溶接機による銅アルミ遷移片溶接技術は、高周波機械振動を利用して銅とアルミの異種金属を固相冶金結合させ、従来の溶融溶接で問題となる金属間化合物の脆性相による割れや抵抗率上昇を効果的に解決します。本工法は動力電池、蓄電システム、高圧ハーネス製造分野で広く採用され、新エネルギー車と電力網インフラに高信頼性の接続ソリューションを提供します。
超音波金属溶接機による銅アルミ遷移片溶接の技術的ポジショニングと産業価値
超音波金属溶接機による銅アルミ遷移片溶接の核心的優位性は、低温固相溶接特性にあります。溶接プロセス中、銅アルミ界面温度は母材融点の50%を超えず、CuAl₂、Cu₉Al₄などの脆性金属間化合物の過剰成長を根本的に抑制します。B2B調達の意思決定者にとって、この技術は電池モジュール接続部の長期使用安定性と通電能力を直接決定し、生産ラインのプロセス水準を評価する重要な指標となります。
新エネルギー車と蓄電産業の急速な拡大を背景に、銅アルミ遷移片は電池極柱とアルミバー間の重要な接続媒体であり、その溶接品質はシステムの安全性に直接関わります。超音波金属溶接プロセスを採用することで、遷移片と銅バー・アルミバー間に緻密な原子拡散層が形成され、接触抵抗は溶融溶接方式より安定して低く、フラックス残留による腐食リスクも回避できます。設備サプライヤーのプロセスデータベースと振幅制御精度は、厳格な車規格基準を満たすかを評価する重要な根拠となります。
全出力帯の技術仕様比較:精密電子から蓄電銅アルミバーまで
異なる溶接面積と生産ラインタクト要件に対応するため、当社は3000Wから12000Wの出力範囲をカバーするシリーズ機種を提供しています。以下は実験室で検証された中核技術パラメータであり、プロセス選定の参考としてください:
| 設備型番 | 定格出力 | 溶接面積範囲 | 設備重量 | 外形寸法(mm) | 代表的应用 |
|---|---|---|---|---|---|
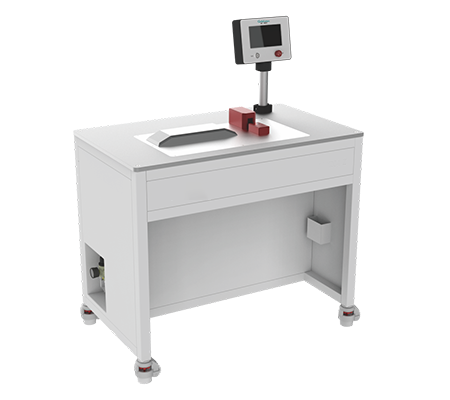
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410 | 精密センサー、マイクロハーネス |
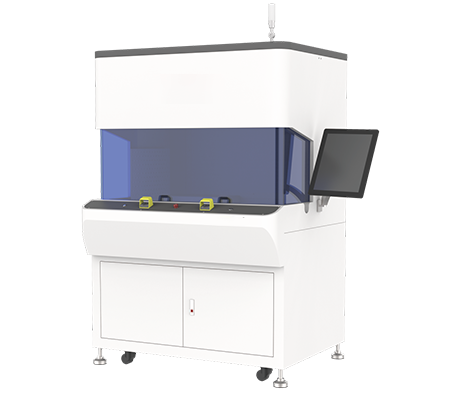
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200 | リチウム電池モジュール端子溶接 |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442 | 精密電子とセンサー |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200 | 動力電池高圧ハーネス |
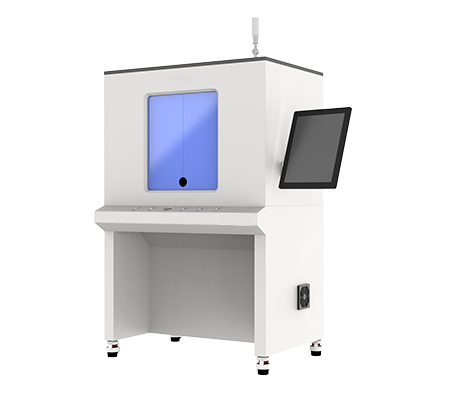
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000 | 高圧ハーネス銅アルミ端子 |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150 | 大型ハーネス銅アルミバー |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150 | 蓄電システム銅アルミバー溶接 |
上表のデータはすべて当社の出荷時検査報告書に基づいています。YN-D2012-GはDシリーズのフラッグシップ機種であり、988KGの本体質量が溶接時の剛性支持を保証し、12000Wの超音波出力と組み合わせて、120mm²断面の銅アルミ遷移片溶接を安定して完了できます。より大きな溶接面積のカスタムニーズについては、技術部門に直接連絡して実現可能性の検証を推奨します。
中核プロセス特性と品質管理システム
冶金結合メカニズムと界面信頼性
超音波金属溶接機で銅アルミ遷移片を溶接する際、ホーンは20kHzの高周波振動で銅アルミ界面に微視的塑性変形と摩擦熱を発生させ、表面酸化膜を破壊した後、清浄な金属表面の原子レベル接触を実現します。当社設備にはリアルタイム振幅監視システムが搭載されており、溶接エネルギー入力の変動を±3%以内に抑え、量産時の各溶接点のせん断力の一貫性を保証します。
モジュール式出力構成と生産ライン柔軟性
DシリーズとXシリーズは出力アップグレードモジュールに対応しており、例えばYN-D206-Gは4000W、6000W、8000W、12000Wの4段階の出力を切り替えることができ、異なるバッチ製品のプロセス切替ニーズに対応します。分離型構造設計(YN-D206-Gなど)により、発振器とヘッドを分離して設置でき、自動化生産ラインや狭い作業スペースへの統合が容易です。
溶接品質トレーサビリティとデータインターフェース
全機種に溶接パラメータ記録機能が標準装備されており、各製品の溶接エネルギー、ピーク出力、溶接時間などの重要データをエクスポートでき、IATF 16949体系の全プロセストレーサビリティ要件を満たします。設備はModbus TCP通信プロトコルに対応し、MESシステムとシームレスに連携して、プロセスパラメータのリモート配信とリアルタイム監視を実現します。
代表的应用シーン:動力電池、蓄電システム、高圧ハーネス
超音波金属溶接機による銅アルミ遷移片溶接は、以下の分野で成熟した応用ソリューションを確立しています:
- 動力電池モジュール:電池極柱とアルミバー間の遷移片溶接に使用され、溶接面積は10-50mm²に集中します。YN-X206-ZまたはYN-X204-Z機種を推奨します。コンパクトな構造でモジュール生産ラインに多工位配置が可能です。
- 蓄電システム銅アルミバー:コンテナ型蓄電システムの大断面銅アルミ複合バー接続には、YN-D2012-Gが12000W出力と35-120mm²の溶接範囲で、大型遷移片の強固な溶接を一回で完了し、高倍率充放電条件下の低抵抗要件を満たします。
- 新エネルギー車高圧ハーネス:モーターコントローラーとバッテリーパック間の高圧コネクタ端子溶接には、YN-D206-G分離型機種を推奨します。分離構造により生産ライン両側に対称配置でき、作業効率が向上します。
- 精密電子とセンサー:溶接面積が20mm²未満のマイクロ銅アルミ遷移片には、YN-P203-FとYN-X203-Yが精密なエネルギー制御を提供し、熱影響部が敏感な電子部品領域に拡散するのを防ぎます。
設備選定ガイド:溶接面積と生産ライン配置に基づく最適ソリューション
選定には3つの次元を総合的に考慮する必要があります:総溶接面積、生産ラインタクト、設備統合方式です。まず、製品図面から銅アルミ遷移片の有効溶接面積を計算し、材料公差変動に対応するため20%の余裕を確保します。次に、単品溶接タクト要件を評価します——当社設備の単回溶接時間は通常0.3〜1.5秒で、生産ラインタクトが2秒/個未満の場合は、2ステーション回転テーブル構造を推奨します。最後に、工場の天井高さと物流通路幅に基づいて一体型または分離型構造を選択します。例えばYN-D2012-Gの1750×1050×2150mmの外形寸法では、設置位置に十分なメンテナンススペースを確保する必要があります。
よくある技術質問(FAQ)
超音波金属溶接機で銅アルミ遷移片を溶接する際、溶接品質の良否をどのように判断しますか?
銅アルミ遷移片溶接後、界面に金属間化合物は発生しますか?
設備の型替え時、ホーンと受け型の交換にどのくらい時間がかかりますか?
異なる厚さの銅アルミ遷移片を溶接する場合、溶接パラメータの調整は必要ですか?
超音波金属溶接機の銅アルミ遷移片の表面清浄度要件はどのようなものですか?
設備稼働時の騒音レベルはどのくらいですか?追加の防音対策は必要ですか?
YN-D2012-GとYN-D208-Gの構造上の違いは何ですか?
設備は自動化生産ラインへの統合に対応していますか?
銅アルミ遷移片溶接時、ホーンの寿命は一般的に何回ですか?
設備に冷却システムの設置は必要ですか?
量産時の溶接品質の安定性をどのように保証しますか?
銅アルミ遷移片溶接後、後処理は必要ですか?
設備の電源要件は何ですか?
オペレーターにはどのようなトレーニングが必要ですか?
設備の保証期間とアフターサービス方針はどのようなものですか?
サンプル溶接テストサービスは提供できますか?
資格認証とカスタマイズ納品能力
当社の全シリーズ超音波金属溶接機はCE、FCCおよびISO 9001品質管理システム認証を取得しており、中核制御基板と電源モジュールには車規格部品を採用し、産業現場での長期安定稼働を確保しています。大型銅アルミバー溶接プロジェクトには、プロセス検証、治具設計から生産ライン統合までのターンキーエンジニアリングサービスを提供します。溶接面積が120mm²を超える極端な用途には、具体的なワーク図面と材料グレードを提供いただき、応用エンジニアが専用の実現可能性評価を実施します。納期については、標準機種は在庫即納、カスタマイズ機種は30〜45日で、リモート試運転サポートと生涯技術コンサルティングサービスを提供します。
Winna Technologyについて
Winna Technologyは電源アダプター、AC/DCケーブルハーネス受託製造、超音波金属溶接機の研究開発・製造を専門としており、OEM/ODMワンストップサービスを提供しています。
当社製品はCE/UL/FCC/CCC/RoHS認証を取得しており、年間返品率は0.02%未満、世界50か国以上の国と地域のお客様にサービスを提供しています。
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093
仕様パラメータ
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093