詳細情報
8000Wハイパワー超音波溶接機YN-D208-Gは、20~70mm²の大型ハーネス・銅アルミバスバー溶接専用に設計されており、380V 20KHzの産業グレード構成を採用しています。コアバリューは、大断面金属溶接を高効率かつ安定的に完了し、接続強度と導電性能を向上させることにあります。
技術仕様
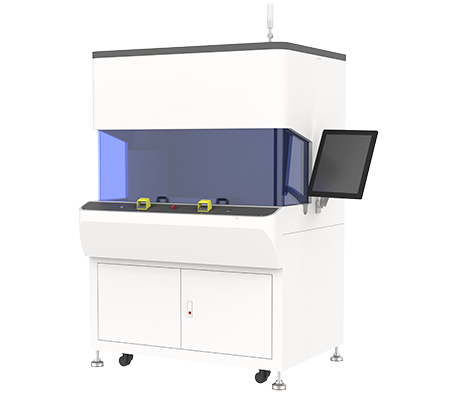
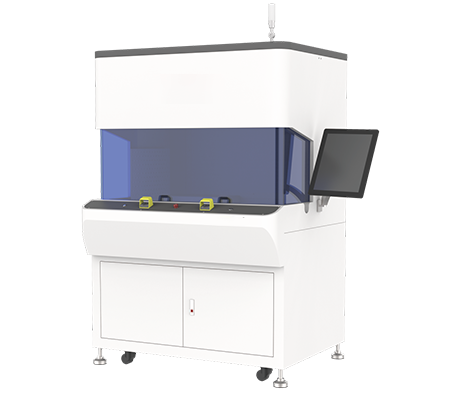
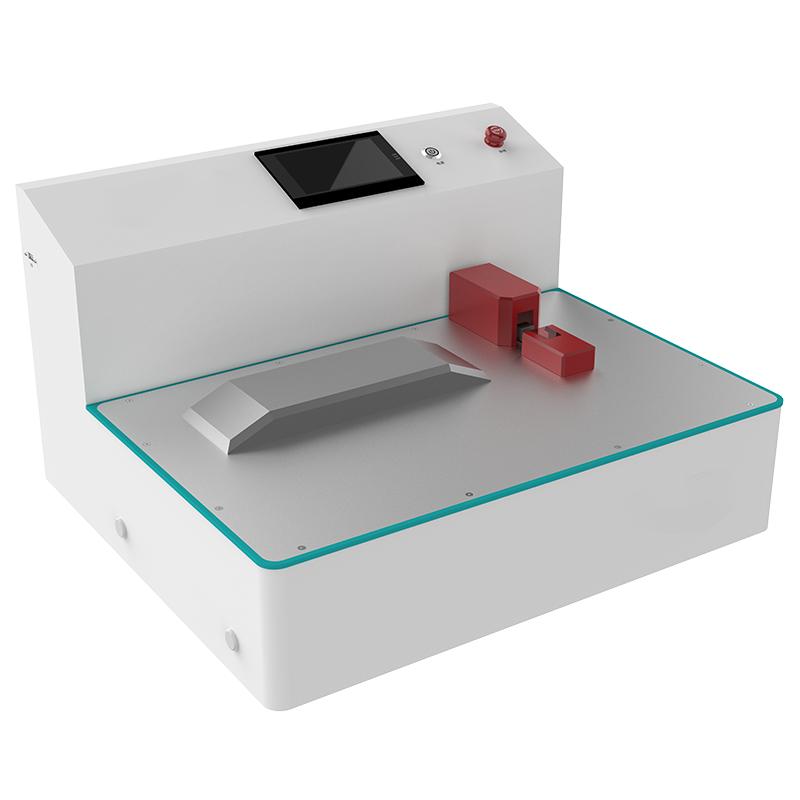
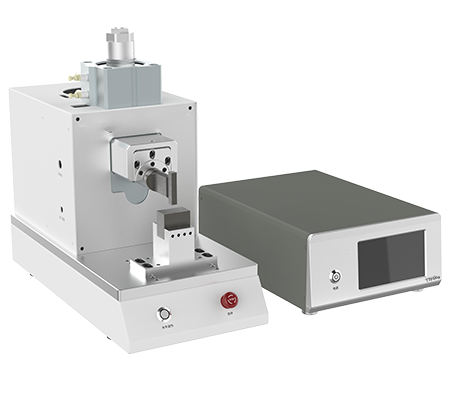
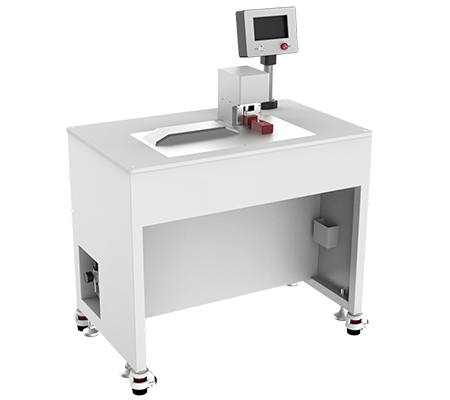
製品外観
| パラメータ名 | パラメータ値 |
| 入力電圧 | 380V |
| 動作周波数 | 20KHz |
| 出力 | 8000W |
| 溶接面積 | 20-70mm² |
| 装置重量 | 957KG |
| 外形寸法 | 1750×1050×2150mm |
| 適用材料 | 銅、アルミおよび銅アルミバスバー |
| 使用環境 | 過酷な産業環境に適応、24時間連続運転に対応 |
製品の特長
ハイパワー出力:8000Wの高出力駆動により、20~70mm²の大面积導体を容易に溶接でき、重量級ハーネスと銅アルミバスバー専用設計で、大断面金属接続のニーズに対応します。
高精度デジタル制御:デジタル式の周波数追従と振幅調整技術を採用し、毎回の溶接で極めて高い一貫性を確保、スパッタを効果的に低減し、良品率を向上させます。
堅牢で耐久性のある構造:装置全体の重量は957KGに達し、構造剛性が高く、長期運転の安定性に優れ、振動や粉塵などの過酷な産業環境に適応できます。
高効率放熱システム:最適化された風道設計と産業グレード放熱器の組み合わせにより、24時間連続の高負荷作業に対応し、装置の長時間安定運転を保障します。
幅広い適用分野:自動車高圧ハーネス、新エネルギーの動力ケーブル、配電盤バスバー、IGBTモジュールなどのパワーデバイス引き出し線の溶接をカバーし、1台で多用途に対応します。
適用シーン
新エネルギーリチウム電池生産ライン
動力電池タブ溶接、モジュールBusbarバスバー、蓄電池Pack組立。溶接部抵抗≤100μΩ、日産生産ラインへの配套実績が豊富です。
自動車ハーネスとコネクタ
高圧ハーネス端子、モーター引き出し線、IGBTモジュール溶接。従来の圧着に代わり、接触抵抗を60%以上低減します。
銅アルミ異種金属溶接
銅-アルミ異種金属を直接固相接続。遷移板が不要で、充電スタンド、電力電気業界で広く使用されています。
精密電子部品
マイクロ端子、センサピン溶接。熱影響部が極めて小さく、医療電子、計測機器に適しています。
よくあるご質問
超音波溶接機の主な消耗部品は何ですか?交換サイクルはどのくらいですか?
主な消耗部品:①ホーン(horn):ローレットが摩耗したら交換、鋼製ホーンは5~10万回、チタン製ホーンは15~30万回;
②ブースター(booster):自然摩耗部品、通常使用2~3年;
③トランスデューサ(transducer):通常使用5~8年;
④セラミックリング/ボルト:緩んだら交換。ボルトの締付トルク(取扱説明書の規定値による)を定期的に点検し、ねじ山のなめを防ぐことをお勧めします。消耗部品の交換はすべて現場作業で、工場返送は不要です。交換後に簡単な校正を行うだけで使用を再開できます。
超音波溶接機の動作原理は何ですか?
超音波溶接機はトランスデューサによって電気エネルギーを20KHzの高周波機械振動に変換し、ブースターで増幅した後にホーンへ伝えます。ホーンがワークに接触すると、高周波振動が金属界面に摩擦熱と塑性変形を生じさせ、固相冶金接合(溶融なし)を実現します。溶接サイクルはわずか0.1~1.0秒で、ろう材やフラックスも不要、クリーンで高効率です。
超音波溶接は抵抗溶接やねじ接続の代替になりますか?
超音波溶接は抵抗溶接とねじ接続のアップグレード方案です:①抵抗溶接の代替:溶接温度が低く、銅線の焼鈍状態を破壊しないため、接合部抵抗がより低く(≤100μΩ 対 抵抗溶接200~500μΩ)、長期運転でより信頼性が高い;
②ねじ接続の代替:ねじ、ナット、ワッシャーなどの付属品が不要で、接続強度がより高く(引張破断力≥母材の80%)、ねじ緩みのリスクもありません。特に新エネルギー電池、高圧ハーネスなど、接続信頼性と導電性に極めて高い要求があるシーンに適しています。代替の提案:大電流接続は超音波溶接を第一選択とし、機械的接続は補助とします。
超音波溶接機の消費電力はどのくらいですか?ランニングコストは高いですか?
超音波溶接機は溶接の瞬間のみ電力を消費し(0.1~1.0秒)、待機電力はわずか30~50Wです。工場で毎日5000回、1回0.5秒溶接する場合を例にすると、1日の実使用電力量は約3~5kWh、月間電気代はわずか60~100元です。抵抗溶接(連続加熱、装置全体の電力5~15kW)と比較して、超音波溶接のエネルギー消費は70~80%低減され、量産溶接シーンでは省エネ効果が顕著です。
超音波溶接機は電源投入時に予熱が必要ですか?溶接パラメータの設定は複雑ですか?
超音波溶接機は電源投入後すぐに溶接でき、予熱は不要です。10秒以内にセルフチェックを完了し作業状態に入ります。溶接パラメータの設定は簡単です:タッチパネルまたはボタンで溶接電力(10~100%)、溶接時間(0.01~1.0s)、溶接圧力(0.1~0.7MPa)の3つの主要パラメータを設定します。赢娜科技の装置はパラメータレシピの保存(最大100組)に対応し、製品モデル切り替え時にワンタッチで呼び出せるため再設定が不要で、多品種少量生産に特に適しています。
超音波溶接機の保証期間とアフターサービスはどのようになっていますか?
標準保証は12か月(主要部品のトランスデューサ、ブースターは24か月に延長)。保証期間内の非人為的損傷は無償で修理または交換します;本体故障は中国のお客様には48時間以内に応答、7営業日以内に修理、海外のお客様にはDHL/FedExでの修理品送付または現地代理店の手配を行います。保証期間外は有償修理を提供し、費用は新品価格の約30~50%です。装置には生涯にわたる技術サポートを提供します(溶接プロセス相談、ホーン設計方案)。まとめ買い(3台以上)の場合は保証期間を24か月に延長申請できます。
超音波溶接機の購入後に出力をアップグレードできますか?
赢娜科技の超音波溶接機は出力アップグレードに対応しています:①同一シリーズ内でトランスデューサとブースターを交換することで出力アップグレードが可能(例:3000Wから6000Wへ);
②アップグレードコストは新規装置価格の約40~60%で、買い直しよりもはるかに低コスト;
③アップグレード後は溶接面積を50~100%拡大でき、より大断面のハーネス溶接ニーズに対応します。初期段階では小出力機種を選んで溶接プロセスを検証し、実際のニーズに応じてアップグレードするかどうかを判断することをお勧めします。購入時にモジュール設計の機種を選ぶとアップグレードがより容易です。
初回購入時に試し溶接テストは提供されますか?費用はかかりますか?
赢娜科技は無償の試し溶接テストサービスを提供しています:①お客様が溶接サンプルと材料を送付;
②赢娜の技術チームが材料仕様に応じて適切な装置とホーンを選定;
③試し溶接を実施し溶接パラメータを記録;
④溶接サンプルと溶接パラメータレポートを返送。試し溶接の期間は通常3~5営業日で、費用はすべて無料です。試し溶接が合格した後、量産注文では同パラメータを使用することで一貫した生産品質を実現できます。試し溶接時には以下の点を明確にお知らせください:材料グレード(銅/アルミ)、線径(mm²)、層数、溶接要件(強度/抵抗)。
超音波溶接機はCE/FCC/ISO認証を取得していますか?証明書を提供できますか?
赢娜科技の超音波溶接機はCE(EU電磁両立性および安全)、FCC(米国電磁両立性)、ISO9001(品質マネジメントシステム)認証を取得しています。カナダ向け輸出装置はCSA認証、日本向け輸出装置はPSE認証をオプションで取得可能です。証明書のコピーは製品に同梱して提供でき、ウェブサイトからダウンロードして確認することもできます。特殊な認証要件(UL、SAAなど)がある海外のお客様には、個別に認証申請を手配できます。
超音波溶接機のホーン(金型)の寿命はどのくらいですか?摩耗したらどうすればよいですか?
ホーン(horn)は消耗品で、寿命は材質と使用頻度によって決まります:①合金鋼ホーン(T6):5~10万回溶接;
②チタン合金ホーン(75E):15~30万回溶接;
③アルミ材を処理する場合は摩耗がより速い(銅の約60%の寿命)。ホーンの摩耗は溶接品質と一貫性に影響するため、ローレットの鮮明さを定期的に点検することをお勧めします。摩耗後は新しいホーンに交換するだけで溶接能力が回復し、ホーンの取り外しは簡単で10分以内に交換が完了、工場返送は不要です。赢娜科技はカスタムホーンサービスを提供し、お客様の線材仕様と端子形状に合わせて最適なホーン方案をカスタマイズします。
超音波溶接は抵抗溶接やレーザー溶接と比べてどのような優位性がありますか?
超音波溶接の優位性:①溶接時間0.1~1.0秒(抵抗溶接は2~5秒)で、効率が3~5倍向上;
②溶接温度が金属の融点より低く(融点の約40~60%)、熱変形なし、焼鈍なし;
③銅-アルミ異種金属の溶接が可能(抵抗溶接では困難);
④ろう材/フラックス不要でクリーンかつ環境に優しい;
⑤溶接抵抗が低く(≤100μΩ)、導電性に優れる;
⑥エネルギー消費が低く、抵抗溶接の30~50%のみ。
超音波溶接の品質はどのように判断・検査しますか?
①外観検査:合格した溶接点はローレットが鮮明で対称、割れ、気孔、過焼の兆候がない;
②はく離試験:溶接部を力を入れて引きはがし、合格した溶接部は溶接面ではなく母材で破断する;
③抵抗試験:溶接継手の抵抗は≤100μΩ(ミリオームメーターで測定)で、かつ同じ長さの導線の10%以下であること;
④断面分析:金相カット後に観察する界面の接合率が≥80%であること。赢娜科技の装置は自動検査システムとの統合に対応し、溶接品質のオンライン監視を実現します。