詳細情報
金属超音波溶接機の調整方法は?ベテランエンジニアがパラメータ設定と故障排除を詳しく解説
金属超音波溶接機の調整方法は、溶接品質と生産ラインの安定性を左右する重要な工程です。本稿では、設備据付、音響システム整合、ホーン位置合わせ、プロセスパラメータ連携から品質検証まで、全工程をカバーする技術調整ガイドを提供し、エンジニアが調整から量産までの核心手法を体系的に習得できるよう支援します。
金属超音波溶接機の調整方法:設備据付と初期パラメータ設定
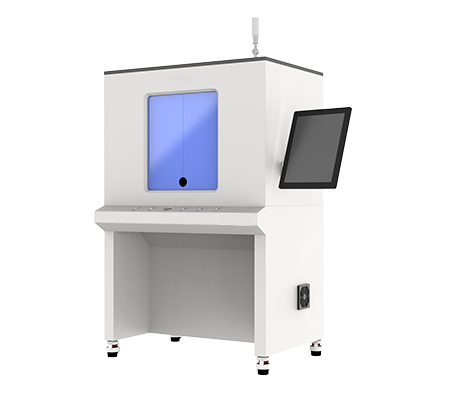
金属超音波溶接機の調整方法の第一歩は、規範に基づく据付と初期設定から始まります。設備開梱後、まず機種と添付書類を照合し、電気仕様が現場の電源供給と一致することを確認します。Dシリーズ最上位機種YN-D2012-Gを例にとると、本体重量は988KG、外形寸法は1750×1050×2150mmであり、設置時には水平器を使用して設備ベースを精密に校正し、四隅の水平誤差が0.05mm/mを超えないようにする必要があります。これにより、本体の傾斜によるホーンへの不均一な力のかかりを防ぎます。
初期パラメータ設定は、溶接面積範囲に基づいてプリセットする必要があります。例えば、YN-D208-Gは20-70mm²の銅アルミバスバー溶接に適しており、初期圧力は0.2-0.4MPa範囲での設定を推奨します。一方、YN-X203-Yは0.35-20mm²の精密溶接に適しており、初期圧力は0.1-0.25MPaに制御する必要があります。調整前に、緊急停止機構の動作検証、音響ホーン冷却システムの水路通水確認、接地抵抗測定(4Ω未満であること)を完了し、すべての安全インターロック機能が正常であることを確認してから、後続の音響システム調整を実施します。
超音波発振器と振動子システムの周波数整合調整
周波数整合は、金属超音波溶接機の調整方法における中核的な技術工程です。最新の超音波発振器は自動周波数追従機能を備えており、調整担当者は設備付属の周波数スキャン画面を通じて、発振器の出力周波数と振動子の共振周波数の偏差値を確認します。通常、20KHzシステムの周波数偏差は±50Hz以内に制御する必要があり、偏差が±150Hzを超える場合は、振動子接続ボルトのトルクが基準に達しているか、音響ホーンに亀裂や変形がないかを確認する必要があります。
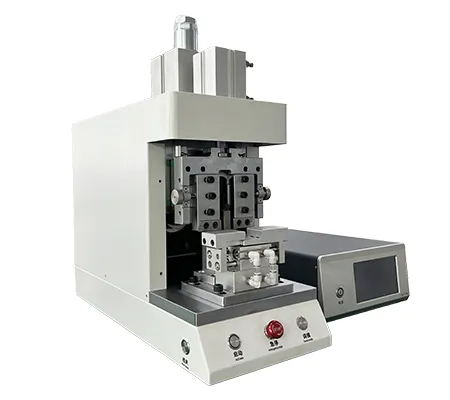
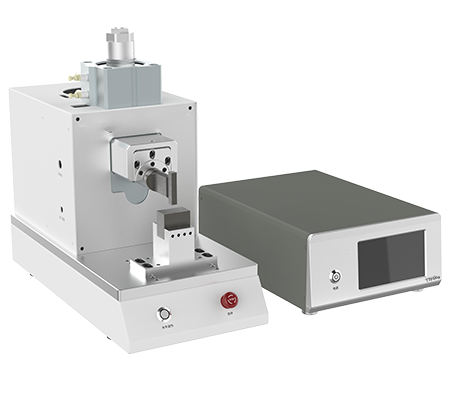
振幅設定は、溶接材料と面積に応じて段階的に調整する必要があります。3000WクラスのYN-X203-Yの場合、振幅範囲は通常20-35μmに設定します。一方、12000WクラスのYN-D2012-Gでは、振幅を40-55μmまで引き上げることができます。出力パワーカーブの線形性検証方法は、無負荷状態で10%から100%まで段階的にパワー設定を増加させ、実際の出力パワーを記録し、線形偏差が5%未満であることを確認します。同時に、振動子の連続30分稼働後の温度上昇(60℃未満であること)を監視することで、音響システムが最適な共振状態にあるか判断できます。分離型機種YN-D206-Gは、発振器とヘッドが分離したレイアウトのため、高周波接続ケーブルのシールド層の完全性を追加確認し、電磁干渉による周波数ロック喪失を防止する必要があります。
ホーンと受け型の位置合わせ精度調整と摩耗評価
ホーンと受け型の位置合わせ精度は、溶接エネルギーの伝達効率を直接決定します。X/Y軸方向では、ダイヤルゲージを使用してホーン加工面と受け型エッジの平行度を測定し、偏差が0.02mm以下であることを要求します。Z軸方向の芯出し調整では、ホーンが下降した際に加工面と受け型表面が完全に密着し、隙間が0.01-0.03mmの間に制御されることを確保します。同心度校正は、受け型表面に着色剤を塗布し、空圧テスト後に圧痕の均一性を観察して判断できます。
異なる溶接面積の設備に対して、位置合わせ精度の要求は異なります。小面積精密溶接設備(YN-P203-F、溶接面積1-100mm²)は、位置合わせ精度の要求が最も高く、5000回の溶接ごとに位置合わせ再検査を推奨します。一方、大面積銅バスバー溶接設備(YN-D2012-G、溶接面積35-120mm²)は、ワークサイズが大きいため、位置合わせ公差は0.05mmまで緩和できますが、ホーン加工面の摩耗状態を定期的に確認する必要があります。ホーン加工面に明らかな窪みや亀裂が生じた場合は、速やかに修理または交換する必要があります。通常、ホーンの寿命は10万〜20万回の溶接であり、実際の稼働状況に基づいて評価する必要があります。
溶接圧力、振幅、時間の協調調整戦略
溶接品質の三要素——圧力、振幅、時間——の協調調整は、金属超音波溶接機の調整方法における中核的な方法論です。銅-銅溶接では、圧力0.3-0.5MPa、振幅30-45μm、溶接時間0.3-0.6秒の設定を推奨します。アルミ-アルミ溶接では、材料が柔らかいため、圧力を約20%低減し、振幅を適宜増加させます。銅-アルミ異種金属溶接では、中間パラメータを採用し、優先的に段階振幅制御機能を有効にします。すなわち、溶接初期は低振幅(設定値の70%)で表面酸化膜を破壊し、その後全振幅に切り替えて金属結合を完了します。
大出力設備(8000WのYN-D208-Gや12000WのYN-D2012-Gなど)では、厚銅バスバー溶接(厚さ3-8mm)時に、圧力漸変補償機能の有効化を推奨します。この機能は、溶接プロセス中にプリセットカーブに従って圧力を段階的に増加させ、材料軟化による接触圧力低下を補償し、溶接界面へのエネルギー入力の均一性を確保します。試溶接サンプルの剥離強度テストはパラメータ最適化の核心的根拠であり、剥離強度が母材強度の80%以上に達した場合、パラメータ組み合わせが合格と判定できます。強度が不足する場合は、まず振幅を調整し(毎回2μm増減)、次に溶接時間を調整し(毎回0.05秒増減)、最後に圧力を微調整します。
異なる溶接面積とワーク構造に対するパラメータ適合調整
異なる溶接面積範囲には、差別化されたパラメータ適合ロジックが必要です。小面積精密溶接(0.35-20mm²)では、YN-X203-YまたはYN-P203-Fの使用を推奨します。これらの設備は応答速度が速く、電子センサーや精密端子などの薄肉ワークに適しています。調整時は、低圧力(0.1-0.2MPa)、短時間(0.1-0.3秒)、中振幅(25-35μm)の組み合わせを採用し、精密受け型と組み合わせて圧痕深さを制御します。
中面積溶接(15-50mm²)では、YN-X206-ZまたはYN-D206-Gを選択でき、動力電池コネクタ、高圧ハーネス端子などに適しています。圧力0.25-0.4MPa、溶接時間0.3-0.5秒、振幅30-40μmの設定を推奨します。大面積銅アルミバスバー溶接(35-120mm²)では、YN-D2012-GまたはYN-D208-Gを選択すべきです。これらの設備は剛性が高く、パワー余裕が大きく、圧力を0.4-0.6MPaまで引き上げ、溶接時間を0.5-0.8秒に延長し、振幅を40-50μmに達する必要があります。厚断面へのエネルギー浸透を確保するためです。銅アルミ遷移バスバー構造には、両面溶接プロセスの採用を推奨し、受け型に位置決め溝を設計してワーククランプの一貫性を確保します。
溶接品質検査と調整効果検証基準
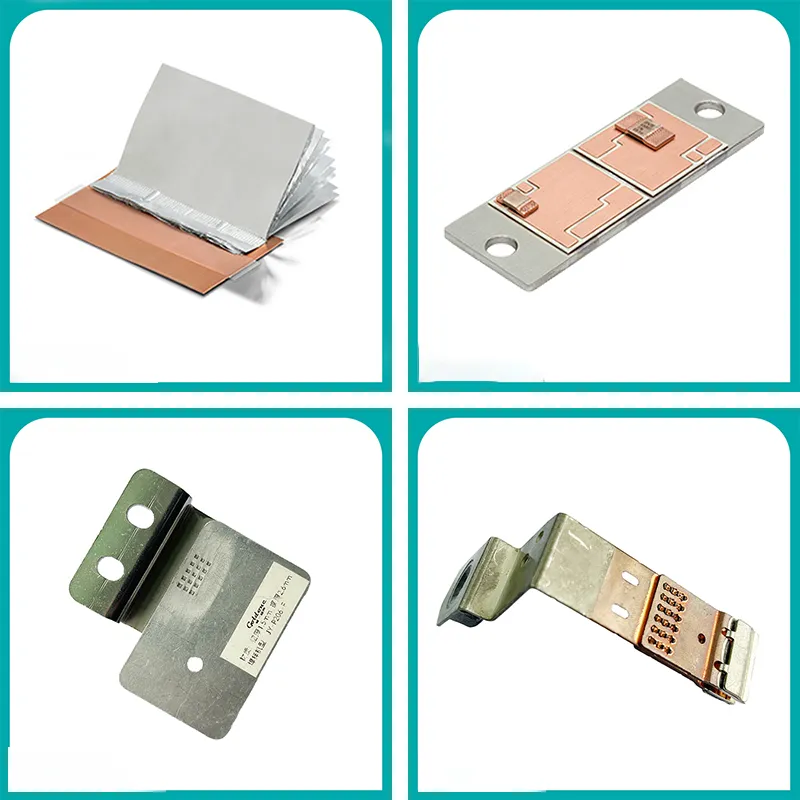
調整完了後、体系的な品質検証を実行する必要があります。外観検査基準には、圧痕深さが母材厚さの10%-15%範囲内に制御され、バリ幅が1.5mmを超えず、溶接領域表面に亀裂や過度の酸化変色がないことが含まれます。破壊試験では、引張試験が最も一般的な手段であり、20mm²の溶接面積では、合格引張力値は800N以上である必要があります。50mm²面積では2000N以上、120mm²面積では4500N以上です。剥離試験は薄板溶接に適しており、剥離後に溶接界面が延性破壊を示し、脆性剥離ではないことが要求されます。断面金相分析により溶接界面の金属結合率を観察でき、合格基準は結合面積比率が90%を超えることです。
オンライン監視手段には、溶接エネルギーカーブ記録と高さ下降量追跡が含まれます。エネルギーカーブは滑らかに上昇した後プラトーに達する特徴を示すべきであり、エネルギーが急降下または変動する場合は、音響システムまたはパラメータの異常を示します。高さ下降量(ホーンが接触してから停止するまでの変位)は0.1-0.3mm範囲内に制御する必要があり、大きすぎる場合は圧力過大または振幅過高を示し、小さすぎる場合はエネルギー入力不足を示します。各設備に対して調整パラメータと品質データのトレーサビリティファイルを確立し、各パラメータ調整の理由、結果、対応する品質検査データを記録し、量産におけるパラメータ固定化と継続的最適化のためのデータサポートを提供することを推奨します。
一般的な調整故障のトラブルシューティングと保守点検の要点
以下に、金属超音波溶接機の調整プロセスにおける高頻度問題と解決策をQ&A形式でまとめます。
溶接強度不足の確認方法は?
まず振幅設定が低すぎないか確認し、毎回2μmずつ増加させてみます。次に溶接時間が短すぎないか確認し、0.05秒ずつ延長します。さらに圧力が不足していないか確認し、0.05MPaずつ適宜増加させます。上記の調整で効果がない場合は、ホーンと受け型の位置合わせ精度、およびホーン加工面の過度な摩耗を確認する必要があります。
ホーン過熱の原因は?
ホーン過熱は通常、音響システムの失調によって引き起こされます。振動子接続ボルトのトルクが基準に達しているか、音響ホーンに亀裂がないか、発振器の周波数がずれていないかを確認します。さらに、冷却水路の詰まりや流量不足も過熱を引き起こすため、冷却システムの動作状態を確認する必要があります。
周波数ロック喪失の対処方法は?
周波数ロック喪失は、振動子または音響ホーンの損傷、接続ケーブルの接触不良、または発振器内部パラメータのドリフトが原因であることが多いです。まず音響システムの各接続部を確認し、次にインピーダンスアナライザを使用して振動子の共振周波数を測定します。偏差が±200Hzを超える場合は、振動子または音響ホーンを交換する必要があります。
溶接スパッタが大きすぎる場合の解決方法は?
スパッタ過大は通常、振幅過高または圧力不足が原因です。振幅設定値を下げ、同時に圧力を適宜増加させて、溶接界面を密着させます。さらに、ワーク表面が清潔かどうかを確認します。油汚れや酸化層はスパッタを悪化させます。
パラメータドリフトの原因は?
パラメータドリフトは、環境温度変化や設備の長時間稼働後に発生することが一般的です。温度上昇により音響システムの共振周波数が偏移するため、精密溶接前に設備を10分間予熱することを推奨します。同時に、圧力センサーと変位センサーを定期的に校正します。
YN-D2012-GとYN-D208-Gの選定方法は?
YN-D2012-Gは12000Wの最上位機種で、溶接面積35-120mm²、エネルギー貯蔵銅バスバー、大型アルミバスバー溶接に適しています。YN-D208-Gは8000W機種で、溶接面積20-70mm²、大型ハーネス銅アルミバスバー溶接に適しています。選定基準はワークの断面積と材料厚さです。
分離型と一体型設備の調整の違いは?
分離型設備(YN-D206-Gなど)は発振器とヘッドが分離しており、高周波ケーブルの長さとシールド性能を追加確認し、調整時に信号減衰に注意する必要があります。一体型設備は構造がコンパクトで調整が比較的簡単ですが、放熱スペースが限られているため、長時間稼働時の温度上昇に注意する必要があります。
精密溶接設備の位置合わせ精度をどのように保証するか?
精密溶接設備(YN-P203-Fなど)では、光学芯出し補助ツールの使用を推奨し、定期的に標準サンプルブロックを使用して位置合わせ検証を行います。ホーンまたは受け型を交換するたびに、三軸芯出し調整を再実行する必要があります。
溶接面積が設備範囲を超える場合はどうすればよいか?
溶接面積が設備の定格範囲を超える場合は、範囲外での使用は推奨しません。実際の溶接面積に応じて適切な機種を選択する必要があります。溶接面積が120mm²を超える場合は、メーカーに相談してより大出力の設備をカスタマイズするか、多工程溶接プロセスを採用する必要があります。
ホーンの使用寿命を延ばす方法は?
ホーン加工面を定期的に清掃し、金属粉の堆積を避けます。振幅を推奨範囲内に制御し、過負荷運転を避けます。各溶接後に加工面の摩耗状態を確認し、微小な損傷を速やかに修理します。2万回の溶接ごとに総合点検を実施することを推奨します。
エアシステムのメンテナンス頻度は?
エアフィルターは3ヶ月ごとにフィルターエレメントを交換し、エア処理ユニットは毎週排水することを推奨します。エア源の含水量が高い場合は、乾燥装置を追加し、水分がシリンダーに入り圧力安定性に影響するのを防ぐ必要があります。
設備の接地抵抗要件は?
設備の接地抵抗は4Ω未満である必要があり、操作の安全性と音響システムの安定性を確保します。半年ごとに接地抵抗を測定し、接地線の接続が確実であることを確認することを推奨します。
溶接エネルギーカーブの異常変動の分析方法は?
エネルギーカーブの変動は、ワーク表面状態の不一致、ホーン摩耗、または圧力変動によって引き起こされる可能性があります。まずワーク供給の一貫性を確認し、次にホーンの状態を確認し、最後にエア源圧力が安定しているか確認します。
パラメータトレーサビリティファイルの確立方法は?
電子化管理ソフトウェアを使用して、各パラメータ調整の日付、操作者、調整内容、試溶接結果、最終確認パラメータを記録することを推奨します。同時に対応する品質検査データを保存し、完全なパラメータ-品質関連データベースを形成します。
設備を長期間停止後に再稼働する際の注意点は?
長期間停止後は、まずエア経路、水路が通じているか、電気接続が緩んでいないかを確認します。起動後、まず10分間の無負荷運転を行い、周波数追従状態と温度上昇状況を観察し、その後試溶接で検証します。
資格と連絡先
本シリーズの超音波金属溶接機は、CE、FCCおよびISO9001品質管理システム認証を取得しており、主要機種(YN-X203-Yなど)は完全な製品認証ファイルを備えています。設備は出荷前に72時間の連続エージングテストと全パラメータ校正を経ており、納品設備の性能一貫性を確保しています。設備選定、プロセス調整からアフターサービス保守までの全周期技術サポートを提供し、納期は機種と注文数量に応じて確定し、通常機種は在庫を備えています。
詳細な設備技術パラメータ表、プロセス調整マニュアル、またはサンプル溶接テストサービスが必要な場合は、当社のアプリケーションエンジニアリングチームにお問い合わせください。お客様の具体的なワーク材料と溶接面積要件に応じて、カスタマイズされたパラメータ調整ソリューションと設備選定アドバイスを提供し、お客様の生産ラインで最適な溶接品質を実現します。
Winna Technologyについて
Winna Technologyは電源アダプター、AC/DCケーブルハーネス受託製造、超音波金属溶接機の研究開発・製造を専門としており、OEM/ODMワンストップサービスを提供しています。
当社製品はCE/UL/FCC/CCC/RoHS認証を取得しており、年間返品率は0.02%未満、世界50か国以上の国と地域のお客様にサービスを提供しています。
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093
仕様パラメータ
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093