詳細情報
超音波金属溶接機の調整方法は?3ステップのパラメータ校正法で溶接良品率を向上
超音波金属溶接機の調整方法は、溶接品質と生産安定性を決定する重要な要素です。本稿では、準備、パラメータ設定、構造差異、精密シナリオ、品質検証、および故障診断を網羅した全プロセスにわたる専門的な調整ガイドを提供し、エンジニアと調達担当者が体系的な設備調整知識を構築し、銅アルミバスバーエネルギー貯蔵溶接、動力バッテリーワイヤーハーネス溶接、精密電子溶接などのシナリオで最適な性能を発揮できるようにします。
超音波金属溶接機の調整方法:設備の基礎知識と調整前の準備
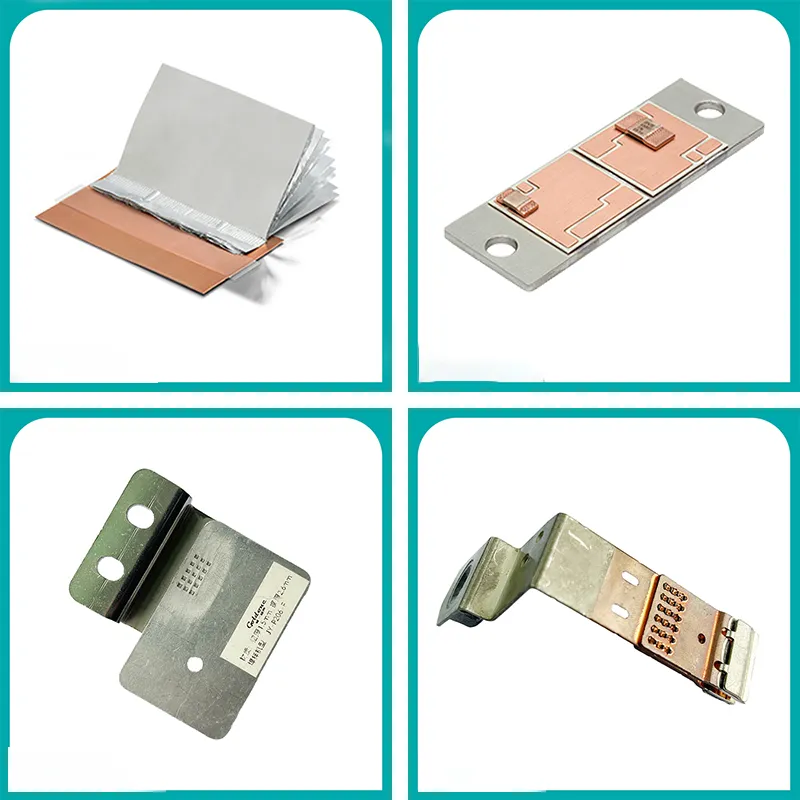
超音波金属溶接機の調整方法に答えるには、まず設備の構造と動作原理に関する基礎知識を確立する必要があります。超音波金属溶接機は、トランスデューサーを介して高周波電気エネルギーを機械的振動エネルギーに変換し、圧力作用下で金属ワークピース表面に塑性流動と分子間融合を生じさせます。このプロセス全体でワークピースに電流が流れないため、スパークや溶融状態の金属が発生せず、銅とアルミニウムの異種金属接続に特に適しています。
調整前に以下の準備作業を完了する必要があります。いずれかの項目が欠落すると、その後のパラメータ調整が不正確になる可能性があります:
- 設備の水平度検証と固定ボルトのトルク確認により、機械全体の剛性安定性を確保
- エア圧力の安定性テスト。精密減圧弁の設置を推奨し、圧力変動を±0.1MPa以内に制御
- 電源電圧と相順の確認、接地抵抗が電気安全規格に適合していることを確認
- ホーン、アンビル、トランスデューサー表面の清浄度チェック、油汚れと酸化層の除去
- 冷却システム(空冷/水冷)の動作状態確認、長時間溶接による温度ドリフトを回避
異なる出力レベルと構造形式の設備では、調整の重点が大きく異なります。例えば、Dシリーズ分離型構造とXシリーズ一体型構造では調整経路が異なるため、オペレーターは特定の機種マニュアルに従って差別化された調整プロセスを実行する必要があります。大型銅アルミバスバー溶接シナリオでは、設備選定が調整基準に直接影響します。例えば、YN-D2012-G(溶接面積35-120mm²、重量988KG、寸法1750×1050×2150mm)とYN-D208-G(溶接面積20-70mm²、重量957KG、寸法1750×1050×2150mm)では、振幅と圧力の設定範囲に明確な違いがあります。
超音波金属溶接機の中核パラメータ調整方法と精度基準
超音波金属溶接機の調整方法の中核は、4つの主要パラメータの協調調整にあります:溶接振幅、溶接圧力、溶接時間、およびトリガー圧力です。これら4つのパラメータは相互に結合しているため、順序に従って個別に校正し、交差検証する必要があります。
- 振幅パラメータ:溶接面積と材料硬度に基づいてトランスデューサー出力振幅を設定し、振幅測定器で実測確認する必要があります。振幅が小さすぎると疑似溶接が発生し、大きすぎるとワークピースに疲労亀裂が生じる可能性があります。
- 溶接圧力:ワークピースの厚さと重ね合わせ面積に基づいてシリンダー圧力を設定し、圧力変動は±0.1MPa以内に制御し、毎回の溶接の塑性変形量が一致するようにします。
- 溶接時間:溶接強度の引張試験結果に基づいて微調整し、疑似溶接(時間が短すぎる)や過溶接(時間が長すぎて金属間化合物が過度に成長する)を回避します。
- トリガー圧力:トランスデューサーが振動を開始する臨界圧力値を設定し、毎回の溶接開始点が一致するようにし、ワークピースの高さ公差による起振タイミングのドリフトを回避します。
調整プロセス中に、パラメータと溶接品質の対応関係を同期記録し、バッチごとのプロセスパラメータカードを確立する必要があります。異なる溶接面積範囲に対して、設備選定とパラメータ基準は以下の検証済み仕様を参照できます:
- YN-D2012-G:溶接面積35-120mm²、銅アルミバスバーエネルギー貯蔵溶接に適用(事実 1)
- YN-D208-G:溶接面積20-70mm²、大型ワイヤーハーネス銅アルミバスバー溶接に適用(事実 2)
- YN-X206-Z:溶接面積10-50mm²、重量118KG、寸法1020×610×1200mm、動力バッテリーワイヤーハーネス溶接に適用(事実 5)
分離型と一体型構造の差別化調整プロセス
超音波金属溶接機の調整方法は、異なる機種構造によって操作上の差異が顕著です。以下に分離型と一体型の調整ポイントをそれぞれ説明します。
分離型構造(Dシリーズ)の調整ポイント
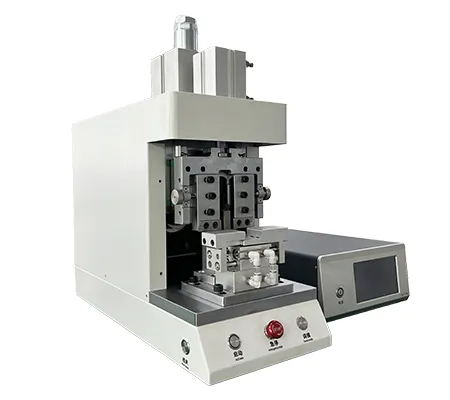
分離型構造は発振器とヘッドを分離して設置するため、信号ケーブルのシールドと長さ制限を個別に確認し、高周波信号の減衰や干渉を回避する必要があります。トランスデューサーとホーンの接続面には専用カップリンググリースを塗布し、エネルギー伝達効率を確保します。YN-D206-Gを例にとると(溶接面積15-50mm²、重量192KG、寸法1400×760×2000mm)、分離型構造ではヘッドとアンビルの位置合わせ精度の調整に重点を置く必要があります。分離型設計は機械的位置合わせ誤差により敏感で、わずかなずれでも溶接エネルギー分布が不均一になるためです(事実 3)。
一体型構造(Xシリーズ)の調整ポイント
一体型構造はコンパクトで、共振周波数調整後にロックしてマークを付け、その後の操作での周波数ドリフトを防止する必要があります。YN-X204-Zを例にとると(溶接面積1-30mm²、重量132KG、寸法1020×610×1200mm)、一体型構造では機械全体の剛性が溶接一貫性に与える影響に注意する必要があります。機架の変形が直接溶接界面に伝達され、圧力分布が不均一になるためです(事実 6)。
精密溶接シナリオにおける超音波金属溶接機の調整テクニック
小出力精密溶接シナリオでは、超音波金属溶接機の調整方法にはより精密なエネルギー制御戦略が必要です。精密電子機器とセンサー溶接ではエネルギー制御精度への要求が極めて高いため、時間モードではなくエネルギー モードを採用し、ジュール単位で毎回の溶接入力エネルギーを正確に制御することを推奨します。
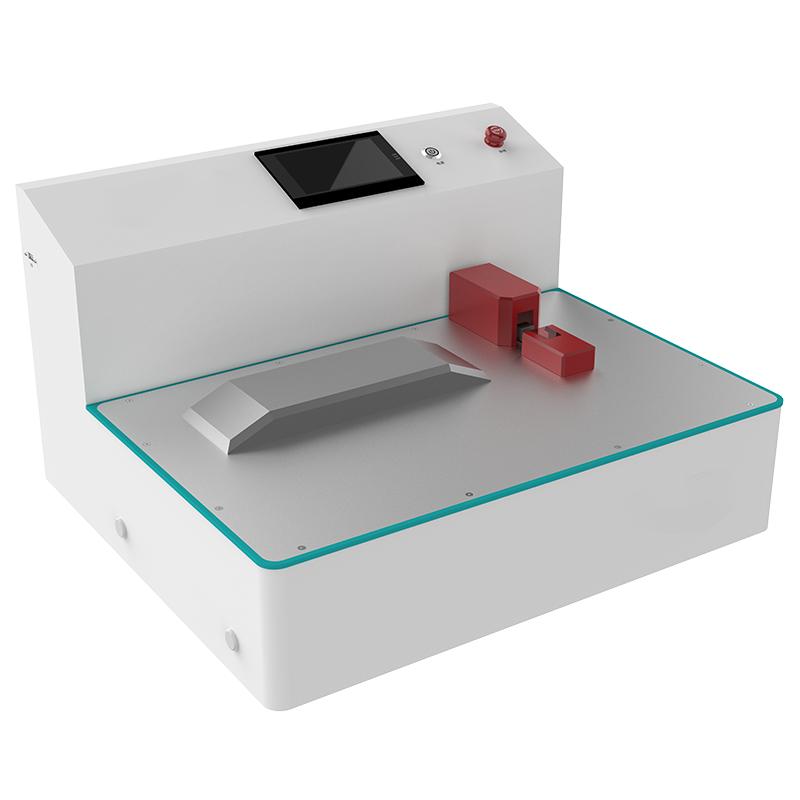
- YN-P203-Fを例にとると(溶接面積1-100mm²、重量73KG、寸法565×269×442mm)、この機種は精密電子機器とセンサー溶接に適しており、調整時は基準エネルギーの50%から開始し、5%ずつ増加させながら溶接断面の変化を観察する必要があります(事実 4)。
- YN-X203-Yを例にとると(溶接面積0.35-20mm²、重量88KG、寸法670×520×410mm)、この機種は高精度金属溶接に適しており、調整時は20KHz周波数での共振点ドリフト補正に注意し、2時間ごとに周波数追跡校正を実施することを推奨します(事実 7)。
- 微小ワークピースのクランプ位置決め精度調整とホーンストローク微調整方法:高精度治具とダイヤルゲージを使用して位置決め繰り返し精度を±0.02mm以内に確認し、ホーンストロークは0.01mm単位で微調整します。
超音波金属溶接機調整後の品質検証とプロセス最適化
調整完了後は、パラメータ設定の有効性と再現性を確保するために、厳格な品質検証プロセスを実行する必要があります。
- 溶接強度破壊試験:引張力、剥離力、せん断力の試験基準と合格判定は、顧客図面または業界標準に基づいて実行し、通常は引張力が母材強度の80%以上であることが要求されます。
- 溶接断面の金属組織分析:金属間化合物の分布均一性を観察し、理想的な溶接界面は連続的で孔のない冶金結合層を示す必要があります。
- シール性試験(該当する場合):気密/液密検出方法と基準。シール接続が必要な溶接シナリオに適用されます。
- バッチ試し溶接検証:連続生産条件下でのパラメータ安定性モニタリング。連続200個の試し溶接と主要寸法・強度の抜き取り検査を推奨します。
- SPC統計的プロセス制御に基づくパラメータ継続的最適化方法:管理図を使用して溶接強度と外観寸法の変動を監視し、パラメータ中心値を適時に調整します。
調整完了後は、パラメータ設定値、実測値、テスト結果、およびオペレーター情報を含む完全な調整レポートを作成し、設備アーカイブの重要な構成要素として、その後のトレーサビリティとプロセス継承を容易にします。
超音波金属溶接機の一般的な調整故障の診断とメンテナンス提案
以下は、調整プロセス中に発生する一般的な異常現象、原因分析、および排除方法のまとめであり、オペレーターが問題を迅速に特定するのに役立ちます。
| 異常現象 | 考えられる原因 | 診断と排除方法 |
|---|---|---|
| 溶接強度不足 | 振幅設定が低い、圧力不足、時間が短すぎる | 振幅と圧力を段階的に増加させ、引張力テストで検証 |
| ホーン過熱 | 冷却システム流量不足、連続溶接時間が長すぎる | 冷却水路/風路を確認し、インターバル時間を増加 |
| 周波数失調アラーム | ホーン摩耗、トランスデューサー接続緩み、カップリンググリース不足 | カップリンググリースを再塗布して接続を締め付け、必要に応じてホーンを交換 |
| 溶接位置ずれ | アンビル位置合わせずれ、ワークピースクランプ不安定 | アンビル位置を再校正し、治具位置決めを最適化 |
| トリガー圧力不安定 | エア圧力変動、シリンダーシール部品の摩耗 | 精密減圧弁を追加設置し、シール部品を交換 |
メンテナンス提案:毎日始業前にホーンとアンビルの表面状態をチェックし、毎週トランスデューサー放熱フィンを清掃し、毎月シリンダー圧力センサーと振幅測定器を校正し、四半期ごとに機械全体の共振周波数を再測定します。
製品技術仕様総覧
調達とエンジニアリング上の意思決定を容易にするため、本製品ラインの各機種の検証済み技術仕様を以下にまとめます。すべてのパラメータは工場出荷時の実測データに基づいており、未検証のパラメータについてはメーカーに確認してください。
| 型番 | 出力 | 溶接面積 | 重量 | 外形寸法(mm) | 代表的应用 |
|---|---|---|---|---|---|
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150 | 銅アルミバスバーエネルギー貯蔵溶接(事実 1) |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150 | 大型ワイヤーハーネス銅アルミバスバー溶接(事実 2) |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000 | 高圧ワイヤーハーネス銅アルミ端子溶接(事実 3) |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442 | 精密電子機器とセンサー溶接(事実 4) |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200 | 動力バッテリーワイヤーハーネス溶接(事実 5) |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200 | リチウムバッテリーワイヤーハーネス端子溶接(事実 6) |
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410 | 高精度金属溶接(事実 7) |
| JY-D204-F | 4000W/6000W/8000W | 1-35mm² | 82KG | 660×350×680 | 汎用金属溶接(事実 12) |
応用シーン
超音波金属溶接機の調整方法の最終的な目的は、特定の生産シナリオにサービスを提供することです。本製品ラインは精密電子機器から大型エネルギー貯蔵溶接までの完全な出力スペクトルをカバーし、主な応用シーンは以下のとおりです:
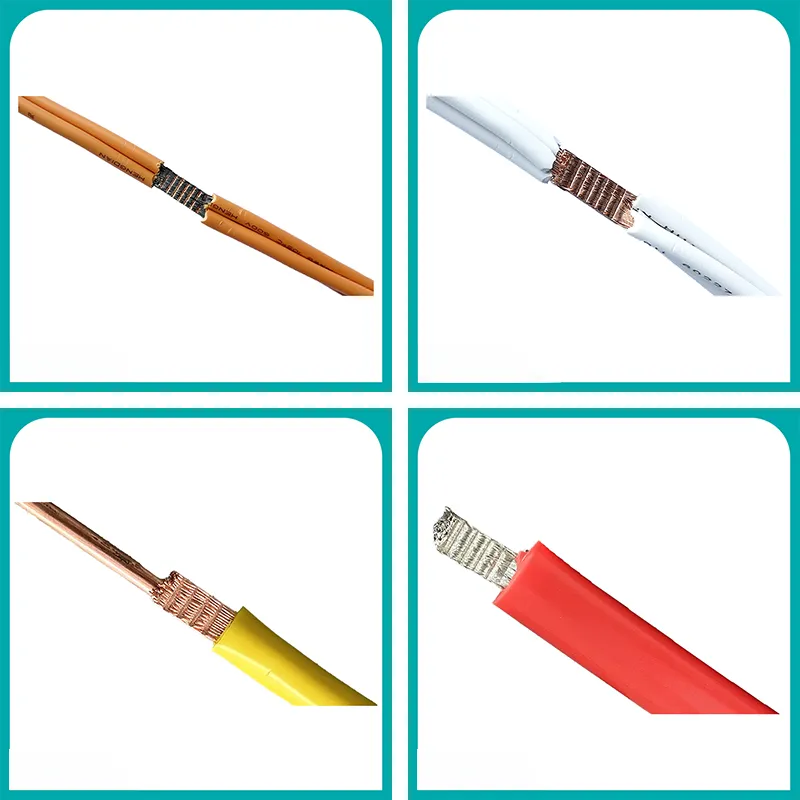
- 新エネルギー自動車動力バッテリーワイヤーハーネス溶接:YN-X206-ZとYN-X204-Zを採用し、銅アルミ端子とワイヤーハーネスの信頼性の高い接続に適し、振動と温度上昇の要件を満たします。
- エネルギー貯蔵システム銅アルミバスバー溶接:YN-D2012-Gを採用し、12000Wの超大出力で大断面銅アルミバスバーの冶金結合強度を確保します。
- 精密電子センサー溶接:YN-P203-FとYN-X203-Yを採用し、エネルギー モード制御で微小ワークピースの溶接一貫性を確保します。
- 大型ワイヤーハーネスと高圧コネクタ溶接:YN-D208-GとYN-D206-Gを採用し、分離型構造が生産ラインのレイアウトニーズに適応します。
FAQ:超音波金属溶接機調整のよくある質問
超音波金属溶接機の振幅パラメータはどう調整しますか?
振幅パラメータは溶接面積と材料硬度に基づいて設定し、振幅測定器でホーン作業面を実測確認する必要があります。設備の定格振幅の60%から開始し、溶接強度が基準に達するまで段階的に増加させることを推奨します。銅アルミ異種金属溶接では、振幅は通常20-30μmに設定します。
溶接圧力の変動範囲はどの程度に制御すべきですか?
溶接圧力の変動は±0.1MPa以内に制御する必要があります。エア供給側に精密減圧弁とエアタンクを追加設置し、エア回路内の他のアクチュエータ動作による圧力変動を低減することを推奨します。
溶接時間の最適値はどう決定しますか?
溶接時間は溶接強度の引張試験結果を基準に微調整する必要があります。0.05秒ずつ増減させ、引張力の変化傾向を観察します。引張力が母材強度の80%以上に達し、連続10個で減衰がない場合、最適な時間ウィンドウと判定できます。
トリガー圧力の設定が不適切だとどのような影響がありますか?
トリガー圧力が高すぎると起振遅延が発生し、溶接開始点が不一致になります。低すぎるとホーンが完全に圧着される前に起振し、エネルギー漏れが発生する可能性があります。ワークピース厚さの10%-15%に対応する圧力を初期値として設定し、試し溶接で微調整することを推奨します。
分離型と一体型構造の調整はどう違いますか?
分離型構造では、信号ケーブルのシールドと長さ制限、およびヘッドとアンビルの位置合わせ精度に追加の注意が必要です。一体型構造では、機械全体の剛性と共振周波数ロックに重点を置きます。具体的な差異は対応する機種マニュアルを参照してください。
精密溶接でエネルギー モードを使用するのはなぜですか?
エネルギー モードはジュール単位で毎回の溶接入力エネルギーを正確に制御し、電源電圧変動やワークピースの微小な寸法差の影響を受けず、時間モードよりも高い繰り返し精度を持ち、精密電子機器とセンサー溶接に適しています。
YN-P203-F調整時の基準エネルギーはどう設定しますか?
基準エネルギーの50%から開始し、5%ずつ増加させながら溶接断面の変化を観察することを推奨します。この機種は精密電子機器とセンサー溶接に適しており、溶接面積は1-100mm²をカバーするため、実際のワークピース寸法に応じて調整する必要があります。
YN-X203-Yの周波数ドリフトはどう補正しますか?
YN-X203-Yの動作周波数は20KHzで、2時間ごとに周波数追跡校正を実施することを推奨します。周波数ドリフトが±0.1KHzを超える場合は、ホーン摩耗状態とトランスデューサー接続の締め付け状態を確認する必要があります。
調整後に溶接品質をどう検証しますか?
破壊試験(引張力、剥離力、せん断力)、金属組織分析(金属間化合物分布の観察)、シール性試験(該当する場合)、およびバッチ試し溶接検証(連続200個を推奨)を実行する必要があります。
溶接強度不足はどう診断しますか?
まず振幅が基準に達しているか確認し、次に圧力が設定範囲内にあるか確認し、最後に溶接時間が十分か検証します。振幅→圧力→時間の順序で一つずつ確認し、毎回一つの変数のみを調整します。
ホーン過熱の原因は何ですか?
ホーン過熱は通常、冷却システムの流量不足または連続溶接時間が長すぎることが原因です。冷却水路/風路が詰まっていないか確認し、溶接間隔時間を適切に増やし、必要に応じて出力を低減します。
周波数失調アラームはどう処理しますか?
周波数失調アラームは通常、ホーン摩耗、トランスデューサー接続緩み、またはカップリンググリース不足が原因です。専用カップリンググリースを再塗布して接続を締め付け、それでも解決しない場合はホーンを交換する必要があります。
溶接位置ずれはどう解決しますか?
溶接位置ずれは、アンビル位置合わせずれまたはワークピースクランプ不安定が原因であることが多いです。アンビル位置を再校正し、治具位置決め精度を最適化し、溶接プロセス中にワークピースが移動しないようにします。
YN-D2012-G調整時の特別な注意事項はありますか?
YN-D2012-Gは12000Wの超大出力設備で、溶接面積は35-120mm²です。調整時は冷却システムの放熱能力に特に注意し、オペレーターが専門トレーニングを受けていることを確認する必要があります。初回調整時はメーカーエンジニアによる現地指導を推奨します。
設備のメンテナンス周期はどう計画しますか?
毎日始業前にホーンとアンビルの表面状態をチェックし、毎週トランスデューサー放熱フィンを清掃し、毎月シリンダー圧力センサーと振幅測定器を校正し、四半期ごとに機械全体の共振周波数を再測定します。
調整レポートにはどのような内容を含めるべきですか?
調整レポートには、設備型番と番号、パラメータ設定値、実測値、テスト結果(引張力、金属組織写真など)、オペレーター情報、調整日、および備考を含め、設備アーカイブの重要な構成要素とします。
資格と連絡先
本製品ラインの各機種はCE、FCCおよびISO 9001品質管理システム認証を取得しており、電気安全、電磁両立性、および製造一貫性の面で国際基準に適合していることを確保しています。すべての設備は出荷前に全負荷エージングテストと溶接品質抜き取り検査を実施し、完全な調整マニュアルとプロセスパラメータデータベースを提供します。
詳細な調整ガイダンスやプロセスパラメータの提案が必要な場合は、具体的な溶接材料、ワークピース寸法、および生産能力のニーズをご提供ください。当社のアプリケーションエンジニアがお客様向けの調整ソリューションを策定します。本ページに記載されていない技術パラメータについては、お気軽にお問い合わせください。
超音波金属溶接機の調整方法は、理論と実践を組み合わせた体系的なエンジニアリングです。設備導入初期段階でメーカーと緊密な技術コミュニケーションを維持し、プロセスパラメータを共同で最適化し、溶接品質と生産効率の二重の保証を実現することを推奨します。
Winna Technologyについて
Winna Technologyは電源アダプター、AC/DCケーブルハーネス受託製造、超音波金属溶接機の研究開発・製造を専門としており、OEM/ODMワンストップサービスを提供しています。
当社製品はCE/UL/FCC/CCC/RoHS認証を取得しており、年間返品率は0.02%未満、世界50か国以上の国と地域のお客様にサービスを提供しています。
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093
仕様パラメータ
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093