詳細情報
リチウム電池超音波金属溶接機選定ガイド:高精度軍事グレード溶接ソリューション
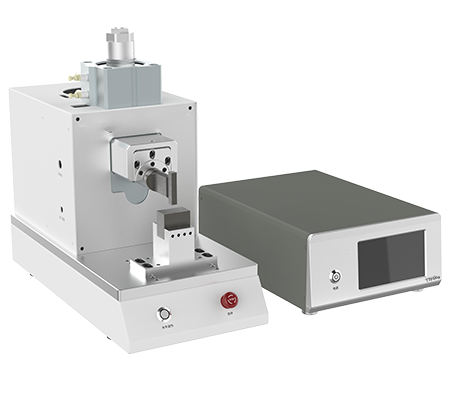
動力電池およびエネルギー貯蔵システム製造分野において、リチウム電池超音波金属溶接機の選定は、銅とアルミの異種金属接続の信頼性と生産ラインのタクトタイムを直接決定します。本稿では、実証済みの機種パラメータに基づき、B2B調達およびエンジニアリング意思決定者向けに、出力マッチング、構造剛性、シナリオ適合性までの完全な選定フレームワークを提供し、パラメータ誤判断による溶接品質のばらつきや生産能力のボトルネックを回避するのに役立ちます。
リチウム電池超音波金属溶接機選定の核心的考慮次元
リチウム電池超音波金属溶接機の選定は、単純なパラメータ比較ではなく、溶接物理プロセス、設備機械特性、生産ライン工程要件を含む体系的なエンジニアリング意思決定です。意思決定者は、溶接面積と出力のマッチング関係、ホーン振幅と20KHz周波数特性、設備フレーム剛性が溶接一貫性に与える影響、制御システム精度とデータトレーサビリティ能力、トランスデューサーと調幅器の使用寿命、および自動化生産ライン統合に必要なインターフェース互換性の6つの技術次元を同時に評価する必要があります。いずれかの次元を無視すると、量産における溶接強度のばらつきが過大になったり、設備停止が頻発したりする可能性があります。
出力レベルと溶接面積のマッチング:3000Wから12000Wまでの選定ロジック
異なる出力レベルの超音波金属溶接機は明確な溶接面積適用範囲に対応しており、これがリチウム電池超音波金属溶接機選定の首要的根拠です。検証データによると、各モデルの出力と面積のマッチング関係は以下の通りです:
- YN-X203-Y(3000W、溶接面積0.35-20mm²、重量88KG、寸法670×520×410mm、(事実 7)/16/28):精密センサーおよび小型リチウム電池タブ溶接に適用、CE/FCC/ISO認証により輸出コンプライアンスを保証。
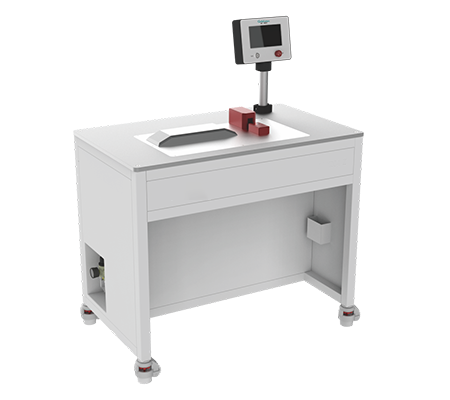
- YN-X204-Z(4000W、溶接面積1-30mm²、重量132KG、寸法1020×610×1200mm、(事実 6)/15/27):リチウム電池銅アルミ端子の中間断面溶接に適用、Xシリーズは動力電池ワイヤーハーネス工程向けに最適化。
- YN-X206-Z(6000W、溶接面積10-50mm²、重量118KG、寸法1020×610×1200mm、(事実 5)/8/14/26):動力電池ワイヤーハーネス溶接の専門機種、出力と構造コンパクト性のバランスを実現。
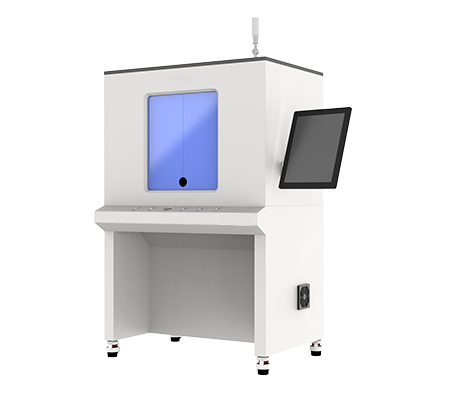
- YN-D206-G(6000W分体式、溶接面積15-50mm²、重量192KG、寸法1400×760×2000mm、(事実 3)/11/23):高圧ワイヤーハーネス銅アルミ端子溶接専用、分体式構造により生産ラインの柔軟なレイアウトが可能。
- YN-D208-G(8000W、溶接面積20-70mm²、重量957KG、寸法1750×1050×2150mm、(事実 2)/10/22):大型ワイヤーハーネスおよび銅アルミバスバー溶接向け、Dシリーズ大出力プラットフォームが連続稼働の安定性を保証。
- YN-D2012-G(12000W、溶接面積35-120mm²、重量988KG、寸法1750×1050×2150mm、(事実 1)/9/21):Dシリーズフラッグシップ機種、エネルギー貯蔵銅アルミバスバー溶接専用設計、超大出力で最大断面ニーズをカバー。
構造設計と生産ライン適合性:一体型と分体式のトレードオフ
設備の物理的形態は、工場レイアウトと自動化統合に直接影響します。YN-D206-Gに代表される分体式構造(事実 3)/11/23)は、発振器と溶接ヘッドを分離し、限られたスペースでの柔軟な配置を可能にし、既存生産ラインの改造に特に適しています。一方、YN-X204-ZやYN-X206-Zなどの一体型機種(事実 6)/15/27、5/8/14/26)は構造がコンパクトで、全体移設と迅速な展開が容易です。
設備重量とフレーム剛性も無視できません。YN-D208-G(957KG)やYN-D2012-G(988KG)などの重型設備(事実 1)/2/9/10/21/22)は、溶接反力の吸収とフレーム共振の抑制において顕著な優位性を持ち、大量連続生産において安定した溶接圧力曲線を維持し、機械的振動による疑似溶接リスクを低減します。
技術仕様の詳細解析:主要パラメータの実際的意味
| 型番 | 出力 | 溶接面積 | 重量 | 外形寸法 | 適用シーン |
|---|---|---|---|---|---|
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410mm | 精密電子、小型タブ |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | リチウム電池銅アルミ端子 |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | 動力電池ワイヤーハーネス |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | 高圧ワイヤーハーネス銅アルミ端子 |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | 大型ワイヤーハーネス、銅アルミバスバー |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | エネルギー貯蔵銅アルミバスバー |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | 精密センサー、電子 |
20KHzの動作周波数は、金属溶接において浸透力が強く、熱影響部が小さい特性を持ち、銅アルミ異種金属接続に適しています。溶接面積範囲は適用可能な極板厚さとタブ幅の組み合わせを直接決定し、設備重量と寸法は工場の耐荷重、物流経路、および操作スペースにハードな要件を課します。出力レベルと溶接時間のマッチング関係は単品タクトタイムに影響し、生産ラインの目標生産能力と合わせて総合評価する必要があります。
代表的な適用シーン:動力電池、エネルギー貯蔵銅バスバー、高圧ワイヤーハーネスの選定対照
異なる適用シーンに対して、リチウム電池超音波金属溶接機の選定戦略には顕著な差異があります:
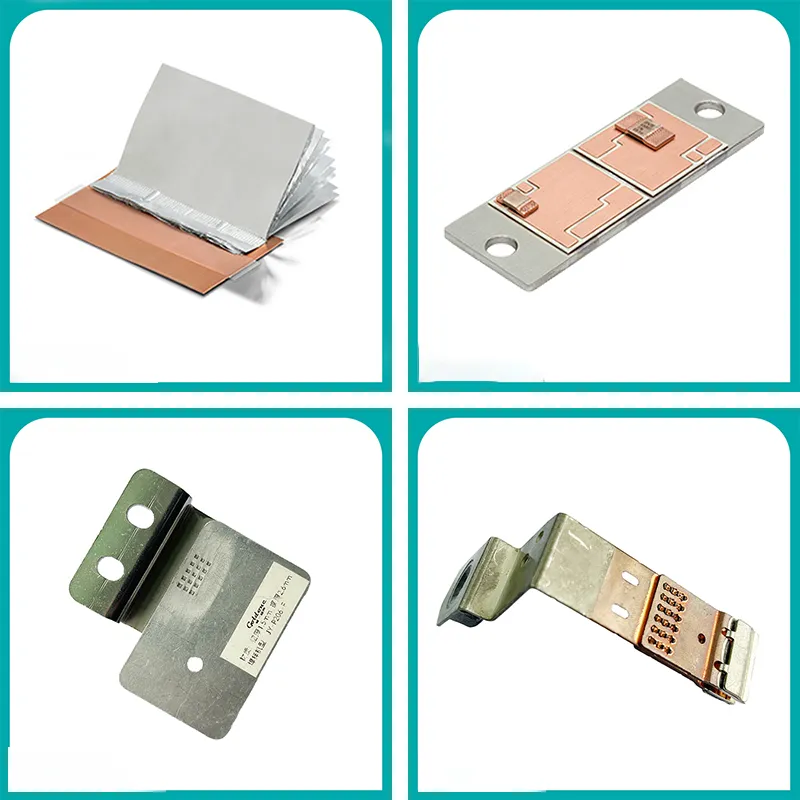
- 動力電池モジュールワイヤーハーネス溶接:YN-X206-Z(事実 5)/8/14/26)とYN-X204-Z(事実 6)/15/27)を推奨、Xシリーズは動力電池ワイヤーハーネス工程向けに特別最適化され、振動システムと治具設計のマッチング度を確保。
- エネルギー貯蔵システム銅アルミバスバー溶接:YN-D2012-G(事実 1)/9/21)を推奨、12000Wの超大出力で35-120mm²の溶接面積をカバーし、エネルギー貯蔵システムの大断面銅アルミバスバーの溶接強度要件を満たします。
- 高圧ワイヤーハーネス銅アルミ端子溶接:YN-D206-G(事実 3)/11/23)を推奨、分体式構造により自動化生産ラインへの統合が容易で、設備占有スペースを低減。
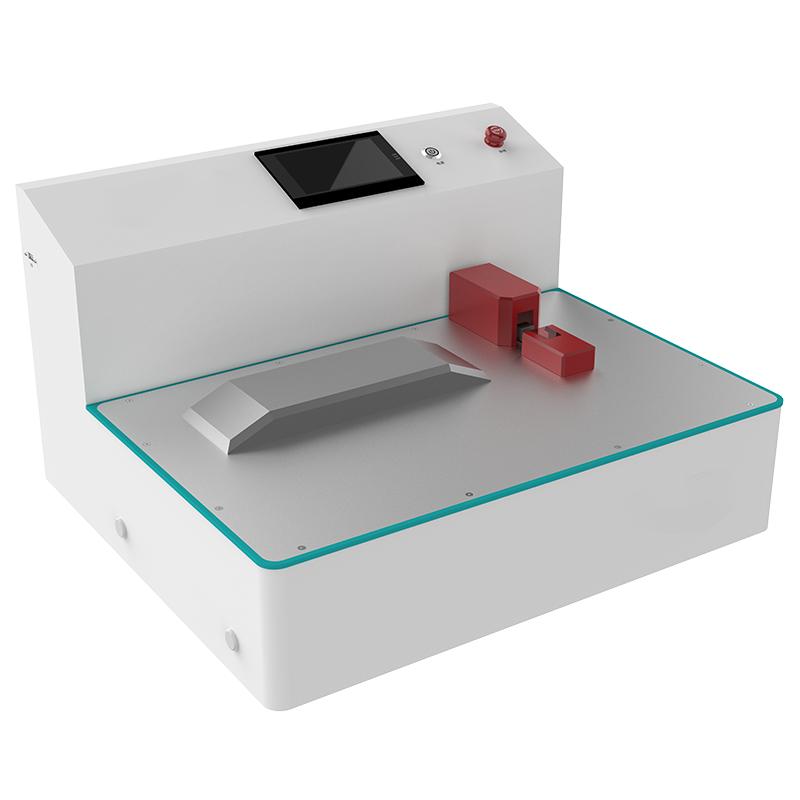
- 精密電子とセンサー溶接:YN-P203-
F:????事実 4)/13/25)を推奨、Pシリーズ精密溶接プラットフォームは1-100mm²の広幅溶接面積調整能力を提供し、多品種小ロット生産に対応。
選定決定チェックリストと一般的な誤解の回避
リチウム電池超音波金属溶接機の選定を科学的かつ信頼性のあるものにするため、以下の決定チェックリストを推奨します:
- 溶接対象ワークの銅アルミ材料厚さ、タブ幅、積層数を実測し、必要な溶接面積範囲を確認し、経験のみによる推定を避ける。
- 15%-20%の出力余裕を確保し、材料ロット差とホーン摩耗によるエネルギー損失に対応。
- 設備重量とフレーム剛性を評価し、重型設備は長時間連続生産において溶接一貫性をより良く保証。
- 自動化インターフェースプロトコル(IO、バス通信など)と既存生産ライン制御システムの互換性を確認。
- CE、FCC、ISOなどの認証資格を確認し、設備がターゲット市場のコンプライアンス要件を満たすことを確保。
一般的な誤解には、ピーク出力のみに注目し溶接面積マッチングを無視する、分体式と一体式構造が生産ライン配置に与える影響を軽視する、設備重量がフロア耐荷重に与える要件を考慮しない、自動化アップグレード用インターフェースを確保しない、などがあります。これらの誤解を回避することで、後期改造と停止コストを大幅に低減できます。
FAQ:リチウム電池超音波金属溶接機選定のよくある質問
適切な溶接面積範囲をどのように決定しますか?
溶接面積範囲は、タブ幅、材料厚さ、積層数によって共同で決定されます。実際のワークサンプルを提供して溶接テストを実施し、設備出力と面積のマッチング度を検証することを推奨します。
20KHz周波数は銅アルミ溶接においてどのような利点がありますか?
20KHzは超音波金属溶接の一般的な周波数であり、浸透力が強く、熱影響部が小さい特性を持ち、銅アルミ異種金属接続に適し、金属間化合物の生成を効果的に低減できます。
分体式と一体式構造はどのように選択しますか?
分体式(YN-D206-Gなど)は生産ラインの柔軟な配置とメンテナンスに便利で、一体式(YN-X206-Zなど)は構造がコンパクトで全体移設が容易です。工場スペースと自動化統合ニーズに基づいて決定する必要があります。
設備重量は溶接品質にどのような影響を与えますか?
より重い設備(YN-D208-G、957KGなど)は、溶接反力の吸収とフレーム共振の低減において優位性があり、大量生産において安定した溶接圧力を維持するのに役立ちます。
12000W機種はどのようなシーンに適用されますか?
YN-D2012-G(12000W)は35-120mm²の溶接面積をカバーし、主にエネルギー貯蔵システムの銅アルミバスバー溶接および大型導電接続部品向けで、超大断面の溶接強度ニーズを満たします。
3000W機種は動力電池タブ溶接に使用できますか?
YN-X203-Y(3000W)は0.35-20mm²の溶接面積に適用され、小型タブや精密センサー溶接に使用できます。動力電池モジュールタブがこの面積範囲を超える場合は、より高出力の機種を推奨します。
設備認証資格にはどのようなものがありますか?
YN-X203-YはCE/FCC/ISO認証を備えています(事実 7)/16/28)、他のモデルの認証状況はサプライヤーに確認し、ターゲット市場の参入要件を満たすことを確保してください。
溶接品質の一貫性をどのように評価しますか?
バッチ溶接テストを実施し、溶接点の引張強度、断面金相、接触抵抗を検査し、連続生産における設備の安定性を評価することを推奨します。
設備寸法は工場レイアウトにどのような要件がありますか?
YN-D208-GやYN-D2012-G(1750×1050×2150mm)などの大型設備は、十分な操作・メンテナンススペースを確保し、工場の耐荷重能力が設備重量要件を満たすことを確認する必要があります。
自動化生産ライン統合はサポートされていますか?
各モデルは自動化統合をサポートしていますが、具体的なインターフェースプロトコル(IO、バス通信など)はサプライヤーに確認し、既存制御システムとの互換性を確保する必要があります。
溶接面積と出力のマッチング関係はどのように理解しますか?
出力は単位時間あたりに入力できるエネルギーを決定し、溶接面積は必要なエネルギー総量を決定します。出力不足は溶接強度不足を引き起こし、出力過大は過溶接や材料飛散を引き起こす可能性があります。
設備メンテナンス周期とトランスデューサー寿命はどのくらいですか?
トランスデューサーと調幅器の寿命は負荷率とメンテナンス品質に影響され、振動システムの接続状態を定期的に検査することを推奨します。具体的なメンテナンス周期は実際の使用条件に基づきサプライヤーと確認してください。
銅アルミ異種金属溶接の難点は何ですか?
銅とアルミの間には脆性金属間化合物が形成されやすく、導電性と機械的強度に影響します。超音波金属溶接は高周波機械振動による固相接続を実現し、化合物層の厚さを効果的に制御できます。
出力余裕はどのように確保しますか?
最大溶接面積要件に基づき15%-20%の出力余裕を追加し、材料ロット変動、ホーン摩耗、環境温度変化によるエネルギー損失に対応することを推奨します。
設備納期と設置調整はどのように手配しますか?
納期と設置調整方案は、注文数量と現場条件に基づきサプライヤーと確認し、購入契約に時間ノードと受入基準を明確化することを推奨します。
資格と連絡先
当社が提供する超音波金属溶接機シリーズはすべて検証済みの技術仕様に基づいており、一部モデルはCE/FCC/ISO認証を取得しています(事実 7)/16/28)。具体的なモデルの認証詳細、技術パラメータ確認、または生産ライン統合ソリューションについては、当社のエンジニアリングチームに直接連絡して、1対1の技術サポートを受けてください。
Winna Technologyについて
Winna Technologyは電源アダプター、AC/DCケーブルハーネス受託製造、超音波金属溶接機の研究開発・製造を専門としており、OEM/ODMワンストップサービスを提供しています。
当社製品はCE/UL/FCC/CCC/RoHS認証を取得しており、年間返品率は0.02%未満、世界50か国以上の国と地域のお客様にサービスを提供しています。
仕様パラメータ
認証
製品は国際安全およびEMC基準に準拠
CEEU安全FCCUSA EMCRoHSRoHSISO 9001品質管理