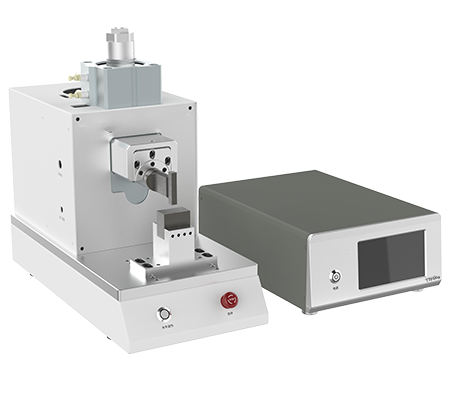
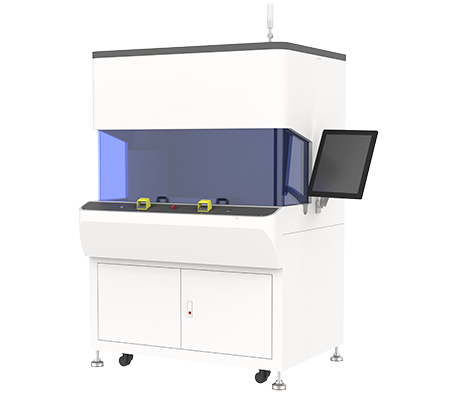
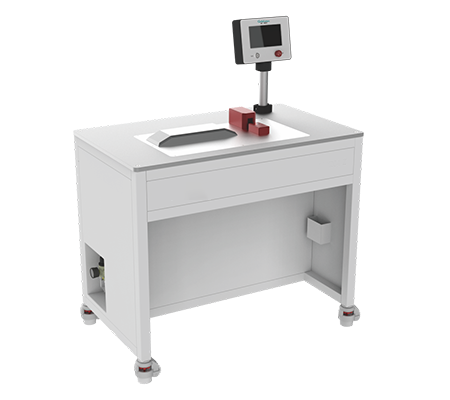
詳細情報
超音波金属溶接機による銅板溶接パラメータ詳細解説:精密調整とプロセス最適化ガイド
超音波金属溶接機による銅板溶接パラメータは、銅やアルミ等の非鉄金属の接合品質を決定づける中核的プロセス体系であり、振動周波数、溶接圧力、振幅、時間、エネルギー制御などの主要変数を網羅します。本稿はB2B調達およびエンジニアリング意思決定者を対象に、異なる出力レベルの設備におけるパラメータウィンドウ、選定ロジック、品質検証方法を体系的に解説し、動力電池、エネルギー貯蔵システム、高圧ワイヤーハーネス等の用途で高一致性・低抵抗の信頼性ある溶接を実現する一助とします。
超音波金属溶接機による銅板溶接パラメータの技術アーキテクチャとプロセスロジック
超音波金属溶接機による銅板溶接パラメータは、単独の数値ではなく、変換器システム、ホーン設計、被溶接材料特性によって共同で決定される閉ループ制御体系です。銅板溶接プロセスにおいて、振動周波数は通常20kHzまたはそれ以上の帯域に固定され、溶接圧力と振幅は銅板の硬度、厚さ、表面状態に応じて動的に調整されます。軟銅(T2紫銅など)は延性に優れ、必要な振幅は比較的低くなります。硬銅またはメッキ銅板(ニッケルメッキ銅バスバーなど)は、表面酸化膜を破壊するためにより高い圧力入力が必要ですが、エネルギー過負荷による銅板の割れを同時に回避する必要があります。
溶接断面積は選定における最優先の制約条件です。エネルギー貯蔵用銅アルミバスバー溶接を例にとると、断面積35〜120mm²の銅バスバーは12000W級設備(事実 1)を選択する必要があり、断面積20〜70mm²の大型ワイヤーハーネス銅アルミバスバーは8000W級設備(事実 2)に対応します。この対応関係は超音波溶接のエネルギー密度要件に由来します。出力不足は溶接界面の金属間化合物(IMC)層が薄すぎ、接触抵抗が上昇します。出力過大は銅板の過度な塑性変形を引き起こし、微細亀裂を発生させます。したがって、超音波金属溶接機による銅板溶接パラメータの設定は、設備の出力レベルと厳密に整合させる必要があり、レベルを超えた代替はできません。
異なる出力レベルの設備における銅板溶接パラメータ対照表
エンジニアリング調達担当者が設備を迅速にマッチングできるよう、下表に各モデルの超音波金属溶接機の主要パラメータウィンドウをまとめました。データはすべて工場出荷時の技術仕様に基づき、一般的な銅板および銅アルミ異種金属溶接用途に適用されます。
| 設備モデル | 出力レベル | 適用銅板溶接断面積 | 設備重量 | 外形寸法(mm) |
|---|---|---|---|---|
| YN-D2012-G | 12000W | 35〜120mm² | 988KG | 1750×1050×2150 |
| YN-D208-G | 8000W | 20〜70mm² | 957KG | 1750×1050×2150 |
| YN-D206-G | 6000W | 15〜50mm² | 192KG | 1400×760×2000 |
| YN-X206-Z | 6000W | 10〜50mm² | 118KG | 1020×610×1200 |
| YN-X204-Z | 4000W | 1〜30mm² | 132KG | 1020×610×1200 |
| YN-P203-F | 3000W | 1〜100mm² | 73KG | 565×269×442 |
| YN-X203-Y | 3000W | 0.35〜20mm² | 88KG | 670×520×410 |
(データソース:(事実 1)〜7)特に指摘すべき点として、YN-P203-Fは出力レベルが3000Wですが、溶接断面積は1〜100mm²(事実 4)をカバーし、精密電子機器およびセンサー用銅板溶接に適しています。これは出力が唯一の選定基準ではなく、ホーン幾何学設計、変換器効率、周波数追跡精度も実際の溶接能力を決定することを示しています。
銅板厚さと断面積のマッチング:超音波金属溶接機による銅板溶接パラメータの選定ロジック
銅板の物理的特性が超音波金属溶接機による銅板溶接パラメータに与える制約は非線形関係にあります。厚さが0.5mm増加するごとに、必要な振幅と圧力は約15%〜20%向上する必要があり、この増分は断面積の拡大に伴い増幅されます。エネルギー貯蔵業界を例にとると、動力電池モジュール内の銅バー接続は通常2〜6mm厚の紫銅バスバーを使用し、断面積は35〜120mm²の範囲であり、この場合12000W級YN-D2012-G(事実 1)が十分な振動エネルギーと剛性サポートを提供し、溶接点の剥離力が母材強度の85%以上に達することを保証します。
大型ワイヤーハーネス銅アルミバスバー溶接用途では、8000W級YN-D208-G(事実 2)の20〜70mm²溶接ウィンドウが生産効率と品質安定性を両立し、その強化された機体構造(957KG)は高出力溶接時の機械的共振を効果的に抑制します。高圧ワイヤーハーネス銅アルミ端子溶接には6000W分離型YN-D206-G(事実 3)が推奨され、本機種は15〜50mm²の断面積をカバーし、分離型構造によりホーンと発振器を分離設置でき、自動化生産ラインのロボットアームやターンテーブル工位への統合が容易です。銅板の厚さが6mmを超える場合、または断面積が上記範囲を超える場合は、カスタマイズされたパラメータソリューションの確認のため、当社エンジニアにご連絡ください。
銅板溶接品質検証基準とパラメータ最適化方法
超音波金属溶接機による銅板溶接パラメータの優劣は、最終的に定量的指標で検証する必要があります。調達側は以下の4つの品質次元に重点を置くべきです:溶接点剥離力(母材引張強度の70%以上に達すること)、接触抵抗(同一断面積のボルト接続の1.2倍未満であること)、金属組織断面の気孔率(溶接点面積の2%を超えないこと)、界面結合率(95%以上であること)。パラメータ最適化は直交試験法を採用し、溶接圧力、振幅、溶接時間を3因子とし、剥離強度を目的関数として回帰分析を行い、通常3回の反復で最適ウィンドウに収束します。
銅板表面の酸化層が厚い条件下では、溶接時間を適切に延長するか、二段圧力カーブを採用します。第一段は高圧で酸化膜を破壊し、第二段は低圧で保持し原子拡散を促進します。なお、異なるロットの銅板硬度差(TU1無酸素銅とT2紫銅のビッカース硬度差は最大20HV)により最適パラメータがずれる可能性があるため、量産前に同一ロット材料でプロセス検証を行うことを推奨します。銅板の材質、厚さ、表面状態が上記パラメータ範囲にない場合は、サンプルをご提供ください。当社ラボにて超音波金属溶接機による銅板溶接パラメータ推奨レポートを無償で発行いたします。
超音波金属溶接機による銅板溶接パラメータの新エネルギー業界における応用シーン
- 動力電池モジュール銅バー溶接:YN-X206-Z(事実 5)またはYN-X204-Z(事実 6)を採用し、それぞれ10〜50mm²および1〜30mm²の銅板接続をカバーし、リチウム電池タブと銅バーの低抵抗・高一致性溶接要件を満たします。本用途では溶接点の疲労寿命に対する要求が厳しく、溶接時間は0.3〜0.8秒の範囲に制御することを推奨します。
- エネルギー貯蔵システム銅アルミバスバー接続:YN-D2012-G(事実 1)を推奨します。12000W出力で35〜120mm²の銅バスバーとアルミバスバーの異種金属重ね溶接を安定して行え、界面IMC層の厚さを1〜3μmに制御し、脆性相の生成を回避します。
- 高圧ワイヤーハーネス銅アルミ端子溶接:6000W分離型YN-D206-G(事実 3)は15〜50mm²の断面積に適合し、その分離構造は遠隔制御とデータ収集をサポートし、新エネルギー自動車の高圧ワイヤーハーネスオンライン検査工位に適しています。
- 精密センサーと電子パッケージング:YN-P203-F(事実 4)は3000W出力で1〜100mm²の超広範囲をカバーし、20kHz周波数と組み合わせることで、0.1mm薄銅箔と厚銅基板の異厚溶接を実現し、溶接点の熱影響部は0.5mm未満です。
一般的なプロセス問題とパラメータ調整FAQ
超音波金属溶接機による銅板溶接パラメータにおいて、溶接圧力はどのように初期設定すればよいですか?
初期圧力は1平方ミリメートルあたり0.3〜0.6kNで設定することを推奨します。銅板が硬いほど上限を取ります。溶接点端部に反りが生じた場合は圧力を下げ振幅を増やします。溶接点中心部が未融合の場合は圧力を上げるか溶接時間を延長します。
溶接時間が銅板溶接点強度に与える影響の法則は?
溶接時間が短すぎる場合(0.2秒未満)、界面の塑性流動が不十分で剥離強度が不足します。時間が長すぎる場合(1.5秒超)、銅板の焼鈍軟化や結晶粒粗大化を引き起こす可能性があります。0.1秒刻みの勾配試験を推奨します。
振幅パラメータは銅板の厚さに応じてどのように調整しますか?
0.5mm以下の銅箔は振幅15〜20μmを推奨。0.5〜2mmの銅板は20〜30μmを推奨。2mm以上の厚銅バスバーは30〜40μmが必要です。振幅が高すぎるとホーン表面の摩耗が加速するため、ホーン材質の確認を並行して行ってください。
銅板表面に油汚れや酸化層がある場合、パラメータはどのように修正すべきですか?
溶接圧力を10%〜15%引き上げ、予圧時間を0.1〜0.2秒追加することを推奨します。酸化層が厚い場合(濃色酸化膜)は、二段圧力カーブを採用するか、先にアルコールで超音波洗浄してください。
銅板溶接後の接触抵抗が高いのはなぜですか?
考えられる原因:溶接エネルギー不足によるIMC層の過薄、ホーンと銅板の接触面への異物混入、または銅板表面メッキ層(錫メッキなど)の未完全破壊。ホーンの清掃状態を確認し、振幅を適切に増やすことを推奨します。
異なるロットの銅板硬度差が大きい場合、パラメータの一致性をどう保証しますか?
各ロットの銅板入荷時にビッカース硬度の抜き取り検査を推奨します。硬度偏差が10%を超える場合は、パラメータウィンドウの再検証が必要です。設備に複数レシピをプリセットし、ロットごとに切り替えることを検討できます。
12000W設備で20mm²以下の小断面銅板を溶接できますか?
推奨しません。12000W設備の最小制御可能エネルギー出力は、小断面銅板の耐性限界を超える可能性があり、銅板の圧潰を引き起こします。小断面溶接には4000W以下の設備(YN-X204-Z(事実 6)など)を選択してください。
銅アルミ異種金属溶接時、パラメータ設定に特別な要件はありますか?
銅アルミ溶接では、ホーンをアルミ側(軟らかい金属)に偏らせて設計し、振幅を純銅溶接より10%〜15%低減し、溶接時間を0.1秒短縮し、アルミ側の過度な変形によるバリ発生を回避します。
溶接点が虚溶接または過溶接状態かどうかをどう判断しますか?
虚溶接は剥離力が低く断面が平坦な界面を示します。過溶接は銅板端部の亀裂や溶接点の青変色(高温酸化)として現れます。各ロットの初品で剥離試験を実施し、断面形態を記録することを推奨します。
分離型設備と一体型設備でパラメータ精度に差はありますか?
分離型設備(YN-D206-Gなど)は発振器とホーンを分離し、信号伝送距離が増加しますが、6000W級設備への影響は無視できます。その利点は自動化生産ラインへの柔軟な配置にあり、パラメータ制御精度は一体型と同じです。
超音波金属溶接機による銅板溶接パラメータにおいて、周波数追跡の役割は何ですか?
周波数追跡システムは変換器の共振周波数をリアルタイム監視し、ホーン温度上昇や負荷変化による周波数ドリフトが発生した場合、出力周波数を自動調整して振幅を安定に維持します。これは長時間連続溶接の一致性を保証する鍵です。
銅板にニッケルメッキや銀メッキを施した場合、溶接パラメータの調整は必要ですか?
必要です。メッキ層は銅母材より硬度が高いため、圧力を5%〜10%引き上げ、振幅を2〜3μm増やし、メッキ層を貫通して母材金属の原子拡散を実現することを推奨します。
設備出力が大きいほど、溶接品質は必ず良くなりますか?
そうとは限りません。出力が過大でホーン設計が適合しない場合、エネルギーが局所に集中し、過焼や亀裂が発生します。選定は「断面積と出力のマッチング」原則に従うべきであり、盲目的に高出力を追求すべきではありません。
超音波金属溶接機による銅板溶接パラメータの長期安定性をどう検証しますか?
連続1000回溶接のSPC監視を推奨し、剥離力と接触抵抗の平均値および標準偏差を記録します。標準偏差が平均値の5%を超える場合は、ホーン摩耗または変換器の経年劣化を確認する必要があります。
貴社で銅板サンプルの無償溶接テストを提供いただけますか?
可能です。銅板の材質、厚さ、断面積、表面状態の説明を当社までお送りください。ラボにて対応する出力レベルの設備を使用してパラメータ最適化テストを実施し、推奨パラメータを含むテストレポートを発行いたします。
資格認証と技術サポート
当社の全シリーズ超音波金属溶接機はCE、FCCおよびISO 9001品質管理システム認証を取得しており、主要部品(変換器、ホーン、発振器)は航空級アルミニウム合金およびチタン合金材質を採用し、長期連続運転の信頼性を確保しています。設備は出荷前に72時間の満負荷エージングテストを経ており、完全なプロセスパラメータマニュアルと操作トレーニングを提供します。
超音波金属溶接機による銅板溶接パラメータについてさらなるご質問がある場合、または特定の銅板仕様向けのカスタマイズソリューションが必要な場合は、当社のアプリケーションエンジニアリングチームにご連絡ください。サンプルテスト、パラメータ校正から生産ライン統合までの全プロセス技術サポートを提供し、お客様の生産環境で最適な溶接品質を達成します。
Winna Technologyについて
Winna Technologyは電源アダプター、AC/DCケーブルハーネス受託製造、超音波金属溶接機の研究開発・製造を専門としており、OEM/ODMワンストップサービスを提供しています。
当社製品はCE/UL/FCC/CCC/RoHS認証を取得しており、年間返品率は0.02%未満、世界50か国以上の国と地域のお客様にサービスを提供しています。
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093
仕様パラメータ
超音波金属溶着機と専用機の設計・製造
Winna Technology はアルミニウム、銅、バスバー、箔材向けの超音波金属溶着機を設計・製造しています。標準機に加えて、発振器、コンバータ、ホーン、アンビル、制御を含む専用機を製作し、自動ラインへの組み込みにも対応します。
装置とソリューション
- ケーブル、バスバー、電池タブ向けの超音波溶着機
- 部品とタクトに合わせた専用機
- PLC・ロータリインデックス・ロボット連携による自動化
- 図面に基づくホーン、アンビル、消耗品の製作
主な仕様
| 周波数 | 20〜40 kHz(部品と用途による) |
| 材料 | アルミニウム、銅、バスバー、箔 |
| 制御 | 単体または PLC・ロボット連携 |
専用機の流れ
- 部品・サンプル・図面の送付
- 溶着テストと実現性の確認
- ホーン、アンビル、条件の設計
- 試作と承認
- 量産と立ち上げ
よくあるご質問
専用機の設計は可能ですか。
はい。部品に合わせて工具と条件を設計します。
どの材料が溶着できますか。
アルミニウム、銅、バスバー、箔が中心です。適合性は溶着テストで確認します。
自動化できますか。
PLC、ロータリインデックス、ロボット連携に対応します。
お問い合わせ: sale@winna-group.com / WhatsApp +86 134 1065 0093