Details
Ultraschall-Metallschweißgerät zum Schweißen von Kupfer-Aluminium-Übergangsstücken | Hochpräzises Niedrigwiderstands-Schweißgerät für Kupfer-Aluminium
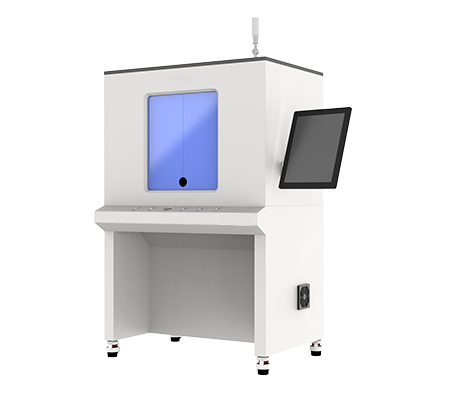
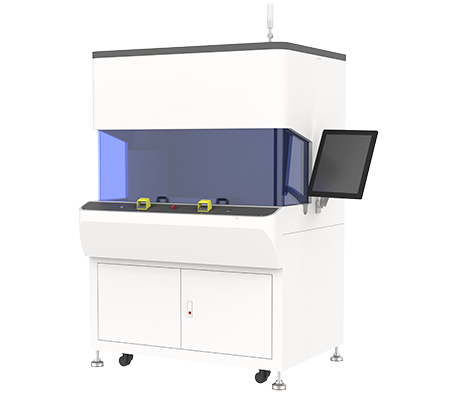
Das Ultraschall-Metallschweißgerät ist eine hochpräzise Anlage zum Schweißen von Kupfer-Aluminium-Übergangsstücken, Antriebsbatterie-Kabelbäumen und Energiespeicher-Kupfer-Aluminium-Schienen. Es nutzt die Festkörperverbindungstechnologie mit Hochfrequenzvibration, ohne Lot. Am Beispiel des YN-D2012-G beträgt die Schweißfläche 35-120mm², die Leistung 12000W, was eine effiziente und zuverlässige Schweißung großer Kupfer-Aluminium-Querschnitte ermöglicht.
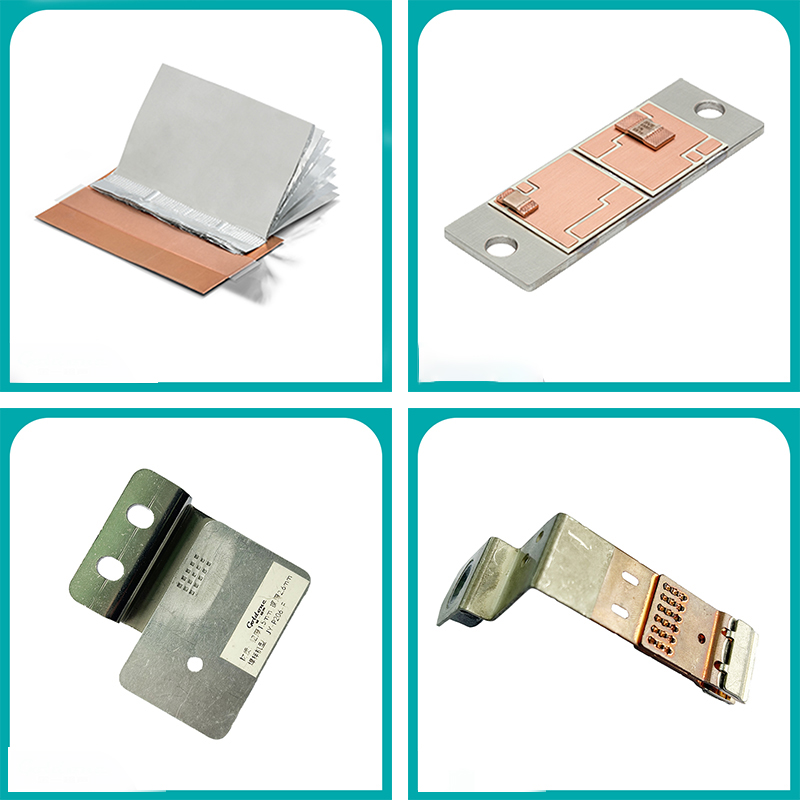
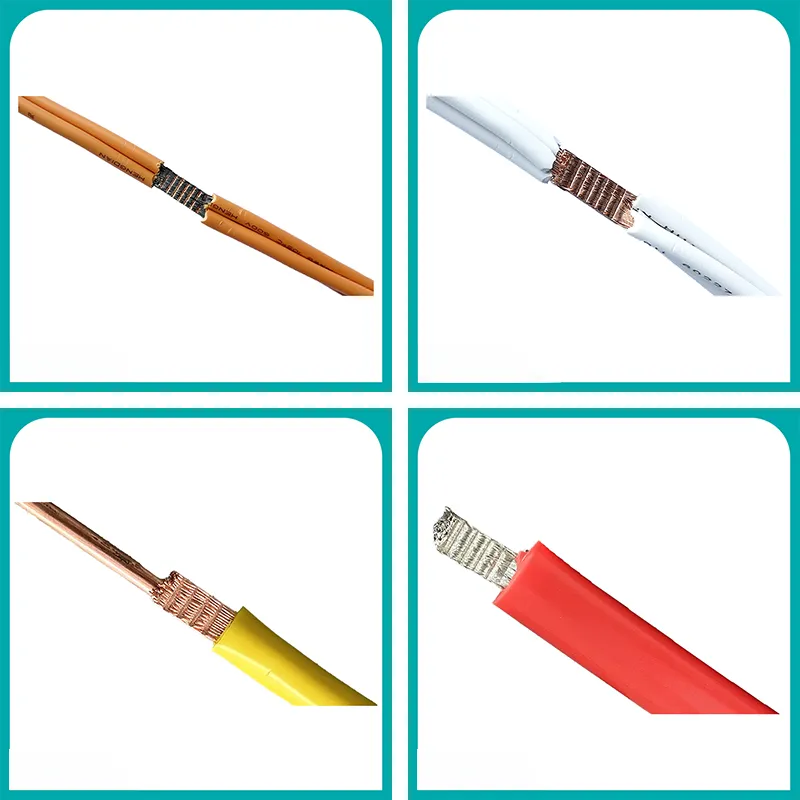
Die Ultraschall-Metallschweißtechnologie für Kupfer-Aluminium-Übergangsstücke nutzt hochfrequente mechanische Vibrationen, um eine feste metallurgische Verbindung zwischen Kupfer und Aluminium zu erreichen. Sie löst effektiv die Probleme von Rissen und erhöhtem spezifischem Widerstand, die bei herkömmlichem Schmelzschweißen durch spröde intermetallische Phasen entstehen. Dieses Verfahren wird häufig in der Fertigung von Antriebsbatterien, Energiespeichersystemen und Hochspannungskabelbäumen eingesetzt und bietet hochzuverlässige Verbindungslösungen für neue Energiefahrzeuge und Netzinfrastruktur.
Technische Positionierung und industrieller Wert der Ultraschall-Metallschweißtechnologie für Kupfer-Aluminium-Übergangsstücke
Der Kernvorteil des Ultraschall-Metallschweißgeräts für Kupfer-Aluminium-Übergangsstücke liegt in seiner Niedertemperatur-Festkörperschweißeigenschaft. Während des Schweißprozesses überschreitet die Temperatur an der Kupfer-Aluminium-Grenzfläche nicht 50% des Schmelzpunkts des Grundmaterials, wodurch das übermäßige Wachstum spröder intermetallischer Verbindungen wie CuAl₂ und Cu₉Al₄ an der Wurzel unterdrückt wird. Für B2B-Entscheidungsträger bestimmt diese Technologie direkt die langfristige Betriebsstabilität und Stromtragfähigkeit der Batteriemodul-Verbindungsstellen und ist ein Schlüsselindikator für die Bewertung des Prozessniveaus der Produktionslinie.
Vor dem Hintergrund der rasanten Expansion der neuen Energiefahrzeug- und Energiespeicherindustrie sind Kupfer-Aluminium-Übergangsstücke das kritische Verbindungsmedium zwischen Batteriepolen und Aluminiumschienen. Die Schweißqualität steht in direktem Zusammenhang mit der Systemsicherheit. Mit dem Ultraschall-Metallschweißverfahren kann eine dichte atomare Diffusionsschicht zwischen dem Übergangsstück und den Kupfer- bzw. Aluminiumschienen sichergestellt werden. Der Kontaktwiderstand ist stabil niedriger als bei Schmelzschweißlösungen, während Korrosionsrisiken durch Flussmittelrückstände vermieden werden. Die Prozessdatenbank und die Amplitudenkontrollpräzision des Anlagenherstellers sind wichtige Kriterien für die Bewertung, ob strenge Automotive-Standards erfüllt werden können.
Technischer Spezifikationsvergleich über den gesamten Leistungsbereich: Von Präzisionselektronik bis zu Energiespeicher-Kupfer-Aluminium-Schienen
Für unterschiedliche Schweißflächen und Produktionslinien-Taktzeiten bieten wir eine Serie von Maschinen mit Leistungen von 3000W bis 12000W an. Die folgenden labortechnisch verifizierten Kernparameter dienen als Referenz für die Prozessauswahl:
| Gerätemodell | Nennleistung | Schweißflächenbereich | Gerätegewicht | Abmessungen (mm) | Typische Anwendung |
|---|
| YN-X203-Y | 3000W | 0,35-20mm² | 88KG | 670×520×410 | Präzisionssensoren, Mikro-Kabelbäume |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200 | Schweißen von Lithium-Batteriemodul-Anschlüssen |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442 | Präzisionselektronik und Sensoren |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200 | Hochspannungskabelbäume für Antriebsbatterien |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000 | Kupfer-Aluminium-Anschlüsse für Hochspannungskabelbäume |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150 | Große Kupfer-Aluminium-Schienen für Kabelbäume |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150 | Schweißen von Kupfer-Aluminium-Schienen für Energiespeichersysteme |
Die obigen Daten stammen aus unseren Werksprüfberichten. Der YN-D2012-G als Flaggschiff der D-Serie gewährleistet mit seinem Gesamtgewicht von 988KG eine starre Unterstützung während des Schweißens. In Kombination mit der 12000W-Ultraschallleistung können Kupfer-Aluminium-Übergangsstücke mit einem Querschnitt von 120mm² stabil geschweißt werden. Für kundenspezifische Anforderungen mit größeren Schweißflächen empfehlen wir, direkt die technische Abteilung für eine Machbarkeitsprüfung zu kontaktieren.
Kernprozessmerkmale und Qualitätskontrollsystem
Metallurgischer Verbindungsmechanismus und Grenzflächenzuverlässigkeit
Beim Schweißen von Kupfer-Aluminium-Übergangsstücken mit dem Ultraschall-Metallschweißgerät erzeugt die Sonotrode mit 20kHz Hochfrequenzvibration mikroplastische Verformung und Reibungswärme an der Kupfer-Aluminium-Grenzfläche. Nach dem Aufbrechen der Oberflächenoxidschicht wird ein atomarer Kontakt der reinen Metalloberflächen erreicht. Unsere Geräte sind mit einem Echtzeit-Amplitudenüberwachungssystem ausgestattet, das gewährleistet, dass die Schwankung der Schweißenergiezufuhr innerhalb von ±3% gehalten wird, wodurch die Scherkraft-Konsistenz jedes Schweißpunkts in der Serienproduktion sichergestellt wird.
Modulare Leistungskonfiguration und Produktionslinien-Flexibilität
Die D-Serie und X-Serie unterstützen beide Leistungserweiterungsmodule. Beispielsweise kann der YN-D206-G zwischen vier Leistungsstufen (4000W, 6000W, 8000W, 12000W) umgeschaltet werden, um den Prozesswechselanforderungen verschiedener Chargen gerecht zu werden. Das geteilte Strukturdesign (z.B. YN-D206-G) ermöglicht die getrennte Installation von Generator und Schweißkopf, was die Integration in automatisierte Produktionslinien oder beengte Arbeitsplätze erleichtert.
Schweißqualitäts-Rückverfolgbarkeit und Datenschnittstellen
Alle Modelle sind standardmäßig mit einer Schweißparameter-Aufzeichnungsfunktion ausgestattet, die Schweißenergie, Spitzenleistung, Schweißzeit und andere Schlüsseldaten jedes Produkts exportieren kann, um die Anforderungen der vollständigen Rückverfolgbarkeit nach IATF 16949 zu erfüllen. Die Geräte unterstützen das Modbus-TCP-Kommunikationsprotokoll und können nahtlos an MES-Systeme angebunden werden, um eine Fernübertragung von Prozessparametern und Echtzeitüberwachung zu ermöglichen.
Typische Anwendungsszenarien: Antriebsbatterien, Energiespeichersysteme und Hochspannungskabelbäume
Das Ultraschall-Metallschweißgerät für Kupfer-Aluminium-Übergangsstücke hat in folgenden Bereichen ausgereifte Anwendungslösungen etabliert:
- Antriebsbatteriemodule:Für das Schweißen von Übergangsstücken zwischen Batteriepolen und Aluminiumschienen, mit Schweißflächen im Bereich von 10-50mm². Empfohlen werden die Modelle YN-X206-Z oder YN-X204-Z, deren kompakte Bauweise eine Mehrstationsanordnung in der Modulproduktionslinie ermöglicht.
- Energiespeicher-Kupfer-Aluminium-Schienen:Für die Verbindung großer Kupfer-Aluminium-Verbundschienen in Container-Energiespeichersystemen kann der YN-D2012-G mit 12000W Leistung und einem Schweißbereich von 35-120mm² große Übergangsstücke in einem Durchgang zuverlässig schweißen und erfüllt die Niedrigwiderstandsanforderungen bei Hochraten-Lade-/Entladebedingungen.
- Hochspannungskabelbäume für neue Energiefahrzeuge:Für das Schweißen von Hochspannungsverbinder-Anschlüssen zwischen Motorsteuerung und Batteriepaket wird das geteilte Modell YN-D206-G empfohlen. Die geteilte Struktur ermöglicht eine symmetrische Anordnung auf beiden Seiten der Fließlinie und verbessert die Arbeitseffizienz.
- Präzisionselektronik und Sensoren:Für mikroskopische Kupfer-Aluminium-Übergangsstücke mit Schweißflächen unter 20mm² bieten der YN-P203-F und YN-X203-Y eine feine Energiesteuerung, um eine Ausbreitung der Wärmeeinflusszone in empfindliche elektronische Bauteilbereiche zu vermeiden.
Geräteauswahl-Leitfaden: Optimale Lösung nach Schweißfläche und Produktionslinien-Layout
Die Auswahl erfordert die Berücksichtigung von drei Dimensionen: Gesamtschweißfläche, Produktionslinien-Taktzeit und Integrationsmethode. Berechnen Sie zunächst die effektive Schweißfläche des Kupfer-Aluminium-Übergangsstücks anhand der Produktzeichnung und reservieren Sie 20% Reserve für Toleranzschwankungen des Eingangsmaterials. Bewerten Sie zweitens die Anforderungen an die Einzelteil-Taktzeit – die Schweißzeit unserer Geräte liegt typischerweise zwischen 0,3-1,5 Sekunden. Bei Taktzeiten unter 2 Sekunden pro Teil wird eine Doppelstations-Drehtischstruktur empfohlen. Wählen Sie schließlich je nach Hallenhöhe und Logistikgangbreite eine integrierte oder geteilte Struktur. Beispielsweise erfordert der YN-D2012-G mit 1750×1050×2150mm ausreichend Wartungsraum am Installationsort.
Häufig gestellte Fragen (FAQ)
Wie beurteile ich beim Schweißen von Kupfer-Aluminium-Übergangsstücken mit dem Ultraschall-Metallschweißgerät, ob die Schweißqualität akzeptabel ist?
Zu den üblichen Prüfmethoden gehören Sichtprüfung (gleichmäßige Eindrücke auf der Schweißpunktoberfläche ohne Risse), Zugprüfung (Abzugskraft nicht unter 80% der Grundmaterialfestigkeit) und Kontaktwiderstandsmessung (Widerstand im Schweißbereich nicht höher als 1,2-facher Widerstand des Grundmaterials gleichen Querschnitts). Wir bieten optional ein Online-Überwachungssystem für die Ultraschallschweißqualität an, das durch Echtzeitüberwachung der Schweißenergiekurve Kaltschweißstellen erkennt.
Entstehen nach dem Schweißen von Kupfer-Aluminium-Übergangsstücken intermetallische Verbindungen an der Grenzfläche?
Ultraschallschweißen ist ein Festkörperschweißverfahren. Die Grenzflächentemperatur liegt typischerweise unter 300°C, und die Dicke der intermetallischen Verbindungsschicht zwischen Kupfer und Aluminium kann auf 1-2μm begrenzt werden – weit unter der spröden Schicht von über 10μm beim Schmelzschweißen. Daher sind sowohl die mechanischen Eigenschaften als auch die elektrische Leitfähigkeit der Verbindung besser als bei herkömmlichen Verfahren.
Wie lange dauert der Wechsel von Sonotrode und Amboss bei einem Modellwechsel?
Mit der standardmäßigen Schnellwechselstruktur kann ein erfahrener Bediener den Wechsel von Sonotrode und Amboss sowie die Ausrichtung in 15 Minuten durchführen. Wir bieten Schnellwechsel-Kits mit vorjustierten Sonotroden-Baugruppen an, die die Wechselzeit auf unter 5 Minuten verkürzen.
Müssen die Schweißparameter beim Schweißen von Kupfer-Aluminium-Übergangsstücken unterschiedlicher Dicke angepasst werden?
Ja. Die Schweißparameter (Amplitude, Druck, Schweißzeit) müssen an Dicke und Fläche des Übergangsstücks angepasst werden. Unsere Geräte verfügen über eine integrierte Speicherfunktion für 8 Rezepte, mit der Prozessparameter für verschiedene Produkte voreingestellt und bei einem Modellwechsel per Knopfdruck abgerufen werden können, um Bedienfehler zu vermeiden.
Welche Anforderungen stellt das Ultraschall-Metallschweißgerät an die Oberflächenreinheit der Kupfer-Aluminium-Übergangsstücke?
Ultraschallschweißen ist relativ unempfindlich gegenüber Oberflächenöl, erfordert jedoch Oberflächen ohne starke Oxidhaut und Grate. Es wird empfohlen, das Eingangsmaterial zu entfetten und nicht länger als 30 Tage zu lagern. Andernfalls ist ein Online-Schleifprozess erforderlich, um die Schweißkonsistenz zu gewährleisten.
Wie hoch ist der Geräuschpegel während des Betriebs? Sind zusätzliche Schallschutzmaßnahmen erforderlich?
Unsere Geräte liegen bei Volllast unter 75dB(A) und erfüllen damit die Arbeitsschutzstandards. Bei strengeren Lärmauflagen in der Produktionslinie kann eine Schallschutzhaube nachgerüstet werden, die den Pegel auf unter 65dB(A) reduziert.
Was ist der strukturelle Unterschied zwischen YN-D2012-G und YN-D208-G?
Beide Modelle haben die gleichen Abmessungen (1750×1050×2150mm), aber der YN-D2012-G hat eine höhere Dichte an Verstärkungsrippen im Rahmen, um die größeren Reaktionskräfte der 12000W-Ultraschallvibration aufzunehmen. Der YN-D208-G wiegt 957KG, der YN-D2012-G 988KG – der Unterschied liegt hauptsächlich in den Rahmenverstärkungen.
Unterstützen die Geräte die Integration in automatisierte Produktionslinien?
Ja. Alle Modelle sind standardmäßig mit I/O-Schnittstellen und RS485-Kommunikationsanschlüssen ausgestattet. Optional sind Profibus- oder EtherCAT-Busmodule erhältlich. Wir bieten Integrationsinstallations-Support an, einschließlich Roboterflansch-Adapterlösungen und Sicherheitslichtgitter-Verriegelungsdesigns.
Wie viele Schweißungen hält eine Sonotrode beim Schweißen von Kupfer-Aluminium-Übergangsstücken typischerweise?
Unter normalen Nutzungs- und regelmäßigen Nachbearbeitungsbedingungen beträgt die Lebensdauer der Sonotrode etwa 50.000-100.000 Schweißungen. Die Sonotrode besteht aus importiertem pulvermetallurgischem Stahl und kann nach Verschleiß durch Präzisionsschleifen repariert werden. Eine einzelne Reparatur stellt über 90% der Nutzungsdauer wieder her.
Ist ein Kühlsystem für die Geräte erforderlich?
Für Modelle ab 6000W wird ein Wasserkühlkreislaufsystem empfohlen, um die Arbeitstemperatur des Konverters unter 40°C zu halten. Wir bieten optional einen integrierten Wasserkühler an, dessen Durchfluss und Temperaturregelgenauigkeit den Anforderungen des Dauerbetriebs entsprechen.
Wie wird die Stabilität der Schweißqualität in der Serienproduktion sichergestellt?
Unsere Geräte bieten zwei Schweißsteuerungsmodi: Energiemodus und Höhenmodus. Der Energiemodus stellt sicher, dass jeder Schweißpunkt die gleiche Energie absorbiert, während der Höhenmodus eine konsistente Schweißpunktdicke gewährleistet. Es wird empfohlen, den Energiemodus mit Ober- und Untergrenzen-Alarmschwellen zu verwenden. Werte außerhalb des Bereichs werden automatisch aussortiert und alarmiert.
Ist nach dem Schweißen von Kupfer-Aluminium-Übergangsstücken eine Nachbearbeitung erforderlich?
Ultraschallschweißen erfordert keine Nachbearbeitung. Die Schweißpunktoberfläche ist frei von Spritzern und Oxidation und kann direkt weiterverarbeitet werden. Bei optischen Anforderungen kann die leichte Eindruckmarkierung mit Alkohol abgewischt werden.
Welche Stromversorgungsanforderungen haben die Geräte?
Standardmodelle verwenden Drehstrom 380V/50Hz. Die Gesamtleistung liegt je nach Modell zwischen 6-18kVA. Wir können kundenspezifische 220V/60Hz-Versionen für Produktionslinien liefern, die nach Nordamerika oder Japan exportiert werden.
Welche Schulungen benötigen die Bediener?
Wir bieten ein 2-tägiges Vor-Ort-Training an, das Gerätebedienung, Parametereinstellung, tägliche Wartung und einfache Fehlerbehebung umfasst. Nach dem Training können Bediener Sonotrodenwechsel, Parameterabruf und Qualitätsstichproben selbstständig durchführen.
Wie sind die Garantie- und Kundendienstrichtlinien?
Die Garantie für das gesamte Gerät beträgt 12 Monate, für Schlüsselkomponenten (Konverter, Sonotrode) 24 Monate. Wir verfügen über Servicestandorte in allen wichtigen Industriestädten Chinas, garantieren eine Reaktionszeit von 24 Stunden auf Wartungsanfragen und bieten Mietgeräte an, um den kontinuierlichen Betrieb der Produktionslinie sicherzustellen.
Bieten Sie Probeschweißtests an?
Ja. Unser Labor ist mit der gesamten Modellreihe ausgestattet und bietet kostenlose Schweißtests für bis zu 20 Muster an. Wir erstellen vollständige Testberichte mit Scherkraft, Kontaktwiderstand und metallografischer Analyse, damit Kunden die Prozessmachbarkeit vor dem Kauf verifizieren können.
Zertifizierungen und kundenspezifische Lieferfähigkeit
Unsere gesamte Serie von Ultraschall-Metallschweißgeräten ist nach CE, FCC und ISO 9001 zertifiziert. Die Kernsteuerplatinen und Stromversorgungsmodule verwenden Automotive-Komponenten, um einen langfristig stabilen Betrieb im industriellen Einsatz zu gewährleisten. Für große Kupfer-Aluminium-Schweißprojekte bieten wir schlüsselfertige Lösungen von der Prozessvalidierung über die Vorrichtungsauslegung bis zur Produktionslinienintegration. Für extreme Anwendungen mit Schweißflächen über 120mm² empfehlen wir, konkrete Werkstückzeichnungen und Materialbezeichnungen bereitzustellen, damit Anwendungsingenieure eine spezielle Machbarkeitsbewertung durchführen können. Die Lieferzeit beträgt bei Standardmodellen ab Lager, bei kundenspezifischen Modellen 30-45 Tage, inklusive Fernwartungsunterstützung und lebenslangem technischem Beratungsservice.
Ultraschall-Metallschweißgeräte und Sonderanfertigungen
Winna Technology entwickelt und fertigt Ultraschall-Metallschweißgeräte für Aluminium, Kupfer, Busbars und Folien. Standardmaschinen und Sonderanfertigungen umfassen Generator, Konverter, Sonotrode, Amboss und Steuerung – auf Wunsch integriert in automatisierte Fertigungslinien.
Maschinen und Lösungen
- Ultraschall-Metallschweißmaschinen für Kabel, Busbars und Batteriezellen
- Sonderanfertigung passend zu Ihrem Bauteil und Ihrer Taktzeit
- Automatisierung mit SPS-Anbindung, Rundtakt oder Roboter
- Sonotroden, Ambosse und Verschleißteile nach Zeichnung
- Schweißproben und Prozessparameter für Ihre Anwendung
Technische Daten
| Frequenz | 20 bis 40 kHz, abhängig von Bauteil und Anwendung |
| Leistung | Auslegung nach Material und Querschnitt |
| Materialien | Aluminium, Kupfer, Busbar, Folie |
| Steuerung | Standalone oder SPS- und Roboteranbindung |
| Werkzeuge | Sonotrode und Amboss nach Bauteilgeometrie |
Ablauf der Sonderanfertigung
- Bauteil, Probe oder Zeichnung senden
- Machbarkeits- und Schweißtest
- Auslegung von Sonotrode und Prozessparametern
- Musterbau und Freigabe
- Serienfertigung und Inbetriebnahme
Häufige Fragen
Bieten Sie Sonderanfertigungen an?
Ja. Wir legen Sonotrode, Amboss und Parameter auf Ihr Bauteil aus und liefern die passende Maschine oder Automatisierung.
Welche Materialien lassen sich schweißen?
Typisch sind Aluminium, Kupfer, Busbars und Folien. Ob Ihr Bauteil geeignet ist, prüfen wir anhand einer Schweißprobe.
Lässt sich die Anlage automatisieren?
Ja, mit SPS-Anbindung, Rundtakt oder Roboterintegration.
Was gehört zum Lieferumfang?
Maschine, Generator, Sonotrode, Amboss, Steuerung und Dokumentation – je nach Projekt auch Automatisierung und Schulung.
Anfrage: sale@winna-group.com oder WhatsApp +86 134 1065 0093.