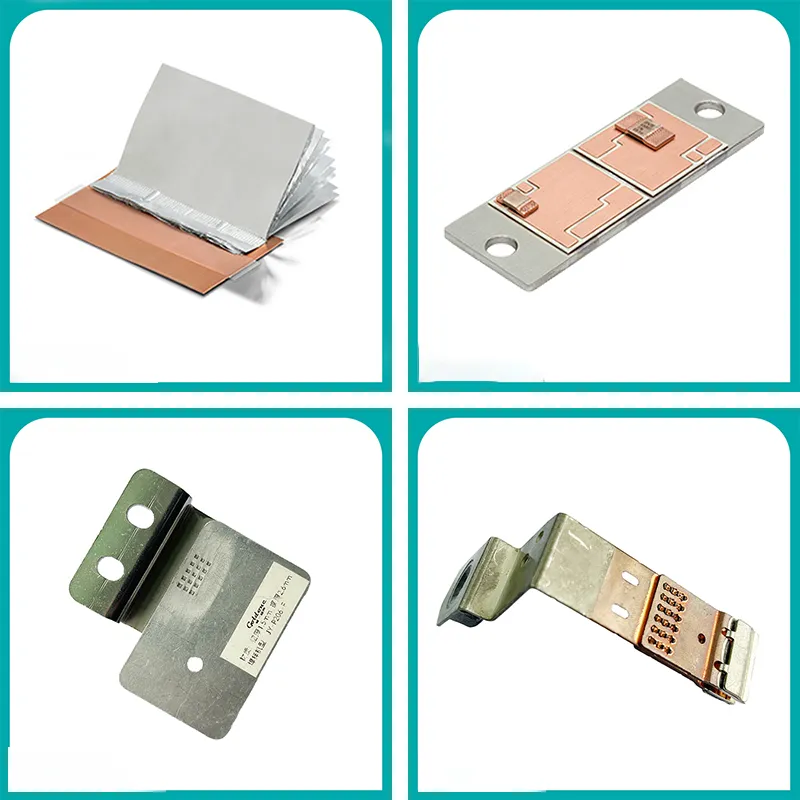
Ultraschall-Metallschweißgeräte sind in Leistungsklassen von 3000W bis 12000W erhältlich und decken Schweißflächen von 0,35 bis 120mm² ab. Sie eignen sich für Kupfer-Alu-Schienen-Energiespeicherschweißen und Kabelbäume von Antriebsbatterien. Die Leistungsauswahl richtet sich nach dem Werkstückquerschnitt und den Prozessanforderungen.
Die Frage, wie die Leistung eines Ultraschall-Metallschweißgeräts zu wählen ist, ist die zentrale technische Herausforderung für B2B-Einkäufer und Projektentscheider bei der Planung von Schweißlinien. Die Leistungsklasse bestimmt direkt die maximale Metallquerschnittsfläche, die geschweißt werden kann, die Konsistenz der Schweißfestigkeit und den Gesamttakt der Produktionslinie. Dieser Artikel basiert auf den technischen Parametern der tatsächlich ausgelieferten Maschinen des Unternehmens und systematisiert die Kernauswahllogik, den Spezifikationsvergleich und die technischen Verifikationsmethoden für Leistungsklassen von 3000W bis 12000W, um eine quantifizierbare Referenz für Kaufentscheidungen zu bieten.
Wie wählt man die Leistung eines Ultraschall-Metallschweißgeräts: Kernauswahllogik und Industriestandards
Die Wahl der Leistung eines Ultraschall-Metallschweißgeräts ist im Wesentlichen die Suche nach der optimalen Übereinstimmung zwischen den physikalischen Eigenschaften des Schweißmaterials und der Ausgangsenergie des Geräts. Die Leistungsklasse bestimmt die mechanische Vibrationsamplitude und die Druckhaltefähigkeit, die der Konverter ausgeben kann, was wiederum den Grad der Diffusionsverbindung zwischen Metallatomen beeinflusst. In der technischen Praxis ist der primäre Faktor für die Leistungsauswahl der Gesamtquerschnitt des Werkstücks: Je größer der Querschnitt, desto höher die benötigte Vibrationsenergie und der statische Druck, und desto höher die entsprechende Leistungsklasse.
Aus der Branchenanwendungsgradation betrachtet, ist die 3000W-Klasse für Präzisionselektronik- und Sensor-Schweißungen mit Querschnitten von 1-100mm² geeignet. Diese Leistungsklasse zeichnet sich durch kompakte Bauweise und hohe Steuerungspräzision aus und eignet sich für Anwendungen mit strengen Anforderungen an die Wärmeeinflusszone【(Fakt 4)】【(Fakt 13)】. Die 4000W-Klasse deckt das Schweißen von Lithium-Batterie-Kabelbaum-Anschlüssen mit 1-30mm² ab und vereint Schweißgeschwindigkeit mit Kontrolle der Anschlussverformung【(Fakt 6)】【(Fakt 15)】. Die 6000W-Klasse ist für Hochspannungskabelbäume und Batteriemodulverbindungen von 10-50mm² ausgelegt und bietet ein breiteres Prozessfenster【(Fakt 5)】【(Fakt 8)】. Die 8000W-Klasse zielt auf das Schweißen großer Kabelbaum-Kupfer-Alu-Schienen mit 20-70mm² ab, mit verstärkter Struktur für Dauerlastbetrieb【(Fakt 2)】【(Fakt 10)】. Die 12000W-Klasse als Flaggschiff-Leistung ist speziell für das Schweißen von Energiespeicher-Kupfer-Alu-Schienen mit sehr großen Querschnitten von 35-120mm² konzipiert und erfüllt die strengen Anforderungen an elektrische Leitfähigkeit und mechanische Festigkeit in neuen Energiespeichersystemen【(Fakt 1)】【(Fakt 9)】.
Wie wählt man die Leistung eines Ultraschall-Metallschweißgeräts: Technischer Spezifikationsvergleich nach Leistungsklassen
Um Käufern eine horizontale Bewertung zu erleichtern, fasst die folgende Tabelle die wichtigsten Parameter repräsentativer Modelle der fünf Leistungsklassen zusammen. Alle Daten stammen aus den tatsächlichen Liefer-Spezifikationen des Unternehmens und können direkt für die Produktionslinienplanung und die erste Maschinenauswahl verwendet werden.
| Leistungsklasse |
Modell |
Schweißflächenbereich |
Gerätegewicht |
Abmessungen (mm) |
Typische Anwendungspositionierung |
| 3000W |
YN-P203-F |
1-100mm² |
73KG |
565×269×442 |
Präzisionselektronik, Sensor-Schweißen【(Fakt 4)】【(Fakt 13)】 |
| 4000W |
YN-X204-Z |
1-30mm² |
132KG |
1020×610×1200 |
Lithium-Batterie-Kabelbaum-Anschlussschweißen【(Fakt 6)】【(Fakt 15)】 |
| 6000W |
YN-X206-Z |
10-50mm² |
118KG |
1020×610×1200 |
Antriebsbatteriemodule, Hochspannungskabelbäume【(Fakt 5)】【(Fakt 8)】 |
| 6000W geteilt |
YN-D206-G |
15-50mm² |
192KG |
1400×760×2000 |
Hochspannungskabelbaum-Kupfer-Alu-Anschlussschweißen【(Fakt 3)】【(Fakt 11)】 |
| 8000W |
YN-D208-G |
20-70mm² |
957KG |
1750×1050×2150 |
Großes Kabelbaum-Kupfer-Alu-Schienenschweißen【(Fakt 2)】【(Fakt 10)】 |
| 12000W |
YN-D2012-G |
35-120mm² |
988KG |
1750×1050×2150 |
Energiespeicher-Kupfer-Alu-Schienen-Schweißen mit sehr großem Querschnitt【(Fakt 1)】【(Fakt 9)】 |
Aus der obigen Tabelle ist klar ersichtlich, dass mit steigender Leistungsklasse Gerätegewicht und Abmessungen signifikant zunehmen. Die 3000W-Klasse YN-P203-F wiegt nur 73KG und kann flexibel in Präzisionsmontagelinien integriert werden; die 12000W-Klasse YN-D2012-G wiegt 988KG und erfordert spezielle Fundament- und Tragfähigkeitsplanung【(Fakt 1)】【(Fakt 9)】. Bei der Bewertung des Leistungsbedarfs müssen Käufer gleichzeitig die Bodenbelastbarkeit der Werkstatt, Transportwege für die Ausrüstung und den Platz für die Automatisierungsintegration berücksichtigen.
Analyse der Kernfunktionen und Prozessfähigkeiten verschiedener Leistungsklassen
3000W-Klasse: Prozessmaßstab für Präzisionsschweißen
Die YN-P203-F als Vertreter der 3000W-Klasse arbeitet mit 20KHz und deckt Schweißflächen von 1-100mm² ab【(Fakt 4)】【(Fakt 13)】. Der Kernvorteil dieser Leistungsklasse liegt in der feinen Amplitudenregelung, die eine präzise Energiecontrolle für kleine Werkstücke ermöglicht und Über- oder Kaltverschweißungen vermeidet. Für Prozesse mit extrem empfindlicher Wärmeeinflusszone, wie das Schweißen von Sensor-Innenleitungen oder Präzisionselektronik-Komponenten, kann die 3000W-Klasse die Schweißverformung im Mikrometerbereich halten.
4000W-6000W-Klasse: Rückgrat für Antriebsbatterien und Hochspannungskabelbäume
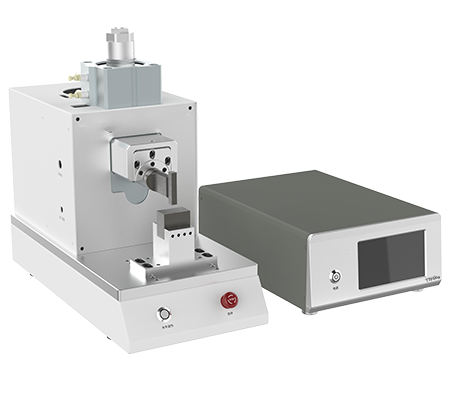
Die YN-X204-Z (4000W) und YN-X206-Z (6000W) bilden das Hauptaufgebot für das Schweißen von Kabelbäumen in neuen Energiefahrzeugen【(Fakt 6)】【(Fakt 15)】【(Fakt 5)】【(Fakt 8)】. Die 4000W-Klasse zielt auf das Schweißen von Lithium-Batterie-Pack-Kabelbaum-Anschlüssen und ermöglicht stabile Kupfer-Alu-Verbindungen unterschiedlicher Metalle im Querschnittsbereich von 1-30mm², wodurch das spröde Wachstum intermetallischer Verbindungen wirksam unterdrückt wird. Die 6000W-Klasse erweitert den Bereich auf 10-50mm² für das Schweißen von Antriebsbatterie-Modul-Verbindungsschienen und ist mit einem Druck-Regelkreis ausgestattet, der die Schweißkonsistenz in der Serienproduktion sicherstellt. Die geteilte Struktur der YN-D206-G (6000W) trennt Generator und Schweißkopf, was eine flexible Anordnung in automatisierten Produktionslinien ermöglicht, insbesondere für das Inline-Schweißen von Kupfer-Alu-Anschlüssen in Hochspannungskabelbäumen【(Fakt 3)】【(Fakt 11)】.
8000W-12000W-Klasse: Flaggschiff für große Kupfer-Alu-Schienen und Energiespeicher-Schweißen
Die YN-D208-G (8000W) und YN-D2012-G (12000W) sind für schwere industrielle Anwendungen ausgelegt【(Fakt 2)】【(Fakt 10)】【(Fakt 1)】【(Fakt 9)】. Die 8000W-Klasse deckt das Schweißen großer Kabelbaum-Kupfer-Alu-Schienen mit 20-70mm² ab, wobei der Maschinenrahmen verstärkt ist, um Dauerlastbetrieb zu bewältigen. Die 12000W-Klasse als Flaggschiff der D-Serie erreicht eine maximale Schweißfläche von 120mm² und ist speziell für das Schweißen von Energiespeicher-Kupfer-Alu-Schienen konzipiert. Diese Leistungsklasse ist mit Hochamplituden-Konvertern und hochsteifen Schweißrahmen ausgestattet, um bei sehr großen Querschnitten eine stabile Energieabgabe zu gewährleisten und sicherzustellen, dass Leitfähigkeit und Zugfestigkeit der Schweißverbindungen den langfristigen Zuverlässigkeitsanforderungen von Energiespeichersystemen entsprechen.
Technische Berechnung und Verifikationsmethoden für die Leistungsauswahl
Der technische Weg zur Leistungsauswahl eines Ultraschall-Metallschweißgeräts sollte drei Schritten folgen: Zuerst wird die minimale Schweißenergie basierend auf dem Gesamtquerschnitt des Werkstücks und der Materialstreckgrenze berechnet, mit der Formel: Energiekoeffizient = Gesamtquerschnitt (mm²) × Materialstreckgrenze (MPa) × Prozesssicherheitsfaktor (üblicherweise 1,2-1,5). Zweitens wird die Leistungsklasse anhand des Ziel-Schweißtakts bestimmt – je höher der Takt, desto größer die benötigte Leistungsreserve, um die Schweißzeit im kontrollierbaren Bereich zu halten. Drittens muss eine Schweißverifikation mit Musterteilen durchgeführt werden.
Besonders hervorzuheben ist, dass keine theoretische Berechnung tatsächliche zerstörende Schweißversuche ersetzen kann. Es wird empfohlen, dass Käufer repräsentative Musterteile (mit vollständigen Informationen zu Anlieferungszustand, Beschichtungstyp, Härtebereich usw.) bereitstellen, die vom Ingenieurteam des Herstellers auf der Zielmaschine geschweißt und ein vollständiger Bericht mit Zugfestigkeit, Schälfestigkeit, Leitfähigkeit und metallografischer Querschnittsanalyse erstellt wird. Erst wenn die gemessenen Daten die Produkttechnischen Spezifikationen erfüllen, kann die Leistungsklasse und Maschinenkonfiguration endgültig bestätigt werden. Für nicht verifizierte Schweißkombinationen sollte die Leistung niemals nur auf Erfahrung geschätzt werden, um Chargen-Schweißqualitätsfehler zu vermeiden.
Typische Anwendungsszenarien und Leistungszuordnungsempfehlungen
-
Schweißen von Kabelbäumen für Antriebsbatterien in neuen Energiefahrzeugen:Empfohlen werden 4000W-6000W-Maschinen. Das Schweißen von Antriebsbatterie-Modul-Verbindungsschienen und Kabelbaum-Anschlüssen erfordert hohe Leitfähigkeit und niedrigen Kontaktwiderstand. Die YN-X204-Z (4000W) und YN-X206-Z (6000W) bieten stabile Schweißqualität im Querschnittsbereich von 1-50mm²【(Fakt 6)】【(Fakt 15)】【(Fakt 5)】【(Fakt 8)】. Das integrierte Drucküberwachungssystem liefert Echtzeit-Feedback zur Schweißqualität und erfüllt die Qualitätsrückverfolgbarkeitsanforderungen der IATF 16949 in der neuen Energiefahrzeugindustrie.
-
Energiespeicher-Kupfer-Alu-Schienenverbindungen:Empfohlen wird das 12000W-Flaggschiff YN-D2012-G. Energiespeichersysteme erfordern typischerweise Querschnitte von 35-120mm² für Kupfer-Alu-Schienenschweißungen mit extrem hohen Anforderungen an die Langzeitstabilität der Verbindungen【(Fakt 1)】【(Fakt 9)】. Die 12000W-Leistung gewährleistet eine gleichmäßige Energieverteilung beim Schweißen großer Querschnitte und vermeidet effektiv Kalt- und lokale Überschweißungen.
-
Präzisionssensoren und Consumer-Elektronik-Schweißen:Empfohlen wird die 3000W-Maschine YN-P203-F. Diese Maschine deckt Schweißflächen von 1-100mm² ab und wiegt nur 73KG, was eine flexible Bereitstellung in Präzisionsmontagelinien ermöglicht【(Fakt 4)】【(Fakt 13)】. Die 20KHz-Arbeitsfrequenz und die feine Amplitudenregelung gewährleisten die Schweißpräzision kleiner Werkstücke.
-
Schweißen großer Nutzfahrzeug-Kabelbäume:Empfohlen wird die 8000W-Maschine YN-D208-G. Nutzfahrzeug-Kabelbäume enthalten typischerweise mehrere dicke Kupferleiter und Kupfer-Alu-Anschlüsse mit Schweißquerschnitten von 20-70mm²【(Fakt 2)】【(Fakt 10)】. Die 8000W-Leistung stellt sicher, dass mehrdrähtige Leiter beim Schweißen ausreichend verdichtet und verschmolzen werden, um eine zuverlässige elektrische Verbindung zu bilden.
Kaufentscheidungsleitfaden: Balance zwischen Leistung, Kosten und Produktionslinienplanung
Die endgültige Entscheidung zur Leistungswahl eines Ultraschall-Metallschweißgeräts erfordert eine Balance zwischen technischer Eignung und Gesamtbetriebskosten. Bei den Anschaffungskosten steigt der Preis mit jeder Leistungsstufe nichtlinear – die 12000W-Klasse YN-D2012-G kann im Vergleich zur 3000W-Klasse YN-P203-F ein Vielfaches kosten【(Fakt 1)】【(Fakt 9)】【(Fakt 4)】【(Fakt 13)】. Beim Energieverbrauch verbrauchen Hochleistungsgeräte sowohl im Standby- als auch im Schweißbetrieb deutlich mehr Strom als kleinere Geräte, was langfristig nicht zu vernachlässigende Stromkosten verursacht.
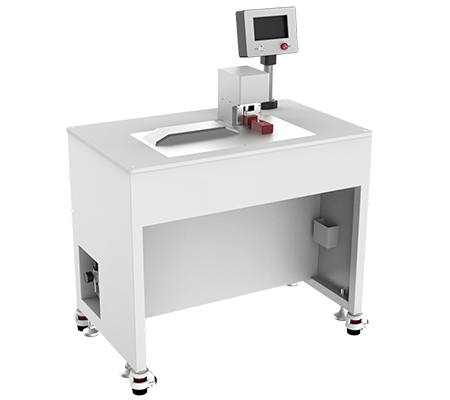
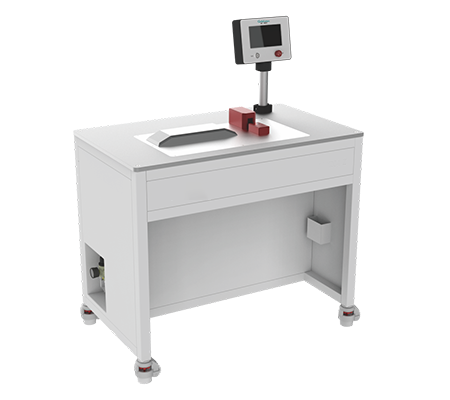
In der Produktionslinienplanung beeinflusst die Gerätestruktur direkt das Werkstattlayout. Die geteilte Struktur der YN-D206-G (Gewicht 192KG) trennt Generator und Schweißkopf; der Kopf kann in die automatisierte Produktionslinie integriert werden, während der Generator neben dem Schaltschrank platziert werden kann, was Platz spart【(Fakt 3)】【(Fakt 11)】. Die integrierten Strukturen der YN-D208-G (Gewicht 957KG) und YN-D2012-G (Gewicht 988KG) benötigen dagegen einen eigenen Installationsbereich mit Berücksichtigung von Fundamentbelastung und Wartungszugang【(Fakt 2)】【(Fakt 10)】【(Fakt 1)】【(Fakt 9)】. Es wird empfohlen, dass Käufer bereits in der frühen Auswahlphase eine detaillierte Produktionslinien-Layoutsimulation durchführen und Geräteabmessungen, Gewicht und Wartungsraum in die Gesamtplanung einbeziehen.
FAQ zur Leistungsauswahl von Ultraschall-Metallschweißgeräten
Bedeutet mehr Leistung automatisch bessere Schweißqualität?
Nicht unbedingt. Die Leistungsklasse muss zum Werkstückquerschnitt passen. Zu hohe Leistung kann bei dünnwandigen Werkstücken zu Überhitzungsverformung führen, zu geringe Leistung verursacht Kaltverschweißungen. Die 3000W-Klasse YN-P203-F erzielt im Bereich von 1-100mm² präzise Schweißungen, während die 12000W-Klasse YN-D2012-G im Bereich von 35-120mm² hervorragende Ergebnisse liefert【(Fakt 4)】【(Fakt 13)】【(Fakt 1)】【(Fakt 9)】. Der Kern der Auswahl ist die Abstimmung, nicht das bloße Streben nach maximaler Leistung.
Wie kann man die benötigte Leistung schnell anhand des Leiterdurchmessers abschätzen?
Für Kupferleiter kann nach Berechnung des Gesamtquerschnitts anhand des Einzeldrahtdurchmessers folgende Zuordnung verwendet werden: Gesamtquerschnitt unter 10mm² empfiehlt 3000W; 10-30mm² empfiehlt 4000W; 30-50mm² empfiehlt 6000W; 50-70mm² empfiehlt 8000W; über 70mm² empfiehlt 12000W. Diese Schätzmethode basiert auf den Schweißflächenbereichen der ausgelieferten Maschinen des Unternehmens; eine Musterverifikation ist dennoch erforderlich.
Wie sind die Leistungsunterschiede beim Schweißen von Mehrdrahtleitern und Kupferschienen zu berücksichtigen?
Mehrdrahtleiter benötigen aufgrund der Zwischenräume zwischen den Drähten eine höhere Verdichtungsenergie beim Schweißen. Bei gleichem Querschnitt wird empfohlen, eine Leistungsstufe höher zu wählen. Beispielsweise wird für das Schweißen eines Mehrdraht-Kupferleiters mit 40mm² Querschnitt eine 6000W-Maschine anstelle einer 4000W-Maschine empfohlen, um eine ausreichende Verschmelzung der Drähte sicherzustellen.
Welche besonderen Anforderungen stellt das Aluminiumschweißen an die Leistung?
Die Streckgrenze von Aluminium ist niedriger als die von Kupfer, aber die Oberflächenoxidschicht erfordert eine höhere Vibrationsenergie zum Aufbrechen. Beim Schweißen von Kupfer-Alu-Verbindungen unterschiedlicher Metalle wird eine Leistungsklasse von mindestens 4000W empfohlen, und das Gerät sollte über eine automatische Amplitudenkompensation verfügen, um Härteschwankungen des Aluminiums anzupassen.
Welche Beziehung besteht zwischen Geräteleistung und Schweißkapazität?
Die Leistungsklasse bestimmt die minimale Zeit für einen einzelnen Schweißvorgang. Bei gleicher Schweißfläche gilt: Je höher die Leistung, desto kürzer die Schweißzeit und desto höher die Kapazität pro Zeiteinheit. Die Kapazität wird jedoch auch durch Be- und Entladezeiten sowie den Automatisierungsgrad beeinflusst. Es wird empfohlen, die benötigte Leistungsreserve basierend auf dem Ziel-Takt zu berechnen, anstatt einfach nach maximaler Kapazität auszuwählen.
Welche Punkte sind bei der Leistungswahl bei einem Upgrade alter Produktionslinien zu beachten?
Bei einem Upgrade alter Produktionslinien müssen die Kompatibilität bestehender Vorrichtungen, der Installationsraum und die elektrische Systemkapazität bewertet werden. Beispielsweise muss bei einem Upgrade von 4000W auf 6000W geprüft werden, ob die Stromversorgung der Linie den zusätzlichen Leistungsbedarf decken kann und ob die bestehenden Automatisierungsschnittstellen mit der neuen Maschine kompatibel sind.
Worin unterscheiden sich Geräte gleicher Leistung verschiedener Marken hauptsächlich?
Die Kernunterschiede bei Geräten gleicher Leistungsklasse liegen in der Konvertereffizienz, der Amplitudenregelungspräzision, der Druck-Regelkreis-Reaktionsgeschwindigkeit und der Schweißdaten-Rückverfolgbarkeit. Es wird empfohlen, dass Käufer vom Lieferanten Schweißmuster-Testberichte anfordern und die Konsistenz der Schweißfestigkeit sowie die Langzeitbetriebsstabilität vergleichen.
Welche Inhalte sollte das Abnahmekriterium nach der Leistungsauswahl umfassen?
Das Abnahmekriterium sollte umfassen: Zugfestigkeits- und Schälfestigkeitstests der Schweißmuster, Leitfähigkeitstests, metallografische Querschnittsanalyse, Konsistenzprüfung bei kontinuierlichem Schweißen (z. B. Standardabweichung der Festigkeit über 1000 aufeinanderfolgende Schweißungen) sowie Stabilitätsverifikation über längeren Dauerbetrieb (z. B. 8 Stunden kontinuierlicher Betrieb). Alle Abnahmepunkte sollten im Kaufvertrag ausdrücklich festgelegt werden.
Welche Vorteile bietet die geteilte Struktur der YN-D206-G gegenüber der integrierten Bauweise?
Die geteilte Struktur der YN-D206-G (Gewicht 192KG) trennt Generator und Schweißkopf; der Kopf kann tief in die automatisierte Produktionslinie integriert werden, während der Generator separat aufgestellt wird【(Fakt 3)】【(Fakt 11)】. Im Vergleich zur integrierten Bauweise (z. B. YN-D208-G, Gewicht 957KG) bietet die geteilte Bauweise deutliche Vorteile bei der Raumausnutzung und der Integrationsflexibilität in Produktionslinien【(Fakt 2)】【(Fakt 10)】.
Warum erfordert das Schweißen von Energiespeicher-Kupfer-Alu-Schienen die 12000W-Klasse?
Die Schweißquerschnitte von Energiespeicher-Kupfer-Alu-Schienen erreichen typischerweise 35-120mm²【(Fakt 1)】【(Fakt 9)】. Solch große Querschnitte erfordern ausreichende Vibrationsenergie und statischen Druck, um eine vollständige Diffusionsverbindung zwischen Metallatomen zu erreichen. Die 12000W-Klasse kann kontinuierlich stabile Energie liefern und sicherstellen, dass Leitfähigkeit und mechanische Festigkeit der Schweißverbindungen den Langzeitanforderungen von Energiespeichersystemen entsprechen.
Kann die 3000W-Klasse Kupfer-Alu-Übergangsbleche schweißen?
Die YN-P203-F (3000W) deckt Schweißflächen von 1-100mm² ab【(Fakt 4)】【(Fakt 13)】. Für Kupfer-Alu-Übergangsbleche mit Querschnitten bis 100mm² ist die Maschine theoretisch in der Lage zu schweißen, jedoch muss dies anhand von Musterteilen unter Berücksichtigung von Dicke und Materialzustand verifiziert werden. Es wird empfohlen, tatsächliche Musterteile für Schweißversuche bereitzustellen.
Welche spezifischen Installationsanforderungen ergeben sich aus dem Gerätegewicht?
Am Beispiel der YN-D2012-G (988KG) und YN-D208-G (957KG)【(Fakt 1)】【(Fakt 9)】【(Fakt 2)】【(Fakt 10)】erfordern solche schweren Geräte eine Installationsfläche mit einer Ebenheitstoleranz von nicht mehr als 5mm pro Meter, und die Vibrationsübertragung während des Betriebs muss berücksichtigt werden. Es wird empfohlen, im Installationsbereich ein separates Fundament oder Schwingungsdämpfer vorzusehen, um Störungen auf umliegende Präzisionsgeräte zu vermeiden.
Wie ist das Prozessfenster der 6000W-Klasse beim Schweißen von Hochspannungskabelbäumen?
Die YN-X206-Z (6000W) deckt Schweißflächen von 10-50mm² ab【(Fakt 5)】【(Fakt 8)】und eignet sich für das Schweißen von Kupfer-Alu-Anschlüssen in Hochspannungskabelbäumen. Diese Leistungsklasse ist mit Druck-Regelkreis und automatischer Amplitudenregelung ausgestattet, die beim Schweißen unterschiedlicher Metalle (Kupfer-Alu) die Bildung spröder intermetallischer Verbindungen wirksam unterdrücken und die Langzeitzuverlässigkeit der Schweißverbindungen gewährleisten.
Warum wird für Präzisionselektronik-Schweißen eine 20KHz-Arbeitsfrequenz empfohlen?
Die YN-P203-F arbeitet mit 20KHz【(Fakt 4)】【(Fakt 13)】. Die 20KHz-Frequenz erzeugt beim Präzisionsschweißen feinere Vibrationsmuster, was eine präzise Energiecontrolle für kleine Werkstücke ermöglicht und gleichzeitig die Auswirkungen auf wärmeempfindliche Komponenten in der Umgebung des Werkstücks reduziert. Im Vergleich zu Niederfrequenzgeräten bietet 20KHz im Präzisionsbereich eine bessere Prozessanpassungsfähigkeit.
Wie wählt man die Leistungsklasse, wenn sich Schweißflächenbereiche überlappen?
Wenn der Werkstückquerschnitt im Überlappungsbereich zweier Leistungsklassen liegt (z. B. 30mm² im Abdeckungsbereich von 4000W und 6000W), sollten Faktoren wie Materialtyp, Schweißtakt und Automatisierungsintegrationsmethode umfassend berücksichtigt werden. Bei hohen Taktanforderungen oder Aluminiummaterial wird empfohlen, die höhere Leistungsklasse zu wählen, um eine ausreichende Prozessreserve zu erhalten.
Qualifikationen und Kontakt
Alle oben genannten Maschinenparameter stammen aus den tatsächlichen Liefer-Spezifikationen des Unternehmens und decken fünf Leistungsklassen von 3000W bis 12000W ab【(Fakt 1)】bis【(Fakt 16)】. Alle Maschinen sind nach CE, FCC, ISO und anderen internationalen Zertifizierungssystemen zertifiziert und erfüllen die Marktzugangsanforderungen der wichtigsten globalen Märkte. Vor der Auslieferung durchlaufen alle Geräte einen 72-stündigen Dauerlast-Alterungstest und eine Schweißqualitäts-Stichprobenprüfung, um die Zuverlässigkeit der gelieferten Geräte sicherzustellen.
Für detaillierte Schweißmuster-Testberichte, technische Spezifikationen oder Schweißmuster-Verifikationen kontaktieren Sie bitte unser Ingenieurteam. Wir bieten professionelle Leistungsauswahl-Empfehlungen und Prozesslösungen basierend auf Ihren spezifischen Schweißanforderungen.