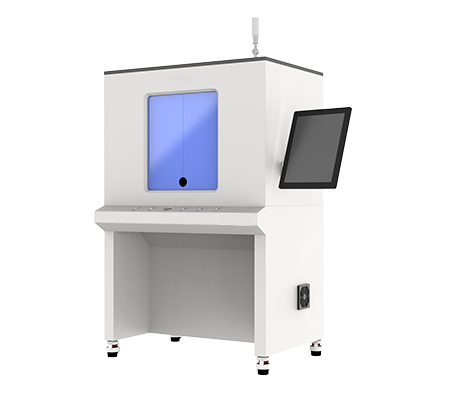
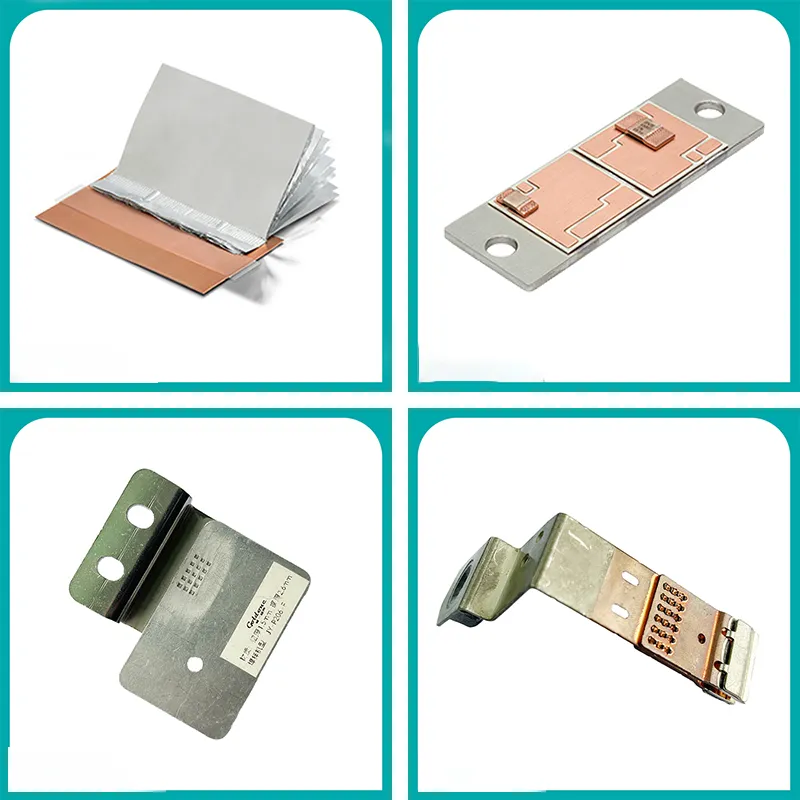
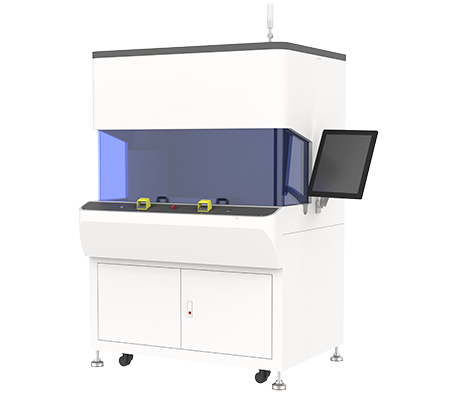
Das Ultraschall-Metallschweißgerät ist ein hocheffizientes Gerät für das Schweißen von Kupfer-Aluminium-Schienen, Kabelbaumterminals und Energiespeicherbatterien und deckt einen Leistungsbereich von 3000W bis 12000W ab (z. B. YN-D2012-G, Schweißfläche 35-120mm²). Sein Kernwert liegt darin, herkömmliche Verbindungen durch ein Festkörper-Schweißverfahren zu ersetzen, um elektrische Leitfähigkeit und Zuverlässigkeit zu gewährleisten und den Anforderungen der Präzisionsfertigung gerecht zu werden.
Die Justierung eines Ultraschall-Metallschweißgeräts ist der Schlüssel zur Bestimmung der Schweißqualität und Produktionsstabilität. Dieser Artikel bietet einen umfassenden professionellen Justierleitfaden, der Vorbereitung, Parametereinstellung, strukturelle Unterschiede, Präzisionsszenarien, Qualitätsvalidierung und Fehlerbehebung abdeckt, um Ingenieuren und Einkäufern ein systematisches Verständnis der Gerätejustierung zu vermitteln und sicherzustellen, dass das Gerät in Szenarien wie Kupfer-Aluminium-Schienen-Energiespeicherschweißen, Antriebsbatterie-Kabelbaumschweißen und Präzisionselektronikschweißen seine beste Leistung erbringt.
Wie justiert man ein Ultraschall-Metallschweißgerät: Grundlagen der Gerätekenntnis und Vorbereitung vor der Justierung
Um die Frage zu beantworten, wie man ein Ultraschall-Metallschweißgerät justiert, muss man zunächst ein grundlegendes Verständnis der Gerätestruktur und des Funktionsprinzips aufbauen. Das Ultraschall-Metallschweißgerät wandelt hochfrequente elektrische Energie über einen Konverter in mechanische Schwingungsenergie um, die unter Druckeinwirkung plastisches Fließen und molekulare Fusion an der Oberfläche der Metallwerkstücke bewirkt. Während des gesamten Prozesses fließt kein Strom durch das Werkstück, daher gibt es keine Funken und kein geschmolzenes Metall, was es besonders für die Verbindung unterschiedlicher Metalle wie Kupfer und Aluminium geeignet macht.
Vor der Justierung müssen folgende Vorbereitungen abgeschlossen werden; jede Vernachlässigung kann zu verfälschten späteren Parametereinstellungen führen:
- Überprüfung der horizontalen Installation des Geräts und Bestätigung des Anzugsdrehmoments der Befestigungsschrauben, um die strukturelle Stabilität der gesamten Maschine sicherzustellen
- Prüfung der Stabilität des Luftdruckversorgung, Empfehlung zur Installation eines Präzisionsdruckminderventils, um Druckschwankungen innerhalb von ±0,1MPa zu halten
- Überprüfung von Netzspannung und Phasenfolge, Bestätigung, dass der Erdungswiderstand den elektrischen Sicherheitsvorschriften entspricht
- Überprüfung der Oberflächenreinheit von Schweißkopf, Amboss und Konverter, Entfernung von Öl und Oxidschichten
- Bestätigung des Betriebszustands des Kühlsystems (Luft-/Wasserkühlung), um Temperaturdrift bei längerem Schweißen zu vermeiden
Geräte mit unterschiedlichen Leistungsklassen und Strukturformen weisen erhebliche Unterschiede in den Justierschwerpunkten auf. Beispielsweise unterscheiden sich die Justierpfade der D-Serie mit geteilter Struktur und der X-Serie mit integrierter Struktur; das Bedienpersonal muss differenzierte Justierabläufe gemäß dem jeweiligen Modellhandbuch durchführen. Bei großen Kupfer-Aluminium-Schienen-Schweißszenarien beeinflusst die Geräteauswahl direkt die Justierbasis, z. B. unterscheiden sich YN-D2012-G (Schweißfläche 35-120mm², Gewicht 988KG, Abmessungen 1750×1050×2150mm) und YN-D208-G (Schweißfläche 20-70mm², Gewicht 957KG, Abmessungen 1750×1050×2150mm) deutlich in den Einstellbereichen für Amplitude und Druck.
Justiermethoden und Präzisionsstandards für Kernparameter des Ultraschall-Metallschweißgeräts
Der Kern der Justierung eines Ultraschall-Metallschweißgeräts liegt in der koordinierten Einstellung von vier Hauptparametern: Schweißamplitude, Schweißdruck, Schweißzeit und Auslösedruck. Diese vier Parameter sind miteinander gekoppelt und müssen nacheinander kalibriert und kreuzvalidiert werden.
- Amplitudenparameter:Einstellung der Konverter-Ausgangsamplitude basierend auf Schweißfläche und Materialhärte, Bestätigung durch tatsächliche Messung mit einem Amplitudenmessgerät. Zu geringe Amplitude führt zu kalten Schweißverbindungen, zu hohe kann Ermüdungsrisse im Werkstück verursachen.
- Schweißdruck:Einstellung des Zylinderdrucks basierend auf Werkstückdicke und Überlappungsfläche, Druckschwankungen sollten innerhalb von ±0,1MPa gehalten werden, um eine konsistente plastische Verformung bei jeder Schweißung sicherzustellen.
- Schweißzeit:Feinabstimmung basierend auf den Ergebnissen des Schweißfestigkeits-Zugversuchs, um kalte Schweißungen (zu kurze Zeit) oder Überschweißungen (übermäßiges Wachstum intermetallischer Verbindungen bei zu langer Zeit) zu vermeiden.
- Auslösedruck:Einstellung des kritischen Druckwerts für den Schwingungsstart des Konverters, um einen konsistenten Schweißstartpunkt bei jeder Schweißung sicherzustellen und Drift des Startzeitpunkts aufgrund von Werkstückhöhentoleranzen zu vermeiden.
Während der Justierung müssen die Korrelation zwischen Parametern und Schweißqualität synchron dokumentiert und Chargen-Prozessparameterkarten erstellt werden. Für verschiedene Schweißflächenbereiche können Geräteauswahl und Parameterbasis auf folgende validierte Spezifikationen zurückgreifen:
- YN-D2012-G: Schweißfläche 35-120mm², geeignet für Kupfer-Aluminium-Schienen-Energiespeicherschweißen(Fakt 1)
- YN-D208-G: Schweißfläche 20-70mm², geeignet für großes Kabelbaum-Kupfer-Aluminium-Schienenschweißen(Fakt 2)
- YN-X206-Z: Schweißfläche 10-50mm², Gewicht 118KG, Abmessungen 1020×610×1200mm, geeignet für Antriebsbatterie-Kabelbaumschweißen(Fakt 5)
Differenzierte Justierabläufe für geteilte und integrierte Strukturen
Die Justierung eines Ultraschall-Metallschweißgeräts unterscheidet sich erheblich je nach Gerätestruktur; im Folgenden werden die Justierpunkte für geteilte und integrierte Bauweisen erläutert.
Justierpunkte für geteilte Struktur (D-Serie)
Bei der geteilten Struktur sind Generator und Schweißkopf getrennt installiert; die Abschirmung und Längenbegrenzung des Signalkabels müssen separat überprüft werden, um Hochfrequenzsignaldämpfung oder -störungen zu vermeiden. Die Verbindungsfläche zwischen Konverter und Schweißkopf muss mit speziellem Kopplungsgel beschichtet werden, um die Energieübertragungseffizienz sicherzustellen. Am Beispiel YN-D206-G (Schweißfläche 15-50mm², Gewicht 192KG, Abmessungen 1400×760×2000mm) muss bei der geteilten Struktur besonders die Ausrichtungsgenauigkeit zwischen Schweißkopf und Amboss justiert werden, da die geteilte Bauweise empfindlicher auf mechanische Ausrichtungsfehler reagiert; jede noch so kleine Abweichung führt zu ungleichmäßiger Schweißenergieverteilung(Fakt 3).
Justierpunkte für integrierte Struktur (X-Serie)
Die integrierte Struktur ist kompakt; nach der Resonanzfrequenzjustierung muss diese verriegelt und markiert werden, um Frequenzdrift bei späteren Betriebsvorgängen zu verhindern. Am Beispiel YN-X204-Z (Schweißfläche 1-30mm², Gewicht 132KG, Abmessungen 1020×610×1200mm) muss bei der integrierten Struktur der Einfluss der Gesamtsteifigkeit auf die Schweißkonsistenz beachtet werden, da sich Rahmenverformungen direkt auf die Schweißschnittstelle übertragen und zu ungleichmäßiger Druckverteilung führen(Fakt 6).
Justiertechniken für Ultraschall-Metallschweißgeräte in Präzisionsschweißszenarien
Für kleine Präzisionsschweißszenarien erfordert die Justierung eines Ultraschall-Metallschweißgeräts eine feinere Energiesteuerungsstrategie. Präzisionselektronik- und Sensorsschweißen stellt extrem hohe Anforderungen an die Energiesteuerungsgenauigkeit; es wird empfohlen, den Energiemodus anstelle des Zeitmodus zu verwenden, um die bei jeder Schweißung zugeführte Energie präzise in Joule zu steuern.
- Am Beispiel YN-P203-F (Schweißfläche 1-100mm², Gewicht 73KG, Abmessungen 565×269×442mm) ist dieses Modell für Präzisionselektronik- und Sensorsschweißen geeignet; bei der Justierung sollte mit 50% Basisenergie begonnen und schrittweise erhöht werden, wobei jede Erhöhung 5% beträgt und die Schweißquerschnittsveränderung beobachtet wird(Fakt 4).
- Am Beispiel YN-X203-Y (Schweißfläche 0.35-20mm², Gewicht 88KG, Abmessungen 670×520×410mm) ist dieses Modell für hochpräzises Metallschweißen geeignet; bei der Justierung muss die Resonanzpunkt-Driftkompensation bei 20KHz Frequenz beachtet werden, eine Frequenznachführungskalibrierung wird alle zwei Stunden empfohlen(Fakt 7).
- Justierung der Spann- und Positioniergenauigkeit für Mikrokleinteile sowie Feineinstellung des Schweißkopfhubs: Verwendung hochpräziser Vorrichtungen in Verbindung mit Messuhren zur Bestätigung der Wiederholgenauigkeit innerhalb von ±0,02mm, Hubfeineinstellung in Schritten von 0,01mm.
Qualitätsvalidierung und Prozessoptimierung nach der Justierung des Ultraschall-Metallschweißgeräts
Nach Abschluss der Justierung muss ein strenger Qualitätsvalidierungsprozess durchgeführt werden, um die Wirksamkeit und Wiederholbarkeit der Parametereinstellungen sicherzustellen.
- Zerstörende Prüfung der Schweißfestigkeit:Prüfstandards und Akzeptanzkriterien für Zug-, Schäl- und Scherkraft, ausgeführt gemäß Kundenzeichnungen oder Industriestandards; üblicherweise wird eine Zugkraft von nicht weniger als 80% der Grundmaterialfestigkeit gefordert.
- Metallographische Analyse des Schweißquerschnitts:Beobachtung der Gleichmäßigkeit der Verteilung intermetallischer Verbindungen; eine ideale Schweißschnittstelle sollte eine kontinuierliche, porenfreie metallurgische Verbindungsschicht aufweisen.
- Dichtheitsprüfung (falls zutreffend):Prüfmethoden und Standards für Gas-/Flüssigkeitsdichtheit, geeignet für Schweißszenarien, die eine dichte Verbindung erfordern.
- Serien-Probeschweißvalidierung:Überwachung der Parameterstabilität unter kontinuierlichen Produktionsbedingungen; Empfehlung, 200 Teile kontinuierlich zu probeschweißen und kritische Abmessungen und Festigkeit stichprobenartig zu prüfen.
- Methode zur kontinuierlichen Parameteroptimierung basierend auf SPC (Statistische Prozesskontrolle):Überwachung der Schwankungen von Schweißfestigkeit und äußeren Abmessungen mittels Regelkarten, rechtzeitige Anpassung des Parameterzentrumswerts.
Nach Abschluss der Justierung sollte ein vollständiger Justierbericht erstellt werden, der Parametereinstellwerte, Istwerte, Testergebnisse und Bedienerinformationen enthält, als wichtiger Bestandteil der Gerätedokumentation für spätere Rückverfolgbarkeit und Prozessweitergabe.
Häufige Justierfehlerbehebung und Wartungsempfehlungen für Ultraschall-Metallschweißgeräte
Im Folgenden sind häufige abnormale Phänomene, Ursachenanalysen und Behebungsmethoden während der Justierung zusammengefasst, um dem Bedienpersonal eine schnelle Problemidentifizierung zu ermöglichen.
| Abnormales Phänomen |
Mögliche Ursache |
Fehlersuche und Behebungsmethode |
| Unzureichende Schweißfestigkeit |
Amplitude zu niedrig eingestellt, Druck unzureichend, Zeit zu kurz |
Amplitude und Druck schrittweise erhöhen, mit Zugkrafttest verifizieren |
| Schweißkopf überhitzt |
Unzureichender Kühlsystemdurchfluss, zu lange kontinuierliche Schweißzeit |
Kühlwasserweg/Luftkanal prüfen, Pausenzeit erhöhen |
| Frequenzverstimmungsalarm |
Schweißkopfverschleiß, lose Konverterverbindung, fehlendes Kopplungsgel |
Kopplungsgel erneut auftragen und Verbindung festziehen, bei Bedarf Schweißkopf ersetzen |
| Schweißpositionsversatz |
Amboss-Ausrichtungsabweichung, instabile Werkstückspannung |
Amboss-Position neu kalibrieren, Vorrichtungspositionierung optimieren |
| Instabiler Auslösedruck |
Druckschwankungen der Luftversorgung, verschlissene Zylinderdichtungen |
Präzisionsdruckminderventil installieren, Dichtungen ersetzen |
Wartungsempfehlungen: Täglich vor Betriebsbeginn Schweißkopf- und Ambossoberflächenzustand prüfen, wöchentlich Konverter-Kühlrippen reinigen, monatlich Zylinderdrucksensor und Amplitudenmessgerät kalibrieren, vierteljährlich eine vollständige Resonanzfrequenz-Nachmessung der gesamten Maschine durchführen.
Übersicht der technischen Produktspezifikationen
Zur Unterstützung von Einkaufs- und Engineering-Entscheidungen sind nachfolgend die validierten technischen Spezifikationen aller Modelle dieser Produktlinie zusammengefasst. Alle Parameter stammen aus werkseitigen Messdaten; nicht validierte Parameter bitte mit dem Hersteller bestätigen.
| Modell |
Leistung |
Schweißfläche |
Gewicht |
Abmessungen (mm) |
Typische Anwendung |
| YN-D2012-G |
12000W |
35-120mm² |
988KG |
1750×1050×2150 |
Kupfer-Aluminium-Schienen-Energiespeicherschweißen(Fakt 1) |
| YN-D208-G |
8000W |
20-70mm² |
957KG |
1750×1050×2150 |
Großes Kabelbaum-Kupfer-Aluminium-Schienenschweißen(Fakt 2) |
| YN-D206-G |
6000W |
15-50mm² |
192KG |
1400×760×2000 |
Hochspannungs-Kabelbaum-Kupfer-Aluminium-Terminalschweißen(Fakt 3) |
| YN-P203-F |
3000W |
1-100mm² |
73KG |
565×269×442 |
Präzisionselektronik- und Sensorsschweißen(Fakt 4) |
| YN-X206-Z |
6000W |
10-50mm² |
118KG |
1020×610×1200 |
Antriebsbatterie-Kabelbaumschweißen(Fakt 5) |
| YN-X204-Z |
4000W |
1-30mm² |
132KG |
1020×610×1200 |
Lithiumbatterie-Kabelbaum-Terminalschweißen(Fakt 6) |
| YN-X203-Y |
3000W |
0.35-20mm² |
88KG |
670×520×410 |
Hochpräzises Metallschweißen(Fakt 7) |
| JY-D204-F |
4000W/6000W/8000W |
1-35mm² |
82KG |
660×350×680 |
Allgemeines Metallschweißen(Fakt 12) |
Anwendungsbereiche
Das ultimative Ziel der Justierung eines Ultraschall-Metallschweißgeräts ist die Unterstützung spezifischer Produktionsszenarien. Diese Produktlinie deckt ein vollständiges Leistungsspektrum von Präzisionselektronik bis hin zu großem Energiespeicherschweißen ab; die Hauptanwendungsbereiche umfassen:
- Schweißen von Kabelbäumen für Antriebsbatterien in neuen Energiefahrzeugen:Verwendung von YN-X206-Z und YN-X204-Z, geeignet für zuverlässige Verbindungen von Kupfer-Aluminium-Terminals und Kabelbäumen, erfüllt Vibrations- und Temperaturanstiegsanforderungen.
- Schweißen von Kupfer-Aluminium-Schienen in Energiespeichersystemen:Verwendung von YN-D2012-G, 12000W Ultrahochleistung gewährleistet die metallurgische Verbindungsfestigkeit großer Kupfer-Aluminium-Schienenquerschnitte.
- Präzisionselektronik- und Sensorsschweißen:Verwendung von YN-P203-F und YN-X203-Y, Energiemodussteuerung gewährleistet Schweißkonsistenz bei Mikrobauteilen.
- Schweißen großer Kabelbäume und Hochspannungsverbinder:Verwendung von YN-D208-G und YN-D206-G, geteilte Struktur passt sich den Anforderungen des Produktionslinienlayouts an.
FAQ: Häufig gestellte Fragen zur Justierung von Ultraschall-Metallschweißgeräten
Wie justiert man die Amplitudenparameter eines Ultraschall-Metallschweißgeräts?
Die Amplitudenparameter müssen basierend auf Schweißfläche und Materialhärte eingestellt und mit einem Amplitudenmessgerät an der Schweißkopf-Arbeitsfläche tatsächlich gemessen und bestätigt werden. Es wird empfohlen, mit 60% der Nennamplitude des Geräts zu beginnen und schrittweise zu erhöhen, bis die Schweißfestigkeit den Anforderungen entspricht. Für das Schweißen unterschiedlicher Metalle wie Kupfer und Aluminium wird die Amplitude üblicherweise zwischen 20-30μm eingestellt.
In welchem Bereich sollte die Schweißdruckschwankung kontrolliert werden?
Die Schweißdruckschwankung sollte innerhalb von ±0,1MPa kontrolliert werden. Es wird empfohlen, an der Luftversorgungsquelle ein Präzisionsdruckminderventil und einen Druckluftbehälter zu installieren, um Druckschwankungen durch andere Aktuatoren im Luftkreis zu reduzieren.
Wie bestimmt man den optimalen Wert für die Schweißzeit?
Die Schweißzeit muss basierend auf den Ergebnissen des Schweißfestigkeits-Zugversuchs feinjustiert werden. Jede Anpassung erfolgt in Schritten von 0,05 Sekunden nach oben oder unten, wobei der Trend der Zugkraftänderung beobachtet wird. Wenn die Zugkraft 80% der Grundmaterialfestigkeit erreicht und über 10 aufeinanderfolgende Teile ohne Abfall bleibt, kann das optimale Zeitfenster als erreicht angesehen werden.
Welche Auswirkungen hat eine falsche Einstellung des Auslösedrucks?
Ein zu hoch eingestellter Auslösedruck führt zu einer Verzögerung des Schwingungsstarts und inkonsistenten Schweißstartpunkten; ein zu niedrig eingestellter Druck kann dazu führen, dass die Schwingung beginnt, bevor der Schweißkopf vollständig angepresst ist, was Energieverlust verursacht. Es wird empfohlen, einen Druck entsprechend 10%-15% der Werkstückdicke als Anfangswert zu verwenden und durch Probeschweißen feinzujustieren.
Was ist der Unterschied bei der Justierung zwischen geteilter und integrierter Struktur?
Bei der geteilten Struktur müssen zusätzlich die Abschirmung und Längenbegrenzung des Signalkabels sowie die Ausrichtungsgenauigkeit zwischen Schweißkopf und Amboss beachtet werden; bei der integrierten Struktur liegt der Fokus eher auf der Gesamtsteifigkeit und der Verriegelung der Resonanzfrequenz. Spezifische Unterschiede entnehmen Sie bitte dem jeweiligen Modellhandbuch.
Warum sollte beim Präzisionsschweißen der Energiemodus verwendet werden?
Der Energiemodus steuert die bei jeder Schweißung zugeführte Energie präzise in Joule und ist unabhängig von Netzspannungsschwankungen und geringfügigen Werkstückgrößenunterschieden. Er bietet eine höhere Wiederholgenauigkeit als der Zeitmodus und eignet sich für Präzisionselektronik- und Sensorsschweißen.
Wie wird die Basisenergie bei der Justierung von YN-P203-F eingestellt?
Es wird empfohlen, mit 50% Basisenergie zu beginnen und jede Erhöhung um 5% durchzuführen, wobei die Schweißquerschnittsveränderung beobachtet wird. Dieses Modell ist für Präzisionselektronik- und Sensorsschweißen geeignet, die Schweißfläche deckt 1-100mm² ab und muss entsprechend den tatsächlichen Werkstückabmessungen angepasst werden.
Wie wird die Frequenzdrift bei YN-X203-Y kompensiert?
Die Arbeitsfrequenz von YN-X203-Y beträgt 20KHz; es wird empfohlen, alle zwei Stunden eine Frequenznachführungskalibrierung durchzuführen. Wenn eine Frequenzdrift von mehr als ±0,1KHz festgestellt wird, müssen der Verschleißzustand des Schweißkopfs und die Festigkeit der Konverterverbindung überprüft werden.
Wie wird die Schweißqualität nach der Justierung validiert?
Es müssen zerstörende Prüfungen (Zug-, Schäl-, Scherkraft), metallographische Analysen (Beobachtung der Verteilung intermetallischer Verbindungen), Dichtheitsprüfungen (falls zutreffend) sowie Serien-Probeschweißvalidierungen (empfohlen: 200 kontinuierliche Teile) durchgeführt werden.
Wie wird unzureichende Schweißfestigkeit behoben?
Zuerst prüfen, ob die Amplitude den Anforderungen entspricht, dann bestätigen, ob der Druck im eingestellten Bereich liegt, und schließlich verifizieren, ob die Schweißzeit ausreichend ist. In der Reihenfolge Amplitude → Druck → Zeit nacheinander prüfen, wobei jeweils nur eine Variable geändert wird.
Was ist die Ursache für einen überhitzten Schweißkopf?
Ein überhitzter Schweißkopf wird üblicherweise durch unzureichenden Kühlsystemdurchfluss oder zu lange kontinuierliche Schweißzeiten verursacht. Kühlwasserweg/Luftkanal auf Durchgängigkeit prüfen, Schweißpausen angemessen erhöhen, bei Bedarf die Leistungsabgabe reduzieren.
Wie wird ein Frequenzverstimmungsalarm behandelt?
Ein Frequenzverstimmungsalarm wird üblicherweise durch Schweißkopfverschleiß, lose Konverterverbindung oder fehlendes Kopplungsgel verursacht. Spezielles Kopplungsgel erneut auftragen und Verbindung festziehen; wenn das Problem weiterhin besteht, muss der Schweißkopf ersetzt werden.
Wie wird ein Schweißpositionsversatz gelöst?
Ein Schweißpositionsversatz wird meist durch Amboss-Ausrichtungsabweichung oder instabile Werkstückspannung verursacht. Amboss-Position neu kalibrieren, Vorrichtungspositionierungsgenauigkeit optimieren, um sicherzustellen, dass sich das Werkstück während des Schweißens nicht verschiebt.
Gibt es besondere Hinweise bei der Justierung von YN-D2012-G?
YN-D2012-G ist ein Gerät mit 12000W Ultrahochleistung und einer Schweißfläche von 35-120mm². Bei der Justierung muss besonders auf die Wärmeableitungskapazität des Kühlsystems geachtet werden und sichergestellt werden, dass das Bedienpersonal speziell geschult ist. Es wird empfohlen, bei der ersten Justierung eine Vor-Ort-Anleitung durch einen Werksingenieur durchführen zu lassen.
Wie ist der Wartungszyklus des Geräts zu planen?
Täglich vor Betriebsbeginn Schweißkopf- und Ambossoberflächenzustand prüfen, wöchentlich Konverter-Kühlrippen reinigen, monatlich Zylinderdrucksensor und Amplitudenmessgerät kalibrieren, vierteljährlich eine vollständige Resonanzfrequenz-Nachmessung der gesamten Maschine durchführen.
Welche Inhalte sollte ein Justierbericht enthalten?
Ein Justierbericht sollte Gerätemodell und -nummer, Parametereinstellwerte, Istwerte, Testergebnisse (Zugkraft, metallographische Fotos usw.), Bedienerinformationen, Justierdatum und Anmerkungen enthalten, als wichtiger Bestandteil der Gerätedokumentation.
Zertifizierungen und Kontakt
Alle Modelle dieser Produktlinie sind nach CE, FCC und ISO 9001 Qualitätsmanagementsystem zertifiziert, um sicherzustellen, dass die Geräte in Bezug auf elektrische Sicherheit, elektromagnetische Verträglichkeit und Fertigungskonsistenz internationalen Standards entsprechen. Alle Geräte durchlaufen vor Auslieferung Volllast-Alterungstests und Schweißqualitäts-Stichprobenprüfungen und werden mit vollständigem Justierhandbuch und Prozessparameterdatenbank geliefert.
Für detaillierte Justieranleitungen oder Prozessparameterempfehlungen teilen Sie uns bitte Ihre spezifischen Schweißmaterialien, Werkstückabmessungen und Kapazitätsanforderungen mit; unsere Anwendungsingenieure erstellen für Sie einen maßgeschneiderten Justierplan. Für technische Parameter, die nicht auf dieser Seite aufgeführt sind, kontaktieren Sie uns bitte zur Bestätigung.
Die Justierung eines Ultraschall-Metallschweißgeräts ist ein systematischer Prozess, der Theorie und Praxis verbindet. Es wird empfohlen, in der Anfangsphase der Geräteinstallation engen technischen Austausch mit dem Hersteller zu halten, um Prozessparameter gemeinsam zu optimieren und sowohl Schweißqualität als auch Produktionseffizienz zu gewährleisten.