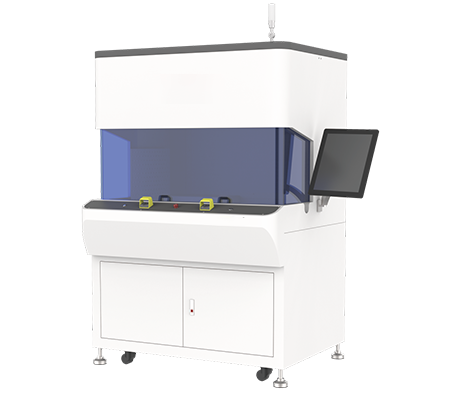
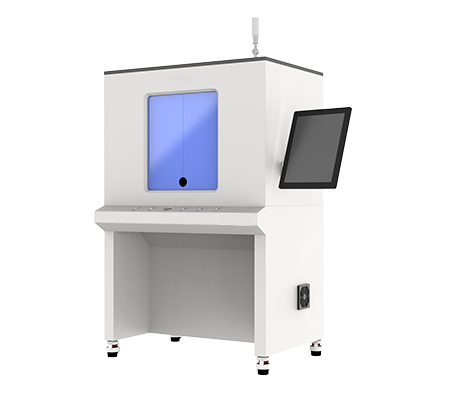
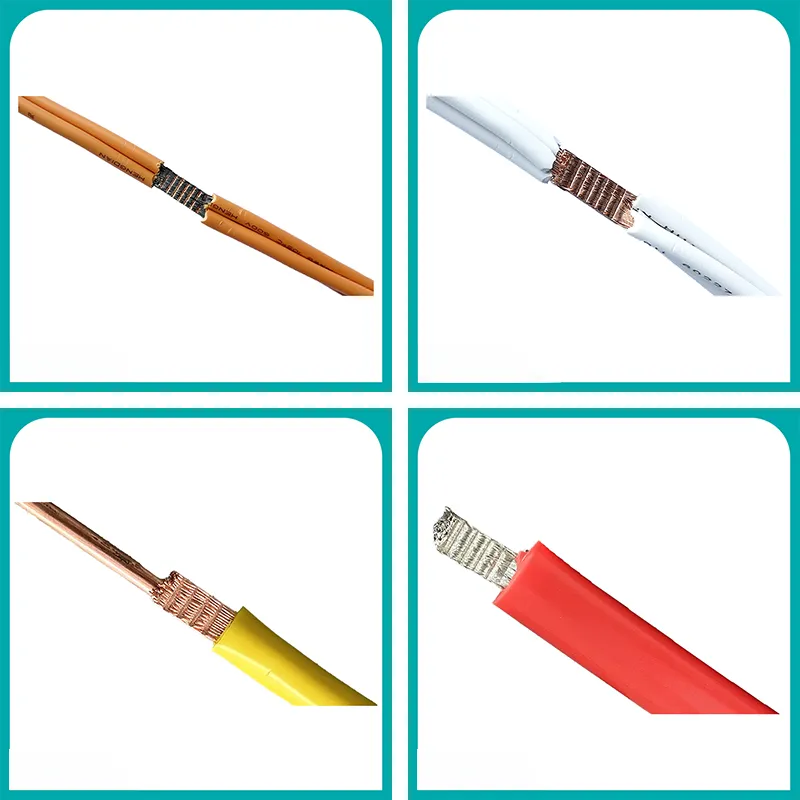
Das Ultraschall-Metallschweißgerät ist eine Präzisionsanlage, die durch Hochfrequenzschwingungen eine feste Phasenverbindung von Metallen wie Kupfer und Aluminium realisiert. Es eignet sich für Energiespeicher-Kupfer-Aluminium-Schienen (Schweißfläche 35-120mm²) sowie für Traktionsbatterie-Kabelbaum-Anwendungen. Das Gerät benötigt keine Hilfsmaterialien zur Einstellung, Parameter können präzise eingestellt werden, was stabile Schweißqualität und effiziente Lieferung gewährleistet.
Die Einstellung eines Metall-Ultraschallschweißgeräts ist der Schlüsselprozess für Schweißqualität und Produktionslinienstabilität. Dieser Artikel bietet einen umfassenden technischen Einstellleitfaden – von der Geräteinstallation, akustischen Systemabstimmung, Werkzeugausrichtung, Prozessparameter-Koordination bis zur Qualitätsverifizierung – und hilft Ingenieuren, systematisch die Kernmethoden von der Einstellung bis zur Serienproduktion zu beherrschen.
Wie wird ein Metall-Ultraschallschweißgerät eingestellt: Geräteinstallation und anfängliche Parametereinstellung
Der erste Schritt zur Einstellung eines Metall-Ultraschallschweißgeräts beginnt mit der normgerechten Installation und Grundeinstellung. Nach dem Auspacken sollten zunächst das Modell und die beiliegenden Dokumente geprüft sowie die Übereinstimmung der elektrischen Spezifikationen mit der Stromversorgung vor Ort bestätigt werden. Am Beispiel des D-Serien-Flaggschiffmodells YN-D2012-G: Das Gesamtgewicht beträgt 988KG, die Außenmaße 1750×1050×2150mm. Bei der Installation muss die Gerätebasis mit einer Wasserwaage präzise kalibriert werden, wobei die Ebenheitsabweichung an allen vier Ecken 0,05mm/m nicht überschreiten darf, um eine ungleichmäßige Werkzeugbelastung durch Geräteneigung zu vermeiden.
Die anfängliche Parametereinstellung sollte basierend auf dem Schweißflächenbereich voreingestellt werden. Beispielsweise ist die YN-D208-G für Kupfer-Aluminium-Schienen mit 20-70mm² geeignet, der empfohlene Anfangsdruck liegt bei 0,2-0,4MPa; während die YN-X203-Y für Präzisionsschweißungen von 0,35-20mm² geeignet ist, der Anfangsdruck sollte bei 0,1-0,25MPa kontrolliert werden. Vor der Einstellung müssen die Funktionsprüfung der Not-Aus-Einrichtung, die Durchflussprüfung des Sonotroden-Kühlsystems und die Messung des Erdungswiderstands (sollte unter 4Ω liegen) abgeschlossen sein. Erst wenn alle Sicherheitsverriegelungen normal funktionieren, kann mit der anschließenden akustischen Systemeinstellung fortgefahren werden.
Frequenzabstimmung von Ultraschallgenerator und Konverter-System
Die Frequenzabstimmung ist der technische Kernbereich bei der Einstellung eines Metall-Ultraschallschweißgeräts. Moderne Ultraschallgeneratoren verfügen über eine automatische Frequenznachführung. Das Einstellpersonal sollte über die im Gerät integrierte Frequenzscan-Oberfläche die Abweichung zwischen der Generator-Ausgangsfrequenz und der Resonanzfrequenz des Konverters beobachten. Normalerweise sollte die Frequenzabweichung bei 20KHz-Systemen innerhalb von ±50Hz liegen. Überschreitet die Abweichung ±150Hz, müssen das Anzugsdrehmoment der Konverter-Verbindungsschrauben sowie mögliche Risse oder Verformungen der Sonotrode überprüft werden.
Die Amplitudeneinstellung sollte je nach Schweißmaterial und -fläche stufenweise angepasst werden. Für die YN-X203-Y mit 3000W Leistung liegt der Amplitudenbereich normalerweise bei 20-35μm; bei der YN-D2012-G mit 12000W Leistung kann die Amplitude auf 40-55μm erhöht werden. Die Verifikationsmethode für die Linearität der Leistungsausgangskurve: Im Leerlauf die Leistungseinstellung schrittweise von 10% auf 100% erhöhen und die tatsächliche Ausgangsleistung aufzeichnen, die lineare Abweichung sollte unter 5% liegen. Gleichzeitig kann durch Überwachung des Temperaturanstiegs des Konverters nach 30 Minuten Dauerbetrieb (sollte unter 60℃ liegen) beurteilt werden, ob sich das akustische System im optimalen Resonanzzustand befindet. Beim geteilten Modell YN-D206-G muss aufgrund der getrennten Anordnung von Generator und Schweißkopf zusätzlich die Integrität der Abschirmung des Hochfrequenz-Verbindungskabels überprüft werden, um Frequenzverlust durch elektromagnetische Störungen zu verhindern.
Ausrichtungspräzision von Werkzeug und Amboss sowie Verschleißbewertung
Die Ausrichtungspräzision von Werkzeug und Amboss bestimmt direkt die Übertragungseffizienz der Schweißenergie. In X/Y-Richtung wird mit einer Messuhr die Parallelität zwischen Werkzeugarbeitsfläche und Ambosskante gemessen, die Abweichung sollte nicht mehr als 0,02mm betragen. Die Zentrierung in Z-Richtung muss sicherstellen, dass beim Herunterfahren des Werkzeugs die Arbeitsfläche vollständig an der Ambossoberfläche anliegt, mit einem Spalt von 0,01-0,03mm. Die Konzentrizitätskalibrierung kann durch Auftragen von Farbmarkierungsmittel auf die Ambossoberfläche und Beobachtung der Abdruckgleichmäßigkeit nach einem Drucklufttest beurteilt werden.
Je nach Schweißfläche des Geräts unterscheiden sich die Anforderungen an die Ausrichtungspräzision. Bei kleinen Präzisionsschweißgeräten wie der YN-P203-F (Schweißfläche 1-100mm²) sind die Anforderungen an die Ausrichtungspräzision am höchsten; eine Nachprüfung der Ausrichtung wird nach jeweils 5000 Schweißungen empfohlen. Bei großen Kupferschienen-Schweißgeräten wie der YN-D2012-G (Schweißfläche 35-120mm²) kann die Ausrichtungstoleranz aufgrund der größeren Werkstückabmessungen auf 0,05mm erweitert werden, jedoch muss der Verschleiß der Werkzeugarbeitsfläche regelmäßig überprüft werden. Bei sichtbaren Vertiefungen oder Rissen auf der Werkzeugarbeitsfläche sollte diese rechtzeitig repariert oder ersetzt werden. Die typische Werkzeuglebensdauer beträgt 100.000 bis 200.000 Schweißungen, abhängig von den tatsächlichen Betriebsbedingungen.
Koordinations-Einstellstrategie für Schweißdruck, Amplitude und Zeit
Die koordinierte Einstellung der drei Schweißqualitätsfaktoren – Druck, Amplitude, Zeit – ist die Kernmethodik bei der Einstellung eines Metall-Ultraschallschweißgeräts. Für Kupfer-Kupfer-Schweißungen wird ein Druck von 0,3-0,5MPa, eine Amplitude von 30-45μm und eine Schweißzeit von 0,3-0,6 Sekunden empfohlen. Bei Aluminium-Aluminium-Schweißungen sollte der Druck aufgrund des weicheren Materials um etwa 20% reduziert werden, die Amplitude kann entsprechend erhöht werden. Bei Kupfer-Aluminium-Metallverbindungen sollten mittlere Parameter verwendet und vorzugsweise die segmentierte Amplitudensteuerung aktiviert werden: In der Anfangsphase der Schweißung wird eine niedrige Amplitude (70% des Sollwerts) zum Aufbrechen der Oberflächenoxidschicht verwendet, danach wird auf volle Amplitude zur Metallbindung umgeschaltet.
Für Hochleistungsgeräte wie die YN-D208-G mit 8000W und die YN-D2012-G mit 12000W wird beim Schweißen dicker Kupferschienen (Dicke 3-8mm) die Aktivierung der Druckgradienten-Kompensationsfunktion empfohlen. Diese Funktion erhöht den Druck während des Schweißprozesses schrittweise gemäß einer voreingestellten Kurve, um den durch Materialerweichung verursachten Kontaktdruckabfall zu kompensieren und eine gleichmäßige Energiezufuhr an der Schweißgrenzfläche sicherzustellen. Der Schältest an Probeschweißungen ist die Kernbasis für die Parameteroptimierung. Wenn die Schälfestigkeit mehr als 80% der Grundmaterialfestigkeit erreicht, kann die Parameterkombination als qualifiziert beurteilt werden. Bei unzureichender Festigkeit sollte zuerst die Amplitude angepasst werden (jeweils ±2μm), dann die Schweißzeit (jeweils ±0,05 Sekunden) und zuletzt der Druck feinjustiert werden.
Parameteranpassung für verschiedene Schweißflächen und Werkstückstrukturen
Verschiedene Schweißflächenbereiche erfordern unterschiedliche Parameteranpassungslogik. Für kleine Präzisionsschweißungen (0,35-20mm²) werden die YN-X203-Y oder YN-P203-F empfohlen. Diese Geräte haben eine schnelle Reaktionszeit und eignen sich für dünnwandige Werkstücke wie elektronische Sensoren und Präzisionsklemmen. Bei der Einstellung sollte eine Kombination aus niedrigem Druck (0,1-0,2MPa), kurzer Zeit (0,1-0,3 Sekunden) und mittlerer Amplitude (25-35μm) verwendet werden, zusammen mit einem feinen Amboss zur Kontrolle der Eindrucktiefe.
Für mittlere Schweißflächen (15-50mm²) können die YN-X206-Z oder YN-D206-G gewählt werden, geeignet für Traktionsbatterie-Verbindungsstücke und Hochspannungs-Kabelbaumklemmen. Empfohlene Einstellungen: Druck 0,25-0,4MPa, Schweißzeit 0,3-0,5 Sekunden, Amplitude 30-40μm. Für große Kupfer-Aluminium-Schienen (35-120mm²) sollten die YN-D2012-G oder YN-D208-G verwendet werden. Diese Geräte haben eine hohe Steifigkeit und Leistungsreserve; der Druck kann auf 0,4-0,6MPa erhöht werden, die Schweißzeit auf 0,5-0,8 Sekunden verlängert und die Amplitude muss 40-50μm erreichen, um eine Energiedurchdringung dicker Querschnitte sicherzustellen. Für Kupfer-Aluminium-Übergangsschienen wird ein beidseitiges Schweißverfahren empfohlen, und der Amboss sollte mit Positionierungsnuten konstruiert sein, um eine konsistente Werkstückspannung zu gewährleisten.
Qualitätsprüfung der Schweißung und Verifizierungsstandards für den Einstelleffekt
Nach Abschluss der Einstellung muss eine systematische Qualitätsverifizierung durchgeführt werden. Die Standards für die Sichtprüfung umfassen: Die Eindrucktiefe sollte innerhalb von 10%-15% der Grundmaterialdicke kontrolliert werden, die Gratbreite sollte 1,5mm nicht überschreiten, und die Schweißzone sollte keine Risse oder übermäßige Oxidationsverfärbung aufweisen. Bei zerstörenden Tests ist der Zugtest das gebräuchlichste Verfahren: Für eine Schweißfläche von 20mm² sollte der qualifizierte Zugwert nicht unter 800N liegen; für 50mm² nicht unter 2000N; für 120mm² nicht unter 4500N. Der Schältest eignet sich für Dünnblechschweißungen; die Anforderung ist, dass die Schweißgrenzfläche nach dem Schälen einen duktilen Bruch aufweist, nicht einen spröden Abriss. Die metallografische Schliffanalyse kann die Metallbindungsrate an der Schweißgrenzfläche untersuchen; der Qualitätsstandard ist eine Bindungsflächenrate von über 90%.
Online-Überwachungsmethoden umfassen die Aufzeichnung der Schweißenergiekurve und die Verfolgung des Höhenabfalls. Die Energiekurve sollte nach einem sanften Anstieg ein Plateau erreichen. Bei plötzlichem Energieabfall oder Schwankungen deutet dies auf Anomalien im akustischen System oder bei den Parametern hin. Der Höhenabfall (Verschiebung des Werkzeugs vom Kontakt bis zum Stopp) sollte im Bereich von 0,1-0,3mm kontrolliert werden; ein zu großer Wert deutet auf zu hohen Druck oder zu hohe Amplitude hin, ein zu kleiner Wert auf unzureichende Energiezufuhr. Es wird empfohlen, für jedes Gerät ein Rückverfolgungsarchiv für Einstellparameter und Qualitätsdaten einzurichten, das den Grund, das Ergebnis und die zugehörigen Qualitätsprüfdaten jeder Parameteranpassung dokumentiert, um eine Datengrundlage für die Parameterfixierung und kontinuierliche Optimierung in der Serienproduktion zu schaffen.
Häufige Einstellfehlerbehebung und Wartungspunkte
Nachfolgend sind die häufigsten Probleme und Lösungen bei der Einstellung von Metall-Ultraschallschweißgeräten in Frage-und-Antwort-Form zusammengefasst.
Wie wird unzureichende Schweißfestigkeit untersucht?
Überprüfen Sie zunächst, ob die Amplitudeneinstellung zu niedrig ist; versuchen Sie, sie jeweils um 2μm zu erhöhen. Bestätigen Sie dann, ob die Schweißzeit zu kurz ist; verlängern Sie sie schrittweise um 0,05 Sekunden. Prüfen Sie außerdem, ob der Druck unzureichend ist; erhöhen Sie ihn entsprechend um 0,05MPa. Wenn diese Anpassungen wirkungslos bleiben, müssen die Ausrichtungspräzision von Werkzeug und Amboss sowie ein übermäßiger Verschleiß der Werkzeugarbeitsfläche überprüft werden.
Was verursacht eine Überhitzung des Werkzeugs?
Eine Werkzeugüberhitzung wird normalerweise durch eine Verstimmung des akustischen Systems verursacht. Überprüfen Sie das Anzugsdrehmoment der Konverter-Verbindungsschrauben, ob die Sonotrode Risse aufweist und ob die Generatorfrequenz abweicht. Darüber hinaus kann auch eine verstopfte Kühlwasserleitung oder unzureichender Durchfluss zu Überhitzung führen; der Betriebszustand des Kühlsystems muss überprüft werden.
Wie wird Frequenzverlust behandelt?
Frequenzverlust wird meist durch beschädigte Konverter oder Sonotroden, schlechten Kontakt der Verbindungskabel oder Drift der Generator-Innenparameter verursacht. Überprüfen Sie zunächst alle Verbindungsstellen des akustischen Systems; messen Sie dann mit einem Impedanzanalysator die Resonanzfrequenz des Konverters. Bei einer Abweichung von mehr als ±200Hz müssen Konverter oder Sonotrode ausgetauscht werden.
Wie wird übermäßiges Schweißspritzen gelöst?
Übermäßiges Spritzen wird normalerweise durch zu hohe Amplitude oder unzureichenden Druck verursacht. Reduzieren Sie die Amplitudeneinstellung und erhöhen Sie gleichzeitig den Druck entsprechend, damit die Schweißgrenzfläche eng anliegt. Überprüfen Sie außerdem, ob die Werkstückoberfläche sauber ist; Öl oder Oxidschichten verstärken das Spritzen.
Was verursacht Parameterdrift?
Parameterdrift tritt häufig bei Umgebungstemperaturschwankungen oder nach längerem Gerätebetrieb auf. Temperaturanstieg führt zu einer Verschiebung der Resonanzfrequenz des akustischen Systems. Es wird empfohlen, das Gerät vor Präzisionsschweißungen 10 Minuten lang aufzuwärmen. Kalibrieren Sie außerdem regelmäßig die Drucksensoren und Wegaufnehmer.
Wie wählt man zwischen YN-D2012-G und YN-D208-G?
Die YN-D2012-G ist das 12000W-Flaggschiffmodell mit einer Schweißfläche von 35-120mm², geeignet für Energiespeicher-Kupferschienen und große Aluminiumschienen. Die YN-D208-G ist ein 8000W-Modell mit einer Schweißfläche von 20-70mm², geeignet für große Kabelbaum-Kupfer-Aluminium-Schienen. Die Auswahl basiert auf dem Werkstückquerschnitt und der Materialdicke.
Welche Unterschiede gibt es bei der Einstellung zwischen geteilten und integrierten Geräten?
Bei geteilten Geräten (wie der YN-D206-G) sind Generator und Schweißkopf getrennt; die Länge und Abschirmleistung des Hochfrequenzkabels müssen zusätzlich überprüft werden, und bei der Einstellung ist auf Signalabschwächung zu achten. Integrierte Geräte haben eine kompakte Struktur und sind einfacher einzustellen, aber der Kühlraum ist begrenzt; der Temperaturanstieg bei längerem Betrieb muss beobachtet werden.
Wie wird die Ausrichtungspräzision bei Präzisionsschweißgeräten sichergestellt?
Bei Präzisionsschweißgeräten (wie der YN-P203-F) wird die Verwendung optischer Zentrierhilfswerkzeuge empfohlen, und die Ausrichtung sollte regelmäßig mit Standard-Probekörpern verifiziert werden. Nach jedem Wechsel von Werkzeug oder Amboss muss die Drei-Achsen-Ausrichtung neu eingestellt werden.
Was tun, wenn die Schweißfläche den Gerätebereich überschreitet?
Wenn die Schweißfläche den Nennbereich des Geräts überschreitet, wird ein Betrieb außerhalb des Bereichs nicht empfohlen. Wählen Sie das geeignete Modell basierend auf der tatsächlichen Schweißfläche. Bei Schweißflächen über 120mm² muss der Hersteller für ein Gerät mit höherer Leistung oder ein Mehrfach-Schweißverfahren konsultiert werden.
Wie verlängert man die Lebensdauer des Werkzeugs?
Reinigen Sie die Werkzeugarbeitsfläche regelmäßig, um Metallspäneansammlungen zu vermeiden. Kontrollieren Sie die Amplitude im empfohlenen Bereich, um Überlastung zu vermeiden. Überprüfen Sie nach jeder Schweißung den Verschleiß der Arbeitsfläche und reparieren Sie kleine Schäden rechtzeitig. Eine umfassende Inspektion wird alle 20.000 Schweißungen empfohlen.
Wie oft ist die Wartung des Pneumatiksystems erforderlich?
Der Filter des Pneumatiksystems sollte alle 3 Monate gewechselt werden, und die Wartungseinheit sollte wöchentlich entwässert werden. Bei hohem Feuchtigkeitsgehalt der Druckluft sollte ein Trockner installiert werden, um zu verhindern, dass Feuchtigkeit in den Zylinder gelangt und die Druckstabilität beeinträchtigt.
Welche Anforderungen gelten für den Erdungswiderstand des Geräts?
Der Erdungswiderstand des Geräts sollte unter 4Ω liegen, um Betriebssicherheit und Stabilität des akustischen Systems zu gewährleisten. Es wird empfohlen, den Erdungswiderstand halbjährlich zu messen und die feste Verbindung der Erdungskabel zu überprüfen.
Wie wird eine abnormale Schwankung der Schweißenergiekurve analysiert?
Schwankungen der Energiekurve können durch inkonsistente Werkstückoberflächenzustände, Werkzeugverschleiß oder Druckschwankungen verursacht werden. Überprüfen Sie zunächst die Konsistenz der Werkstückanlieferung, dann den Zustand des Werkzeugs und bestätigen Sie schließlich, ob der Druckluftdruck stabil ist.
Wie wird ein Parameter-Rückverfolgungsarchiv erstellt?
Es wird empfohlen, elektronische Verwaltungssoftware zu verwenden, um Datum, Bediener, Anpassungsinhalt, Probeschweißergebnis und endgültig bestätigte Parameter jeder Parameteranpassung aufzuzeichnen. Speichern Sie gleichzeitig die zugehörigen Qualitätsprüfdaten, um eine vollständige Parameter-Qualitäts-Datenbank aufzubauen.
Was ist bei der Wiederinbetriebnahme nach längerer Stilllegung zu beachten?
Nach längerer Stilllegung sollten zunächst die Durchgängigkeit von Pneumatik- und Wasserleitungen sowie lose elektrische Verbindungen überprüft werden. Nach dem Einschalten sollte ein 10-minütiger Leerlaufbetrieb durchgeführt werden, um den Frequenznachführungsstatus und den Temperaturanstieg zu beobachten, bevor Probeschweißungen zur Verifizierung durchgeführt werden.
Qualifikationen und Kontakt
Diese Serie von Ultraschall-Metallschweißgeräten ist nach CE, FCC und ISO9001-Qualitätsmanagementsystem zertifiziert. Schlüsselmodelle (wie die YN-X203-Y) verfügen über vollständige Produktzertifizierungsdokumente. Alle Geräte durchlaufen vor der Auslieferung einen 72-stündigen Dauerbelastungstest und eine vollständige Parameterkalibrierung, um eine konsistente Leistung der gelieferten Geräte sicherzustellen. Wir bieten umfassenden technischen Support über den gesamten Lebenszyklus – von der Geräteauswahl, Prozesseinstellung bis zum After-Sales-Service. Die Lieferzeit wird basierend auf Modell und Bestellmenge bestätigt; gängige Modelle sind auf Lager verfügbar.
Für detaillierte technische Datenblätter, Prozesseinstellungshandbücher oder Probeschweiß-Testservices kontaktieren Sie bitte unser Anwendungstechnik-Team. Basierend auf Ihren spezifischen Werkstückmaterialien und Schweißflächenanforderungen bieten wir maßgeschneiderte Parametereinstellungspläne und Geräteauswahl-Empfehlungen, um eine optimale Schweißqualität in Ihrer Produktionslinie sicherzustellen.