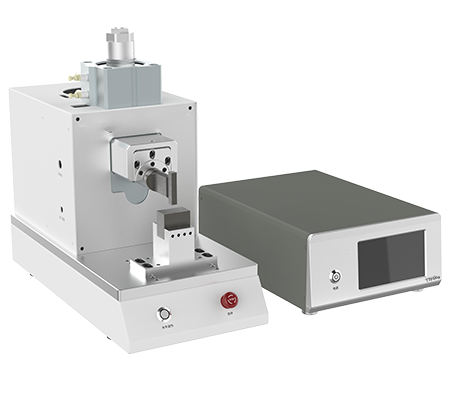
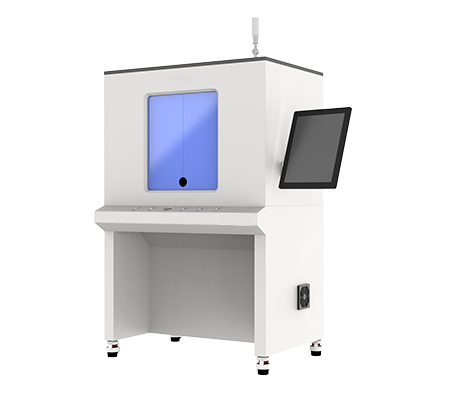
La soldadora ultrasónica de metales ofrece modelos de 3000W a 12000W, cubriendo áreas de soldadura de 0,35 a 120mm², adecuada para soldadura de barras de cobre y aluminio en almacenamiento de energía y arneses de baterías de potencia. La selección de potencia se determina según el área de sección transversal de la pieza y los requisitos del proceso.
Cómo elegir la potencia de una soldadora ultrasónica de metales es la principal cuestión técnica que enfrentan los compradores B2B y los responsables de ingeniería al planificar líneas de soldadura. El nivel de potencia determina directamente el límite máximo de área de sección transversal soldable, la consistencia de la resistencia de soldadura y el ritmo general de la línea de producción. Este artículo, basado en los parámetros técnicos de los modelos realmente enviados por la empresa, sistematiza la lógica central de selección, la comparación de especificaciones y los métodos de verificación de ingeniería para cada rango de potencia de 3000W a 12000W, proporcionando una referencia cuantificable para las decisiones de compra.
Cómo elegir la potencia de una soldadora ultrasónica de metales: lógica central de selección y estándares de la industria
Cómo elegir la potencia de una soldadora ultrasónica de metales consiste esencialmente en encontrar la coincidencia óptima entre las propiedades físicas del material de soldadura y la energía de salida del equipo. El nivel de potencia determina la amplitud de vibración mecánica y la capacidad de mantenimiento de presión que puede emitir el transductor, afectando así el grado de unión por difusión entre átomos metálicos. En la práctica de ingeniería, el criterio principal para la selección de potencia es el área de sección transversal total de la pieza: cuanto mayor sea el área, mayor será la energía de vibración y la presión estática requeridas, y mayor será el nivel de potencia correspondiente.
Desde el gradiente de aplicaciones industriales, el nivel de 3000W es adecuado para soldadura de precisión electrónica y sensores con áreas de sección transversal de 1-100mm².Este rango de potencia es ligero y de alta precisión de control, adecuado para aplicaciones con requisitos estrictos de zona afectada por calor【(Hecho 4)】【(Hecho 13)】.El nivel de 4000W cubre la soldadura de terminales de arneses de baterías de litio de 1-30mm², equilibrando velocidad de soldadura y control de deformación de terminales【(Hecho 6)】【(Hecho 15)】.El nivel de 6000W está orientado a arneses de alto voltaje de 10-50mm² y conexiones de módulos de baterías de potencia, con una ventana de proceso más amplia【(Hecho 5)】【(Hecho 8)】.El nivel de 8000W está dirigido a la soldadura de barras de cobre y aluminio de arneses grandes de 20-70mm², con estructura reforzada para operación continua de carga pesada【(Hecho 2)】【(Hecho 10)】.
El nivel de 12000W, como potencia insignia, está diseñado específicamente para la soldadura de barras de cobre y aluminio de almacenamiento de energía de sección ultra grande de 35-120mm², cumpliendo con los estrictos requisitos duales de conductividad eléctrica y resistencia mecánica de los sistemas de almacenamiento de energía【(Hecho 1)】【(Hecho 9)】.
Cómo elegir la potencia de una soldadora ultrasónica de metales: comparación de especificaciones técnicas por rango de potencia
Para facilitar la evaluación horizontal de los responsables de compras, la siguiente tabla resume los parámetros clave de los modelos representativos de cinco niveles de potencia. Todos los datos provienen de las especificaciones reales de envío de la empresa y pueden usarse directamente para la planificación de líneas de producción y la selección preliminar de equipos.
| Nivel de potencia |
Modelo |
Rango de área de soldadura |
Peso del equipo |
Dimensiones (mm) |
Posicionamiento de aplicación típica |
| 3000W |
YN-P203-F |
1-100mm² |
73KG |
565×269×442 |
Soldadura de precisión electrónica y sensores【(Hecho 4)】【(Hecho 13)】 |
| 4000W |
YN-X204-Z |
1-30mm² |
132KG |
1020×610×1200 |
Soldadura de terminales de arneses de baterías de litio【(Hecho 6)】【(Hecho 15)】 |
| 6000W |
YN-X206-Z |
10-50mm² |
118KG |
1020×610×1200 |
Módulos de baterías de potencia, arneses de alto voltaje【(Hecho 5)】【(Hecho 8)】 |
| 6000W tipo separado |
YN-D206-G |
15-50mm² |
192KG |
1400×760×2000 |
Soldadura de terminales de cobre y aluminio en arneses de alto voltaje【(Hecho 3)】【(Hecho 11)】 |
| 8000W |
YN-D208-G |
20-70mm² |
957KG |
1750×1050×2150 |
Soldadura de barras de cobre y aluminio en arneses grandes【(Hecho 2)】【(Hecho 10)】 |
| 12000W |
YN-D2012-G |
35-120mm² |
988KG |
1750×1050×2150 |
Soldadura de barras de cobre y aluminio de sección ultra grande en almacenamiento de energía【(Hecho 1)】【(Hecho 9)】 |
De la tabla anterior se puede ver claramente que, a medida que aumenta el nivel de potencia, el peso y las dimensiones del equipo muestran un crecimiento gradual significativo. El YN-P203-F de nivel 3000W pesa solo 73KG y puede integrarse flexiblemente en líneas de ensamblaje de precisión; mientras que el YN-D2012-G de nivel 12000W pesa 988KG y requiere una base de equipo especializada y planificación de capacidad de carga【(Hecho 1)】【(Hecho 9)】. Al evaluar los requisitos de potencia, el comprador debe considerar simultáneamente la capacidad de carga del piso del taller, los canales de transporte del equipo y el espacio de integración de automatización.
Análisis de funciones centrales y capacidades de proceso por rango de potencia
Nivel de 3000W: referencia de proceso para soldadura de precisión
El YN-P203-F, como modelo representativo del nivel de 3000W, utiliza una frecuencia de trabajo de 20KHz y cubre un área de soldadura de 1-100mm²【(Hecho 4)】【(Hecho 13)】. La ventaja central de este rango de potencia es la capacidad de ajuste fino de la amplitud, que permite un control preciso de energía en piezas pequeñas, evitando sobre-soldadura o soldadura falsa. Para escenarios de proceso extremadamente sensibles a la zona afectada por calor, como la soldadura de cables internos de sensores y la conexión de componentes electrónicos de precisión, el equipo de nivel 3000W puede controlar la deformación de soldadura dentro del rango de micras.
Niveles de 4000W-6000W: fuerza principal para baterías de potencia y arneses de alto voltaje
El YN-X204-Z (4000W) y el YN-X206-Z (6000W) constituyen la alineación principal para la soldadura de arneses de vehículos de nueva energía【(Hecho 6)】【(Hecho 15)】【(Hecho 5)】【(Hecho 8)】. El nivel de 4000W está dirigido a la soldadura de terminales de arneses de paquetes de baterías de litio, logrando conexiones estables de metales disímiles cobre-aluminio en el rango de 1-30mm², suprimiendo efectivamente el crecimiento frágil de compuestos intermetálicos. El nivel de 6000W se extiende a la soldadura de barras de conexión de módulos de baterías de potencia de 10-50mm², con sistema de control de presión en circuito cerrado para garantizar la consistencia de soldadura en producción en masa. El YN-D206-G de estructura separada (6000W) separa el generador del cabezal, facilitando la disposición flexible en líneas de producción automatizadas, especialmente adecuado para la soldadura en línea de terminales de cobre y aluminio en arneses de alto voltaje【(Hecho 3)】【(Hecho 11)】.
Niveles de 8000W-12000W: opción insignia para barras grandes de cobre y aluminio y soldadura de almacenamiento de energía
El YN-D208-G (8000W) y el YN-D2012-G (12000W) están diseñados para escenarios industriales de carga pesada【(Hecho 2)】【(Hecho 10)】【(Hecho 1)】【(Hecho 9)】. El nivel de 8000W cubre la soldadura de barras de cobre y aluminio en arneses grandes de 20-70mm², con estructura de bastidor reforzada para soportar operación continua de alta carga. El nivel de 12000W, como insignia de la serie D, alcanza un límite superior de área de soldadura de 120mm², diseñado específicamente para la conexión de barras de cobre y aluminio en sistemas de almacenamiento de energía. Este rango de potencia está equipado con transductores de gran amplitud y bastidores de soldadura de alta rigidez, capaces de mantener una salida de energía estable en soldaduras de área de sección transversal ultra grande, asegurando que la conductividad eléctrica y la resistencia a la tracción de las uniones soldadas cumplan con los requisitos de confiabilidad a largo plazo de los sistemas de almacenamiento de energía.
Métodos de cálculo de ingeniería y verificación para la selección de potencia
La ruta de ingeniería para elegir la potencia de una soldadora ultrasónica de metales debe seguir los siguientes tres pasos: primero, calcular la energía mínima de soldadura requerida según el área de sección transversal total de la pieza y el límite elástico del material, con la fórmula: coeficiente de energía requerida = área de sección transversal total (mm²) × límite elástico del material (MPa) × factor de seguridad del proceso (generalmente 1,2-1,5). Segundo, determinar el nivel de potencia según el ritmo de soldadura objetivo: cuanto mayor sea el requisito de ritmo, mayor será el margen de potencia necesario para garantizar que el tiempo de soldadura esté dentro de un rango controlable. Finalmente, se debe realizar una verificación de soldadura con muestras.
Es importante enfatizar que ningún cálculo teórico puede reemplazar las pruebas destructivas reales de soldadura. Se recomienda que el comprador proporcione muestras representativas (incluyendo información completa como estado del material entrante, tipo de recubrimiento, rango de dureza, etc.), y que el equipo de ingeniería del fabricante realice pruebas de soldadura en el modelo objetivo, emitiendo un informe completo que incluya resistencia a la tracción, resistencia al pelado, conductividad eléctrica y análisis de sección metalográfica. Solo después de que los datos medidos cumplan con las especificaciones técnicas del producto se puede confirmar finalmente el nivel de potencia y la configuración del modelo. Para combinaciones de soldadura no verificadas, nunca estime la potencia solo por experiencia, para evitar accidentes de calidad de soldadura en producción en masa.
Escenarios de aplicación típicos y recomendaciones de coincidencia de potencia
-
Soldadura de arneses de baterías de potencia en vehículos de nueva energía:Se recomiendan modelos de 4000W-6000W. La soldadura de barras de conexión de módulos de baterías de potencia y terminales de arneses requiere alta conductividad eléctrica y baja resistencia de contacto. El YN-X204-Z (4000W) y el YN-X206-Z (6000W) pueden proporcionar calidad de soldadura estable en el rango de 1-50mm²【(Hecho 6)】【(Hecho 15)】【(Hecho 5)】【(Hecho 8)】. El sistema de monitoreo de presión del equipo puede retroalimentar la calidad de soldadura en tiempo real, cumpliendo con los requisitos de trazabilidad de calidad IATF 16949 de la industria de vehículos de nueva energía.
-
Conexión de barras de cobre y aluminio en sistemas de almacenamiento de energía:Se recomienda el modelo insignia de 12000W YN-D2012-G. Los sistemas de almacenamiento de energía generalmente requieren áreas de sección transversal de 35-120mm² para la soldadura de barras de cobre y aluminio, con requisitos extremadamente altos de estabilidad a largo plazo de las uniones soldadas【(Hecho 1)】【(Hecho 9)】. La salida de potencia ultra grande de 12000W asegura la uniformidad de la distribución de energía en soldaduras de sección grande, evitando efectivamente soldaduras falsas y sobre-soldaduras locales.
-
Soldadura de sensores de precisión y electrónica de consumo:Se recomienda el modelo de 3000W YN-P203-F. Este modelo cubre un área de soldadura de 1-100mm² y pesa solo 73KG, adecuado para despliegue flexible en líneas de ensamblaje de precisión【(Hecho 4)】【(Hecho 13)】. La frecuencia de trabajo de 20KHz y la capacidad de ajuste fino de amplitud aseguran la precisión de soldadura en piezas pequeñas.
-
Soldadura de arneses de vehículos comerciales grandes:Se recomienda el modelo de 8000W YN-D208-G. Los arneses de vehículos comerciales generalmente incluyen múltiples cables de cobre gruesos y terminales de cobre y aluminio, con áreas de sección transversal de soldadura en el rango de 20-70mm²【(Hecho 2)】【(Hecho 10)】. La potencia de 8000W asegura que los cables múltiples se compacten y fusionen completamente durante la soldadura, formando una conexión conductora confiable.
Guía de decisiones de compra: equilibrio entre potencia, costo y planificación de línea de producción
La decisión final sobre cómo elegir la potencia de una soldadora ultrasónica de metales requiere un equilibrio entre la adaptabilidad técnica y el costo total de propiedad. Desde el costo de adquisición del equipo, cada aumento en el nivel de potencia generalmente muestra un crecimiento no lineal en el precio: el YN-D2012-G de nivel 12000W en comparación con el YN-P203-F de nivel 3000W puede tener un costo de adquisición varias veces mayor【(Hecho 1)】【(Hecho 9)】【(Hecho 4)】【(Hecho 13)】. Desde el nivel de consumo de energía, los equipos de alta potencia consumen significativamente más electricidad tanto en espera como en estado de soldadura que los equipos de baja potencia, y los gastos de electricidad a largo plazo no pueden ignorarse.
En la dimensión de planificación de línea de producción, la estructura del equipo afecta directamente la disposición del taller. El YN-D206-G de estructura separada (peso 192KG) separa el generador del cabezal de soldadura; el cabezal puede integrarse dentro de la línea de producción automatizada y el generador puede colocarse junto al gabinete de control, ahorrando espacio【(Hecho 3)】【(Hecho 11)】. Mientras que los modelos de estructura integrada YN-D208-G (peso 957KG) y YN-D2012-G (peso 988KG) requieren un área de instalación independiente, considerando la capacidad de carga del piso y los pasillos de mantenimiento【(Hecho 2)】【(Hecho 10)】【(Hecho 1)】【(Hecho 9)】. Se recomienda que el comprador realice una simulación detallada de la disposición de la línea de producción en la etapa inicial de selección, incorporando dimensiones del equipo, peso y espacio de mantenimiento en la planificación general.
FAQ sobre selección de potencia de soldadora ultrasónica de metales
¿Una mayor potencia siempre significa mejor calidad de soldadura?
No es así. El nivel de potencia debe coincidir con el área de sección transversal de la pieza. Un exceso de potencia puede causar deformación por sobre-soldadura en piezas de pared delgada, mientras que una potencia insuficiente puede causar soldaduras falsas. El YN-P203-F de nivel 3000W puede lograr soldadura de precisión en el rango de 1-100mm², mientras que el YN-D2012-G de nivel 12000W se desempeña excelentemente en el rango de 35-120mm²【(Hecho 4)】【(Hecho 13)】【(Hecho 1)】【(Hecho 9)】. El núcleo de la selección es la coincidencia, no simplemente buscar mayor potencia.
¿Cómo estimar rápidamente la potencia requerida según el diámetro del cable?
Para cables de cobre, calcule el área de sección transversal total según el diámetro de cada hilo y consulte la siguiente correspondencia: área total inferior a 10mm², se recomienda 3000W; 10-30mm², se recomienda 4000W; 30-50mm², se recomienda 6000W; 50-70mm², se recomienda 8000W; superior a 70mm², se recomienda 12000W. Este método de estimación se basa en el rango de área de soldadura de los modelos enviados por la empresa, y aún se requiere verificación con muestras.
¿Cómo considerar la diferencia de potencia entre cables multifilares y barras de cobre?
Debido a los espacios entre hilos en cables multifilares, se requiere mayor energía de compactación durante la soldadura. Para la misma área de sección transversal, se recomienda elegir un nivel de potencia superior. Por ejemplo, para la soldadura de cables de cobre multifilares con área de sección transversal de 40mm², se recomienda elegir 6000W en lugar de 4000W para asegurar la fusión completa de los hilos.
¿Qué requisitos especiales tiene la soldadura de aluminio en cuanto a potencia?
El límite elástico del aluminio es menor que el del cobre, pero la capa de óxido superficial requiere mayor energía de vibración para romperse. En la soldadura de metales disímiles cobre-aluminio, se recomienda que el nivel de potencia no sea inferior a 4000W, y el equipo debe tener función de compensación automática de amplitud para adaptarse a las variaciones de proceso causadas por fluctuaciones de dureza del aluminio.
¿Cuál es la relación entre la potencia del equipo y la capacidad de producción de soldadura?
El nivel de potencia determina el tiempo mínimo requerido para una sola soldadura. Con la misma área de soldadura, cuanto mayor sea la potencia, menor será el tiempo de soldadura y mayor será la capacidad de producción por unidad de tiempo. Sin embargo, la capacidad también se ve afectada por el tiempo de carga y descarga y el grado de automatización. Se recomienda calcular el margen de potencia requerido según el ritmo objetivo, en lugar de simplemente seleccionar según la capacidad máxima.
¿Qué consideraciones hay al elegir potencia en la actualización de líneas de producción antiguas?
La actualización de líneas antiguas requiere evaluar principalmente la compatibilidad de los accesorios y plantillas existentes, el espacio de instalación del equipo y la capacidad del sistema eléctrico. Por ejemplo, al actualizar de 4000W a 6000W, se debe confirmar si la capacidad de suministro eléctrico de la línea puede satisfacer la nueva demanda de potencia y si las interfaces de automatización existentes son compatibles con el nuevo modelo.
¿Cuáles son las principales diferencias entre equipos de la misma potencia de diferentes marcas?
Las diferencias centrales en equipos del mismo nivel de potencia radican en la eficiencia del transductor, la precisión del control de amplitud, la velocidad de respuesta del circuito cerrado de presión y la capacidad de trazabilidad de datos de soldadura. Se recomienda que el comprador solicite al proveedor informes de pruebas de muestras de soldadura, comparando la consistencia de la resistencia de soldadura y la estabilidad operativa a largo plazo del equipo.
¿Qué debe incluir el estándar de aceptación después de la selección de potencia?
El estándar de aceptación debe incluir: pruebas de resistencia a la tracción y resistencia al pelado de muestras soldadas, pruebas de conductividad eléctrica, análisis de sección metalográfica, consistencia de soldadura continua (como la desviación estándar de resistencia en 1000 soldaduras consecutivas) y verificación de estabilidad durante operación prolongada (como 8 horas de trabajo continuo). Todos los elementos de aceptación deben especificarse claramente en el contrato de compra.
¿Qué ventajas tiene la estructura separada del YN-D206-G en comparación con la estructura integrada?
La estructura separada del YN-D206-G (peso 192KG) separa el generador del cabezal; el cabezal puede penetrar en el interior de la línea de producción automatizada y el generador se coloca de forma independiente【(Hecho 3)】【(Hecho 11)】. En comparación con la estructura integrada (como el YN-D208-G, peso 957KG), la estructura separada tiene ventajas evidentes en la utilización del espacio y la flexibilidad de integración en la línea de producción【(Hecho 2)】【(Hecho 10)】.
¿Por qué la soldadura de barras de cobre y aluminio en almacenamiento de energía requiere el nivel de 12000W?
El área de sección transversal de soldadura de las barras de cobre y aluminio en sistemas de almacenamiento de energía generalmente alcanza 35-120mm²【(Hecho 1)】【(Hecho 9)】. Un área tan grande requiere suficiente energía de vibración y presión estática para lograr la unión por difusión completa entre átomos metálicos. El equipo de nivel 12000W puede proporcionar una salida de energía continua y estable, asegurando que la conductividad eléctrica y la resistencia mecánica de las uniones soldadas cumplan con los requisitos de operación a largo plazo de los sistemas de almacenamiento de energía.
¿Puede el equipo de nivel 3000W soldar placas de transición de cobre y aluminio?
El YN-P203-F (3000W) cubre un área de soldadura de 1-100mm²【(Hecho 4)】【(Hecho 13)】. Para placas de transición de cobre y aluminio con área de sección transversal dentro de 100mm², este modelo teóricamente tiene capacidad de soldadura, pero se requiere verificación con muestras según el grosor y el estado del material de la placa de transición. Se recomienda proporcionar muestras reales para pruebas de soldadura de confirmación.
¿Qué requisitos específicos de instalación tiene el peso del equipo?
Tomando como ejemplo el YN-D2012-G (988KG) y el YN-D208-G (957KG)【(Hecho 1)】【(Hecho 9)】【(Hecho 2)】【(Hecho 10)】, este tipo de equipo pesado requiere que la planitud de la superficie de instalación no exceda 5mm/metro, y se debe considerar la transmisión de vibración generada durante la operación del equipo. Se recomienda establecer una base independiente o almohadillas antivibración en el área de instalación del equipo para evitar interferencias de vibración en equipos de precisión circundantes.
¿Cuál es la ventana de proceso del equipo de nivel 6000W en la soldadura de arneses de alto voltaje?
El YN-X206-Z (6000W) cubre un área de soldadura de 10-50mm²【(Hecho 5)】【(Hecho 8)】, adecuado para la soldadura de terminales de cobre y aluminio en arneses de alto voltaje. Este rango de potencia está equipado con control de presión en circuito cerrado y ajuste automático de amplitud, capaz de suprimir efectivamente la generación de compuestos intermetálicos frágiles en la soldadura de metales disímiles cobre-aluminio, garantizando la confiabilidad a largo plazo de las uniones soldadas.
¿Por qué se recomienda la frecuencia de trabajo de 20KHz para soldadura electrónica de precisión?
El YN-P203-F utiliza una frecuencia de trabajo de 20KHz【(Hecho 4)】【(Hecho 13)】. La frecuencia de 20KHz en soldadura de precisión puede proporcionar patrones de vibración más finos, favoreciendo el control preciso de energía en piezas pequeñas y reduciendo el impacto en componentes sensibles al calor alrededor de la pieza. En comparación con equipos de baja frecuencia, 20KHz tiene mejor adaptabilidad de proceso en el campo de precisión.
¿Cómo elegir el nivel de potencia cuando los rangos de área de soldadura se superponen?
Cuando el área de sección transversal de la pieza se encuentra en la zona de superposición de dos niveles de potencia (por ejemplo, 30mm² está cubierto tanto por 4000W como por 6000W), se recomienda considerar integralmente el tipo de material, el ritmo de soldadura, el método de integración de automatización y otros factores. Si el requisito de ritmo de soldadura es alto o el material es aluminio, se recomienda elegir el nivel de potencia superior para obtener un margen de proceso más amplio.
Calificaciones y contacto
Todos los parámetros de los modelos anteriores provienen de las especificaciones reales de envío de la empresa, cubriendo cinco niveles de potencia de 3000W a 12000W【(Hecho 1)】a【(Hecho 16)】. Cada modelo ha pasado los sistemas de certificación internacional CE, FCC, ISO, cumpliendo con los requisitos de acceso de los principales mercados globales. Antes de la entrega, todos los equipos se someten a pruebas de envejecimiento continuo de 72 horas a plena carga y muestreo de calidad de soldadura, asegurando la confiabilidad del equipo entregado.
Si necesita informes detallados de pruebas de muestras de soldadura, especificaciones técnicas del equipo o realizar verificación de soldadura con muestras, no dude en contactar a nuestro equipo de ingeniería. Proporcionaremos recomendaciones profesionales de selección de potencia y diseño de soluciones de proceso según sus necesidades específicas de soldadura.
"description": "Equipo profesional de soldadura ultrasónica de metales, que abarca la serie insignia D de alta potencia, la serie P de soldadura de precisión y la serie X para soldadura de mazos de cables de baterías de potencia, satisfaciendo necesidades industriales en almacenamiento de energía, vehículos de nueva energía, electrónica de precisión y otros campos.",