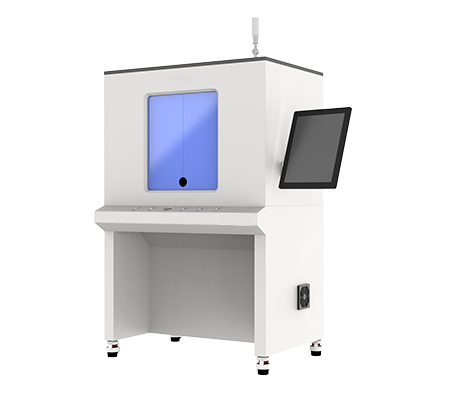
La soldadora ultrasónica de metales es un equipo de alta precisión diseñado para soldar láminas de cobre, barras de aluminio y terminales de mazos de cables. Utiliza vibración de alta frecuencia para lograr conexiones sólidas de metales, con el valor central de proporcionar parámetros de soldadura estables y confiables junto con eficiencia de producción en masa. Esta serie cubre un rango de potencia de 3000W a 12000W, con áreas de soldadura de 35-120mm² (como YN-D2012-G), cumpliendo con los estrictos requisitos de calidad en escenarios de almacenamiento de energía y mazos de cables automotrices.
Los parámetros de soldadura ultrasónica de láminas de cobre son el sistema de proceso central que determina la calidad de conexión de metales no ferrosos como cobre y aluminio, abarcando variables clave como frecuencia de vibración, presión de soldadura, amplitud, tiempo y control de energía. Este artículo está dirigido a compradores B2B y tomadores de decisiones de ingeniería, explicando sistemáticamente las ventanas de parámetros, la lógica de selección y los métodos de verificación de calidad para equipos de diferentes niveles de potencia, ayudándole a lograr soldaduras confiables de alta consistencia y baja resistencia en escenarios como baterías de potencia, sistemas de almacenamiento de energía y mazos de alta tensión.
Arquitectura técnica y lógica de proceso de los parámetros de soldadura ultrasónica de láminas de cobre
Los parámetros de soldadura ultrasónica de láminas de cobre no son valores aislados, sino un sistema de control de circuito cerrado determinado conjuntamente por el sistema transductor, el diseño del sonotrodo y las características del material a soldar. Durante la soldadura de láminas de cobre, la frecuencia de vibración generalmente se fija en 20kHz o bandas superiores, mientras que la presión de soldadura y la amplitud deben ajustarse dinámicamente según la dureza, el espesor y el estado superficial de la lámina de cobre. El cobre blando (como cobre púrpura T2) tiene buena ductilidad y requiere amplitudes relativamente más bajas; el cobre duro o con recubrimiento (como barras de cobre niqueladas) requiere mayor presión para romper la capa de óxido superficial, evitando al mismo tiempo grietas por sobrecarga de energía.
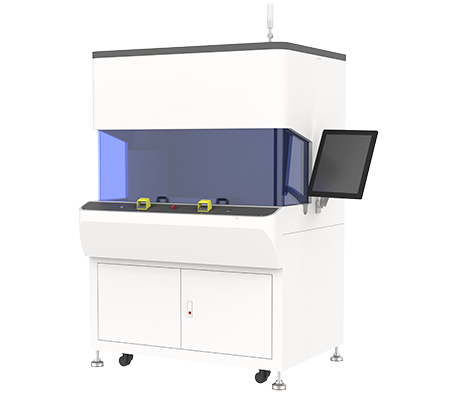
El área de sección transversal de soldadura es la principal restricción para la selección. Tomando como ejemplo la soldadura de barras de cobre y aluminio para almacenamiento de energía, las barras de cobre con sección transversal de 35-120mm² deben usar equipos de 12000W(Hecho 1), mientras que las barras de cobre y aluminio para mazos grandes con sección de 20-70mm² corresponden a equipos de 8000W(Hecho 2). Esta correspondencia se deriva de la densidad de energía requerida en la soldadura ultrasónica: potencia insuficiente resulta en una capa de compuestos intermetálicos (IMC) demasiado delgada en la interfaz, aumentando la resistencia de contacto; potencia excesiva causa deformación plástica excesiva de la lámina de cobre, generando microgrietas. Por lo tanto, la configuración de los parámetros de soldadura ultrasónica de láminas de cobre debe coincidir estrictamente con el nivel de potencia del equipo, sin sustitución entre niveles.
Tabla comparativa de parámetros de soldadura de láminas de cobre para equipos de diferentes niveles de potencia
Para facilitar la rápida selección de equipos por parte del personal de compras de ingeniería, la siguiente tabla resume las ventanas de parámetros clave de cada modelo de soldadora ultrasónica de metales. Los datos provienen de las especificaciones técnicas de fábrica y son aplicables a escenarios convencionales de soldadura de láminas de cobre y metales disímiles cobre-aluminio.
| Modelo del equipo | Nivel de potencia | Área de sección transversal de soldadura de cobre aplicable | Peso del equipo | Dimensiones (mm) |
|---|
| YN-D2012-G | 12000W | 35–120mm² | 988KG | 1750×1050×2150 |
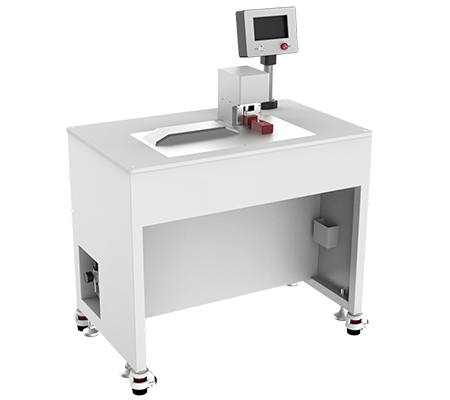
| YN-D208-G | 8000W | 20–70mm² | 957KG | 1750×1050×2150 |
| YN-D206-G | 6000W | 15–50mm² | 192KG | 1400×760×2000 |
| YN-X206-Z | 6000W | 10–50mm² | 118KG | 1020×610×1200 |
| YN-X204-Z | 4000W | 1–30mm² | 132KG | 1020×610×1200 |
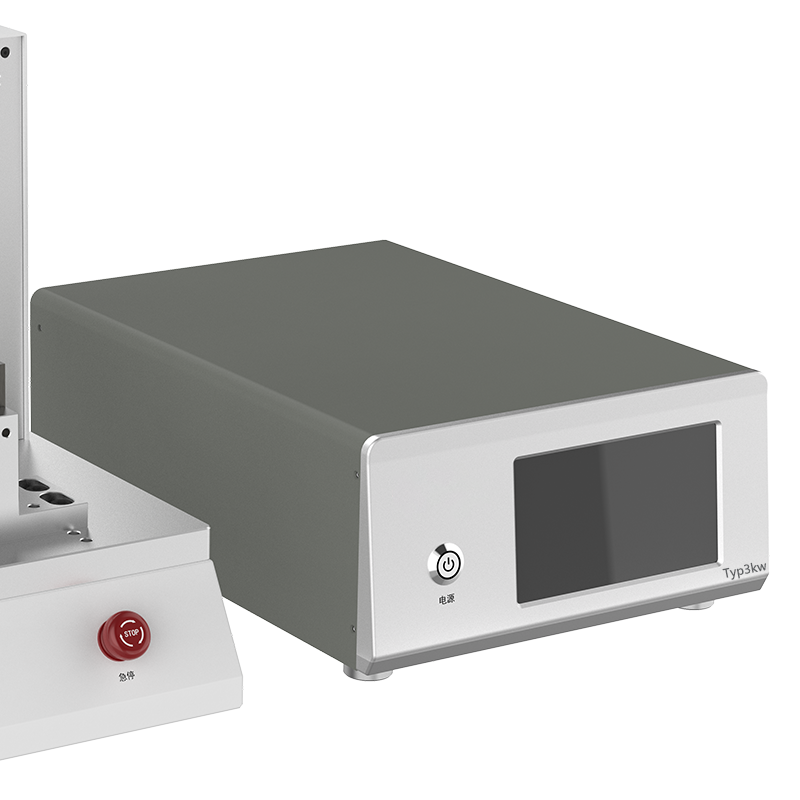
| YN-P203-F | 3000W | 1–100mm² | 73KG | 565×269×442 |
| YN-X203-Y | 3000W | 0.35–20mm² | 88KG | 670×520×410 |
(Fuente de datos: (Hecho 1)–7) Cabe señalar especialmente que, aunque el YN-P203-F tiene un nivel de potencia de 3000W, su área de sección transversal de soldadura cubre 1–100mm²(Hecho 4), adecuado para soldadura de láminas de cobre en electrónica de precisión y sensores. Esto demuestra que la potencia no es el único criterio de selección; el diseño geométrico del sonotrodo, la eficiencia del transductor y la precisión del seguimiento de frecuencia también determinan la capacidad real de soldadura.
Coincidencia de espesor y área de sección transversal de láminas de cobre: lógica de selección de parámetros de soldadura ultrasónica de láminas de cobre
La restricción de las características físicas de la lámina de cobre sobre los parámetros de soldadura ultrasónica es de naturaleza no lineal. Por cada aumento de 0.5mm en el espesor, la amplitud y presión requeridas deben incrementarse aproximadamente 15%–20%, y este incremento se intensifica con la expansión del área de sección transversal. Tomando como ejemplo la industria de almacenamiento de energía, las conexiones de barras de cobre en módulos de baterías de potencia generalmente utilizan barras de cobre púrpura de 2–6mm de espesor, con áreas de sección transversal en el rango de 35–120mm². En este caso, el YN-D2012-G de 12000W(Hecho 1) puede proporcionar suficiente energía de vibración y soporte rígido, asegurando que la fuerza de desprendimiento del punto de soldadura alcance más del 85% de la resistencia del material base.
Para escenarios de soldadura de barras de cobre y aluminio en mazos grandes, la ventana de soldadura de 20–70mm² del YN-D208-G de 8000W(Hecho 2) equilibra la eficiencia de producción y la estabilidad de calidad. Su estructura de cuerpo reforzado (957KG) suprime eficazmente la resonancia mecánica durante la soldadura de alta potencia. Para la soldadura de terminales de cobre y aluminio en mazos de alta tensión, se recomienda el YN-D206-G de 6000W tipo separado(Hecho 3), que cubre áreas de sección transversal de 15–50mm². La estructura separada permite la instalación independiente del sonotrodo y el generador, facilitando la integración en brazos robóticos o estaciones rotativas en líneas de producción automatizadas. Si el espesor de su lámina de cobre supera los 6mm o el área de sección transversal excede el rango mencionado, contacte a nuestros ingenieros para confirmar soluciones de parámetros personalizadas.
Estándares de verificación de calidad de soldadura de láminas de cobre y métodos de optimización de parámetros
La calidad de los parámetros de soldadura ultrasónica de láminas de cobre debe verificarse finalmente mediante indicadores cuantitativos. El comprador debe prestar atención a las siguientes cuatro dimensiones de calidad: fuerza de desprendimiento del punto de soldadura (debe alcanzar más del 70% de la resistencia a la tracción del material base), resistencia de contacto (debe ser inferior a 1.2 veces la de una conexión atornillada de la misma sección), porosidad en sección metalográfica (no superior al 2% del área del punto de soldadura) y tasa de unión interfacial (no inferior al 95%). Para la optimización de parámetros, se recomienda el método de experimento ortogonal, utilizando presión de soldadura, amplitud y tiempo de soldadura como tres factores, y la resistencia al desprendimiento como función objetivo para análisis de regresión. Generalmente, se converge a la ventana óptima después de tres iteraciones.
Para condiciones con capas de óxido superficiales gruesas en láminas de cobre, se puede aumentar adecuadamente el tiempo de soldadura o adoptar una curva de presión de doble etapa: la primera etapa de alta presión rompe la película de óxido, y la segunda etapa de baja presión mantiene la presión para promover la difusión atómica. Cabe señalar que las diferencias de dureza entre lotes de láminas de cobre (como la diferencia de dureza Vickers de hasta 20HV entre cobre sin oxígeno TU1 y cobre púrpura T2) pueden causar desviaciones en los parámetros óptimos. Se recomienda realizar validación de proceso con materiales del mismo lote antes de la producción en masa. Si el material, espesor y estado superficial de su lámina de cobre no están dentro de los rangos de parámetros mencionados, envíenos muestras; nuestro laboratorio puede emitir gratuitamente un informe de recomendación de parámetros de soldadura ultrasónica de láminas de cobre.
Escenarios de aplicación de los parámetros de soldadura ultrasónica de láminas de cobre en la industria de nuevas energías
- Soldadura de barras de cobre en módulos de baterías de potencia:Utilizando YN-X206-Z(Hecho 5) o YN-X204-Z(Hecho 6), que cubren conexiones de láminas de cobre de 10–50mm² y 1–30mm² respectivamente, cumpliendo con los requisitos de baja resistencia y alta consistencia para la soldadura de pestañas de baterías de litio y barras de cobre. Este escenario exige una vida útil de fatiga rigurosa del punto de soldadura; se recomienda controlar el tiempo de soldadura en el rango de 0.3–0.8 segundos.
- Conexión de barras de cobre y aluminio en sistemas de almacenamiento de energía:Se recomienda el YN-D2012-G(Hecho 1); la potencia de 12000W puede soldar establemente la superposición de metales disímiles de barras de cobre y aluminio de 35–120mm², con un espesor de capa IMC interfacial controlable en 1–3μm, evitando la generación de fases frágiles.
- Soldadura de terminales de cobre y aluminio en mazos de alta tensión:El YN-D206-G de 6000W tipo separado(Hecho 3) es adecuado para áreas de sección transversal de 15–50mm². Su estructura separada admite control remoto y recopilación de datos, siendo ideal para estaciones de inspección en línea en mazos de alta tensión de vehículos de nuevas energías.
- Sensores de precisión y encapsulado electrónico:El YN-P203-F(Hecho 4) cubre un rango ultra amplio de 1–100mm² con 3000W de potencia, combinado con frecuencia de 20kHz, logrando soldadura de espesores disímiles de láminas de cobre delgadas de 0.1mm y sustratos de cobre gruesos, con una zona afectada por calor del punto de soldadura inferior a 0.5mm.
Preguntas frecuentes sobre problemas comunes de proceso y ajuste de parámetros
En los parámetros de soldadura ultrasónica de láminas de cobre, ¿cómo se establece inicialmente la presión de soldadura?
La presión inicial se recomienda establecer en 0.3–0.6kN por milímetro cuadrado de área de sección transversal, tomando el límite superior para láminas de cobre más duras. Si aparece alabeo en los bordes del punto de soldadura, reduzca la presión y aumente la amplitud; si el centro del punto no se fusiona, aumente la presión o prolongue el tiempo de soldadura.
¿Cuál es la ley de influencia del tiempo de soldadura en la resistencia del punto de soldadura de láminas de cobre?
Un tiempo de soldadura demasiado corto (menos de 0.2 segundos) resulta en flujo plástico insuficiente en la interfaz y resistencia al desprendimiento insuficiente; un tiempo demasiado largo (más de 1.5 segundos) puede causar recocido y ablandamiento de la lámina de cobre, con engrosamiento de grano. Se recomienda realizar pruebas de gradiente con pasos de 0.1 segundos.
¿Cómo se ajusta el parámetro de amplitud según el espesor de la lámina de cobre?
Para láminas de cobre de menos de 0.5mm, se recomienda amplitud de 15–20μm; para láminas de cobre de 0.5–2mm, 20–30μm; para barras de cobre gruesas de más de 2mm, se necesitan 30–40μm. Una amplitud excesivamente alta acelera el desgaste de la superficie del sonotrodo, por lo que se debe verificar simultáneamente el material del sonotrodo.
Cuando la superficie de la lámina de cobre tiene aceite o capa de óxido, ¿cómo deben corregirse los parámetros?
Se recomienda aumentar la presión de soldadura en 10%–15% y añadir 0.1–0.2 segundos de tiempo de prensado previo. Si la capa de óxido es gruesa (película de óxido oscura), se puede adoptar una curva de presión de doble etapa o limpiar primero con ultrasonido en alcohol.
¿Por qué la resistencia de contacto de mi lámina de cobre es alta después de la soldadura?
Las posibles causas incluyen: energía de soldadura insuficiente que resulta en una capa IMC demasiado delgada, presencia de cuerpos extraños en la superficie de contacto entre el sonotrodo y la lámina de cobre, o recubrimiento superficial de la lámina de cobre (como estañado) no completamente destruido. Se recomienda verificar la limpieza del sonotrodo y aumentar adecuadamente la amplitud.
Hay grandes diferencias de dureza entre lotes de láminas de cobre, ¿cómo garantizar la consistencia de los parámetros?
Se recomienda realizar inspección por muestreo de dureza Vickers en cada lote de láminas de cobre al ingresar. Si la desviación de dureza supera el 10%, se debe revalidar la ventana de parámetros. Considere preconfigurar múltiples conjuntos de recetas en el equipo y cambiar según el lote.
¿Puede el equipo de 12000W soldar láminas de cobre de sección pequeña por debajo de 20mm²?
No se recomienda. La salida mínima de energía controlable del equipo de 12000W puede aún exceder el límite de resistencia de láminas de cobre de sección pequeña, causando aplastamiento. Para secciones pequeñas, se debe seleccionar equipos de 4000W o menos, como el YN-X204-Z(Hecho 6).
Al soldar metales disímiles cobre-aluminio, ¿qué requisitos especiales tiene la configuración de parámetros?
Para la soldadura cobre-aluminio, el sonotrodo debe diseñarse sesgado hacia el lado de aluminio (metal más blando), con amplitud reducida en 10%–15% en comparación con la soldadura de cobre puro, y tiempo de soldadura acortado en 0.1 segundos, para evitar deformación excesiva del lado de aluminio que genere rebabas.
¿Cómo determinar si el punto de soldadura está en estado de soldadura falsa o sobre-soldadura?
La soldadura falsa se manifiesta como baja fuerza de desprendimiento y sección transversal plana en la fractura; la sobre-soldadura se manifiesta como grietas en los bordes de la lámina de cobre o color azulado del punto de soldadura (oxidación a alta temperatura). Se recomienda realizar pruebas de desprendimiento en la primera pieza de cada lote y registrar la morfología de la fractura.
¿Existen diferencias en la precisión de parámetros entre equipos tipo separado y tipo integrado?
Los equipos tipo separado (como YN-D206-G) separan el generador del sonotrodo, aumentando la distancia de transmisión de señal, pero el impacto en equipos de 6000W es insignificante. Su ventaja radica en la flexibilidad de disposición en líneas de producción automatizadas, con precisión de control de parámetros idéntica a la del tipo integrado.
En los parámetros de soldadura ultrasónica de láminas de cobre, ¿cuál es la función del seguimiento de frecuencia?
El sistema de seguimiento de frecuencia monitorea en tiempo real la frecuencia de resonancia del transductor. Cuando la temperatura del sonotrodo aumenta o los cambios de carga causan deriva de frecuencia, ajusta automáticamente la frecuencia de salida para mantener la estabilidad de amplitud. Esto es clave para garantizar la consistencia en soldadura continua de larga duración.
Después de niquelar o platear la lámina de cobre, ¿es necesario ajustar los parámetros de soldadura?
Sí. La dureza del recubrimiento es mayor que la del sustrato de cobre; se recomienda aumentar la presión en 5%–10% y la amplitud en 2–3μm, para penetrar el recubrimiento y lograr la difusión atómica del metal base.
¿A mayor potencia del equipo, mejor es siempre la calidad de soldadura?
No es así. Cuando la potencia es excesiva y el diseño del sonotrodo no coincide, la energía se concentra en áreas locales, produciendo sobre-quemado o grietas. La selección debe seguir el principio de "coincidencia de área de sección transversal con potencia", no buscar ciegamente alta potencia.
¿Cómo verificar la estabilidad a largo plazo de los parámetros de soldadura ultrasónica de láminas de cobre?
Se recomienda realizar monitoreo SPC de 1000 soldaduras continuas, registrando la media y desviación estándar de la fuerza de desprendimiento y la resistencia de contacto. Si la desviación estándar supera el 5% de la media, se debe verificar el desgaste del sonotrodo o el envejecimiento del transductor.
¿Pueden proporcionar pruebas de soldadura gratuitas con muestras de láminas de cobre?
Sí. Envíenos la descripción del material, espesor, área de sección transversal y estado superficial de su lámina de cobre. Realizaremos pruebas de optimización de parámetros en el laboratorio utilizando equipos del nivel de potencia correspondiente y emitiremos un informe de prueba con parámetros recomendados.
Certificaciones de calificación y soporte técnico
Toda nuestra serie de soldadoras ultrasónicas de metales cuenta con certificaciones CE, FCC e ISO 9001. Los componentes clave (transductor, sonotrodo, generador) utilizan aleaciones de aluminio de grado aeroespacial y materiales de aleación de titanio, asegurando confiabilidad en operación continua a largo plazo. Cada equipo se somete a pruebas de envejecimiento a plena carga durante 72 horas antes de salir de fábrica, y se proporciona un manual completo de parámetros de proceso y capacitación operativa.
Si tiene más preguntas sobre los parámetros de soldadura ultrasónica de láminas de cobre o necesita soluciones personalizadas para especificaciones específicas de láminas de cobre, contacte a nuestro equipo de ingeniería de aplicaciones. Ofrecemos soporte técnico de proceso completo, desde pruebas de muestras, calibración de parámetros hasta integración en líneas de producción, asegurando que el equipo alcance la calidad de soldadura óptima en su entorno de producción.
| Modelo del producto | YN-D2012-G / YN-D208-G / YN-D206-G / YN-P203-F / YN-X206-Z / YN-X204-Z / YN-X203-Y / JY-D204-F |
| Potencia de salida | 3000W / 4000W / 6000W / 8000W / 12000W (según la configuración del modelo, confirme el nivel de potencia específico con el ingeniero de ventas) |
| Rango de área de soldadura | 0.35-20mm² (YN-X203-Y)
1-30mm² (YN-X204-Z)
1-35mm² (JY-D204-F)
10-50mm² (YN-X206-Z)
15-50mm² (YN-D206-G)
20-70mm² (YN-D208-G)
35-120mm² (YN-D2012-G)
1-100mm² (YN-P203-F) |
| Peso del equipo | 73KG (YN-P203-F)
82KG (JY-D204-F)
88KG (YN-X203-Y)
118KG (YN-X206-Z)
132KG (YN-X204-Z)
192KG (YN-D206-G)
957KG (YN-D208-G)
988KG (YN-D2012-G) |
| Dimensiones (largo × ancho × alto) | 565×269×442mm (YN-P203-F)
660×350×680mm (JY-D204-F)
670×520×410mm (YN-X203-Y)
1020×610×1200mm (YN-X206-Z / YN-X204-Z)
1400×760×2000mm (YN-D206-G)
1750×1050×2150mm (YN-D2012-G / YN-D208-G) |
| Frecuencia de trabajo | 20KHz (aplicable a modelos de soldadura de precisión como YN-P203-F, YN-X203-Y, etc.) |
| Escenarios de aplicación típicos | Soldadura de barras colectoras de cobre-aluminio para almacenamiento de energía (YN-D2012-G)
Soldadura de barras colectoras de cobre-aluminio en arneses de gran tamaño (YN-D208-G)
Soldadura de terminales de cobre-aluminio en arneses de alto voltaje (YN-D206-G)
Soldadura de precisión para electrónica y sensores (YN-P203-F)
Soldadura de arneses para baterías de potencia (YN-X206-Z)
Soldadura de terminales de arneses para baterías de litio (YN-X204-Z)
Soldadura metálica de alta eficiencia y precisión (YN-X203-Y) |
| Características de la serie de productos | Serie D: estructura dividida de alta potencia / ultra alta potencia, adecuada para escenarios industriales de servicio pesado
Serie X: potencia media, optimizada para soldadura de arneses de paquetes de baterías
Serie P: tipo de precisión, satisface necesidades de soldadura micro en la industria electrónica
Serie JY: tipo universal, adecuada para tareas de soldadura de sección media |
| Certificaciones y estándares | CE / FCC / ISO (el alcance específico de certificación varía según el modelo; solicite los certificados al fabricante) |
| Capacidad de personalización | Se admite personalización no estándar según la forma de la pieza del cliente, el ritmo de soldadura y los requisitos de integración de automatización; los parámetros específicos se proporcionarán mediante un plan del equipo de ingeniería tras la confirmación de los requisitos |