Details
Detaillierte Erläuterung der Parameter zum Ultraschall-Metallschweißen von Kupferblechen: Präzisionsabstimmung und Prozessoptimierungsleitfaden
Die Parameter zum Ultraschall-Metallschweißen von Kupferblechen sind das zentrale Prozesssystem, das die Verbindungsqualität von Nichteisenmetallen wie Kupfer und Aluminium bestimmt. Sie umfassen Schlüsselvariablen wie Vibrationsfrequenz, Schweißdruck, Amplitude, Zeit und Energiesteuerung. Dieser Artikel richtet sich an B2B-Einkäufer und technische Entscheidungsträger und erläutert systematisch die Parameterfenster, Auswahllogik und Qualitätsprüfmethoden für Geräte verschiedener Leistungsklassen, um Ihnen zu helfen, in Anwendungen wie Traktionsbatterien, Energiespeichersystemen und Hochspannungskabelbäumen zuverlässige Schweißungen mit hoher Konsistenz und niedrigem Widerstand zu erzielen.
Technische Architektur und Prozesslogik der Parameter zum Ultraschall-Metallschweißen von Kupferblechen
Die Parameter zum Ultraschall-Metallschweißen von Kupferblechen sind keine isolierten Werte, sondern ein geschlossenes Regelungssystem, das durch das Transducersystem, das Sonotrodendesign und die Eigenschaften des zu schweißenden Materials bestimmt wird. Beim Schweißen von Kupferblechen ist die Vibrationsfrequenz normalerweise auf 20kHz oder höher festgelegt, während Schweißdruck und Amplitude dynamisch an Härte, Dicke und Oberflächenzustand des Kupferblechs angepasst werden müssen. Weiches Kupfer (z. B. T2-Kupfer) hat eine gute Duktilität und benötigt relativ niedrige Amplituden; hartes oder beschichtetes Kupfer (z. B. vernickelte Kupferschienen) erfordert höheren Druck, um die Oberflächenoxidschicht zu durchbrechen, wobei Risse durch Energieüberlastung vermieden werden müssen.
Die Schweißquerschnittsfläche ist die primäre Randbedingung für die Auswahl. Am Beispiel des Schweißens von Energiespeicher-Kupfer-Aluminium-Schienen: Kupferschienen mit einer Querschnittsfläche von 35–120mm² erfordern zwingend ein Gerät der 12000W-Klasse(Fakt 1), während große Kabelbaum-Kupfer-Aluminium-Schienen mit 20–70mm² der 8000W-Klasse entsprechen(Fakt 2). Diese Zuordnung ergibt sich aus der Energiedichteanforderung des Ultraschallschweißens – unzureichende Leistung führt zu einer zu dünnen intermetallischen Verbindungsschicht (IMC) an der Schweißnahtgrenzfläche und erhöhtem Kontaktwiderstand; zu hohe Leistung verursacht übermäßige plastische Verformung des Kupferblechs und Mikrorisse. Daher müssen die Parameter zum Ultraschall-Metallschweißen von Kupferblechen strikt mit der Leistungsklasse des Geräts abgestimmt sein und dürfen nicht klassenübergreifend ersetzt werden.
Vergleichstabelle der Kupferblech-Schweißparameter für Geräte verschiedener Leistungsklassen
Zur schnellen Geräteauswahl für technische Einkäufer fasst die folgende Tabelle die wichtigsten Parameterfenster der Ultraschall-Metallschweißgeräte zusammen. Die Daten stammen aus den werkseitigen technischen Spezifikationen und gelten für konventionelle Kupferblech- und Kupfer-Aluminium-Metallverbindungsschweißungen.
| Gerätemodell | Leistungsklasse | Geeignete Schweißquerschnittsfläche für Kupferbleche | Gerätegewicht | Abmessungen (mm) |
|---|---|---|---|---|
| YN-D2012-G | 12000W | 35–120mm² | 988KG | 1750×1050×2150 |
| YN-D208-G | 8000W | 20–70mm² | 957KG | 1750×1050×2150 |
| YN-D206-G | 6000W | 15–50mm² | 192KG | 1400×760×2000 |
| YN-X206-Z | 6000W | 10–50mm² | 118KG | 1020×610×1200 |
| YN-X204-Z | 4000W | 1–30mm² | 132KG | 1020×610×1200 |
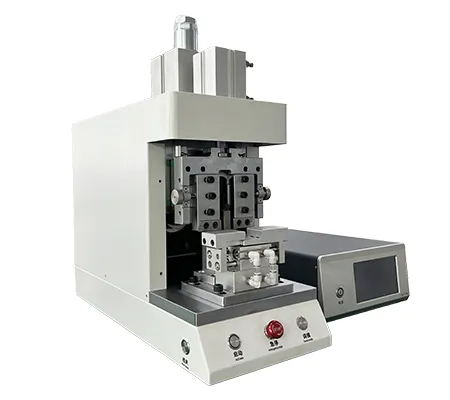
| YN-P203-F | 3000W | 1–100mm² | 73KG | 565×269×442 |
| YN-X203-Y | 3000W | 0.35–20mm² | 88KG | 670×520×410 |
(Datenquelle: (Fakt 1)–7) Besonders hinzuweisen ist, dass YN-P203-F trotz der 3000W-Leistungsklasse eine Schweißquerschnittsfläche von 1–100mm² abdeckt(Fakt 4) und für Präzisionselektronik- und Sensorkupferblechschweißungen geeignet ist. Dies zeigt, dass Leistung nicht das einzige Auswahlkriterium ist – Sonotrodengeometrie, Wandlereffizienz und Frequenznachführungsgenauigkeit bestimmen ebenfalls die tatsächliche Schweißfähigkeit.
Abstimmung von Kupferblechdicke und Querschnittsfläche: Auswahllogik der Parameter zum Ultraschall-Metallschweißen von Kupferblechen
Die physikalischen Eigenschaften des Kupferblechs beeinflussen die Parameter zum Ultraschall-Metallschweißen von Kupferblechen nichtlinear. Mit jeder Erhöhung der Dicke um 0,5mm müssen Amplitude und Druck um etwa 15%–20% erhöht werden, wobei dieser Anstieg mit größerer Querschnittsfläche zunimmt. Am Beispiel der Energiespeicherindustrie: Kupferbusverbindungen in Traktionsbatteriemodulen verwenden typischerweise 2–6mm dicke Kupferschienen aus T2-Kupfer mit einer Querschnittsfläche von 35–120mm². Hier liefert die 12000W-Klasse YN-D2012-G(Fakt 1) ausreichende Vibrationsenergie und starre Unterstützung, um sicherzustellen, dass die Abzugskraft der Schweißnaht über 85% der Muttermaterialfestigkeit erreicht.
Für große Kabelbaum-Kupfer-Aluminium-Schweißanwendungen bietet die 8000W-Klasse YN-D208-G(Fakt 2) mit einem Schweißfenster von 20–70mm² eine Balance zwischen Produktionseffizienz und Qualitätsstabilität. Die verstärkte Maschinenstruktur (957KG) unterdrückt effektiv mechanische Resonanz beim Hochleistungsschweißen. Für das Schweißen von Hochspannungskabelbaum-Kupfer-Aluminium-Anschlüssen wird das 6000W-Trennsystem YN-D206-G(Fakt 3) empfohlen, das eine Querschnittsfläche von 15–50mm² abdeckt. Die getrennte Bauweise ermöglicht die separate Installation von Sonotrode und Generator, was die Integration in Roboterarme oder Drehtischstationen in automatisierten Produktionslinien erleichtert. Wenn Ihre Kupferblechdicke 6mm überschreitet oder die Querschnittsfläche außerhalb des genannten Bereichs liegt, kontaktieren Sie bitte unsere Ingenieure für ein kundenspezifisches Parameterkonzept.
Qualitätsprüfstandards und Parameteroptimierungsmethoden für Kupferblechschweißungen
Die Qualität der Parameter zum Ultraschall-Metallschweißen von Kupferblechen muss letztendlich durch quantitative Indikatoren verifiziert werden. Einkäufer sollten sich auf die folgenden vier Qualitätsdimensionen konzentrieren: Abzugskraft der Schweißnaht (sollte über 70% der Zugfestigkeit des Mutteraterials liegen), Kontaktwiderstand (sollte unter dem 1,2-fachen einer Schraubverbindung gleichen Querschnitts liegen), Porosität im metallografischen Querschnitt (nicht mehr als 2% der Schweißnahtfläche) und Grenzflächenbindungsrate (nicht unter 95%). Für die Parameteroptimierung wird die Verwendung der orthogonalen Testmethode empfohlen, mit Schweißdruck, Amplitude und Schweißzeit als drei Faktoren und Abzugsfestigkeit als Zielfunktion für eine Regressionsanalyse. Typischerweise konvergiert dies nach drei Iterationen zum optimalen Fenster.
Bei dicken Oxidschichten auf der Kupferblechoberfläche kann die Schweißzeit erhöht oder eine zweistufige Druckkurve verwendet werden – erste Stufe mit hohem Druck zum Aufbrechen der Oxidschicht, zweite Stufe mit niedrigem Druck zur Förderung der Atomdiffusion. Beachten Sie, dass Härteunterschiede zwischen verschiedenen Kupferblechchargen (z. B. kann die Vickershärte-Differenz zwischen TU1-sauerstofffreiem Kupfer und T2-Kupfer bis zu 20HV betragen) zu einer Verschiebung der optimalen Parameter führen. Es wird empfohlen, vor der Serienproduktion eine Prozessvalidierung mit Material derselben Charge durchzuführen. Wenn Ihr Kupferblechmaterial, Ihre Dicke und Ihr Oberflächenzustand nicht im genannten Parameterbereich liegen, senden Sie bitte Muster. Unser Labor kann kostenlos einen Empfehlungsbericht für Parameter zum Ultraschall-Metallschweißen von Kupferblechen erstellen.
Anwendungsbereiche der Parameter zum Ultraschall-Metallschweißen von Kupferblechen in der New-Energy-Industrie
- Schweißen von Kupferbussen in Traktionsbatteriemodulen:Verwendung von YN-X206-Z(Fakt 5) oder YN-X204-Z(Fakt 6), die Kupferblechverbindungen von 10–50mm² bzw. 1–30mm² abdecken, um die Anforderungen an niedrigen Widerstand und hohe Konsistenz beim Schweißen von Lithiumbatterie-Tablar und Kupferbus zu erfüllen. Dieses Szenario stellt strenge Anforderungen an die Ermüdungslebensdauer der Schweißnaht; die Schweißzeit sollte im Bereich von 0,3–0,8 Sekunden gehalten werden.
- Kupfer-Aluminium-Schienenverbindungen in Energiespeichersystemen:Empfohlen wird YN-D2012-G(Fakt 1). Mit 12000W Leistung können Kupfer- und Aluminiumschienen mit 35–120mm² Querschnittsfläche stabil als ungleiche Metallverbindung geschweißt werden. Die IMC-Schichtdicke an der Grenzfläche kann auf 1–3μm kontrolliert werden, wodurch die Bildung spröder Phasen vermieden wird.
- Schweißen von Kupfer-Aluminium-Anschlüssen in Hochspannungskabelbäumen:Das 6000W-Trennsystem YN-D206-G(Fakt 3) ist für Querschnittsflächen von 15–50mm² geeignet. Seine getrennte Bauweise unterstützt Fernsteuerung und Datenerfassung und eignet sich für Inline-Prüfstationen in Hochspannungskabelbäumen von New-Energy-Fahrzeugen.
- Präzisionssensoren und elektronische Verpackung:YN-P203-F(Fakt 4) deckt mit 3000W Leistung einen extrem breiten Bereich von 1–100mm² ab. In Kombination mit einer 20kHz-Frequenz ermöglicht es das Schweißen unterschiedlicher Dicken von 0,1mm dünner Kupferfolie und dicker Kupferbasis, mit einer Wärmeeinflusszone von weniger als 0,5mm.
Häufig gestellte Fragen zu Prozessproblemen und Parametereinstellungen
Wie wird der Schweißdruck bei den Parametern zum Ultraschall-Metallschweißen von Kupferblechen initial eingestellt?
Der Anfangsdruck wird empfohlen, mit 0,3–0,6kN pro Quadratmillimeter Querschnittsfläche eingestellt zu werden; härteres Kupfer nimmt den oberen Wert. Wenn Kantenaufwölbungen an der Schweißnaht auftreten, reduzieren Sie den Druck und erhöhen Sie die Amplitude; wenn die Schweißnahtmitte nicht verschmolzen ist, erhöhen Sie den Druck oder verlängern Sie die Schweißzeit.
Welchen Einfluss hat die Schweißzeit auf die Festigkeit der Kupferblech-Schweißnaht?
Eine zu kurze Schweißzeit (weniger als 0,2 Sekunden) führt zu unzureichendem plastischem Fließen an der Grenzfläche und unzureichender Abzugsfestigkeit; eine zu lange Zeit (mehr als 1,5 Sekunden) kann zu Anlass-Erweichung des Kupferblechs und grober Kornbildung führen. Es wird empfohlen, Gradiententests in Schritten von 0,1 Sekunden durchzuführen.
Wie wird die Amplitude basierend auf der Kupferblechdicke angepasst?
Für Kupferfolien unter 0,5mm wird eine Amplitude von 15–20μm empfohlen; für Kupferbleche von 0,5–2mm 20–30μm; für dicke Kupferschienen über 2mm 30–40μm. Zu hohe Amplitude beschleunigt den Verschleiß der Sonotrodenoberfläche; die Sonotrodenmaterialqualität muss gleichzeitig überprüft werden.
Wie sollten die Parameter korrigiert werden, wenn die Kupferblechoberfläche Öl oder eine Oxidschicht aufweist?
Es wird empfohlen, den Schweißdruck um 10%–15% zu erhöhen und die Vorpresszeit um 0,1–0,2 Sekunden zu verlängern. Bei dicken Oxidschichten (dunkle Oxidfilme) kann eine zweistufige Druckkurve verwendet oder das Kupferblech vorher mit Alkohol ultraschallgereinigt werden.
Warum ist der Kontaktwiderstand nach dem Schweißen meiner Kupferbleche zu hoch?
Mögliche Ursachen sind: unzureichende Schweißenergie, die zu einer zu dünnen IMC-Schicht führt, Fremdkörper auf der Kontaktfläche zwischen Sonotrode und Kupferblech oder eine nicht vollständig zerstörte Beschichtung (z. B. Verzinnung) auf der Kupferblechoberfläche. Es wird empfohlen, die Sauberkeit der Sonotrode zu überprüfen und die Amplitude entsprechend zu erhöhen.
Wie kann die Parameterkonsistenz bei großen Härteunterschieden zwischen verschiedenen Kupferblechchargen sichergestellt werden?
Es wird empfohlen, bei jeder Kupferblechcharge eine Vickershärte-Stichprobenprüfung beim Wareneingang durchzuführen. Wenn die Härteabweichung 10% überschreitet, muss die Parameterfenster-Validierung erneut durchgeführt werden. Erwägen Sie, mehrere Rezepte im Gerät vorzukonfigurieren und je nach Charge umzuschalten.
Kann ein 12000W-Gerät kleine Kupferbleche unter 20mm² Querschnittsfläche schweißen?
Nicht empfohlen. Die minimale steuerbare Energieabgabe eines 12000W-Geräts kann die Belastungsgrenze kleiner Kupferbleche überschreiten und zu Quetschungen führen. Für kleine Querschnitte sollten Geräte unter 4000W verwendet werden, wie z. B. YN-X204-Z(Fakt 6).
Gibt es besondere Anforderungen an die Parametereinstellung beim Schweißen ungleicher Kupfer-Aluminium-Metalle?
Beim Kupfer-Aluminium-Schweißen sollte die Sonotrode zur Aluminiumseite (weicheres Metall) hin ausgelegt werden. Die Amplitude sollte im Vergleich zum reinen Kupferschweißen um 10%–15% reduziert und die Schweißzeit um 0,1 Sekunden verkürzt werden, um übermäßige Verformung und Gratbildung auf der Aluminiumseite zu vermeiden.
Wie erkennt man, ob eine Schweißnaht unzureichend (Kaltnaht) oder übermäßig geschweißt ist?
Eine Kaltnaht zeigt sich durch niedrige Abzugskraft und eine flache Grenzfläche im Bruchbild; Überhitzung zeigt sich durch Risse an den Kupferblechkanten oder eine bläuliche Verfärbung der Schweißnaht (Hochtemperaturoxidation). Es wird empfohlen, bei jedem Chargenstart ein Abzugsprüfung am ersten Teil durchzuführen und die Bruchmorphologie zu dokumentieren.
Gibt es Unterschiede in der Parameterpräzision zwischen Trennsystem- und integrierten Geräten?
Trennsystemgeräte (wie YN-D206-G) trennen Generator und Sonotrode, was die Signalübertragungsdistanz erhöht, aber bei 6000W-Geräten vernachlässigbar ist. Der Vorteil liegt in der flexiblen Platzierung in automatisierten Produktionslinien; die Parametersteuerungspräzision ist identisch mit integrierten Geräten.
Welche Rolle spielt die Frequenznachführung bei den Parametern zum Ultraschall-Metallschweißen von Kupferblechen?
Das Frequenznachführungssystem überwacht in Echtzeit die Resonanzfrequenz des Wandlers. Wenn die Sonotrodentemperatur steigt oder sich die Last ändert und eine Frequenzdrift verursacht, wird die Ausgangsfrequenz automatisch angepasst, um die Amplitudenstabilität aufrechtzuerhalten. Dies ist entscheidend für die Konsistenz bei langen kontinuierlichen Schweißvorgängen.
Müssen die Schweißparameter nach dem Vernickeln oder Versilbern von Kupferblechen angepasst werden?
Ja. Die Beschichtung ist härter als die Kupferbasis. Es wird empfohlen, den Druck um 5%–10% zu erhöhen und die Amplitude um 2–3μm zu steigern, um die Beschichtung zu durchdringen und die Atomdiffusion des Basismetalls zu ermöglichen.
Bedeutet eine höhere Geräteleistung automatisch bessere Schweißqualität?
Nicht unbedingt. Wenn die Leistung zu hoch ist und das Sonotrodendesign nicht passt, kann sich die Energie auf lokale Bereiche konzentrieren und Überhitzung oder Risse verursachen. Die Auswahl sollte dem Prinzip „Querschnittsfläche passt zur Leistung“ folgen, nicht dem blinden Streben nach hoher Leistung.
Wie wird die langfristige Stabilität der Parameter zum Ultraschall-Metallschweißen von Kupferblechen verifiziert?
Es wird empfohlen, eine SPC-Überwachung über 1000 kontinuierliche Schweißungen durchzuführen und Mittelwert sowie Standardabweichung von Abzugskraft und Kontaktwiderstand zu erfassen. Wenn die Standardabweichung 5% des Mittelwerts überschreitet, müssen Sonotrodenverschleiß oder Wandleralterung überprüft werden.
Können Sie kostenlose Schweißtests mit Kupferblechmustern anbieten?
Ja. Bitte senden Sie uns eine Beschreibung Ihres Kupferblechmaterials, der Dicke, Querschnittsfläche und des Oberflächenzustands. Wir führen im Labor Parameteroptimierungstests mit Geräten der entsprechenden Leistungsklasse durch und erstellen einen Testbericht mit empfohlenen Parametern.
Zertifizierungen und technischer Support
Alle unsere Ultraschall-Metallschweißgeräte sind nach CE, FCC und ISO 9001 Qualitätsmanagementsystem zertifiziert. Schlüsselkomponenten (Wandler, Sonotrode, Generator) bestehen aus Luftfahrt-Aluminiumlegierungen und Titanlegierungen, um die Zuverlässigkeit im langfristigen Dauerbetrieb zu gewährleisten. Jedes Gerät durchläuft vor Auslieferung einen 72-stündigen Volllast-Alterungstest und wird mit einem vollständigen Prozessparameter-Handbuch sowie Bedienerschulung geliefert.
Wenn Sie weitere Fragen zu den Parametern zum Ultraschall-Metallschweißen von Kupferblechen haben oder ein kundenspezifisches Konzept für bestimmte Kupferblechspezifikationen benötigen, kontaktieren Sie bitte unser Anwendungstechnik-Team. Wir bieten umfassenden technischen Support von Mustertests, Parameterkalibrierung bis zur Produktionslinienintegration, um sicherzustellen, dass Ihr Gerät in Ihrer Produktionsumgebung die optimale Schweißqualität erreicht.
Über Winna Technology
Winna Technology ist spezialisiert auf Netzteile, AC/DC-Kabelbaum-Konfektion sowie Forschung, Entwicklung und Fertigung von Ultraschall-Metallschweißgeräten und bietet schlüsselfertige OEM/ODM-Lösungen.
Unsere Produkte sind CE/UL/FCC/CCC/RoHS-zertifiziert, mit einer jährlichen Rücklaufquote unter 0,02 %, und beliefern Kunden in über 50 Ländern und Regionen weltweit.
Ultraschall-Metallschweißgeräte und Sonderanfertigungen
Winna Technology entwickelt und fertigt Ultraschall-Metallschweißgeräte für Aluminium, Kupfer, Busbars und Folien. Standardmaschinen und Sonderanfertigungen umfassen Generator, Konverter, Sonotrode, Amboss und Steuerung – auf Wunsch integriert in automatisierte Fertigungslinien.
Maschinen und Lösungen
- Ultraschall-Metallschweißmaschinen für Kabel, Busbars und Batteriezellen
- Sonderanfertigung passend zu Ihrem Bauteil und Ihrer Taktzeit
- Automatisierung mit SPS-Anbindung, Rundtakt oder Roboter
- Sonotroden, Ambosse und Verschleißteile nach Zeichnung
- Schweißproben und Prozessparameter für Ihre Anwendung
Technische Daten
| Frequenz | 20 bis 40 kHz, abhängig von Bauteil und Anwendung |
| Leistung | Auslegung nach Material und Querschnitt |
| Materialien | Aluminium, Kupfer, Busbar, Folie |
| Steuerung | Standalone oder SPS- und Roboteranbindung |
| Werkzeuge | Sonotrode und Amboss nach Bauteilgeometrie |
Ablauf der Sonderanfertigung
- Bauteil, Probe oder Zeichnung senden
- Machbarkeits- und Schweißtest
- Auslegung von Sonotrode und Prozessparametern
- Musterbau und Freigabe
- Serienfertigung und Inbetriebnahme
Häufige Fragen
Bieten Sie Sonderanfertigungen an?
Ja. Wir legen Sonotrode, Amboss und Parameter auf Ihr Bauteil aus und liefern die passende Maschine oder Automatisierung.
Welche Materialien lassen sich schweißen?
Typisch sind Aluminium, Kupfer, Busbars und Folien. Ob Ihr Bauteil geeignet ist, prüfen wir anhand einer Schweißprobe.
Lässt sich die Anlage automatisieren?
Ja, mit SPS-Anbindung, Rundtakt oder Roboterintegration.
Was gehört zum Lieferumfang?
Maschine, Generator, Sonotrode, Amboss, Steuerung und Dokumentation – je nach Projekt auch Automatisierung und Schulung.
Anfrage: sale@winna-group.com oder WhatsApp +86 134 1065 0093.