La soldadora ultrasónica de metales es un equipo eficiente para la soldadura de barras de cobre y aluminio, terminales de mazos de cables y baterías de almacenamiento de energía, con un rango de potencia de 3000W a 12000W (como YN-D2012-G, área de soldadura 35-120mm²). Su valor principal radica en reemplazar las conexiones tradicionales con un proceso de soldadura en estado sólido, garantizando conductividad y fiabilidad, y adaptándose a las necesidades de fabricación de precisión.
Cómo ajustar una soldadora ultrasónica de metales es un paso clave que determina la calidad de soldadura y la estabilidad de producción. Este artículo proporciona una guía profesional completa de ajuste que cubre preparación, configuración de parámetros, diferencias estructurales, escenarios de precisión, verificación de calidad y resolución de problemas, ayudando al personal de ingeniería y compras a establecer un conocimiento sistemático de calibración del equipo, asegurando el rendimiento óptimo en escenarios como soldadura de barras de cobre y aluminio para almacenamiento de energía, soldadura de mazos de baterías de vehículos eléctricos y soldadura electrónica de precisión.
Cómo ajustar una soldadora ultrasónica de metales: conocimiento básico del equipo y preparación previa al ajuste
Para responder a la pregunta de cómo ajustar una soldadora ultrasónica de metales, primero es necesario establecer un conocimiento básico de la estructura y el principio de funcionamiento del equipo. La soldadora ultrasónica de metales convierte la energía eléctrica de alta frecuencia en energía de vibración mecánica a través del transductor, y bajo presión provoca flujo plástico y fusión molecular en la superficie de las piezas metálicas. Todo el proceso no genera corriente a través de la pieza, por lo que no hay chispas ni metal fundido, siendo especialmente adecuada para la conexión de metales disímiles como cobre y aluminio.
Antes del ajuste, se deben completar los siguientes preparativos; cualquier omisión puede provocar distorsión en los ajustes posteriores de parámetros:
- Verificación de nivelación de instalación del equipo y confirmación del par de apriete de los pernos de fijación para garantizar la rigidez estable de la máquina
- Detección de estabilidad de presión de aire, se recomienda equipar una válvula reductora de precisión para controlar la fluctuación de presión dentro de ±0.1MPa
- Verificación del voltaje de alimentación y secuencia de fases, confirmando que la resistencia de puesta a tierra cumple con las normas de seguridad eléctrica
- Inspección de limpieza de la superficie del sonotrodo, yunque y transductor, eliminando aceite y capa de óxido
- Confirmación del estado operativo del sistema de enfriamiento (aire/agua) para evitar deriva térmica durante soldadura prolongada
Los equipos de diferentes niveles de potencia y formas estructurales tienen diferencias significativas en el enfoque de ajuste. Por ejemplo, la ruta de ajuste de la estructura dividida de la serie D y la estructura integrada de la serie X es diferente; el operador debe ejecutar el proceso de ajuste diferenciado según el manual del modelo específico. Para escenarios de soldadura de barras de cobre y aluminio de gran tamaño, la selección del equipo afecta directamente la referencia de ajuste, como YN-D2012-G (área de soldadura 35-120mm², peso 988KG, dimensiones 1750×1050×2150mm) y YN-D208-G (área de soldadura 20-70mm², peso 957KG, dimensiones 1750×1050×2150mm) que tienen diferencias evidentes en el rango de ajuste de amplitud y presión.
Métodos de ajuste de parámetros clave y estándares de precisión de la soldadora ultrasónica de metales
El núcleo de cómo ajustar una soldadora ultrasónica de metales radica en la calibración coordinada de cuatro parámetros: amplitud de soldadura, presión de soldadura, tiempo de soldadura y presión de disparo. Estos cuatro parámetros están acoplados entre sí y deben calibrarse en orden y verificarse de forma cruzada.
- Parámetro de amplitud:Configure la amplitud de salida del transductor según el área de soldadura y la dureza del material, confirmada mediante medición real con un medidor de amplitud. Una amplitud demasiado baja causa soldadura falsa, mientras que demasiado alta puede provocar grietas por fatiga en la pieza.
- Presión de soldadura:Configure la presión del cilindro según el espesor de la pieza y el área de solape; la fluctuación de presión debe controlarse dentro de ±0.1MPa para garantizar una deformación plástica consistente en cada soldadura.
- Tiempo de soldadura:Ajuste fino basado en los resultados de la prueba de tracción de resistencia de soldadura, evitando soldadura falsa (tiempo demasiado corto) o sobre-soldadura (tiempo demasiado largo que causa crecimiento excesivo de compuestos intermetálicos).
- Presión de disparo:Configure el valor de presión crítico para la activación del transductor, asegurando un punto de inicio consistente en cada soldadura y evitando la deriva del momento de activación debido a tolerancias de altura de la pieza.
Durante el ajuste, se deben registrar simultáneamente la correspondencia entre parámetros y calidad de soldadura, estableciendo tarjetas de parámetros de proceso por lote. Para diferentes rangos de área de soldadura, la selección del equipo y la referencia de parámetros pueden consultar las siguientes especificaciones verificadas:
- YN-D2012-G: área de soldadura 35-120mm², adecuado para soldadura de barras de cobre y aluminio para almacenamiento de energía(Hecho 1)
- YN-D208-G: área de soldadura 20-70mm², adecuado para soldadura de barras de cobre y aluminio en mazos de cables grandes(Hecho 2)
- YN-X206-Z: área de soldadura 10-50mm², peso 118KG, dimensiones 1020×610×1200mm, adecuado para soldadura de mazos de baterías de vehículos eléctricos(Hecho 5)
Proceso de ajuste diferenciado para estructuras divididas e integradas
Cómo ajustar una soldadora ultrasónica de metales varía significativamente según la estructura del modelo; a continuación se explican los puntos clave de ajuste para estructuras divididas e integradas.
Puntos clave de ajuste para estructura dividida (serie D)
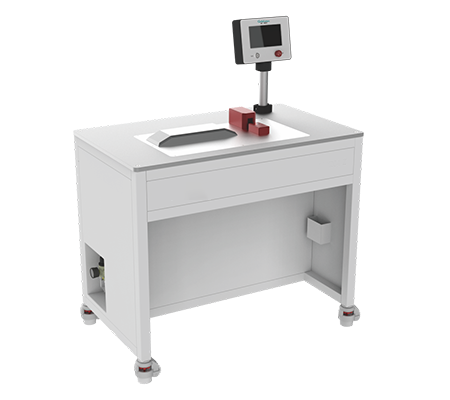
La estructura dividida separa el generador del cabezal de soldadura; se debe confirmar individualmente el blindaje del cable de señal y las limitaciones de longitud para evitar atenuación o interferencia de señal de alta frecuencia. La superficie de conexión entre el transductor y el sonotrodo debe recubrirse con pasta de acoplamiento especial para garantizar la eficiencia de transmisión de energía. Tomando YN-D206-G como ejemplo (área de soldadura 15-50mm², peso 192KG, dimensiones 1400×760×2000mm), la estructura dividida requiere un enfoque especial en la precisión de alineación entre el cabezal y el yunque, porque el diseño dividido es más sensible a errores de alineación mecánica; cualquier desviación mínima causa distribución desigual de energía de soldadura(Hecho 3).
Puntos clave de ajuste para estructura integrada (serie X)
La estructura integrada es compacta; después del ajuste de frecuencia de resonancia, debe bloquearse y marcarse para evitar deriva de frecuencia en operaciones posteriores. Tomando YN-X204-Z como ejemplo (área de soldadura 1-30mm², peso 132KG, dimensiones 1020×610×1200mm), la estructura integrada requiere atención al impacto de la rigidez de la máquina en la consistencia de soldadura, porque la deformación del bastidor se transmite directamente a la interfaz de soldadura, causando distribución desigual de presión(Hecho 6).
Técnicas de ajuste de la soldadora ultrasónica de metales en escenarios de soldadura de precisión
Para escenarios de soldadura de precisión de baja potencia, cómo ajustar una soldadora ultrasónica de metales requiere una estrategia de control de energía más fina. La soldadura electrónica de precisión y de sensores exige alta precisión en el control de energía; se recomienda usar el modo de energía en lugar del modo de tiempo, controlando con precisión la energía de entrada de cada soldadura en julios.
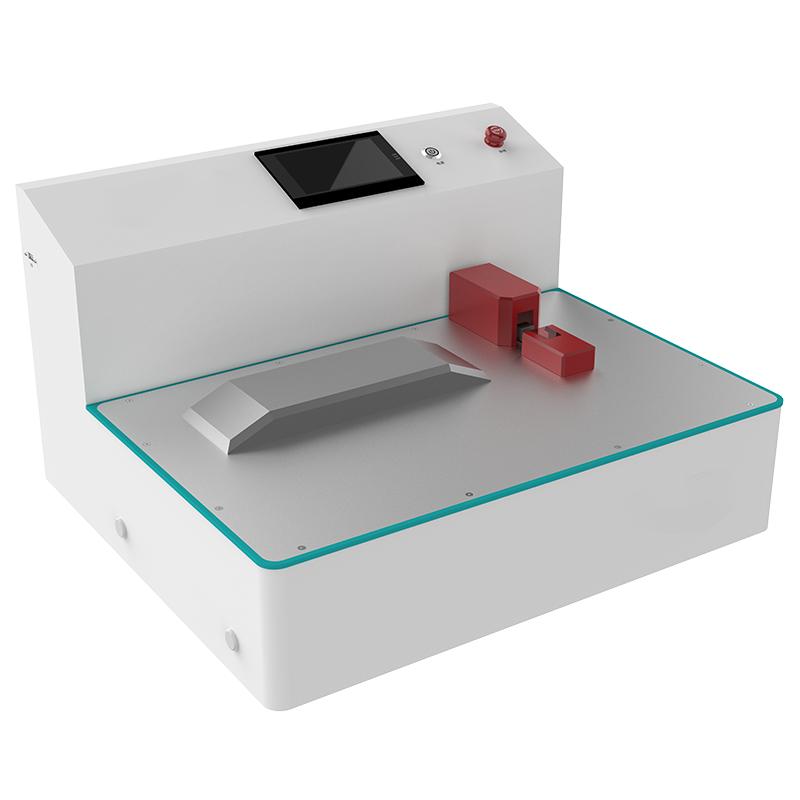
- Tomando YN-P203-F como ejemplo (área de soldadura 1-100mm², peso 73KG, dimensiones 565×269×442mm), este modelo es adecuado para soldadura electrónica de precisión y de sensores; durante el ajuste, se debe comenzar con un 50% de energía base e incrementar gradualmente, aumentando 5% cada vez y observando los cambios en la sección de soldadura(Hecho 4).
- Tomando YN-X203-Y como ejemplo (área de soldadura 0.35-20mm², peso 88KG, dimensiones 670×520×410mm), este modelo es adecuado para soldadura de metales de alta precisión; durante el ajuste, se debe prestar atención a la compensación de deriva del punto de resonancia a 20KHz, recomendando una calibración de seguimiento de frecuencia cada dos horas(Hecho 7).
- Ajuste de precisión de posicionamiento y sujeción de piezas micro-pequeñas y método de micro-ajuste de carrera del sonotrodo: use un dispositivo de precisión con comparador para confirmar que la repetibilidad de posicionamiento esté dentro de ±0.02mm; el micro-ajuste de carrera del sonotrodo se incrementa en unidades de 0.01mm.
Verificación de calidad y optimización de proceso después del ajuste de la soldadora ultrasónica de metales
Después de completar el ajuste, se debe ejecutar un proceso estricto de verificación de calidad para garantizar la efectividad y repetibilidad de la configuración de parámetros.
- Prueba destructiva de resistencia de soldadura:Estándares de prueba de fuerza de tracción, pelado y corte y criterios de aceptación, ejecutados según planos del cliente o estándares de la industria; generalmente se requiere que la fuerza de tracción no sea inferior al 80% de la resistencia del material base.
- Análisis metalográfico de la sección de soldadura:Observar la uniformidad de distribución de compuestos intermetálicos; la interfaz de soldadura ideal debe presentar una capa de unión metalúrgica continua y sin poros.
- Prueba de estanqueidad (si aplica):Métodos y estándares de detección de estanqueidad de gas/líquido, aplicables a escenarios de soldadura que requieren conexión sellada.
- Verificación de soldadura de prueba por lotes:Monitoreo de estabilidad de parámetros en condiciones de producción continua; se recomienda soldar 200 piezas de prueba consecutivas e inspeccionar dimensiones clave y resistencia.
- Método de optimización continua de parámetros basado en control estadístico de procesos (SPC):Monitorear la fluctuación de resistencia de soldadura y dimensiones externas mediante gráficos de control, ajustando oportunamente el valor central de los parámetros.
Después del ajuste, se debe generar un informe completo que incluya valores de configuración de parámetros, valores medidos, resultados de prueba e información del operador, como parte importante del archivo del equipo para trazabilidad y transferencia de proceso.
Resolución de problemas comunes de ajuste y recomendaciones de mantenimiento de la soldadora ultrasónica de metales
A continuación se presenta un resumen de fenómenos anormales comunes, análisis de causas y métodos de solución durante el ajuste, para ayudar al operador a localizar problemas rápidamente.
| Fenómeno anormal |
Causa posible |
Método de inspección y solución |
| Resistencia de soldadura insuficiente |
Amplitud configurada demasiado baja, presión insuficiente, tiempo demasiado corto |
Aumente gradualmente la amplitud y la presión, verifique con prueba de fuerza de tracción |
| Sobrecalentamiento del sonotrodo |
Flujo insuficiente del sistema de enfriamiento, tiempo de soldadura continua demasiado largo |
Verifique el circuito de agua/canal de aire de enfriamiento, aumente el tiempo de pausa |
| Alarma de desajuste de frecuencia |
Desgaste del sonotrodo, conexión floja del transductor, falta de pasta de acoplamiento |
Vuelva a aplicar pasta de acoplamiento y apriete la conexión; reemplace el sonotrodo si es necesario |
| Desplazamiento de posición de soldadura |
Desviación de alineación del yunque, sujeción inestable de la pieza |
Recalibre la posición del yunque, optimice el posicionamiento del dispositivo |
| Presión de disparo inestable |
Fluctuación de presión de aire, desgaste de sellos del cilindro |
Instale válvula reductora de precisión, reemplace sellos |
Recomendaciones de mantenimiento: verifique diariamente antes del arranque el estado de la superficie del sonotrodo y yunque, limpie semanalmente el disipador del transductor, verifique mensualmente el sensor de presión del cilindro y el medidor de amplitud, y realice trimestralmente una re-medición de la frecuencia de resonancia de la máquina completa.
Resumen de especificaciones técnicas del producto
Para facilitar la decisión de compra e ingeniería, a continuación se resumen las especificaciones técnicas verificadas de cada modelo de esta línea de productos. Todos los parámetros provienen de datos de prueba de fábrica; los parámetros no verificados deben confirmarse con el fabricante.
| Modelo |
Potencia |
Área de soldadura |
Peso |
Dimensiones externas (mm) |
Aplicación típica |
| YN-D2012-G |
12000W |
35-120mm² |
988KG |
1750×1050×2150 |
Soldadura de barras de cobre y aluminio para almacenamiento de energía(Hecho 1) |
| YN-D208-G |
8000W |
20-70mm² |
957KG |
1750×1050×2150 |
Soldadura de barras de cobre y aluminio en mazos de cables grandes(Hecho 2) |
| YN-D206-G |
6000W |
15-50mm² |
192KG |
1400×760×2000 |
Soldadura de terminales de cobre y aluminio en mazos de alta tensión(Hecho 3) |
| YN-P203-F |
3000W |
1-100mm² |
73KG |
565×269×442 |
Soldadura electrónica de precisión y de sensores(Hecho 4) |
| YN-X206-Z |
6000W |
10-50mm² |
118KG |
1020×610×1200 |
Soldadura de mazos de baterías de vehículos eléctricos(Hecho 5) |
| YN-X204-Z |
4000W |
1-30mm² |
132KG |
1020×610×1200 |
Soldadura de terminales de mazos de baterías de litio(Hecho 6) |
| YN-X203-Y |
3000W |
0.35-20mm² |
88KG |
670×520×410 |
Soldadura de metales de alta precisión(Hecho 7) |
| JY-D204-F |
4000W/6000W/8000W |
1-35mm² |
82KG |
660×350×680 |
Soldadura de metales de uso general(Hecho 12) |
Escenarios de aplicación
El objetivo final de cómo ajustar una soldadora ultrasónica de metales es servir a escenarios de producción específicos. Esta línea de productos cubre un espectro completo de potencia desde electrónica de precisión hasta soldadura de almacenamiento de energía a gran escala; los principales escenarios de aplicación incluyen:
- Soldadura de mazos de baterías de vehículos de nueva energía:Utiliza YN-X206-Z y YN-X204-Z, adecuado para la conexión fiable de terminales de cobre y aluminio con mazos, cumpliendo requisitos de vibración y aumento de temperatura.
- Soldadura de barras de cobre y aluminio en sistemas de almacenamiento de energía:Utiliza YN-D2012-G, potencia ultra alta de 12000W que garantiza la resistencia de unión metalúrgica de barras de cobre y aluminio de gran sección.
- Soldadura de sensores electrónicos de precisión:Utiliza YN-P203-F y YN-X203-Y, control de modo de energía que garantiza la consistencia de soldadura de piezas micro-pequeñas.
- Soldadura de mazos de cables grandes y conectores de alta tensión:Utiliza YN-D208-G y YN-D206-G, estructura dividida que se adapta a los requisitos de distribución de la línea de producción.
FAQ: Preguntas frecuentes sobre el ajuste de la soldadora ultrasónica de metales
¿Cómo ajustar el parámetro de amplitud de la soldadora ultrasónica de metales?
El parámetro de amplitud debe configurarse según el área de soldadura y la dureza del material, confirmado mediante medición real con un medidor de amplitud en la superficie de trabajo del sonotrodo. Se recomienda comenzar desde el 60% de la amplitud nominal del equipo e incrementar gradualmente hasta que la resistencia de soldadura cumpla. Para soldadura de metales disímiles cobre-aluminio, la amplitud generalmente se configura entre 20-30μm.
¿Cuál es el rango de fluctuación de presión de soldadura que debe controlarse?
La fluctuación de presión de soldadura debe controlarse dentro de ±0.1MPa. Se recomienda instalar una válvula reductora de precisión y un tanque de almacenamiento de aire en el lado de la fuente de aire para reducir las fluctuaciones de presión causadas por la acción de otros actuadores en el circuito de aire.
¿Cómo determinar el valor óptimo del tiempo de soldadura?
El tiempo de soldadura debe ajustarse finamente basado en los resultados de la prueba de tracción de resistencia de soldadura. Ajuste en incrementos o decrementos de 0.05 segundos cada vez y observe la tendencia de cambio de la fuerza de tracción. Cuando la fuerza de tracción alcance más del 80% de la resistencia del material base y no haya degradación en 10 piezas consecutivas, se puede determinar la ventana de tiempo óptima.
¿Qué impacto tiene una configuración incorrecta de la presión de disparo?
Una presión de disparo demasiado alta causa retraso en la activación y puntos de inicio inconsistentes; demasiado baja puede causar activación antes de que el sonotrodo esté completamente presionado, provocando fuga de energía. Se recomienda usar el 10%-15% del espesor de la pieza como presión inicial correspondiente y ajustar finamente mediante soldadura de prueba.
¿Cuál es la diferencia en el ajuste entre estructuras divididas e integradas?
La estructura dividida requiere atención adicional al blindaje del cable de señal y las limitaciones de longitud, así como la precisión de alineación entre el cabezal y el yunque; la estructura integrada se enfoca más en la rigidez de la máquina y el bloqueo de la frecuencia de resonancia. Consulte el manual del modelo específico para diferencias detalladas.
¿Por qué usar el modo de energía para soldadura de precisión?
El modo de energía controla con precisión la energía de entrada de cada soldadura en julios, sin verse afectado por fluctuaciones de voltaje de red o diferencias mínimas de tamaño de la pieza, ofreciendo mayor repetibilidad que el modo de tiempo, adecuado para soldadura electrónica de precisión y de sensores.
¿Cómo configurar la energía base durante el ajuste de YN-P203-F?
Se recomienda comenzar con un 50% de energía base e incrementar 5% cada vez, observando los cambios en la sección de soldadura. Este modelo es adecuado para soldadura electrónica de precisión y de sensores, con área de soldadura de 1-100mm², y debe ajustarse según el tamaño real de la pieza.
¿Cómo compensar la deriva de frecuencia de YN-X203-Y?
La frecuencia de trabajo de YN-X203-Y es 20KHz; se recomienda realizar una calibración de seguimiento de frecuencia cada dos horas. Si se detecta una deriva de frecuencia superior a ±0.1KHz, verifique el estado de desgaste del sonotrodo y el apriete de la conexión del transductor.
¿Cómo verificar la calidad de soldadura después del ajuste?
Se deben ejecutar pruebas destructivas (fuerza de tracción, pelado, corte), análisis metalográfico (observación de distribución de compuestos intermetálicos), prueba de estanqueidad (si aplica) y verificación de soldadura de prueba por lotes (se recomiendan 200 piezas consecutivas).
¿Cómo solucionar la resistencia de soldadura insuficiente?
Primero verifique si la amplitud cumple, luego confirme si la presión está dentro del rango configurado y finalmente verifique si el tiempo de soldadura es suficiente. Inspeccione en el orden amplitud → presión → tiempo, ajustando solo una variable a la vez.
¿Cuál es la causa del sobrecalentamiento del sonotrodo?
El sobrecalentamiento del sonotrodo generalmente es causado por flujo insuficiente del sistema de enfriamiento o tiempo de soldadura continua demasiado largo. Verifique si el circuito de agua/canal de aire de enfriamiento está despejado, aumente adecuadamente el tiempo de pausa entre soldaduras y reduzca la salida de potencia si es necesario.
¿Cómo manejar la alarma de desajuste de frecuencia?
La alarma de desajuste de frecuencia generalmente es causada por desgaste del sonotrodo, conexión floja del transductor o falta de pasta de acoplamiento. Vuelva a aplicar pasta de acoplamiento especial y apriete la conexión; si el problema persiste, reemplace el sonotrodo.
¿Cómo resolver el desplazamiento de posición de soldadura?
El desplazamiento de posición de soldadura generalmente es causado por desviación de alineación del yunque o sujeción inestable de la pieza. Recalibre la posición del yunque, optimice la precisión de posicionamiento del dispositivo y asegúrese de que la pieza no se desplace durante el proceso de soldadura.
¿Qué precauciones especiales se deben tomar durante el ajuste de YN-D2012-G?
YN-D2012-G es un equipo de potencia ultra alta de 12000W, con área de soldadura de 35-120mm²; durante el ajuste, se debe prestar especial atención a la capacidad de disipación del sistema de enfriamiento y asegurar que el operador haya recibido capacitación especializada. Se recomienda que un ingeniero del fabricante brinde orientación en sitio durante el primer ajuste.
¿Cómo programar el ciclo de mantenimiento del equipo?
Verifique diariamente antes del arranque el estado de la superficie del sonotrodo y yunque, limpie semanalmente el disipador del transductor, verifique mensualmente el sensor de presión del cilindro y el medidor de amplitud, y realice trimestralmente una re-medición de la frecuencia de resonancia de la máquina completa.
¿Qué debe incluir el informe de ajuste?
El informe de ajuste debe incluir modelo y número de serie del equipo, valores de configuración de parámetros, valores medidos, resultados de prueba (fuerza de tracción, fotos metalográficas, etc.), información del operador, fecha de ajuste y notas, como parte importante del archivo del equipo.
Certificaciones y contacto
Todos los modelos de esta línea de productos cuentan con certificaciones CE, FCC y sistema de gestión de calidad ISO 9001, garantizando que el equipo cumple con estándares internacionales en seguridad eléctrica, compatibilidad electromagnética y consistencia de fabricación. Todos los equipos pasan pruebas de envejecimiento a plena carga e inspección de calidad de soldadura antes de salir de fábrica, y se proporcionan manuales completos de ajuste y base de datos de parámetros de proceso.
Para obtener orientación detallada de ajuste o recomendaciones de parámetros de proceso, proporcione su material de soldadura específico, dimensiones de pieza y requisitos de capacidad de producción; nuestros ingenieros de aplicación elaborarán un plan de ajuste personalizado. Para parámetros técnicos no listados en esta página, no dude en llamar para confirmar.
Cómo ajustar una soldadora ultrasónica de metales es una ingeniería sistemática que requiere combinar teoría y práctica. Se recomienda mantener una comunicación técnica estrecha con el fabricante durante la fase inicial de uso del equipo para optimizar conjuntamente los parámetros de proceso y lograr la doble garantía de calidad de soldadura y eficiencia de producción.
| Serie de Productos | Serie D (gama insignia), Serie X (especialista en arneses de baterías de potencia), Serie P (electrónica de precisión), Serie JY (uso general) |
| Rango de Potencia | 3000W / 4000W / 6000W / 8000W / 12000W (según configuración del modelo específico) |
| Rango de Área de Soldadura | 0.35mm² – 120mm² (cubre todos los escenarios desde microelectrónica hasta barras colectoras de cobre-aluminio para almacenamiento de energía) |
| Área Máxima de Soldadura (Serie D insignia) | YN-D2012-G: 35-120mm² (hecho nº 1/9/21) |
| Área de Soldadura de Alta Potencia (Serie D) | YN-D208-G: 20-70mm² (hecho nº 2/10/22); YN-D206-G: 15-50mm² (hecho nº 3/11/23) |
| Área de Soldadura Serie X | YN-X206-Z: 10-50mm² (hecho nº 5/8/14/26); YN-X204-Z: 1-30mm² (hecho nº 6/15/27) |
| Área de Soldadura de Precisión (Serie P) | YN-P203-F: 1-100mm² (hecho nº 4/13/25) |
| Área de Soldadura Serie JY | JY-D204-F: 1-35mm² (hecho nº 12/24) |
| Peso Total de la Máquina (modelos pesados) | YN-D2012-G: 988KG (hecho nº 1/9/21); YN-D208-G: 957KG (hecho nº 2/10/22); YN-D206-G: 192KG (hecho nº 3/11/23) |
| Peso Total de la Máquina (modelos medianos/compactos) | YN-X206-Z: 118KG (hecho nº 5/8/14/26); YN-X204-Z: 132KG (hecho nº 6/15/27); YN-X203-Y: 88KG (hecho nº 7/16/28); YN-P203-F: 73KG (hecho nº 4/13/25); JY-D204-F: 82KG (hecho nº 12/24) |
| Dimensiones Exteriores (máquinas grandes) | YN-D2012-G / YN-D208-G: 1750×1050×2150mm (hecho nº 1/2/9/10/21/22); YN-D206-G: 1400×760×2000mm (hecho nº 3/11/23) |
| Dimensiones Exteriores (máquinas medianas) | YN-X206-Z / YN-X204-Z: 1020×610×1200mm (hecho nº 5/6/8/14/15/26/27) |
| Dimensiones Exteriores (máquinas compactas/sobremesa) | YN-X203-Y: 670×520×410mm (hecho nº 7/16/28); YN-P203-F: 565×269×442mm (hecho nº 4/13/25); JY-D204-F: 660×350×680mm (hecho nº 12/24) |
| Escenarios de Aplicación Típicos | Soldadura de barras colectoras de cobre-aluminio para almacenamiento de energía (D2012-G), barras colectoras de cobre-aluminio para arneses grandes (D208-G), terminales de cobre-aluminio para arneses de alto voltaje (D206-G), arneses de baterías de potencia (X206-Z), terminales de baterías de litio (X204-Z), sensores/electrónica de precisión (P203-F), soldadura general de metales (JY-D204-F) |
| Especificaciones de Frecuencia | 20KHz (aplica para YN-P203-F y YN-X203-Y, hecho nº 4/7/13/16/25/28); para otros modelos, confirmar la frecuencia con la fábrica |
| Certificaciones y Normas | CE / FCC / ISO (según la marca del modelo YN-X203-Y, hecho nº 7/16/28); el estado de certificación de otros modelos debe confirmarse con el equipo de ventas |
| Opciones de Personalización | La clasificación de potencia (3000W/4000W/6000W/8000W/12000W) y el área de soldadura pueden ajustarse según los requisitos del proceso; los parámetros de personalización específicos deben confirmarse con los ingenieros |