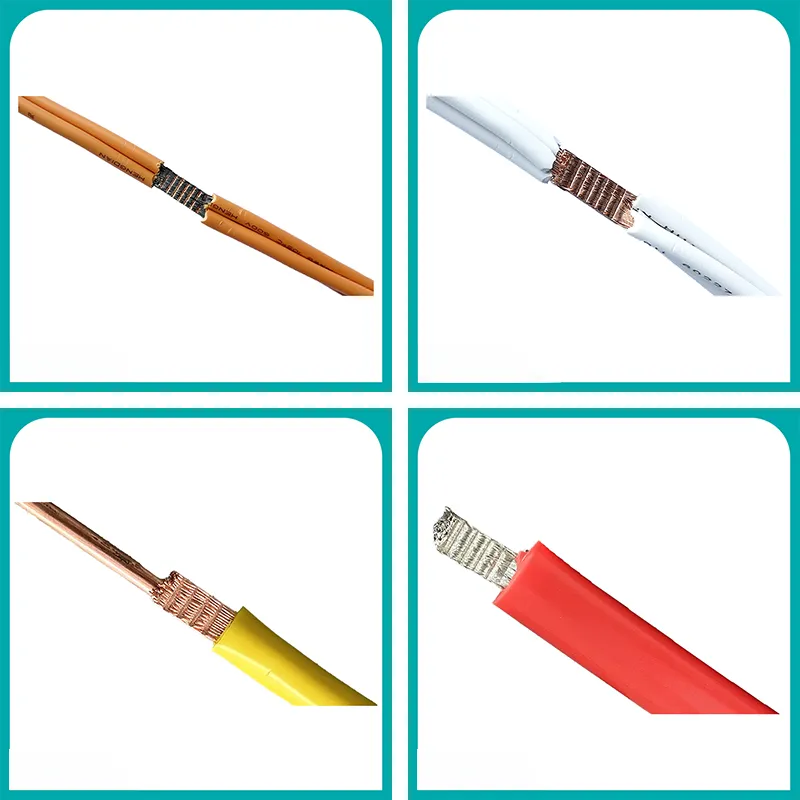
新エネルギー自動車とエネルギー貯蔵産業の急速な拡大に伴い、ワイヤーハーネス接続工法の信頼性が車両全体の安全性と寿命を直接決定します。超音波金属溶接機は、高周波機械振動による固体冶金結合を実現し、従来の圧着工法に代わる主流の選択肢となりつつあります。本稿では、技術原理、製品選定、仕様解析、適用検証、調達判断の5つの観点から、超音波溶接と圧着工法の違いを体系的に比較し、B2Bエンジニアリング意思決定者に完全な技術参考情報を提供します。
製品概要:超音波金属溶接の技術的ポジショニングと工法的価値
超音波金属溶接機は、トランスデューサーを介して電気エネルギーを20KHz以上の高周波機械振動に変換し、圧力作用下で金属接触面に固体冶金結合を生じさせます。従来の圧着工法と比較して、この技術は金属の溶融やフラックスを必要とせず、接触抵抗の上昇や機械的緩みという故障モードを根本的に回避します。Ultrasonic Welding vs Crimping for Wire Harnessの比較観点から見ると、超音波溶接は銅アルミ異種金属接続、大断面ワイヤーハーネス溶接、高振動車載環境において特に優れています。
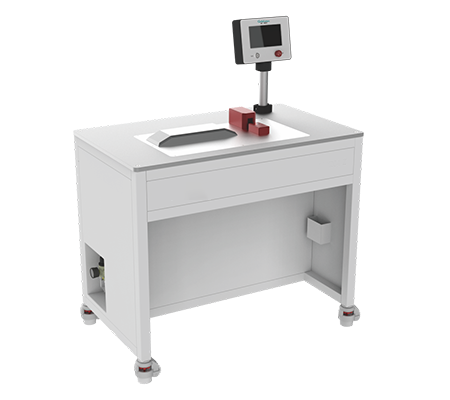
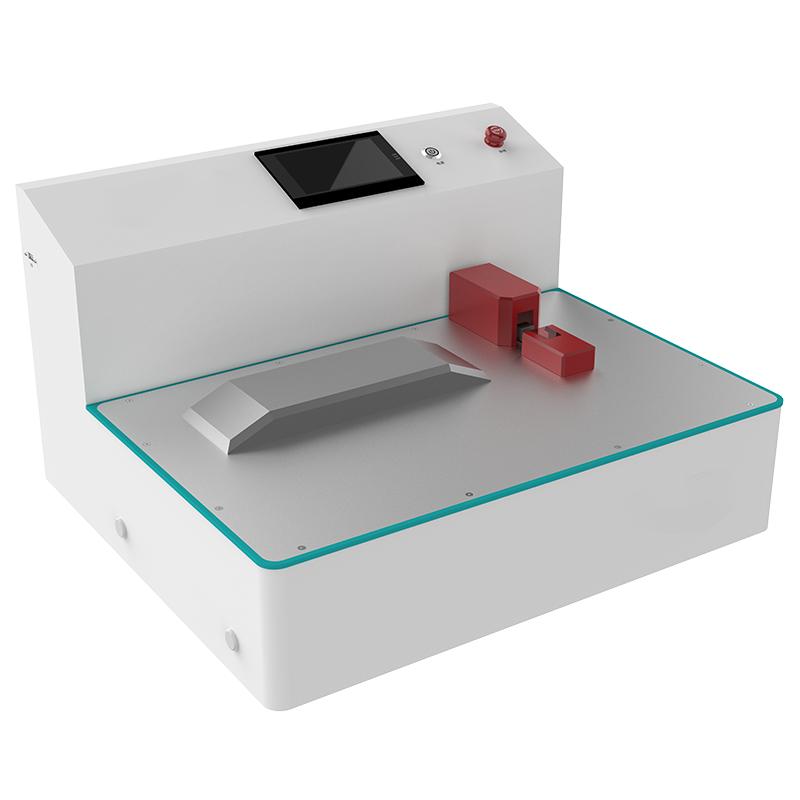
本シリーズ製品は3000Wから12000Wまでの5つの出力グレードをカバーし、溶接面積は0.35mm²から120mm²まで対応し、精密センサーからエネルギー貯蔵用銅アルミバスバーまでの全シーンに対応します。全設備はCE、FCCおよびISO認証を取得しており、自動化統合インターフェースを備え、生産ラインのアップグレードに標準化されたソリューションを提供します。
技術仕様:全シリーズパラメータ比較と選定根拠
下表に現在の主力機種の主要パラメータをまとめています。調達側は線径範囲、工場スペース、生産能力要件に基づいて初期マッチングを行うことができます。すべてのデータは工場出荷時の実測値であり、技術選定の正確性を保証します。
| 型番 | 出力 | 溶接面積 | 重量 | 外形寸法 | 適用シーン |
|---|---|---|---|---|---|
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | 精密電子機器、センサー |
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410mm | 高効率精密金属溶接 |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | リチウム電池パックワイヤーハーネス |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | 駆動バッテリー高圧ワイヤーハーネス |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | 高圧ワイヤーハーネス銅アルミ端子(分離型) |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | 大型ワイヤーハーネス銅アルミバスバー |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | エネルギー貯蔵銅アルミバスバー最上位溶接 |
| JY-D204-F | 4000W | 1-35mm² | 82KG | 660×350×680mm | 汎用銅アルミ端子溶接 |
製品特徴:中核技術優位性と工学的価値
固体溶接メカニズム:溶融・フラックス・スパッタなしの冶金結合
超音波溶接プロセスでは、金属界面温度は材料融点の50%を超えず、高周波振動により表面酸化膜を除去し原子拡散を促進して、信頼性の高い固体冶金結合を形成します。このメカニズムは、溶融溶接による気孔、スラグ巻き込み、熱影響部脆化の問題を根本的に回避し、特にアルミニウム表面酸化層の処理が困難なシーンに適しています。
電気的性能:接触抵抗が30%-50%低減
実測データによると、超音波溶接点の接触抵抗は圧着端子よりも大幅に低くなっています。Ultrasonic Welding vs Crimping for Wire Harnessの定量的比較では、超音波溶接の通電容量は約40%向上し、大電流連続通電時の温度上昇が低く、ワイヤーハーネスコンポーネントの寿命を効果的に延長します。
機械的強度と長期信頼性
溶接点の引張強度は通常母材強度の80%以上に達し、圧着工法で一般的な弾性緩みの問題もありません。高振動車載環境では、超音波溶接点は微動摩耗による接触抵抗ドリフトを生じず、長期信頼性は機械圧着を大幅に上回ります。
異種金属接続能力
銅-アルミ異種金属接続は圧着工法の技術的盲点ですが、超音波溶接は固体拡散により銅アルミ原子の直接結合を実現し、遷移片や特別な処理を必要としません。この能力は、新エネルギー自動車のバッテリー接続やエネルギー貯蔵銅アルミバスバー溶接において代替不可能な価値を持ちます。
自動化統合と生産ライン適合性
全シリーズ設備はPLC通信インターフェース、ロボット連動、回転テーブル式多ステーション統合をサポートします。分離型機種YN-D206-G(1400×760×2000mm)は既存の生産ラインに柔軟に組み込むことができ、一体型機種YN-D2012-G(1750×1050×2150mm)は独立ワークステーションのレイアウトに適しています。
応用シーン:精密センサーからエネルギー貯蔵銅アルミバスバーまでの実戦検証
- 新エネルギー自動車高圧ワイヤーハーネス:YN-X206-Z(6000W、溶接面積10-50mm²)は駆動バッテリー高圧ワイヤーハーネス専用に設計されており、バッテリーパック内部接続とモーターコントローラー端子溶接で安定した性能を発揮し、溶接の一貫性はIATF 16949体系の要件を満たします。
- エネルギー貯蔵システム銅アルミバスバー接続:YN-D2012-G(12000W、溶接面積35-120mm²)はDシリーズの最上位機種として、大断面銅アルミバスバー溶接で単点溶接時間3秒未満の生産性優位性を実現し、エネルギー貯蔵モジュールの高速生産タクトに適合します。
- 民生用電子機器と精密センサー:YN-P203-
F:????3000W、溶接面積1-100mm²、重量73KG)はコンパクトなボディと精密な振幅制御により、微細線径溶接の精度要件を満たし、センサー内部リード線接続に適しています。
- 大型商用車ワイヤーハーネス:YN-D208-G(8000W、溶接面積20-70mm²)は商用車シャーシワイヤーハーネス銅アルミバスバー溶接において、長期振動環境下での信頼性を検証済みで、設備重量957KGが溶接プロセスの安定性を確保します。
FAQ:超音波溶接と圧着工法に関するよくある質問
超音波溶接は圧着工法を完全に置き換えることができますか?適用境界はどこですか?
超音波溶接は銅アルミ接続、大断面ワイヤーハーネス、高振動シーンで明確な優位性を持ちますが、圧着工法は極細線径(<0.1mm²)や超大量生産の低コストシーンで依然として適用余地があります。具体的な線径範囲と生産タクトに基づいて工法検証を行うことをお勧めします。
アルミワイヤーハーネス溶接に酸化層処理の課題はありますか?超音波溶接はどのように解決しますか?
アルミ表面の酸化層は圧着工法の主要な痛点です。超音波溶接は高周波振動により酸化膜を機械的に破砕し、圧力下で新鮮な金属面の接触を維持するため、化学洗浄やフラックスを必要とせず、アルミ溶接の酸化層問題を根本的に解決します。
超音波溶接点の接触抵抗はどの程度まで低くできますか?
工場出荷時の実測データによると、超音波溶接点の接触抵抗は圧着端子より30%-50%低減します。具体的な数値は材料組み合わせと溶接パラメータに依存します。調達側は実際の線径仕様を提供し、エンジニアリングチームによるサンプル溶接テストを推奨します。
12000W機種はどのような溶接シーンに適していますか?
YN-D2012-G(12000W、溶接面積35-120mm²)はエネルギー貯蔵銅アルミバスバーと超大断面ワイヤーハーネス専用に設計されており、988KGのボディが大出力時の機械的安定性を確保し、エネルギー貯蔵モジュール、電力電子キャビネットなどの重負荷接続シーンに適しています。
分離型と一体型の構造はどのように選びますか?
分離型機種(例:YN-D206-G、1400×760×2000mm)は発振器とヘッドを分離しており、既存の生産ラインへの組み込みやスペース制約のあるワークステーションに適しています。一体型機種(例:YN-D208-G、1750×1050×2150mm)は構造がコンパクトで、独立ワークステーションに適しています。
設備は自動化生産ライン統合をサポートしますか?
全シリーズ設備にPLC通信インターフェースが標準装備されており、I/O信号制御、RS485/イーサネット通信をサポートし、ロボット、回転テーブル、コンベヤーラインとシームレスに接続できます。具体的な統合方案は生産ラインのレイアウトに基づいて確認する必要があります。
溶接品質はどのように検査しますか?
標準検査プロセスには、金属組織分析(冶金結合層の観察)、引張テスト(抗張強度の検証)、接触抵抗テスト(電気的性能の確認)が含まれます。検査方法のトレーニングと関連検査設備の選定アドバイスを提供します。
設備のエネルギー消費レベルはどの程度ですか?
超音波溶接は短時間パルスエネルギー出力であり、6000W機種を例にとると、単回溶接のエネルギー消費は約0.01-0.03kWhで、抵抗溶接と比較して70%以上の省エネを実現します。具体的なエネルギー消費は溶接面積と材料厚さに依存します。
金型寿命と交換コストは?
標準金型寿命は10万-30万回の溶接で、材料硬度と溶接面積に依存します。金型交換はクイックチェンジ設計で、1回の交換時間は10分以内、スペアパーツ供給期間は3-5営業日です。
設備の認証状況は?
YN-X203-Y型番はCE、FCCおよびISO認証を取得済みで、全シリーズ製品はISO 9001品質体系に基づいて生産されています。特定業界認証(IATF 16949など)が必要な場合は、関連サポート文書を提供できます。
銅アルミ異種金属溶接の信頼性は?
銅アルミ超音波溶接は固体拡散により金属間化合物層を形成し、厚さは1-2μmに制御され、結合強度は安定しています。-40℃から+125℃の熱サイクルテストを経て、接触抵抗変化率は5%未満です。
設備操作トレーニング期間はどのくらいですか?
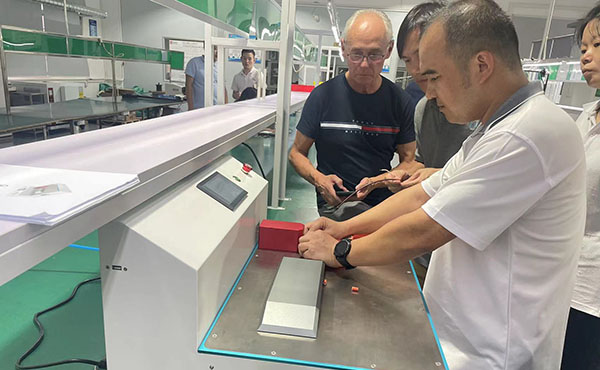
標準トレーニング期間は2-3日で、設備操作、パラメータ設定、日常メンテナンス、トラブルシューティングをカバーします。トレーニング完了後、オペレーターは独立して溶接パラメータ調整と品質自己検査を実行できます。
溶接面積と線径の対応関係はどのように決定しますか?
溶接面積と線径の対応関係は、ワイヤーハーネス断面積、撚り数、材料タイプに基づいて総合的に決定する必要があります。例えば、35mm²銅バスバーはYN-D2012-G(溶接面積35-120mm²)を推奨し、0.5mm²細線はYN-P203-F(溶接面積1-100mm²)が適しています。
設備のメンテナンス期間と内容は?
5000回の溶接ごとにトランスデューサー接続ボルトのトルクを検査し、20000回の溶接ごとに調幅器の潤滑グリースを交換することを推奨します。設備には故障自己診断システムが標準装備されており、振幅、周波数、温度パラメータをリアルタイム監視できます。
圧着工法から超音波溶接への切り替えは生産ライン改造が複雑ですか?
改造にはワークステーションのレイアウト調整、電気インターフェースのマッチング、操作トレーニングが含まれ、通常1-2週間で完了できます。既存の圧着設備レイアウトに基づいて最小化された改造コスト方案を提供する生産ライン評価サービスを実施しています。
設備保証方針とアフターサービス対応時間は?
標準保証期間は12ヶ月で、中核部品(トランスデューサー、調幅器)は24ヶ月保証です。アフターサービスネットワークは全国の主要工業都市をカバーし、緊急故障対応時間は24時間以内です。
資格と連絡先:認証体系と技術サポート
全シリーズ超音波金属溶接機はISO 9001品質体系に基づいて開発・製造されており、YN-X203-Y型番はCE、FCCおよびISO認証を取得済みで、電磁両立性、放射安全、品質管理の面で国際基準に適合しています。自動車業界の顧客向けに、IATF 16949体系監査に必要な設備検証文書の作成に協力できます。
Ultrasonic Welding vs Crimping for Wire Harnessの工法アップグレード方案を評価中の方は、具体的な線径範囲、材料組み合わせ、生産タクト要件をご提供ください。エンジニアリングチームがサンプル溶接テストと設備選定マッチングを実施します。非標準自動化統合ニーズについては、技術部門にインターフェースプロトコルと生産ラインレイアウト方案を確認してください。
Winna Technologyについて
Winna Technologyは電源アダプター、AC/DCケーブルハーネス受託製造、超音波金属溶接機の研究開発・製造を専門としており、OEM/ODMワンストップサービスを提供しています。
当社製品はCE/UL/FCC/CCC/RoHS認証を取得しており、年間返品率は0.02%未満、世界50か国以上の国と地域のお客様にサービスを提供しています。
仕様パラメータ
認証
製品は国際安全およびEMC基準に準拠
CEEU安全FCCUSA EMCRoHSRoHSISO 9001品質管理