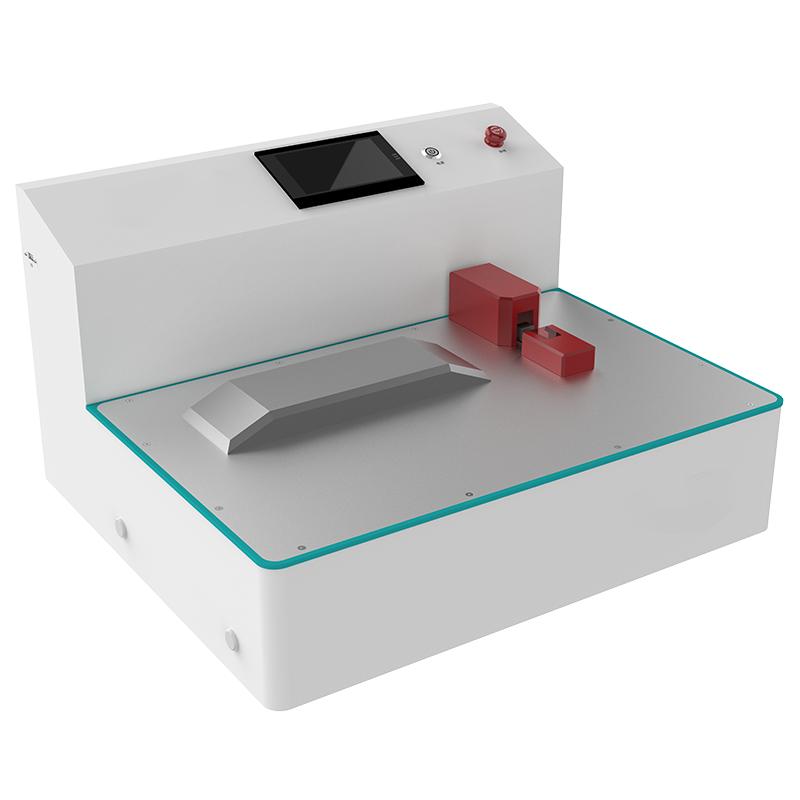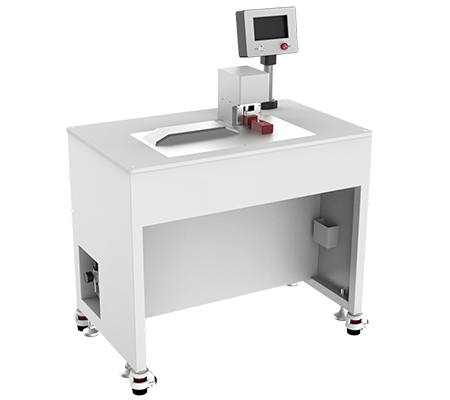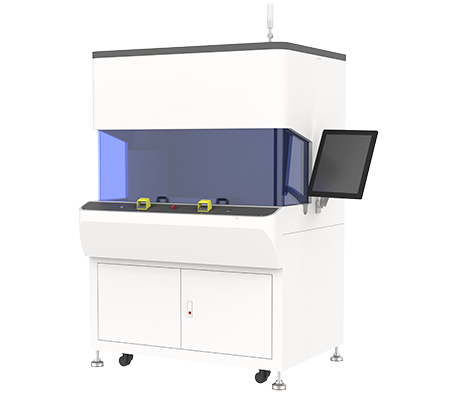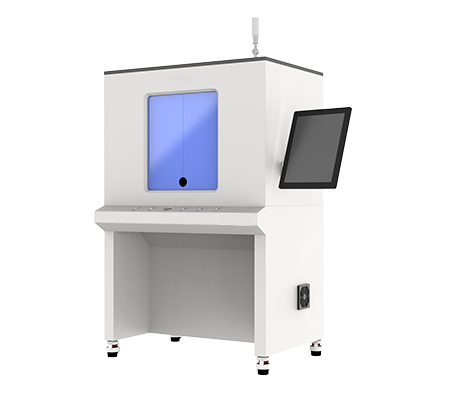
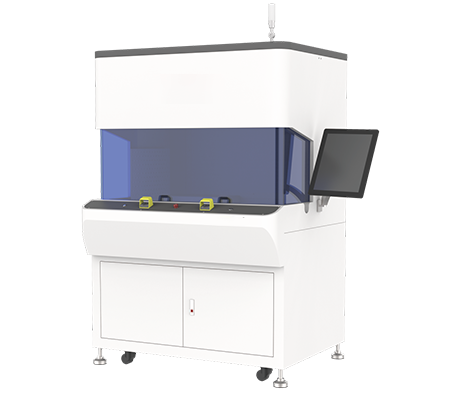
YN-D2012-G 12000W超大功率超声波金属焊接机 D系列旗舰铜铝排储能焊接

YN-D2012-G 12000W超大功率超声波金属焊接机,作为D系列旗舰型号,专为铜铝排储能焊接等重工业场景打造。该设备凭借12000W强劲输出,能轻松应对大厚度铜铝金属板材的焊接需求,确保焊接强度高、导电性优异。其精密控制系统与高效换能器协同工作,有效降低能耗,提升生产效率。无论是新能源电池模组连接,还是电力储能系统汇流排加工,YN-D2012-G都能提供稳定、可靠的焊接解决方案,助力企业实现

  • 制造商产品编号: YN-D2012-G
  • 超声波频率: 20KHZ
  • 设备功率: 12000W
  • 设备重量: 988KG
  • 外形尺寸: 1750×1050×2150mm
  • 焊接面积: 35-120mm²
  • 使用场景: 新能源线束端子
📄 查看产品手册 (PDF)

详细信息

12000W大功率重型工业超声波焊接机YN-D2012-G专为铜铝排35-120mm²焊接设计,通过CE认证。核心价值在于高效稳定地完成大截面金属连接,确保焊接强度与导电性能。

技术规格

产品图片 1
产品外观
产品细节
参数名称参数值
输入电压380V
工作频率20KHz
输出功率12000W
焊接面积35-120mm²
设备尺寸1750×1050×2150mm
设备重量988KG
适用材料铜、铝及铜铝复合排
工作环境无火花、无烟气,符合绿色制造标准

产品特点

  • 12000W超大功率输出:专为重型工业设计,可快速完成铜铝排等大截面导体的固态焊接,焊接强度高、效率提升显著。

  • 宽范围焊接面积覆盖:支持35-120mm²多规格工件,适配电力输配电、储能设备等不同母线连接需求,减少换模频率。

  • 精密数字振幅控制:20KHz高频振动配合数字调节系统,确保焊点一致性,降低虚焊风险,提升良品率。

  • 988KG重型机身结构:采用高强度钢材与精密加工工艺,长期运行稳定可靠,有效抑制振动偏移,延长设备寿命。

  • 节能环保无污染:无需助焊剂、无火花飞溅及烟气排放,符合绿色制造要求,降低车间环境治理成本。

适用场景

  • 新能源锂电池产线
    动力电池极耳焊接、模组Busbar汇流排、储能电池Pack组装,焊缝电阻≤100μΩ,日产产线配套经验丰富。

  • 汽车线束与连接器
    高压线束端子、电机引出线、IGBT模块焊接,替代传统压接,接触电阻降低60%以上。

  • 铜铝过渡焊接
    铜-铝异种金属直接固态连接,无需过渡片,广泛用于充电桩、电力电气行业。

  • 精密电子元器件
    微型端子、传感器引脚焊接,热影响区极小,适用于医疗电子、仪器仪表。

常见问题

超声波焊接机开机需要预热吗?焊接参数设置复杂吗?
超声波焊接机开机即焊,无需预热,10秒内即可完成自检进入工作状态。焊接参数设置简单:通过触摸屏或按键设置焊接功率(10~100%)、焊接时间(0.01~1.0s)、焊接压力(0.1~0.7MPa)三个核心参数。赢娜科技设备支持参数配方存储(最大100组配方),切换产品型号时一键调用,无需重复设置,特别适合多品种、小批量生产。
超声波焊接和电阻焊、激光焊相比有哪些优势?
超声波焊接优势:①焊接时间0.1~1.0秒(电阻焊2~5秒),效率提升3~5倍;
②焊接温度低于金属熔点(约40~60%熔点温度),无热变形、无退火;
③可焊接铜-铝异种金属(电阻焊困难);
④无焊料/助焊剂,清洁环保;
⑤焊接电阻低(≤100μΩ),导电性优异;
⑥能耗低,仅电阻焊的30~50%。
超声波焊接可以替代电阻焊、螺丝连接吗?
超声波焊接是电阻焊和螺丝连接的升级方案:①替代电阻焊:焊接温度低,不破坏铜线退火状态,接头电阻更低(≤100μΩ vs 电阻焊200~500μΩ),长期运行更可靠;
②替代螺丝连接:无需螺丝、螺母、垫片等附件,连接强度更高(拉断力≥母材80%),无螺丝松动风险。特别适合新能源电池、高压线束等对连接可靠性和导电性要求极高的场景。替代建议:大电流连接首选超声波焊接,机械连接为辅。
超声波焊接机是否支持自动化集成和PLC控制?
支持。赢娜科技超声波焊接机提供RS232/RS485通讯接口,支持与PLC、机器人、自动化产线集成。可集成功能:启动信号、报警反馈、焊接参数回传、产量计数。配合自动送线机、自动裁切机、自动检测设备,可构建全自动超声波焊接产线,人工仅需上下料。赢娜科技提供技术支持,协助完成自动化方案设计和安装调试。
使用该超声波焊接机需要什么气源和电源条件?
电源:220V/50Hz单相交流电(中国大陆);气源:压缩空气,压力0.5~0.7MPa,流量≥200L/min(机型间有差异),气源需干燥无油(建议配冷冻式干燥机+三级过滤器)。设备工作环境温度建议5~40℃,相对湿度30~80%,无腐蚀性气体和粉尘。
超声波焊接机的焊头(模具)寿命是多少?磨损后怎么办?
焊头(horn)是消耗品,寿命取决于材料和使用频率:①合金钢焊头(T6):5~10万次焊接;
②钛合金焊头(75E):15~30万次焊接;
③处理铝材时磨损更快(约为铜的60%寿命)。焊头磨损会影响焊接质量和一致性,建议定期检查花纹清晰度。磨损后更换新焊头即可恢复焊接能力,焊头拆卸简单,10分钟内可完成更换,无需返厂。赢娜科技提供定制焊头服务,根据您的线材规格和端子形状定制最佳焊头方案。
购买超声波焊接机后可以升级功率吗?
赢娜科技超声波焊接机支持功率升级:①同一系列中可通过更换换能器和变幅杆实现功率升级(如3000W升级到6000W);
②升级成本约为新设备价格的40~60%,远低于重新购置;
③升级后焊接面积可扩大50~100%,适应更大截面的线束焊接需求。建议在初期选择小功率机型验证焊接工艺后,根据实际需求决定是否升级。购买时选择模块化设计的机型升级更便捷。
超声波焊接机的工作原理是什么?
超声波焊接机通过换能器将电能转换为20KHz高频机械振动,经变幅杆放大后传递到焊头。焊头接触工件后,高频振动在金属界面产生摩擦热和塑性变形,实现固态冶金连接(无熔化)。整个焊接周期仅0.1~1.0秒,无需焊料、助焊剂,清洁高效。
超声波焊接机的主要易损件有哪些?更换周期是多久?
主要易损件:①焊头(horn):花纹磨损后更换,钢焊头5~10万次,钛焊头15~30万次;
②变幅杆(booster):自然磨损件,正常使用2~3年;
③换能器(transducer):正常使用5~8年;
④陶瓷环/螺栓:松动后更换。建议定期检查螺栓紧固力矩(按说明书规定值),防止螺纹滑牙。易损件更换均为现场操作,无需返厂,更换后进行简单校准即可恢复使用。
超声波焊接机能焊接多厚的材料?有焊接面积限制吗?
焊接能力取决于设备功率和焊头设计。总截面积(线径×层数)是关键参数,计算公式:焊接截面积 = 导线截面积 × 层数。实际操作中建议预留15~20%的功率余量,确保焊接质量稳定。铝的焊接难度高于铜,铝线截面积需要按铜线的70~80%折算。
首次购买是否提供打样测试?需要收费吗?
赢娜科技提供免费打样测试服务:①客户寄来焊接样件和材料;
②赢娜技术团队根据材料规格选择合适的设备和焊头;
③进行试焊并记录焊接参数;
④寄返焊接样品及焊接参数报告。打样周期通常3~5个工作日,费用全免。打样合格后,批量订单使用该参数即可实现一致的生产质量。打样时需要明确告知:材料牌号(铜/铝)、线径(mm²)、层数、焊接要求(强度/电阻)。
购买超声波焊接机后如何安装调试?需要多长时间?
赢娜科技提供全程安装调试服务:①出厂前完成设备性能测试和焊接参数预调试;
②发货前拍摄设备运行视频确认状态;
③设备到达后,工程师远程视频指导安装(1~2小时完成),包括接电、接气、调水平、试运行;
④现场验收标准:连续焊接50个焊点,外观合格、电阻合格、拉力合格。海外客户可选择工程师现场安装调试(费用另计,约2~3天完成)。

关于赢娜科技

专业从事电源适配器AC/DC线束定制、超声波金属焊接设备研发与生产,提供OEM/ODM一站式服务。

产品通过CE/UL/FCC/CCC/RoHS认证,年返修率低于0.02%,服务全球50+国家和地区客户。

设备中心

根据材料、线径、焊接面积和产能需求选择超声波金属焊接设备。常见配置包括手动、半自动、分体式和自动化集成方案。

认证资质

产品符合国际安全与电磁兼容标准

CE
CE
欧盟安全认证
FC
FCC
美国电磁兼容
Ro
RoHS
环保指令合规
IS
ISO 9001
质量管理体系
首页
线束产品
电源产品
超声波产品
联系