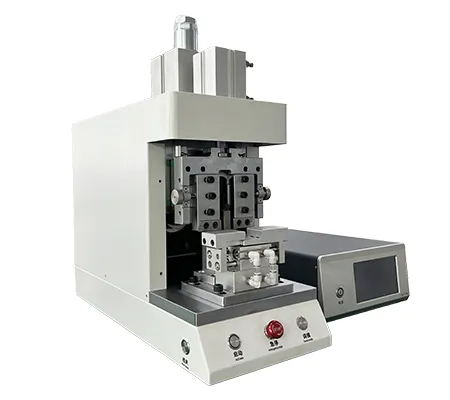
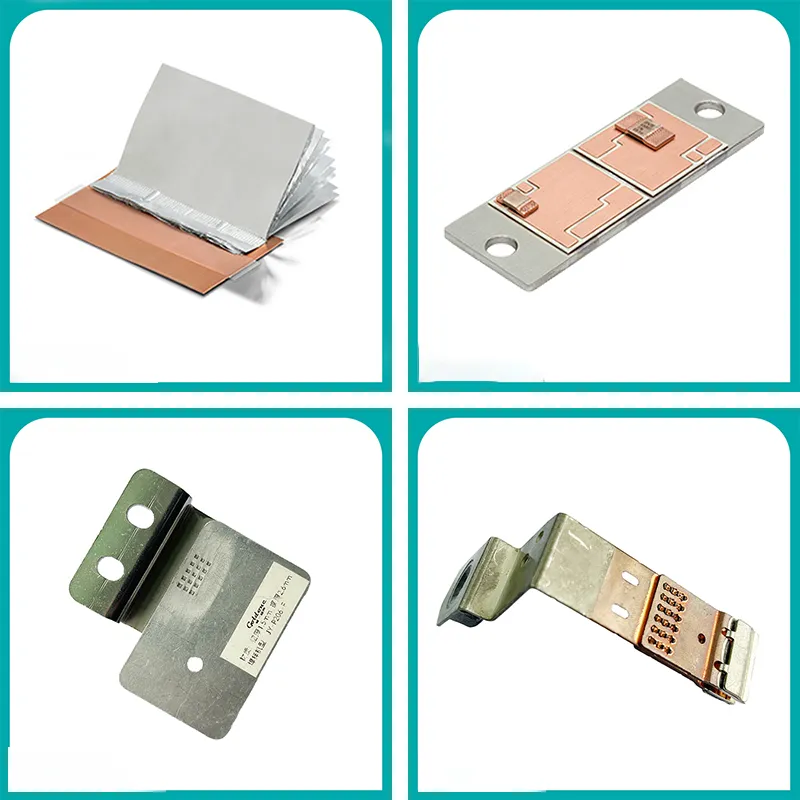
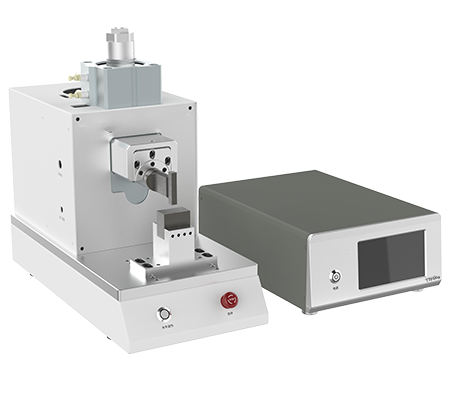
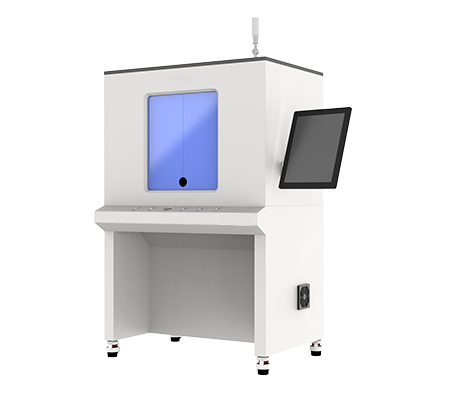
เครื่องเชื่อมโลหะอัลตราโซนิกเป็นอุปกรณ์ความแม่นยำสูงสำหรับการเชื่อมแผ่นทองแดง แผ่นอะลูมิเนียม และขั้วต่อสายไฟ ใช้การสั่นความถี่สูงเพื่อให้เกิดการเชื่อมต่อสถานะของแข็งของโลหะ คุณค่าหลักคือการให้พารามิเตอร์การเชื่อมที่เสถียรและเชื่อถือได้พร้อมประสิทธิภาพการผลิตจำนวนมาก ซีรีส์นี้ครอบคลุมช่วงกำลัง 3000W ถึง 12000W พื้นที่เชื่อมได้ถึง 35-120mm² (เช่น YN-D2012-G) ตอบสนองความต้องการคุณภาพที่เข้มงวดในอุตสาหกรรมกักเก็บพลังงานและชุดสายไฟยานยนต์
พารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิกเป็นระบบกระบวนการหลักที่กำหนดคุณภาพการเชื่อมต่อโลหะที่ไม่ใช่เหล็ก เช่น ทองแดงและอะลูมิเนียม ครอบคลุมตัวแปรสำคัญ เช่น ความถี่การสั่น แรงดันเชื่อม แอมพลิจูด เวลา และการควบคุมพลังงาน บทความนี้มุ่งเป้าไปที่ผู้ตัดสินใจจัดซื้อ B2B และวิศวกร อธิบายอย่างเป็นระบบถึงหน้าต่างพารามิเตอร์ ตรรกะการเลือกใช้ และวิธีการตรวจสอบคุณภาพของอุปกรณ์ระดับกำลังต่างๆ เพื่อช่วยให้คุณบรรลุการเชื่อมที่เชื่อถือได้ มีความสม่ำเสมอสูง และความต้านทานต่ำในสถานการณ์แบตเตอรี่พลังงาน ระบบกักเก็บพลังงาน และชุดสายไฟแรงดันสูง
สถาปัตยกรรมทางเทคนิคและตรรกะกระบวนการของพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิก
พารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิกไม่ใช่ค่าที่แยกจากกัน แต่เป็นระบบควบคุมวงปิดที่กำหนดร่วมกันโดยระบบทรานสดิวเซอร์ การออกแบบหัวเชื่อม และคุณสมบัติของวัสดุที่ถูกเชื่อม ในกระบวนการเชื่อมแผ่นทองแดง ความถี่การสั่นมักจะคงที่ที่ 20kHz หรือช่วงความถี่สูงกว่า ในขณะที่แรงดันเชื่อมและแอมพลิจูดต้องปรับแบบไดนามิกตามความแข็ง ความหนา และสภาพพื้นผิวของแผ่นทองแดง ทองแดงอ่อน (เช่น T2) มีความยืดหยุ่นดี แอมพลิจูดที่ต้องการค่อนข้างต่ำ ทองแดงแข็งหรือแผ่นทองแดงเคลือบ (เช่น แผ่นทองแดงชุบนิกเกิล) ต้องใช้แรงดันที่สูงขึ้นเพื่อทำลายฟิล์มออกไซด์บนพื้นผิว พร้อมหลีกเลี่ยงการแตกร้าวของแผ่นทองแดงจากพลังงานเกินพิกัด
พื้นที่หน้าตัดการเชื่อมเป็นข้อจำกัดหลักในการเลือกใช้ ตัวอย่างเช่น การเชื่อมแผ่นทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงาน แผ่นทองแดงที่มีพื้นที่หน้าตัด 35–120mm² ต้องใช้อุปกรณ์ระดับ 12000W(ข้อเท็จจริง 1) ในขณะที่แผ่นทองแดง-อะลูมิเนียมชุดสายไฟขนาดใหญ่ที่มีพื้นที่หน้าตัด 20–70mm² สอดคล้องกับอุปกรณ์ระดับ 8000W(ข้อเท็จจริง 2) ความสัมพันธ์นี้มาจากความต้องการความหนาแน่นพลังงานของการเชื่อมอัลตราโซนิก — กำลังไม่เพียงพอจะทำให้ชั้นสารประกอบระหว่างโลหะ (IMC) ที่จุดเชื่อมบางเกินไป ความต้านทานสัมผัสสูงขึ้น กำลังสูงเกินไปจะทำให้แผ่นทองแดงเสียรูปพลาสติกมากเกินไป เกิดรอยแตกขนาดเล็ก ดังนั้น การตั้งค่าพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิกต้องสอดคล้องกับระดับกำลังของอุปกรณ์อย่างเคร่งครัด ไม่สามารถทดแทนข้ามระดับได้
ตารางเปรียบเทียบพารามิเตอร์การเชื่อมแผ่นทองแดงของอุปกรณ์ระดับกำลังต่างๆ
เพื่อให้วิศวกรจัดซื้อสามารถจับคู่อุปกรณ์ได้อย่างรวดเร็ว ตารางด้านล่างสรุปหน้าต่างพารามิเตอร์สำคัญของเครื่องเชื่อมโลหะอัลตราโซนิกรุ่นต่างๆ ข้อมูลมาจากข้อกำหนดทางเทคนิคจากโรงงาน ใช้ได้กับสถานการณ์การเชื่อมแผ่นทองแดงทั่วไปและการเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียม
| รุ่นอุปกรณ์ | ระดับกำลัง | พื้นที่หน้าตัดการเชื่อมแผ่นทองแดงที่เหมาะสม | น้ำหนักอุปกรณ์ | ขนาดภายนอก (มม.) |
|---|
| YN-D2012-G | 12000W | 35–120mm² | 988KG | 1750×1050×2150 |
| YN-D208-G | 8000W | 20–70mm² | 957KG | 1750×1050×2150 |
| YN-D206-G | 6000W | 15–50mm² | 192KG | 1400×760×2000 |
| YN-X206-Z | 6000W | 10–50mm² | 118KG | 1020×610×1200 |
| YN-X204-Z | 4000W | 1–30mm² | 132KG | 1020×610×1200 |
| YN-P203-F | 3000W | 1–100mm² | 73KG | 565×269×442 |
| YN-X203-Y | 3000W | 0.35–20mm² | 88KG | 670×520×410 |
(แหล่งข้อมูล: (ข้อเท็จจริง 1)–7) ต้องชี้ให้เห็นเป็นพิเศษว่า YN-P203-F แม้ระดับกำลังเป็น 3000W แต่พื้นที่หน้าตัดการเชื่อมครอบคลุม 1–100mm²(ข้อเท็จจริง 4) เหมาะสำหรับการเชื่อมแผ่นทองแดงในอุปกรณ์อิเล็กทรอนิกส์ความแม่นยำและเซนเซอร์ ซึ่งแสดงว่ากำลังไม่ใช่เกณฑ์เดียวในการเลือกใช้ การออกแบบเรขาคณิตหัวเชื่อม ประสิทธิภาพทรานสดิวเซอร์ และความแม่นยำในการติดตามความถี่ก็กำหนดความสามารถในการเชื่อมจริงเช่นกัน
การจับคู่ความหนาและพื้นที่หน้าตัดแผ่นทองแดง: ตรรกะการเลือกใช้พารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิก
คุณสมบัติทางกายภาพของแผ่นทองแดงมีข้อจำกัดแบบไม่เชิงเส้นต่อพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิก ทุกความหนาที่เพิ่มขึ้น 0.5mm แอมพลิจูดและแรงดันที่ต้องการต้องเพิ่มขึ้นประมาณ 15%–20% และการเพิ่มขึ้นนี้จะรุนแรงขึ้นเมื่อพื้นที่หน้าตัดขยายใหญ่ขึ้น ตัวอย่างเช่น ในอุตสาหกรรมกักเก็บพลังงาน การเชื่อมต่อบัสบาร์ทองแดงในโมดูลแบตเตอรี่พลังงานมักใช้แผ่นทองแดงแดงหนา 2–6mm พื้นที่หน้าตัดในช่วง 35–120mm² ในกรณีนี้ YN-D2012-G ระดับ 12000W(ข้อเท็จจริง 1) ให้พลังงานสั่นสะเทือนและความแข็งแกร่งที่เพียงพอ ทำให้แรงลอกจุดเชื่อมถึงมากกว่า 85% ของความแข็งแรงวัสดุฐาน
สำหรับสถานการณ์การเชื่อมแผ่นทองแดง-อะลูมิเนียมชุดสายไฟขนาดใหญ่ YN-D208-G ระดับ 8000W(ข้อเท็จจริง 2) มีหน้าต่างการเชื่อม 20–70mm² ที่สมดุลประสิทธิภาพการผลิตและความเสถียรของคุณภาพ โครงสร้างตัวเครื่องที่หนักกว่า (957KG) ยับยั้งการสั่นพ้องเชิงกลระหว่างการเชื่อมกำลังสูงได้อย่างมีประสิทธิภาพ สำหรับการเชื่อมขั้วต่อทองแดง-อะลูมิเนียมชุดสายไฟแรงดันสูง แนะนำ YN-D206-G แบบแยกส่วนระดับ 6000W(ข้อเท็จจริง 3) รุ่นนี้ครอบคลุมพื้นที่หน้าตัด 15–50mm² โครงสร้างแยกส่วนช่วยให้ติดตั้งหัวเชื่อมและเครื่องกำเนิดแยกจากกัน สะดวกต่อการบูรณาการเข้ากับแขนกลหรือสถานีหมุนในสายการผลิตอัตโนมัติ หากความหนาแผ่นทองแดงของคุณเกิน 6mm หรือพื้นที่หน้าตัดเกินช่วงดังกล่าว กรุณาติดต่อวิศวกรของเราเพื่อยืนยันแผนพารามิเตอร์ที่ปรับแต่งเฉพาะ
มาตรฐานการตรวจสอบคุณภาพการเชื่อมแผ่นทองแดงและวิธีการเพิ่มประสิทธิภาพพารามิเตอร์
คุณภาพของพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิกต้องได้รับการตรวจสอบผ่านตัวชี้วัดเชิงปริมาณในที่สุด ผู้จัดซื้อควรให้ความสำคัญกับมิติคุณภาพสี่ประการต่อไปนี้: แรงลอกจุดเชื่อม (ควรถึงมากกว่า 70% ของความต้านทานแรงดึงวัสดุฐาน), ความต้านทานสัมผัส (ควรต่ำกว่า 1.2 เท่าของการเชื่อมต่อแบบโบลต์ที่หน้าตัดเดียวกัน), อัตราความพรุนในภาพตัดขวางโลหะวิทยา (ไม่เกิน 2% ของพื้นที่จุดเชื่อม), อัตราการยึดติดระหว่างพื้นผิว (ไม่ต่ำกว่า 95%) การเพิ่มประสิทธิภาพพารามิเตอร์แนะนำให้ใช้วิธีการทดลองแบบออร์โธโกนอล โดยใช้แรงดันเชื่อม แอมพลิจูด เวลาเชื่อมเป็นสามปัจจัย และใช้ความแข็งแรงลอกเป็นฟังก์ชันเป้าหมายในการวิเคราะห์การถดถอย โดยทั่วไปหลังจากการวนซ้ำสามรอบจะลู่เข้าสู่หน้าต่างที่เหมาะสมที่สุด
สำหรับสภาพการทำงานที่ชั้นออกไซด์บนพื้นผิวแผ่นทองแดงหนา สามารถเพิ่มเวลาเชื่อมหรือใช้เส้นโค้งแรงดันสองช่วง — ช่วงแรกแรงดันสูงทำลายฟิล์มออกไซด์ ช่วงที่สองแรงดันต่ำรักษาแรงดันเพื่อส่งเสริมการแพร่กระจายอะตอม ต้องทราบว่าความแตกต่างความแข็งของแผ่นทองแดงต่างล็อต (เช่น ความแตกต่างความแข็งวิกเกอร์สระหว่าง TU1 ทองแดงไร้ออกซิเจนกับ T2 ทองแดงแดงอาจถึง 20HV) จะทำให้พารามิเตอร์ที่เหมาะสมที่สุดเคลื่อนที่ แนะนำให้ทำการตรวจสอบกระบวนการด้วยวัสดุล็อตเดียวกันก่อนการผลิตจำนวนมาก หากวัสดุ ความหนา และสภาพพื้นผิวแผ่นทองแดงของคุณไม่อยู่ในช่วงพารามิเตอร์ข้างต้น กรุณาส่งตัวอย่าง ห้องปฏิบัติการของเราสามารถออกรายงานแนะนำพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิกได้ฟรี
สถานการณ์การใช้งานพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิกในอุตสาหกรรมพลังงานใหม่
- การเชื่อมบัสบาร์ทองแดงโมดูลแบตเตอรี่พลังงาน:ใช้ YN-X206-Z(ข้อเท็จจริง 5) หรือ YN-X204-Z(ข้อเท็จจริง 6) ครอบคลุมการเชื่อมต่อแผ่นทองแดง 10–50mm² และ 1–30mm² ตามลำดับ ตอบสนองความต้องการการเชื่อมความต้านทานต่ำและความสม่ำเสมอสูงของแท็บแบตเตอรี่ลิเธียมและบัสบาร์ทองแดง สถานการณ์นี้มีความต้องการอายุความล้าของจุดเชื่อมที่เข้มงวด แนะนำให้ควบคุมเวลาเชื่อมในช่วง 0.3–0.8 วินาที
- การเชื่อมต่อแผ่นทองแดง-อะลูมิเนียมระบบกักเก็บพลังงาน:แนะนำ YN-D2012-G(ข้อเท็จจริง 1) กำลัง 12000W สามารถเชื่อมการต่อทับโลหะต่างชนิดของแผ่นทองแดงและแผ่นอะลูมิเนียม 35–120mm² ได้อย่างเสถียร ความหนาชั้น IMC ที่พื้นผิวสามารถควบคุมได้ที่ 1–3μm หลีกเลี่ยงการเกิดเฟสเปราะ
- การเชื่อมขั้วต่อทองแดง-อะลูมิเนียมชุดสายไฟแรงดันสูง:YN-D206-G แบบแยกส่วนระดับ 6000W(ข้อเท็จจริง 3) เหมาะกับพื้นที่หน้าตัด 15–50mm² โครงสร้างแยกส่วนรองรับการควบคุมระยะไกลและการเก็บข้อมูล เหมาะสำหรับสถานีตรวจสอบออนไลน์ของชุดสายไฟแรงดันสูงยานยนต์พลังงานใหม่
- การเชื่อมเซนเซอร์ความแม่นยำและการบรรจุภัณฑ์อิเล็กทรอนิกส์:YN-P203-F(ข้อเท็จจริง 4) ครอบคลุมช่วงกว้างพิเศษ 1–100mm² ด้วยกำลัง 3000W ควบคู่กับความถี่ 20kHz สามารถเชื่อมฟอยล์ทองแดงบาง 0.1mm กับฐานทองแดงหนาที่มีความหนาต่างกันได้ โซนได้รับผลกระทบความร้อนของจุดเชื่อมน้อยกว่า 0.5mm
คำถามที่พบบ่อยเกี่ยวกับปัญหากระบวนการและคำแนะนำการปรับพารามิเตอร์
ในพารามิเตอร์การเชื่อมแผ่นทองแดงด้วยเครื่องเชื่อมโลหะอัลตราโซนิก แรงดันเชื่อมควรตั้งค่าเบื้องต้นอย่างไร?
แรงดันเริ่มต้นแนะนำให้ตั้งตามพื้นที่หน้าตัด 0.3–0.6kN ต่อตารางมิลลิเมตร แผ่นทองแดงยิ่งแข็งให้ใช้ค่าบน หากเกิดการบิดงอที่ขอบจุดเชื่อม ควรลดแรงดันและเพิ่มแอมพลิจูด หากศูนย์กลางจุดเชื่อมไม่หลอมรวม ต้องเพิ่มแรงดันหรือขยายเวลาเชื่อม
กฎของผลกระทบของเวลาเชื่อมต่อความแข็งแรงจุดเชื่อมแผ่นทองแดงคืออะไร?
เวลาเชื่อมสั้นเกินไป (น้อยกว่า 0.2 วินาที) จะทำให้พื้นผิวไม่ไหลพลาสติกเพียงพอ แรงลอกไม่เพียงพอ เวลายาวเกินไป (มากกว่า 1.5 วินาที) อาจทำให้แผ่นทองแดงอ่อนตัวจากการอบอ่อน เม็ดเกรนหยาบ แนะนำให้ทำการทดลองแบบขั้นบันไดที่ 0.1 วินาที
พารามิเตอร์แอมพลิจูดปรับตามความหนาแผ่นทองแดงอย่างไร?
ฟอยล์ทองแดงต่ำกว่า 0.5mm แนะนำแอมพลิจูด 15–20μm แผ่นทองแดง 0.5–2mm แนะนำ 20–30μm แผ่นทองแดงหนาเกิน 2mm ต้องใช้ 30–40μm แอมพลิจูดสูงเกินไปจะทำให้พื้นผิวหัวเชื่อมสึกหรอเร็วขึ้น ต้องตรวจสอบวัสดุหัวเชื่อมพร้อมกัน
เมื่อพื้นผิวแผ่นทองแดงมีคราบน้ำมันหรือชั้นออกไซด์ ควรแก้ไขพารามิเตอร์อย่างไร?
แนะนำให้เพิ่มแรงดันเชื่อม 10%–15% และเพิ่มเวลาเตรียมแรงดัน 0.1–0.2 วินาที หากชั้นออกไซด์หนา (ฟิล์มออกไซด์สีเข้ม) สามารถใช้เส้นโค้งแรงดันสองช่วงหรือทำความสะอาดด้วยอัลตราโซนิกกับแอลกอฮอล์ก่อน
ทำไมความต้านทานสัมผัสหลังการเชื่อมแผ่นทองแดงของฉันสูง?
สาเหตุที่เป็นไปได้รวมถึง: พลังงานเชื่อมไม่เพียงพอทำให้ชั้น IMC บางเกินไป มีสิ่งแปลกปลอมที่พื้นผิวสัมผัสระหว่างหัวเชื่อมกับแผ่นทองแดง หรือชั้นเคลือบพื้นผิวแผ่นทองแดง (เช่น ดีบุก) ยังไม่ถูกทำลายอย่างสมบูรณ์ แนะนำตรวจสอบความสะอาดหัวเชื่อมและเพิ่มแอมพลิจูดอย่างเหมาะสม
ความแข็งของแผ่นทองแดงต่างล็อตแตกต่างกันมาก จะรับประกันความสม่ำเสมอของพารามิเตอร์ได้อย่างไร?
แนะนำให้สุ่มตรวจความแข็งวิกเกอร์สเมื่อแผ่นทองแดงแต่ละล็อตเข้าคลัง หากความเบี่ยงเบนความแข็งเกิน 10% ต้องทำการตรวจสอบหน้าต่างพารามิเตอร์ใหม่ พิจารณาตั้งค่าสูตรหลายชุดในอุปกรณ์ล่วงหน้า สลับตามล็อต
อุปกรณ์ 12000W สามารถเชื่อมแผ่นทองแดงหน้าตัดเล็กต่ำกว่า 20mm² ได้หรือไม่?
ไม่แนะนำ ผลผลิตพลังงานขั้นต่ำที่ควบคุมได้ของอุปกรณ์ 12000W อาจเกินขีดจำกัดการรับของแผ่นทองแดงหน้าตัดเล็ก ทำให้แผ่นทองแดงถูกบดทับ การเชื่อมหน้าตัดเล็กควรเลือกอุปกรณ์ต่ำกว่า 4000W เช่น YN-X204-Z(ข้อเท็จจริง 6)
การเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียม มีข้อกำหนดพิเศษในการตั้งค่าพารามิเตอร์หรือไม่?
การเชื่อมทองแดง-อะลูมิเนียมต้องออกแบบหัวเชื่อมให้เอียงไปทางด้านอะลูมิเนียม (โลหะอ่อนกว่า) แอมพลิจูดลดลง 10%–15% เมื่อเทียบกับการเชื่อมทองแดงบริสุทธิ์ เวลาเชื่อมสั้นลง 0.1 วินาที เพื่อหลีกเลี่ยงการเสียรูปมากเกินไปด้านอะลูมิเนียมทำให้เกิดครีบ
จะ判断จุดเชื่อม是否处于虚焊或过焊状态ได้อย่างไร?
虚焊表现为剥离力低且断面呈平整界面;过焊表现为铜片边缘出现裂纹或焊点颜色发蓝(高温氧化)。建议每批次首件进行剥离测试并记录断面形貌。
分体式设备与一体式设备在参数精度上有差异吗?
分体式设备(如YN-D206-G)将发生器与焊头分离,信号传输距离增加,但对6000W级设备影响可忽略。其优势在于可灵活布置于自动化产线,参数控制精度与一体式相同。
超声波金属焊接机焊接铜片参数中,频率跟踪的作用是什么?
频率跟踪系统实时监测换能器谐振频率,当焊头温度升高或负载变化导致频率漂移时,自动调整输出频率以维持振幅稳定。这是保证长时间连续焊接一致性的关键。
铜片镀镍或镀银后,焊接参数需要调整吗?
需要。镀层硬度高于铜基体,建议将压力提高5%–10%,振幅增加2–3μm,以穿透镀层并实现基体金属的原子扩散。
设备功率越大,焊接质量一定越好吗?
并非如此。功率过大而焊头设计不匹配时,会导致能量集中在局部区域,产生过烧或裂纹。选型应遵循“截面积匹配功率”原则,而非盲目追求高功率。
如何验证超声波金属焊接机焊接铜片参数的长期稳定性?
建议进行连续1000次焊接的SPC监控,记录剥离力与接触电阻的均值及标准差。若标准差超过均值的5%,需检查焊头磨损或换能器老化。
贵司能否提供铜片样品的免费焊接测试?
可以。请将您的铜片材质、厚度、截面积及表面状态说明发送至我方,我们将在实验室使用对应功率等级设备进行参数优化测试,并出具包含推荐参数的测试报告。
资质认证与技术支持
我方全系列超声波金属焊接机均通过CE、FCC及ISO 9001质量管理体系认证,关键部件(换能器、焊头、发生器)采用航空级铝合金及钛合金材质,确保长期连续运行的可靠性。设备出厂前均经过72小时满负荷老化测试,并提供完整的工艺参数手册及操作培训。
若您对超声波金属焊接机焊接铜片参数有进一步疑问,或需要针对特定铜片规格的定制化方案,请联系我方应用工程团队。我们提供从样品测试、参数标定到产线集成的全流程技术支持,确保设备在您的生产环境中达到最优焊接品质。