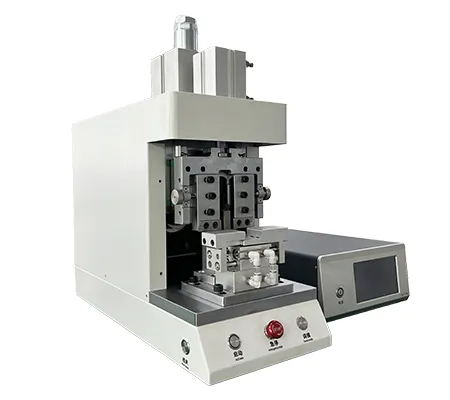
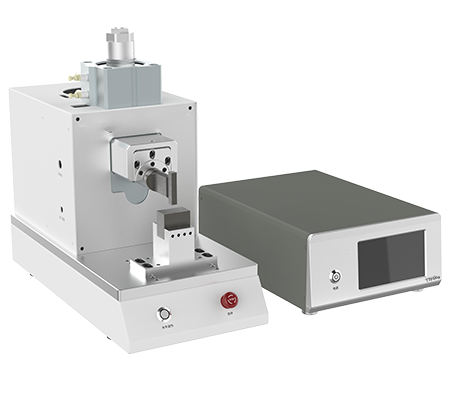
เครื่องเชื่อมโลหะอัลตราโซนิกใช้การสั่นสะเทือนความถี่สูงเพื่อเชื่อมต่อโลหะ เช่น ทองแดงและอะลูมิเนียม ในสถานะของแข็ง โดยไม่ต้องใช้วัสดุบัดกรี มีคุณสมบัติการนำไฟฟ้าที่ยอดเยี่ยม อุปกรณ์นี้ครอบคลุมพื้นที่การเชื่อม 0.35 ถึง 120 ตารางมิลลิเมตร เหมาะสำหรับงานที่ต้องการความแม่นยำ เช่น แถบทองแดงอะลูมิเนียมสำหรับกักเก็บพลังงาน และสายไฟแบตเตอรี่รถยนต์ไฟฟ้า เพื่อรับประกันคุณภาพการเชื่อมและประสิทธิภาพการจัดส่ง
เครื่องเชื่อมโลหะอัลตราโซนิกเป็นอุปกรณ์อุตสาหกรรมขั้นสูงที่ใช้การสั่นสะเทือนทางกลความถี่สูงเพื่อให้เกิดการเชื่อมประสานทางโลหะวิทยาระหว่างอะตอมของโลหะในสภาวะของแข็ง ออกแบบมาเพื่อแก้ปัญหาการเชื่อมโลหะต่างชนิดระหว่างทองแดงและอะลูมิเนียมในสายไฟแรงสูงของรถยนต์พลังงานใหม่ ชุดแบตเตอรี่รถยนต์ไฟฟ้า และระบบกักเก็บพลังงาน การเข้าใจหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกอย่างลึกซึ้งช่วยให้ผู้ตัดสินใจด้านวิศวกรรมสามารถจับคู่ระดับกำลังและพื้นที่การเชื่อมได้อย่างแม่นยำในการวางแผนสายการผลิต เพื่อรับประกันความสม่ำเสมอของการเชื่อมและความแข็งแรงของโครงสร้างในสภาพแวดล้อมการผลิตจำนวนมาก
ภาพรวมหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิก — สาระสำคัญทางเทคนิคของการเชื่อมแบบโซลิดสเตต
แกนหลักของหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกคือการแปลงพลังงานไฟฟ้าความถี่สูงเป็นการสั่นสะเทือนทางกล 20KHz ผ่านทรานสดิวเซอร์ จากนั้นภายใต้แรงกดสถิตร่วมกัน ทำให้พื้นผิวโลหะที่จะเชื่อมเกิดการเสียดสีความถี่สูง การเสียดสีนี้ทำลายชั้นออกไซด์บนพื้นผิวสัมผัสและส่งเสริมให้อะตอมของโลหะเกิดการไหลแบบพลาสติกและการแพร่กระจาย ในที่สุดเกิดการเชื่อมประสานทางโลหะวิทยาอย่างแท้จริงในสภาวะของแข็งที่ต่ำกว่าจุดหลอมเหลว เมื่อเทียบกับการเชื่อมความต้านทานแบบดั้งเดิมหรือการเชื่อมด้วยเลเซอร์ กระบวนการนี้ไม่มีการหลอมเหลว ไม่มีการใช้สารบัดกรี และไม่สร้างเขตได้รับความร้อน ซึ่งหลีกเลี่ยงการเกิดสารประกอบระหว่างโลหะ (เฟสเปราะ) ได้อย่างสิ้นเชิง นี่คือเหตุผลพื้นฐานที่การเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียมต้องพึ่งพากระบวนการอัลตราโซนิก
ข้อมูลจำเพาะทางเทคนิคและคู่มือการเลือก — ครอบคลุมทุกการใช้งานตั้งแต่อิเล็กทรอนิกส์ความแม่นยำสูงถึงแถบทองแดงอะลูมิเนียมกักเก็บพลังงาน
จากการกำหนดระดับกำลังและความต้องการพื้นที่การเชื่อมที่แตกต่างกัน การเลือกอุปกรณ์ต้องสอดคล้องกับสถานการณ์ทางวิศวกรรมจริงอย่างเคร่งครัด ตารางพารามิเตอร์ทางเทคนิคต่อไปนี้รวบรวมข้อมูลการตรวจสอบของอุปกรณ์หลักหลายรุ่น เพื่อเป็นพื้นฐานเชิงปริมาณสำหรับการจัดซื้อ B2B และการตัดสินใจทางวิศวกรรม
| รุ่น | ระดับกำลัง | พื้นที่การเชื่อม | น้ำหนักอุปกรณ์ | ขนาดภายนอก | การใช้งาน |
|---|
| YN-P203-F | 3000W/20KHz | 1-100mm² | 73KG | 565×269×442mm | การประกอบชิ้นส่วนอิเล็กทรอนิกส์ความแม่นยำและเซนเซอร์ |
| YN-X203-Y | 3000W/20KHz | 0.35-20mm² | 88KG | 670×520×410mm | การเชื่อมโลหะความแม่นยำสูง (รับรอง CE/FCC/ISO) |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | การเชื่อมขั้วทองแดงอะลูมิเนียมแบตเตอรี่ลิเธียม |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | การเชื่อมสายไฟชุดแบตเตอรี่รถยนต์ไฟฟ้า |
| YN-D206-G | 6000W (แบบแยกส่วน) | 15-50mm² | 192KG | 1400×760×2000mm | การเชื่อมขั้วทองแดงอะลูมิเนียมสายไฟแรงสูง |
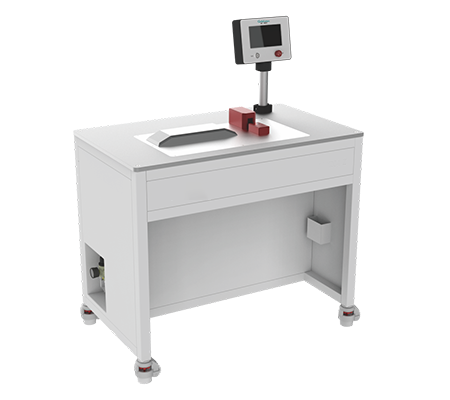
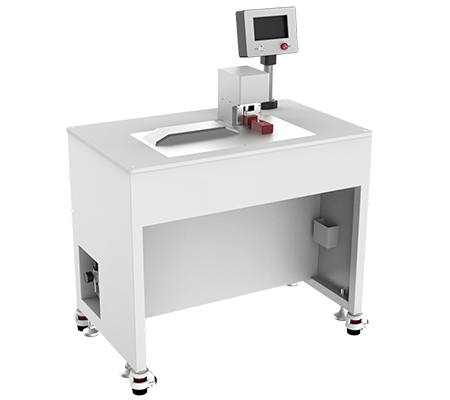
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | การเชื่อมแถบทองแดงอะลูมิเนียมสายไฟขนาดใหญ่ |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | การเชื่อมแถบทองแดงอะลูมิเนียมหน้าตัดใหญ่สำหรับกักเก็บพลังงาน |
การแยกส่วนประกอบฟังก์ชันหลัก — การทำงานร่วมกันของทรานสดิวเซอร์ ตัวปรับแอมพลิจูด และหัวเชื่อม
ภายในเครื่องเชื่อมโลหะอัลตราโซนิกประกอบด้วยชิ้นส่วนหลักสามส่วนที่สร้างสายโซ่ส่งกำลังทางกลที่แม่นยำ ความแม่นยำในการผลิตของแต่ละส่วนกำหนดคุณภาพการเชื่อมขั้นสุดท้ายโดยตรง
ทรานสดิวเซอร์ (เซรามิกเพียโซอิเล็กทริก)
ในฐานะแกนกลางของการแปลงพลังงาน ทรานสดิวเซอร์ใช้ปรากฏการณ์เพียโซอิเล็กทริกย้อนกลับของเซรามิกเพียโซอิเล็กทริกเพื่อแปลงสัญญาณไฟฟ้าความถี่สูงจากเครื่องกำเนิดเป็นการสั่นสะเทือนทางกล 20KHz ที่แม่นยำ ด้วยตัวอย่าง YN-P203-F (3000W/20KHz พื้นที่การเชื่อม 1-100mm² น้ำหนัก 73KG) แสดงให้เห็นความเสถียรของความถี่สูงและตรรกะการจับคู่กำลังที่ยอดเยี่ยมในสถานการณ์การเชื่อมที่แม่นยำ
ตัวปรับแอมพลิจูด (ท่อนขยายแอมพลิจูด)
ตัวปรับแอมพลิจูดมีบทบาทในการขยายเชิงกลในหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิก โดยการออกแบบมุมเรียวที่แตกต่างกันเพื่อเปลี่ยนแอมพลิจูด ขยายการสั่นสะเทือนขนาดเล็กของทรานสดิวเซอร์ให้เป็นระยะการเคลื่อนที่ที่ต้องการทางวิศวกรรม พร้อมแยกแรงปฏิกิริยาระหว่างเครื่องกำเนิดและพื้นที่เชื่อม
หัวเชื่อม (ทูลหัว)
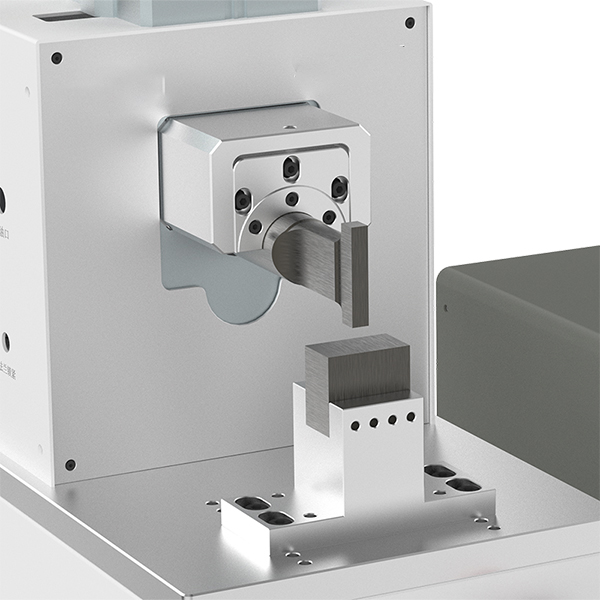
หัวเชื่อมสัมผัสกับชิ้นงานโดยตรง การออกแบบพื้นผิวและความแข็งของวัสดุตัวหัวกำหนดว่าพลังงานการสั่นสะเทือนสามารถส่งเข้าไปในพื้นที่เชื่อมได้อย่างสม่ำเสมอและแม่นยำหรือไม่ สำหรับแถบทองแดงอะลูมิเนียมที่มีความหนาต่างกัน หัวเชื่อมต้องได้รับการออกแบบแม่พิมพ์เฉพาะและการปรับสมดุลไดนามิก
การปฏิบัติทางวิศวกรรมของหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกในสถานการณ์การใช้งานทั่วไป
การเปลี่ยนทฤษฎีเป็นผลิตภาพจริง เทคโนโลยีการเชื่อมอัลตราโซนิกแสดงคุณค่าทางวิศวกรรมที่ไม่อาจทดแทนได้ในสถานการณ์อุตสาหกรรมหลักต่อไปนี้:
- สายไฟแรงสูงรถยนต์พลังงานใหม่:การเชื่อมโลหะต่างชนิดระหว่างขั้วทองแดงและสายอะลูมิเนียมเป็นจุดเจ็บปวดของอุตสาหกรรม YN-D206-G (พื้นที่การเชื่อม 15-50mm² น้ำหนัก 192KG) ในฐานะอุปกรณ์กำลังสูงแบบแยกส่วน ให้โซลูชันการเชื่อมขั้วที่มีความแข็งแรงสูงในสายการผลิตสายไฟแรงสูง
- ชุดแบตเตอรี่รถยนต์ไฟฟ้า:การเชื่อมซ้อนหลายชั้นของฟอยล์ทองแดงและฟอยล์อะลูมิเนียมต้องการการควบคุมพลังงานที่สูงมาก YN-X206-Z (6000W พื้นที่การเชื่อม 10-50mm² น้ำหนัก 118KG) ประสบความสำเร็จในการใช้งานจำนวนมากในสถานการณ์นี้ รับประกันการเชื่อมขั้วแบตเตอรี่โดยไม่มีการเชื่อมปลอม
- การเชื่อมต่อแถบทองแดงอะลูมิเนียมระบบกักเก็บพลังงาน:การเชื่อมหน้าตัดใหญ่ต้องการการรองรับกำลังมหาศาล YN-D2012-G (12000W พื้นที่การเชื่อม 35-120mm² น้ำหนัก 988KG) แสดงให้เห็นถึงข้อได้เปรียบด้านประสิทธิภาพสูงและความสม่ำเสมอของคุณภาพในการเชื่อมแถบทองแดงอะลูมิเนียมกักเก็บพลังงาน
- การประกอบเซนเซอร์ความแม่นยำ:จุดเชื่อมขนาดเล็กต้องการการควบคุมพลังงานที่แม่นยำ YN-P203-F (3000W พื้นที่การเชื่อม 1-100mm²) บรรลุการเชื่อมแบบไม่ทำลายในการประกอบอุปกรณ์ขนาดเล็กความแม่นยำสูง
ระบบรับประกันคุณภาพและมาตรฐานการรับรอง — วิธีการทางวิศวกรรมเพื่อรับประกันความสม่ำเสมอของการเชื่อม
สำหรับผู้ตัดสินใจจัดซื้อ B2B ความเสถียรในระยะยาวของอุปกรณ์และความสามารถในการควบคุมคุณภาพแบบวงปิดเป็นตัวชี้วัดหลักในการประเมิน หลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกกำหนดว่าการรับประกันคุณภาพต้องพึ่งพาระบบต่อไปนี้:
- การตรวจสอบคุณภาพการเชื่อมออนไลน์:ผ่านการเก็บข้อมูลแอมพลิจูด ความถี่ พลังงาน และเวลาแบบเรียลไทม์ สร้างระบบป้อนกลับแบบวงปิด เมื่อพื้นที่เชื่อมปรากฏความต้านทานผิดปกติ ระบบจะแจ้งเตือนทันทีและคัดแยกชิ้นงานที่ไม่ได้คุณภาพ
- การรับประกันความสม่ำเสมอของอุปกรณ์:ตั้งแต่การประกอบชุดเซรามิกเพียโซอิเล็กทริกของทรานสดิวเซอร์ ไปจนถึงการกลึงด้วย CNC ที่แม่นยำและการทดสอบสมดุลไดนามิกของตัวปรับแอมพลิจูด การควบคุมความคลาดเคลื่อนในกระบวนการผลิตรับประกันว่าพลังงานการสั่นสะเทือนที่ส่งออกจากแต่ละเครื่องมีความสม่ำเสมออย่างสมบูรณ์
- การรับรองมาตรฐานสากล:ด้วยตัวอย่าง YN-X203-Y อุปกรณ์นี้ผ่านการรับรองระบบ CE, FCC, ISO และอื่นๆ ความปลอดภัยทางไฟฟ้าและความเข้ากันได้ทางแม่เหล็กไฟฟ้าถึงมาตรฐานอุตสาหกรรมสากล ให้การรับรองที่แข็งแกร่งสำหรับความน่าเชื่อถือของอุปกรณ์
คำถามที่พบบ่อย — คำถามทางเทคนิคทั่วไปเกี่ยวกับหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิก
หลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกเหมาะสำหรับการเชื่อมโลหะต่างชนิดอะลูมิเนียม-ทองแดงหรือไม่? จะตรวจสอบความแข็งแรงของการเชื่อมประสานได้อย่างไร?
เหมาะอย่างสมบูรณ์ เนื่องจากการเชื่อมอัลตราโซนิกเป็นการเชื่อมแบบโซลิดสเตต ไม่มีการหลอมเหลวของโลหะในกระบวนการ จึงหลีกเลี่ยงการเกิดสารประกอบระหว่างโลหะที่เปราะระหว่างทองแดงและอะลูมิเนียมในสถานะของเหลวได้อย่างสิ้นเชิง ความแข็งแรงของการเชื่อมประสานมักตรวจสอบผ่านการทดสอบแรงดึงและการทดสอบการฉีกขาด โดยความแข็งแรงของรอยต่อสามารถสูงถึงมากกว่า 80% ของความแข็งแรงของโลหะแม่
ขีดจำกัดสูงสุดของพื้นที่การเชื่อมกำหนดโดยอะไร? จะเลือกระดับกำลังตามเส้นผ่านศูนย์กลางลวดหรือความหนาของแถบได้อย่างไร?
ขีดจำกัดสูงสุดของพื้นที่การเชื่อมกำหนดโดยกำลังสูงสุดของอุปกรณ์ ขนาดหัวเชื่อม และแรงกดสถิต ตัวอย่างเช่น การเชื่อมแถบทองแดงอะลูมิเนียมหน้าตัดใหญ่ 35-120mm² ต้องเลือก YN-D2012-G ขนาด 12000W ในขณะที่การเชื่อมสายไฟความแม่นยำ 0.35-20mm² เหมาะกับ YN-X203-Y ขนาด 3000W การเลือกต้องเทียบกับตารางข้อมูลจำเพาะอย่างเคร่งครัด หากเกินช่วงข้อมูลจำเพาะ กรุณายืนยันโซลูชันการปรับแต่งกับซัพพลายเออร์
เมื่อเทียบกับการเชื่อมด้วยเลเซอร์ ข้อได้เปรียบด้านการใช้พลังงานและต้นทุนโดยรวมของการเชื่อมอัลตราโซนิกอยู่ที่ด้านใดบ้าง?
การเชื่อมอัลตราโซนิกไม่ต้องอุ่นล่วงหน้า เวลาการเชื่อมต่อครั้งเดียวโดยทั่วไปน้อยกว่า 0.2 วินาที การใช้พลังงานเป็นเพียงเศษเสี้ยวของการเชื่อมด้วยเลเซอร์ พร้อมกันนั้นไม่ต้องใช้วัสดุเติมและก๊าซป้องกัน ต้นทุนวัสดุสิ้นเปลืองเป็นศูนย์ และการเชื่อมแบบโซลิดสเตตมีความต้องการอุปกรณ์จับยึดค่อนข้างต่ำ ต้นทุนตลอดอายุการใช้งานของอุปกรณ์โดยรวมดีกว่าการเชื่อมด้วยเลเซอร์อย่างมีนัยสำคัญ
รอบการบำรุงรักษาประจำวันของอุปกรณ์นานเท่าใด? ชิ้นส่วนสึกหรอมีอะไรบ้าง?
การบำรุงรักษาประจำวันหลักคือการทำความสะอาดหัวเชื่อมและการตรวจสอบแรงดันลม ชิ้นส่วนสึกหรอคือหัวเชื่อม (Sonotrode) อายุการใช้งานขึ้นอยู่กับความแข็งของวัสดุที่เชื่อม โดยทั่วไปหลังการเชื่อมหลายแสนครั้งต้องมีการปรับปรุงพื้นผิวหรือเปลี่ยนใหม่ ทรานสดิวเซอร์และตัวปรับแอมพลิจูดมีอายุการใช้งานหลายปีภายใต้การใช้งานปกติ
รุ่น YN-D2012-G รองรับการเชื่อมแถบทองแดงอะลูมิเนียมหน้าตัดใหญ่มากในระบบกักเก็บพลังงานในครั้งเดียวหรือไม่?
YN-D2012-G ในฐานะอุปกรณ์เรือธงกำลังมหาศาล 12000W ออกแบบมาเพื่อการเชื่อมแถบทองแดงอะลูมิเนียมกักเก็บพลังงานโดยเฉพาะ พื้นที่การเชื่อมสูงสุดถึง 35-120mm² ตอบสนองความต้องการการเชื่อมแถบทองแดงอะลูมิเนียมหน้าตัดใหญ่ที่มีความแข็งแรงสูงในครั้งเดียวได้อย่างสมบูรณ์
พารามิเตอร์แอมพลิจูดในหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกตั้งค่าได้อย่างแม่นยำอย่างไร?
การตั้งค่าแอมพลิจูดขึ้นอยู่กับวัสดุและความหนาของชิ้นงาน เครื่องกำเนิดของอุปกรณ์มีอัลกอริทึมชดเชยแอมพลิจูดอัตโนมัติในตัว วิศวกรสามารถตั้งค่าเปอร์เซ็นต์แอมพลิจูดบนแผงควบคุมตามการรวมวัสดุ ระบบจะปรับแบบวงปิดโดยอัตโนมัติเพื่อรักษาเอาต์พุตคงที่
อุปกรณ์ YN-X203-Y มีการรับรองมาตรฐานสากลอะไรบ้าง? เป็นไปตามข้อกำหนดการส่งออกไปยุโรปหรือไม่?
YN-X203-Y ได้รับการรับรอง CE, FCC, ISO แล้ว เป็นไปตามข้อกำหนดการส่งออกที่ปฏิบัติตามกฎระเบียบของตลาดยุโรปและอเมริกาเหนือด้านความปลอดภัยทางไฟฟ้า ความเข้ากันได้ทางแม่เหล็กไฟฟ้า และระบบคุณภาพอย่างสมบูรณ์
ในการเชื่อมสายไฟชุดแบตเตอรี่รถยนต์ไฟฟ้า YN-X206-Z จัดการกับความสม่ำเสมอของการเชื่อมฟอยล์หลายชั้นอย่างไร?
YN-X206-Z (6000W) ติดตั้งโหมดควบคุมพลังงานที่แม่นยำ สำหรับการเชื่อมซ้อนหลายชั้นของฟอยล์ทองแดง/ฟอยล์อะลูมิเนียม สามารถตั้งค่าหน้าต่างพลังงานต่ำสุดและสูงสุดเพื่อให้แน่ใจว่าพลังงานที่ป้อนในแต่ละจุดเชื่อมสม่ำเสมอ ป้องกันการเชื่อมปลอมและการเชื่อมเกิน
รอบการจัดส่งอุปกรณ์โดยทั่วไปนานเท่าใด? มีการสนับสนุนทางเทคนิคการรวมสายการผลิตหรือไม่?
รอบการจัดส่งรุ่นมาตรฐานโดยทั่วไปคือ 15-30 วันทำการ รุ่นที่ปรับแต่งต้องยืนยันตามความซับซ้อนของโซลูชัน เรามีการสนับสนุนทางเทคนิคการรวมสายการผลิตที่สมบูรณ์ รวมถึงการติดตั้งอุปกรณ์ การปรับแต่ง และการตรวจสอบพารามิเตอร์กระบวนการด้วยตัวอย่าง
การออกแบบแบบแยกส่วนของ YN-D206-G มีข้อได้เปรียบทางวิศวกรรมอะไรในสายการผลิตสายไฟแรงสูง?
การออกแบบแบบแยกส่วนของ YN-D206-G แยกเครื่องกำเนิดและกลไกการเชื่อมออกจากกัน ทำให้สามารถจัดวางได้อย่างยืดหยุ่นในสายการผลิตอัตโนมัติที่ซับซ้อน เหมาะอย่างยิ่งสำหรับข้อจำกัดด้านพื้นที่ของสถานีเชื่อมขั้วทองแดงอะลูมิเนียมสายไฟแรงสูง
การเชื่อมอัลตราโซนิกจะทำให้ชิ้นส่วนอิเล็กทรอนิกส์ภายในชิ้นงานเสียหายหรือไม่?
ไม่เสียหาย เขตได้รับความร้อนของการเชื่อมอัลตราโซนิก极小มาก และพลังงานการสั่นสะเทือนกระจุกตัวที่ชั้นผิวของพื้นผิวสัมผัส ไม่ส่งความร้อนสูงไปยังภายใน ดังนั้นในการประกอบเซนเซอร์ความแม่นยำ (เช่น การใช้ YN-P203-F) จึงมีการปกป้องชิ้นส่วนภายในสูงมาก
จะตรวจสอบว่าคุณสมบัติการนำไฟฟ้าของรอยต่อเชื่อมถึงมาตรฐานหรือไม่?
คุณสมบัติการนำไฟฟ้าของรอยต่อมักวัดด้วยเครื่องวัดความต้านทานระดับมิลลิโอห์ม เนื่องจากการเชื่อมอัลตราโซนิกไม่มีชั้นออกไซด์และสารประกอบระหว่างโลหะขัดขวาง ความต้านทานของรอยต่อจึงใกล้เคียงกับความต้านทานธรรมชาติของโลหะแม่ ค่าการนำไฟฟ้าสูงกว่ากระบวนการย้ำแบบดั้งเดิมอย่างมาก
อุปกรณ์รองรับการติดตามข้อมูลและการเชื่อมต่อระบบ MES หรือไม่?
รองรับ ซีรีส์กำลังสูง (เช่น ซีรีส์ D และซีรีส์ X) มาพร้อมอินเทอร์เฟซการสื่อสารอุตสาหกรรมมาตรฐาน สามารถอัปโหลดพารามิเตอร์การเชื่อมแต่ละรายการ (เวลา พลังงาน กำลัง แอมพลิจูด) ไปยังระบบ MES เพื่อตอบสนองข้อกำหนดการติดตามคุณภาพ TS16949 ของอุตสาหกรรมยานยนต์
YN-D208-G (8000W) และ YN-D2012-G (12000W) แตกต่างกันในการใช้งานอย่างไร?
YN-D208-G เหมาะสำหรับการเชื่อมแถบทองแดงอะลูมิเนียมสายไฟขนาดใหญ่ 20-70mm² ในขณะที่ YN-D2012-G กำหนดเป้าหมายแถบทองแดงอะลูมิเนียมกักเก็บพลังงานหน้าตัดใหญ่กว่า 35-120mm² ทั้งสองรุ่นมีน้ำหนักและขนาดใกล้เคียงกัน ความแตกต่างหลักอยู่ที่กำลังเอาต์พุตและขีดจำกัดพื้นที่หน้าตัดที่เชื่อมได้
สำหรับชิ้นส่วนเปลี่ยนผ่านทองแดงอะลูมิเนียมที่ไม่ได้มาตรฐาน มีบริการปรับแต่งหัวเชื่อมหรือไม่?
มี วัสดุหัวเชื่อมมักเลือกใช้เหล็กกล้าผสมคุณภาพสูงหรือโลหะผสมไทเทเนียม สำหรับชิ้นส่วนเปลี่ยนผ่านทองแดงอะลูมิเนียมที่ไม่ได้มาตรฐานรูปทรงพิเศษ ทีมวิศวกรรมของเราสามารถดำเนินการปรับแต่งพื้นผิวและขนาดของหัวเชื่อมตามแบบชิ้นงาน
คุณสมบัติและการติดต่อ
โดยสรุป การเข้าใจหลักการทำงานของเครื่องเชื่อมโลหะอัลตราโซนิกอย่างลึกซึ้งเป็นกุญแจสำคัญในการประเมินว่าอุปกรณ์สามารถบรรลุการผลิตที่ไร้ตำหนิและมีความสม่ำเสมอสูงในสถานการณ์การเชื่อมแบบโซลิดสเตตหรือไม่ เราอาศัยระบบการรับรองมาตรฐานสากลหลายรายการและกระบวนการผลิตที่เข้มงวด เพื่อให้การรับประกันอุปกรณ์ที่แข็งแกร่งสำหรับการผลิตอุตสาหกรรม B2B ทั่วโลก หากต้องการรับรายงานการทดสอบกระบวนการโดยละเอียดหรือยืนยันความสามารถในการจัดส่งตามข้อกำหนดเฉพาะ กรุณาติดต่อทีมวิศวกรรมของเราผ่านช่องทางต่อไปนี้
การรับรอง
สินค้าผ่านมาตรฐานความปลอดภัยและEMCระดับสากล