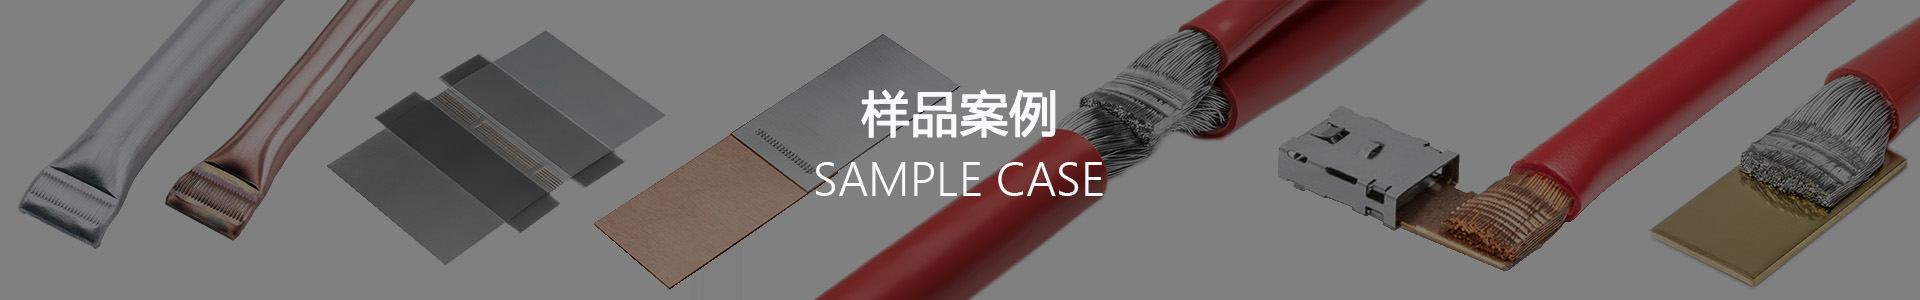
详细信息
超声波金属焊接机焊接铜铝过渡片|高精度低电阻铜铝焊接设备
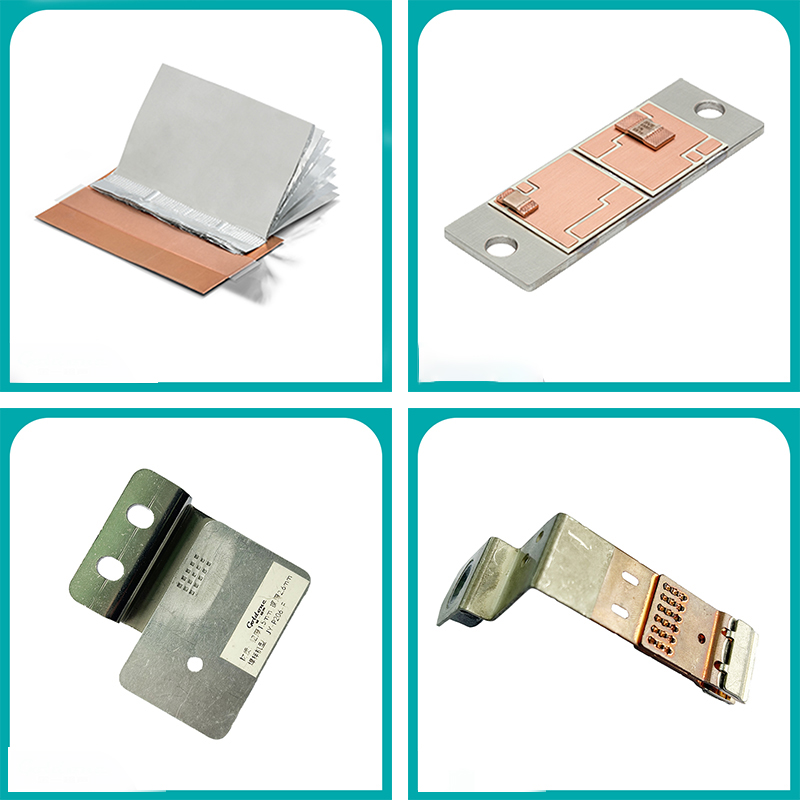
超声波金属焊接机焊接铜铝过渡片技术,利用高频机械振动实现铜铝异种金属的固态冶金结合,有效解决传统熔焊中因金属间化合物脆性相导致的开裂与电阻率升高问题。该工艺广泛应用于动力电池、储能系统及高压线束制造领域,为新能源汽车与电网基础设施提供高可靠性连接方案。
超声波金属焊接机焊接铜铝过渡片的技术定位与行业价值
超声波金属焊接机焊接铜铝过渡片的核心优势在于其低温固态焊接特性。焊接过程中,铜铝界面温度不超过母材熔点的50%,从根源上抑制了CuAl₂、Cu₉Al₄等脆性金属间化合物的过度生长。对于B2B采购决策者而言,该技术直接决定了电池模组连接处的长期服役稳定性与载流能力,是衡量产线工艺水平的关键指标。
在新能源汽车与储能产业高速扩张的背景下,铜铝过渡片作为电池极柱与铝巴之间的关键连接介质,其焊接质量直接关系系统安全。采用超声波金属焊接工艺,可确保过渡片与铜排、铝排之间形成致密的原子扩散层,接触电阻稳定低于熔焊方案,同时避免助焊剂残留带来的腐蚀隐患。设备供应商的工艺数据库与振幅控制精度,是评估其能否满足严苛车规级标准的重要依据。
全功率段技术规格对比:从精密电子到储能铜铝排
针对不同焊接面积与产线节拍需求,我司提供覆盖3000W至12000W功率范围的系列化机型。以下为经实验室验证的核心技术参数,供工艺选型参考:
| 设备型号 | 额定功率 | 焊接面积范围 | 设备重量 | 外形尺寸(mm) | 典型应用 |
|---|---|---|---|---|---|
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410 | 精密传感器、微型线束 |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200 | 锂电池模组端子焊接 |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442 | 精密电子与传感器 |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200 | 动力电池高压线束 |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000 | 高压线束铜铝端子 |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150 | 大型线束铜铝排 |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150 | 储能系统铜铝排焊接 |
上表数据均来自我司出厂检测报告。其中YN-D2012-G作为D系列旗舰机型,其988KG的整机质量保证了焊接过程中的刚性支撑,配合12000W超声输出,可稳定完成120mm²截面的铜铝过渡片焊接。对于更大焊接面积的定制需求,建议直接联系技术部门进行可行性验证。
核心工艺特点与质量控制体系
冶金结合机制与界面可靠性
超声波金属焊接机焊接铜铝过渡片时,焊头以20kHz高频振动在铜铝界面产生微区塑性变形与摩擦热,破碎表面氧化膜后实现纯净金属表面的原子级接触。我司设备配备实时振幅监测系统,确保焊接能量输入波动控制在±3%以内,从而保证批量生产中每个焊点的剪切力一致性。
模块化功率配置与产线柔性
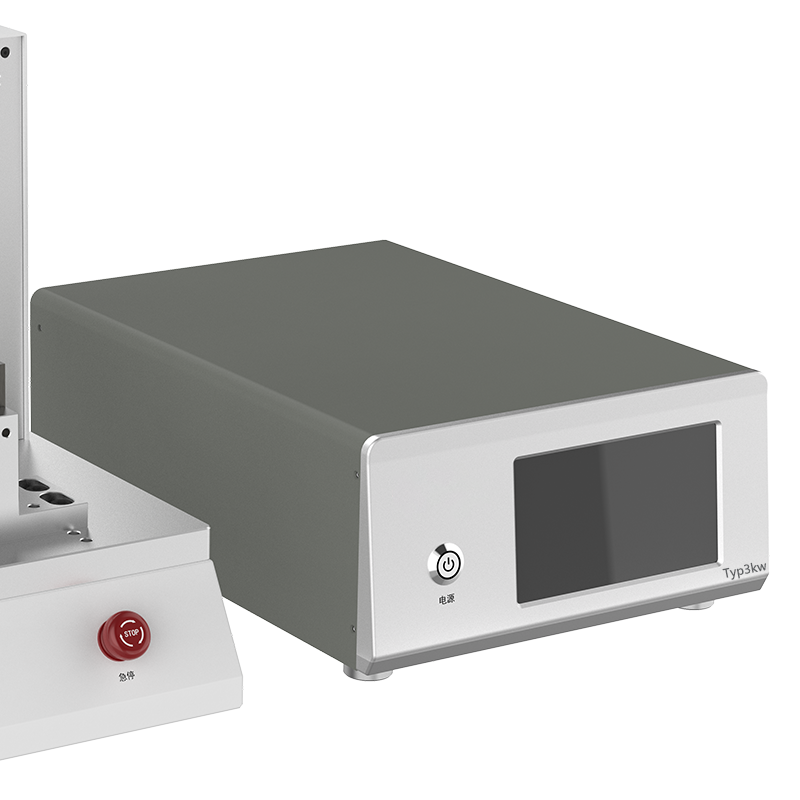
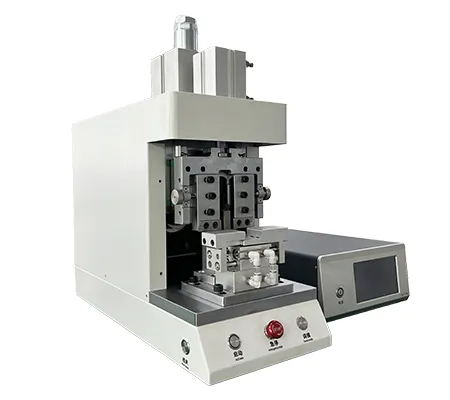
D系列与X系列均支持功率升级模块,例如YN-D206-G可在4000W、6000W、8000W、12000W四档功率间切换,适应不同批次产品的工艺切换需求。分体式结构设计(如YN-D206-G)允许发生器与机头分离安装,便于集成至自动化产线或狭小工位。
焊接质量追溯与数据接口
所有机型标配焊接参数记录功能,可导出每件产品的焊接能量、峰值功率、焊接时间等关键数据,满足IATF 16949体系下的全流程追溯要求。设备支持Modbus TCP通讯协议,可无缝对接MES系统,实现工艺参数的远程下发与实时监控。
典型应用场景:动力电池、储能系统与高压线束
超声波金属焊接机焊接铜铝过渡片在以下领域已形成成熟应用方案:
- 动力电池模组:用于电池极柱与铝巴之间的过渡片焊接,焊接面积集中在10-50mm²区间,推荐使用YN-X206-Z或YN-X204-Z机型,其紧凑结构便于在模组产线中多工位布置。
- 储能系统铜铝排:针对集装箱储能系统的大截面铜铝复合排连接,YN-D2012-G凭借12000W输出与35-120mm²焊接范围,可一次完成大尺寸过渡片的牢固焊接,满足高倍率充放电工况下的低电阻要求。
- 新能源汽车高压线束:电机控制器与电池包之间的高压连接器端子焊接,推荐使用YN-D206-G分体式机型,其分体结构便于在流水线两侧对称布置,提升作业效率。
- 精密电子与传感器:对于焊接面积小于20mm²的微型铜铝过渡片,YN-P203-F与YN-X203-Y提供精细的能量控制,避免热影响区扩散至敏感电子元件区域。
设备选型指南:根据焊接面积与产线布局匹配最优方案
选型需综合考量三个维度:焊接总面积、产线节拍与设备集成方式。首先,根据产品图纸计算铜铝过渡片的有效焊接面积,并预留20%的余量以应对来料公差波动。其次,评估单件焊接节拍要求——我司设备单次焊接时间一般在0.3-1.5秒之间,若产线节拍低于2秒/件,建议采用双工位转台式结构。最后,根据车间净空高度与物流通道宽度选择一体式或分体式结构,例如YN-D2012-G的1750×1050×2150mm外形尺寸需确保安装位置具备足够的检修空间。
常见技术问题解答(FAQ)
超声波金属焊接机焊接铜铝过渡片时,如何判断焊接质量是否合格?
铜铝过渡片焊接后,界面处是否会产生金属间化合物?
设备换型时,更换焊头和底模需要多长时间?
焊接不同厚度的铜铝过渡片,是否需要调整焊接参数?
超声波金属焊接机对铜铝过渡片的表面清洁度要求如何?
设备运行时的噪音水平是多少?是否需要额外隔音措施?
YN-D2012-G与YN-D208-G在结构上有什么区别?
设备是否支持自动化产线集成?
焊接铜铝过渡片时,焊头寿命一般是多少次?
设备需要配置冷却系统吗?
如何保证批量生产中焊接质量的稳定性?
铜铝过渡片焊接后,是否需要进行后处理?
设备电源要求是什么?
操作人员需要哪些培训?
设备保修期与售后服务政策如何?
是否可以提供样件焊接测试服务?
资质认证与定制化交付能力
我司全系列超声波金属焊接机已通过CE、FCC及ISO 9001质量管理体系认证,核心控制板卡与电源模块均采用车规级元器件,确保在工业现场长期稳定运行。针对大型铜铝排焊接项目,我们提供从工艺验证、夹具设计到产线集成的交钥匙工程服务。对于焊接面积超过120mm²的极端应用,建议提供具体工件图纸与材料牌号,由应用工程师进行专项可行性评估。交付周期方面,标准机型现货供应,定制化机型交货期为30-45天,并提供远程调试支持与终身技术咨询服务。
超声波金属焊接解决方案
超声波金属焊接适用于铜、铝、镍、端子、电池极耳和线束等金属连接场景,可用于新能源电池、汽车电子、线束加工、精密电子和工业设备制造。
选择设备前建议先确认焊接材料、焊接对象、线径或焊接面积、拉力和电阻要求、产能节拍以及是否需要自动化集成。提交样品、图纸或工艺要求后,工程师可以更快判断适合的功率、频率、焊头工装和设备结构。