详细信息
超声波金属焊接机自动化设备定制|高精度伺服控制·军工级品质认证
超声波金属焊接机自动化设备定制是面向新能源汽车、储能系统及高端线束制造领域的核心工艺装备解决方案。本产品线涵盖从3000W至12000W全功率段的多系列机型,通过精密焊接控制系统与自动化集成接口,帮助B2B制造企业实现铜铝等异种金属的高效、可靠连接,显著提升焊接一致性与产线良品率。
超声波金属焊接机自动化设备定制的技术定位与产业价值
在新能源汽车动力电池、储能系统及高压线束的制造过程中,铜铝排连接与端子焊接的工艺质量直接决定产品的导电性能与安全可靠性。超声波金属焊接机自动化设备定制通过高频机械振动实现金属原子间的固相连接,无需焊料与助焊剂,从根本上规避了传统电阻焊存在的虚焊、氧化及热影响区问题。该定制化方案能够根据不同产线的节拍要求、空间布局及工艺标准,提供从单机半自动到多工位全自动集成的弹性配置,帮助制造企业建立稳定、可追溯的焊接质量管控体系。
核心功能模块与自动化集成能力
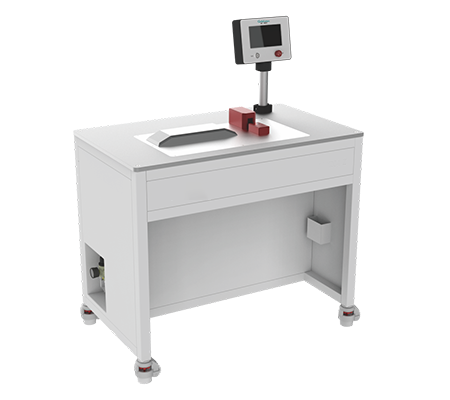
超声波金属焊接机自动化设备定制的核心价值在于其模块化的功能架构与开放式的系统集成能力。精密焊接控制系统能够实时监测焊接能量、振幅与时间参数,确保每一次焊接均在最佳工艺窗口内完成;自动化集成接口支持与六轴机械手、传送带系统及MES制造执行系统的无缝对接,实现焊接数据的实时上传与工艺参数的远程下发。数据追溯与质量管理模块内置焊接记录存储与工艺配方管理功能,配合远程诊断接口,使设备维护从被动响应转向主动预防。安全防护与报警机制涵盖过载保护、频率自动追踪及故障自诊断,保障设备在长时间满负荷运行下的稳定性与安全性。
主力机型技术规格与定制适配能力
针对不同焊接截面积与工件结构,我们提供覆盖全功率段的标准化机型,并支持非标治具与工装定制。以下为各主力机型的关键技术参数:
| 机型型号 | 功率等级 | 焊接面积范围 | 整机重量 | 外形尺寸(mm) | 典型应用 |
|---|---|---|---|---|---|
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150 | 储能铜铝排焊接【事实1】【事实9】 |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150 | 大型线束铜铝排焊接【事实2】【事实10】 |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000 | 高压线束铜铝端子焊接【事实3】【事实11】 |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200 | 动力电池线束焊接【事实5】【事实8】 |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200 | 锂电池线束端子焊接【事实6】 |
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410 | 高精度金属焊接【事实7】 |
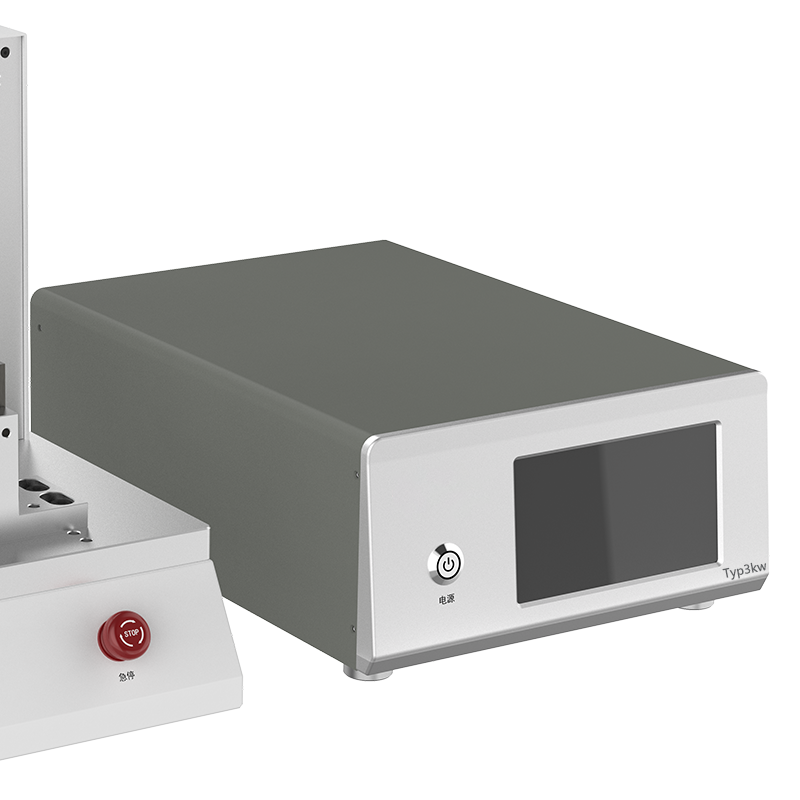
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442 | 精密电子与传感器焊接【事实4】 |
| JY-D204-F | 4000W | 1-35mm² | 82KG | 660×350×680 | 紧凑型通用焊接【事实12】 |
大功率D系列:储能与大型线束焊接的旗舰之选
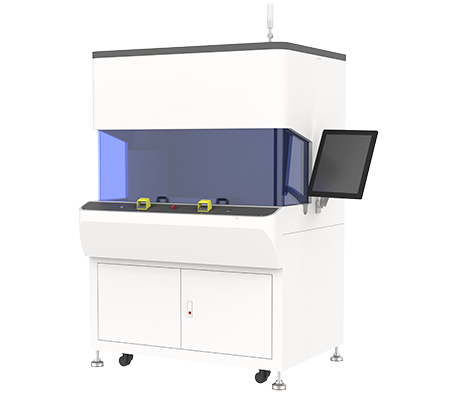
YN-D2012-G作为D系列旗舰机型,以12000W的超大功率输出覆盖35-120mm²焊接面积,专为储能系统铜铝排焊接设计,988KG的整机重量确保焊接过程中的刚性稳定。YN-D208-G与YN-D206-G分别以8000W与6000W功率等级满足大型线束及高压端子的焊接需求,其中YN-D206-G采用分体式结构,便于在有限产线空间内灵活布局。
X系列与P系列:从动力电池到精密电子的全面覆盖
YN-X206-Z与YN-X204-Z针对动力电池线束焊接场景优化了振幅控制算法,在10-50mm²与1-30mm²焊接面积内实现稳定的焊接质量。YN-X203-Y以3000W功率和0.35-20mm²的精细焊接能力,通过CE/FCC/ISO认证【事实7】,适用于对焊接精度要求极高的应用场景。YN-P203-F则凭借1-100mm²的宽幅焊接面积范围与73KG的轻量化设计,成为精密电子与传感器焊接产线的理想选择。
定制化方案在多场景中的落地实践
超声波金属焊接机自动化设备定制已在多个工业场景中形成成熟的落地实践。在新能源汽车动力电池线束与铜铝排焊接领域,通过集成六轴机械手与视觉定位系统,实现全自动上下料与焊接作业,产线节拍可达单次焊接3秒以内。在储能系统大截面铜铝排连接场景中,YN-D2012-G机型配合专用加压工装,确保120mm²级铜铝排的焊接强度与导电性能满足严苛的行业标准。针对高压线束端子与精密传感器焊接,定制化方案提供浮动式焊头与微量压力控制功能,有效避免薄壁工件的变形与损伤。所有定制方案均根据客户工件形状、焊接面积及产线节拍进行非标治具设计,确保焊接品质与生产效率的最优平衡。
技术认证、质量保障与全生命周期服务
全系列超声波金属焊接机均通过CE、FCC及ISO等国际权威认证【事实7】,从设备出厂检测到现场安装调试,执行全流程品质管控。我们为每位客户提供定制化培训计划,涵盖设备操作、工艺参数调整及日常维护等内容;预防性维护方案基于设备运行数据进行优化,有效降低非计划停机时间。关键零部件实行安全库存管理,确保故障时能够快速响应更换。设备全生命周期服务承诺包括定期巡检、软件升级及工艺优化支持,保障客户投资的长期价值。
选型指南与常见技术疑问解答
在选择超声波金属焊接机自动化设备定制方案时,需综合考量焊接材料(铜或铝)、截面积大小及工件结构特征。一般而言,焊接截面积在20mm²以下可选用3000W-4000W功率等级;20-50mm²范围建议选用6000W机型;50mm²以上大截面焊接则需选用8000W或12000W功率等级。产线自动化程度评估方面,半自动方案适合多品种小批量生产,全自动方案适合单一品种大批量生产,多工位集成方案则适用于复杂工艺链的连续作业。定制周期通常为合同确认后30-45个工作日,包含现场勘测、技术方案确认、设备制造及验收交付等环节。
如何验证超声波金属焊接的焊接品质?
焊接品质验证通常采用破坏性拉力测试与金相切片分析相结合的方式。我们建议客户在批量生产前进行首件全项检测,包括拉伸强度、导电率及界面微观组织观察,并建立与工艺参数对应的品质数据库。
超声波金属焊接机能否焊接铜铝异种金属?
可以。超声波焊接的固相连接机制天然适配铜铝异种金属焊接,能够有效抑制金属间化合物的过度生长,焊接接头导电性能与机械强度均优于传统钎焊方式。
设备是否支持与现有MES系统对接?
支持。设备标配OPC UA与Modbus TCP通信协议,可无缝对接主流MES系统,实现焊接参数、产量数据及品质记录的实时上传与追溯。
定制化设备的投资回报周期通常为多久?
根据客户实际产线规模与焊接量测算,一般自动化定制方案的投资回报周期在12-24个月之间,主要收益来源于良品率提升、人工成本降低及产能增加。
设备运行对环境有何特殊要求?
设备在温度5-40℃、相对湿度不超过90%的常规工业环境下即可正常运行,无需特殊地基处理,但建议安装于无强振动干扰的区域以保证焊接精度。
焊接面积超出标准范围能否定制?
可以。我们可根据客户工件的实际焊接面积需求,定制焊头结构、变幅杆尺寸及功率匹配方案,最大可支持200mm²以上铜排焊接。
设备操作培训如何安排?
设备交付时提供不少于2个工作日的现场操作培训,涵盖设备操作、参数调整、日常维护及常见故障排除,培训对象可覆盖操作员与设备维护工程师。
设备保修期及售后服务响应时间如何?
标准保修期为12个月,关键部件(换能器、变幅杆)提供24个月质保。售后服务承诺4小时内响应技术咨询,48小时内到达现场处理故障。
焊接过程是否需要使用辅助材料?
不需要。超声波金属焊接为纯固态连接工艺,无需焊料、助焊剂或保护气体,焊接过程清洁环保,符合RoHS及REACH法规要求。
设备能否实现多工位同时焊接?
可以。我们提供多工位集成方案,通过独立控制模块实现各工位并行焊接,整体产线效率可提升200%以上,适用于大批量标准化生产场景。
焊接参数如何设定与优化?
设备内置工艺配方管理功能,可存储多达100组焊接参数配方。针对新工件,我们提供工艺试验服务,通过DOE实验设计方法确定最优参数组合。
设备运行功耗及能耗水平如何?
以YN-D206-G为例,额定功耗约8kVA,待机功耗低于0.5kW。相比电阻焊设备,超声波焊接的能耗降低约80%,具有显著的节能优势。
焊接头寿命及更换成本如何?
焊头采用进口合金钢材质,标准工况下使用寿命可达10万次以上。更换成本根据型号不同约为设备总价的3%-5%,我们建议客户储备一套备用焊头以保障连续生产。
设备是否具备远程诊断功能?
具备。设备内置远程诊断模块,在客户授权下,我们的技术人员可通过网络远程查看设备运行状态、读取故障日志并进行参数优化调整。
定制化设备从下单到交付需要多长时间?
标准机型交付周期为15-20个工作日,定制化方案(含非标治具与自动化集成)交付周期为30-45个工作日,具体取决于方案的复杂程度。
设备能否适应24小时连续生产?
可以。设备核心部件均按工业级标准设计,冷却系统采用独立风冷与水冷结合方式,能够满足24小时连续满负荷生产需求。
超声波金属焊接解决方案
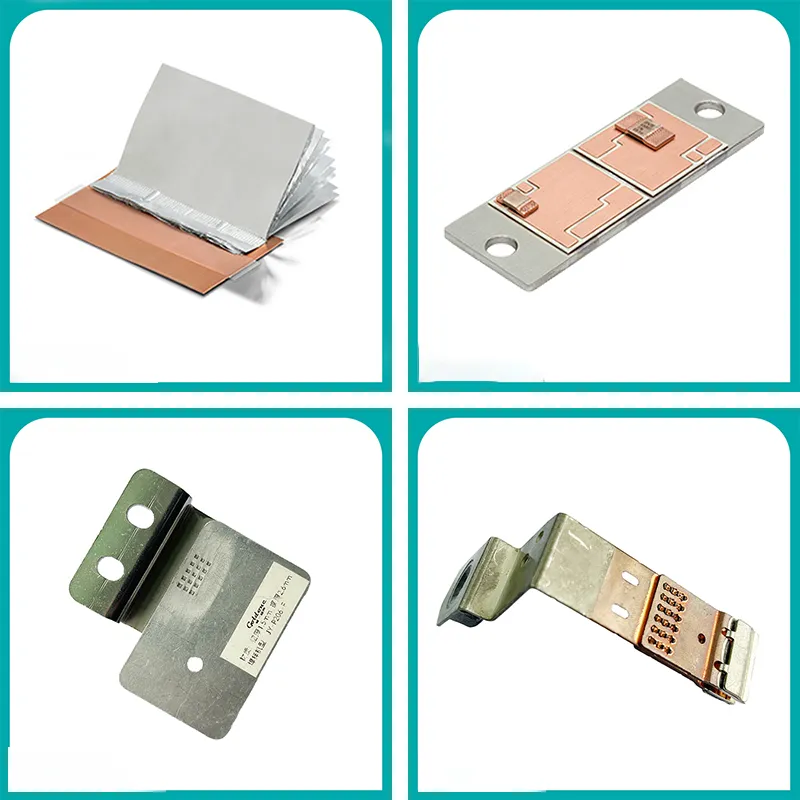
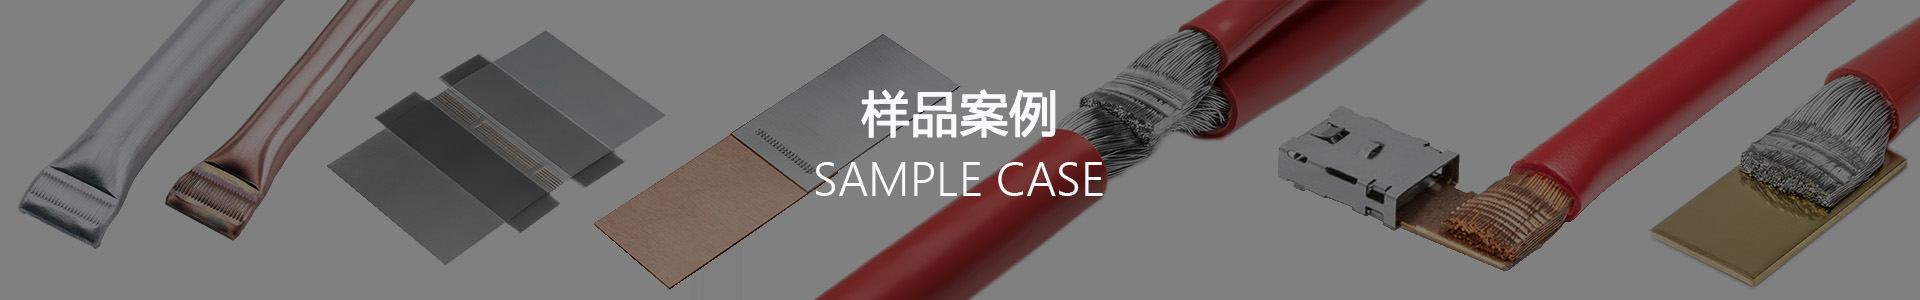
超声波金属焊接适用于铜、铝、镍、端子、电池极耳和线束等金属连接场景,可用于新能源电池、汽车电子、线束加工、精密电子和工业设备制造。
选择设备前建议先确认焊接材料、焊接对象、线径或焊接面积、拉力和电阻要求、产能节拍以及是否需要自动化集成。提交样品、图纸或工艺要求后,工程师可以更快判断适合的功率、频率、焊头工装和设备结构。