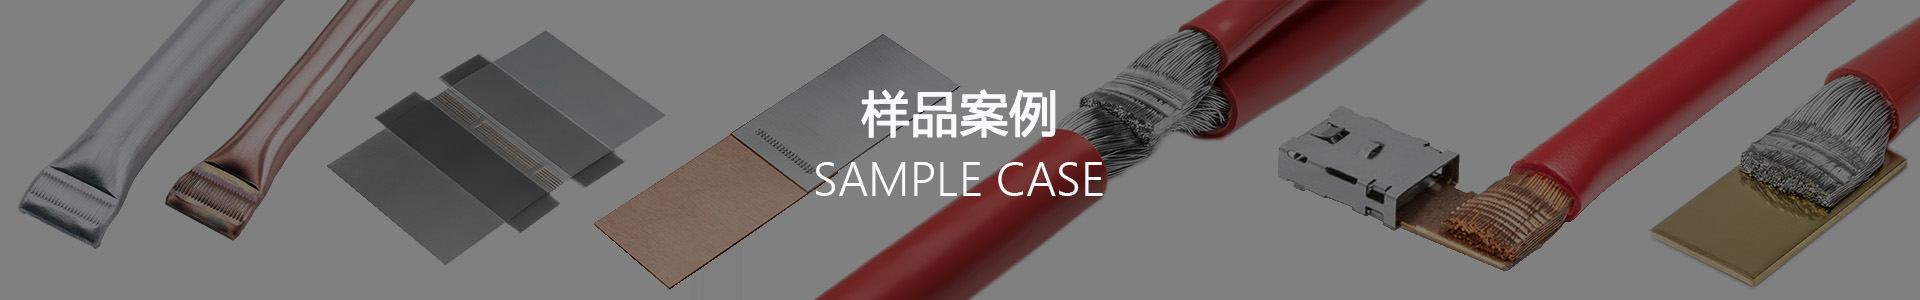
详细信息
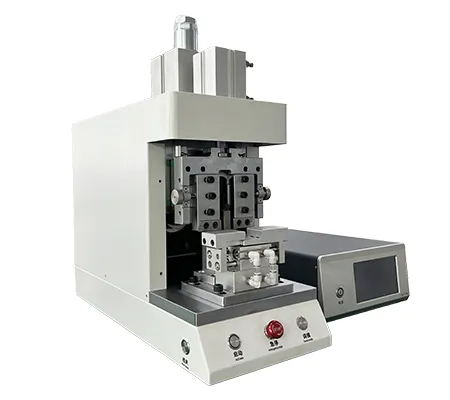
超声波金属焊接机工作原理详解:高效固相连接技术指南
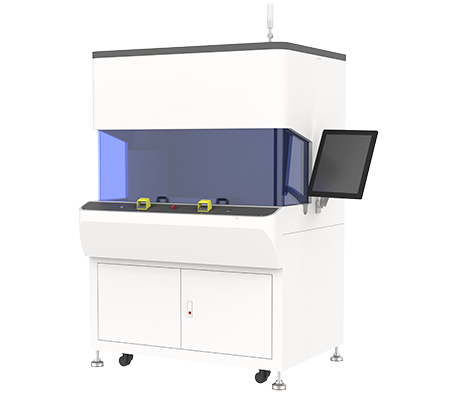
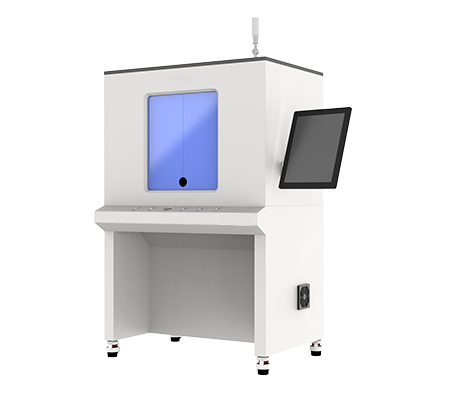
超声波金属焊接机是一种利用高频机械振动在固态条件下实现金属原子间冶金结合的高端工业设备,专门解决新能源汽车高压线束、动力电池模组及储能系统中的铜铝异种金属焊接难题。深入理解超声波金属焊接机工作原理,有助于工程决策者在产线规划中精准匹配功率等级与焊接面积,从而保障批量生产环境下的焊接一致性与结构强度。
超声波金属焊接机工作原理概述——固态焊接的技术本质
超声波金属焊接机工作原理的核心在于通过换能器将高频电能转换为20KHz的机械振动,随后在静压力的共同作用下,使待焊金属表面产生高频摩擦。这种摩擦破坏了接触面的氧化层并促使金属原子发生塑性流动与扩散,最终在低于熔点的固态条件下实现真正的冶金结合。与传统的电阻焊或激光焊相比,该工艺无熔化、无焊料介入,且不产生热影响区,从根本上避免了金属间化合物(脆性相)的生成,这也是铜-铝异种金属焊接必须依赖超声波工艺的根本原因。
技术规格与选型指南——从精密电子到储能铜铝排的全场景覆盖
基于不同的功率等级与焊接面积需求,设备选型需严格对应实际工程场景。以下技术参数表整合了多款核心设备的验证数据,为B2B采购与工程决策提供量化依据。
| 型号 | 功率等级 | 焊接面积 | 设备重量 | 外形尺寸 | 适用场景 |
|---|---|---|---|---|---|
| YN-P203-F | 3000W/20KHz | 1-100mm² | 73KG | 565×269×442mm | 精密电子与传感器封装 |
| YN-X203-Y | 3000W/20KHz | 0.35-20mm² | 88KG | 670×520×410mm | 高精度金属焊接(CE/FCC/ISO认证) |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | 锂电池铜铝端子焊接 |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | 动力电池线束焊接 |
| YN-D206-G | 6000W(分体式) | 15-50mm² | 192KG | 1400×760×2000mm | 高压线束铜铝端子焊接 |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | 大型线束铜铝排焊接 |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | 储能铜铝排大截面焊接 |
核心功能模块拆解——换能器、调幅器与焊头的协同工作
超声波金属焊接机内部由三大核心部件构成精密的力学传动链条,每一环节的制造精度直接决定最终的焊接质量。
换能器(压电陶瓷)
作为能量转换的核心,换能器利用压电陶瓷的逆压电效应,将发生器输出的高频电信号精准转换为20KHz的机械振动。以YN-P203-
F:????3000W/20KHz,焊接面积1-100mm²,重量73KG)为例,其在精密焊接场景下展现了极高的频率稳定性与功率匹配逻辑。
调幅器(变幅杆)
调幅器在超声波金属焊接机工作原理中扮演力学放大角色,通过不同锥度的设计改变振幅,将换能器的微小振动放大至工程所需的位移量,同时隔离发生器与焊接区域的反作用力。
焊头(工具头)
焊头直接与工件接触,其表面纹理设计与本体材料硬度决定了振动能量能否均匀、精准地注入焊接区域。针对不同厚度的铜铝排,焊头需进行定制化开模与动平衡校准。
超声波金属焊接机工作原理在典型应用场景中的工程实践
将理论转化为实际生产力,超声波焊接技术在以下关键工业场景中展现出不可替代的工程价值:
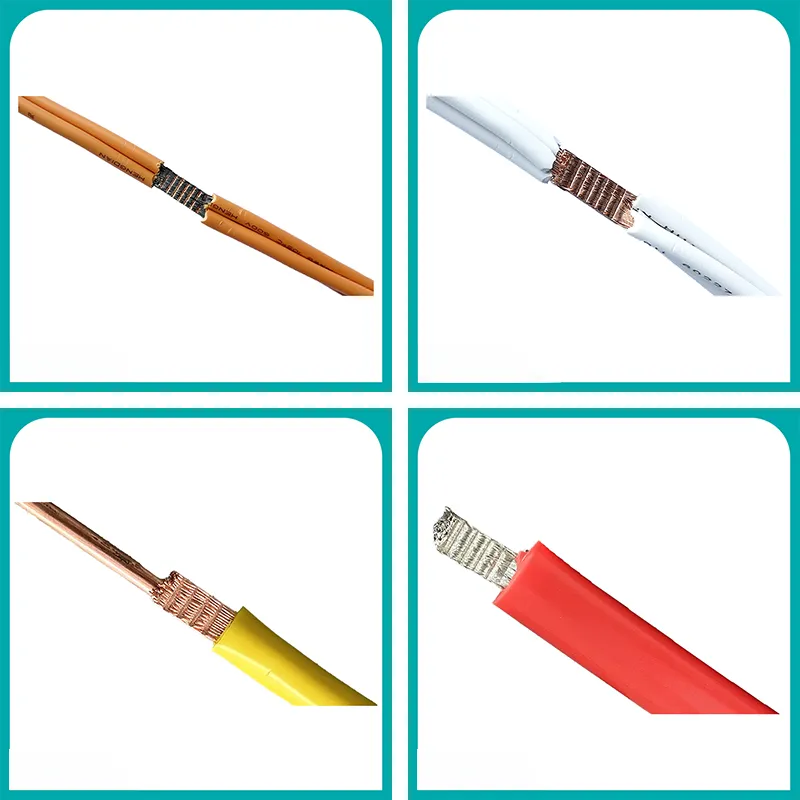
- 新能源汽车高压线束:铜端子与铝导线的异种金属连接是行业痛点,YN-D206-G(焊接面积15-50mm²,重量192KG)作为分体式大功率设备,在高压线束产线中提供了高强度的端子焊接方案。
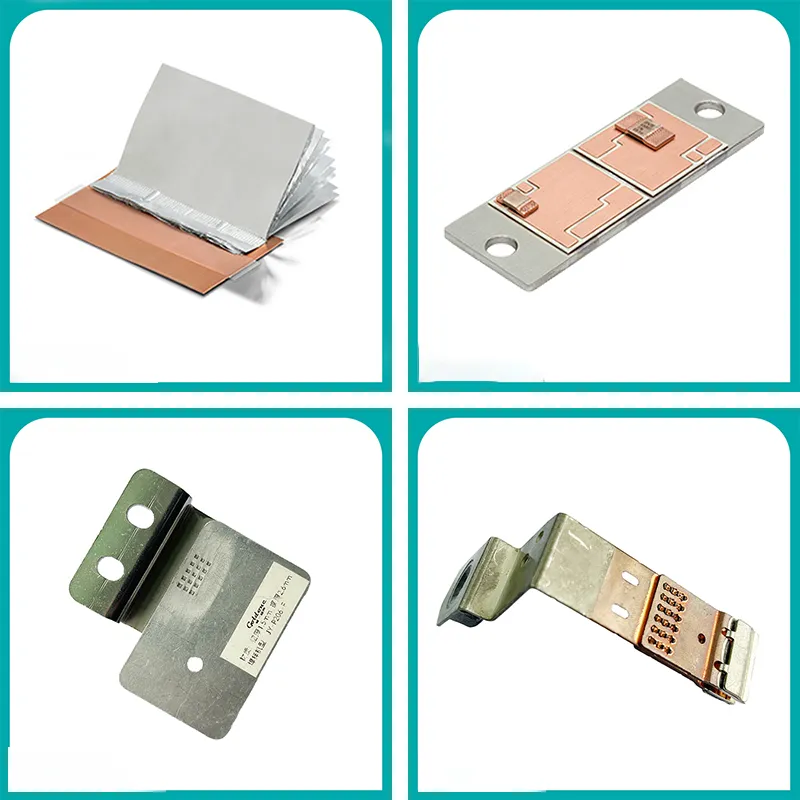
- 动力电池模组:铜箔与铝箔的多层叠焊对能量控制要求极高,YN-X206-Z(6000W,焊接面积10-50mm²,重量118KG)在该场景中实现了批量应用,确保了极耳焊接的零虚焊。
- 储能系统铜铝排连接:大截面焊接需要超大功率支撑,YN-D2012-G(12000W,焊接面积35-120mm²,重量988KG)在储能铜铝排焊接中展现出极高的效率优势与质量一致性。
- 精密传感器封装:微小焊点要求能量精确控制,YN-P203-F(3000W,焊接面积1-100mm²)在微小精密器件的封装中实现了无损焊接。
质量保障体系与认证标准——确保焊接一致性的工程手段
对于B2B采购决策者而言,设备的长期稳定性与质量闭环控制能力是评估的核心指标。超声波金属焊接机工作原理决定了其质量保障需依赖以下体系:
- 焊接质量在线监测:通过实时采集振幅、频率、能量与时间参数,构建闭环反馈系统,一旦焊接区出现异常阻抗,系统即刻报警并剔除不良品。
- 设备一致性保障:从换能器的压电陶瓷晶堆装配,到调幅器的数控精密加工与动平衡测试,制造环节的公差控制确保了每台设备输出的振动能量完全一致。
- 国际认证背书:以YN-X203-Y为例,该设备已通过CE、FCC、ISO等权威认证体系,其电气安全与电磁兼容性均达到国际工业标准,为设备可靠性提供坚实背书。
FAQ——超声波金属焊接机工作原理常见技术疑问
超声波金属焊接机工作原理是否适用于铝-铜异种金属焊接?结合强度如何验证?
完全适用。由于超声波焊接属于固态焊接,过程中无金属熔化,从根本上避免了铜铝在液态下生成脆性的金属间化合物。结合强度通常通过拉力测试与撕裂测试进行验证,其接头强度可达到母材强度的80%以上。
焊接面积上限由什么决定?如何根据线径或排厚选择功率等级?
焊接面积上限由设备的最大功率、焊头尺寸及静压力决定。例如,焊接35-120mm²的大截面铜铝排需选用12000W的YN-D2012-G;而焊接0.35-20mm²的精密线束则适用3000W的YN-X203-Y。选型需严格对照技术规格表,若超出规格范围请向供应商确认定制方案。
与激光焊接相比,超声波焊接的能耗与综合成本优势体现在哪些方面?
超声波焊接无需预热,单次焊接耗时通常在0.2秒以内,能耗仅为激光焊的几分之一。同时,其无需填充材料和保护气体,耗材成本为零;且固态焊接对夹具要求相对较低,综合设备生命周期成本显著优于激光焊接。
设备的日常维护周期是多久?易损件有哪些?
日常维护主要为清洁焊头与检查气源压力。易损件为焊头(Sonotrode),其寿命视焊接材料硬度而定,通常在数十万次焊接后需进行表面修整或更换。换能器与调幅器在正常使用下寿命可达数年。
YN-D2012-G型号是否支持储能系统中的超大截面铜铝排一次性焊接?
YN-D2012-G作为12000W超大功率旗舰设备,专为储能铜铝排焊接设计,其最大焊接面积可达35-120mm²,完全满足大截面铜铝排的高强度一次性焊接需求。
超声波金属焊接机工作原理中的振幅参数如何精准设定?
振幅设定取决于工件材质与厚度。设备发生器内置振幅自动补偿算法,工程人员可根据材料组合在控制面板中设定振幅百分比,系统将自动闭环调节以维持恒定输出。
YN-X203-Y设备具备哪些国际认证?是否满足出口欧洲的合规要求?
YN-X203-Y已取得CE、FCC、ISO认证,完全满足欧洲及北美市场对电气安全、电磁兼容及质量体系的合规出口要求。
动力电池线束焊接中,YN-X206-Z如何应对多层箔材的焊接一致性?
YN-X206-Z(6000W)配备精密能量控制模式,针对多层铜箔/铝箔叠焊,可通过设定能量下限与上限窗口,确保每一焊点的能量输入一致,杜绝虚焊与过焊。
设备交货周期通常需要多久?是否提供产线集成技术支持?
标准机型交货周期一般为15-30个工作日,定制化机型需根据方案复杂度确认。我们提供完整的产线集成技术支持,包含设备安装、调试及工艺参数打样验证。
YN-D206-G分体式设计在高压线束产线中有何工程优势?
YN-D206-G的分体式设计将发生器与焊接执行机构分离,便于在复杂的自动化产线中进行柔性化布局,尤其适合高压线束铜铝端子焊接工位的空间限制要求。
超声波焊接是否会对待焊工件内部电子元器件造成损伤?
不会。超声波焊接的热影响区极小,且振动能量集中在接触面表层,不会向内部传导高温,因此在精密传感器封装(如使用YN-P203-F)中,对内部元器件具有极高的保护性。
如何验证焊接接头的导电性能是否达标?
接头导电性能通常通过毫欧级电阻测试仪进行测量。由于超声波焊接无氧化层与金属间化合物阻碍,其接头电阻接近母材固有电阻,导电率远超传统压接工艺。
设备是否支持数据追溯与MES系统对接?
支持。大功率系列设备(如D系列与X系列)标配工业通信接口,可上传每条焊接参数(时间、能量、功率、振幅)至MES系统,满足汽车行业TS16949质量追溯要求。
YN-D208-G(8000W)与YN-D2012-G(12000W)在应用场景上有何区分?
YN-D208-G适用于20-70mm²的大型线束铜铝排焊接,而YN-D2012-G则针对35-120mm²的更大截面储能铜铝排。两者在重量与尺寸上相近,主要差异在于功率输出与可焊截面积上限。
针对非标铜铝过渡件,是否提供焊头定制服务?
提供。焊头材质通常选用优质合金钢或钛合金,针对特殊形状的非标铜铝过渡件,我们的工程团队可根据工件图纸进行焊头纹理与尺寸的定制化加工。
资质与联系
综上所述,深刻掌握超声波金属焊接机工作原理,是评估设备在固态焊接场景下能否实现零缺陷、高一致性生产的关键前提。我们依托多项国际认证体系与严谨的制造工艺,为全球B2B工业制造提供坚实的设备保障。如需获取详细工艺打样报告或确认特定规格的交货能力,请通过以下方式联系我们的工程技术团队。
#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#赢娜科技#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#电源适配器#电源适配器#赢娜科技#赢娜科技#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技#电源适配器#赢娜科技超声波金属焊接解决方案
超声波金属焊接适用于铜、铝、镍、端子、电池极耳和线束等金属连接场景,可用于新能源电池、汽车电子、线束加工、精密电子和工业设备制造。
选择设备前建议先确认焊接材料、焊接对象、线径或焊接面积、拉力和电阻要求、产能节拍以及是否需要自动化集成。提交样品、图纸或工艺要求后,工程师可以更快判断适合的功率、频率、焊头工装和设备结构。
认证资质
产品符合国际安全与电磁兼容标准
CE欧盟安全认证FCC美国电磁兼容RoHS环保指令合规ISO 9001质量管理体系