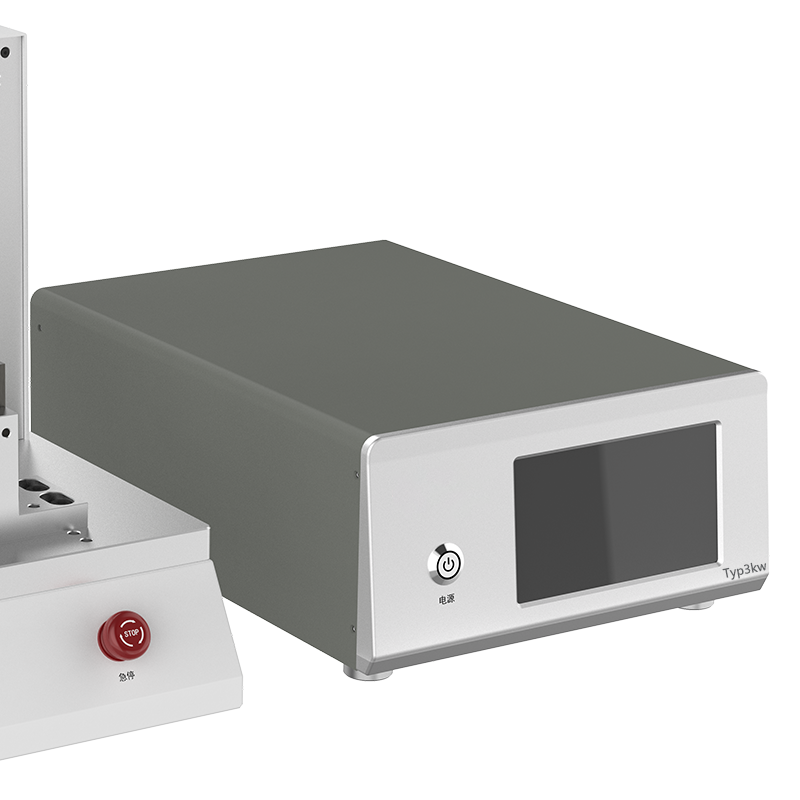
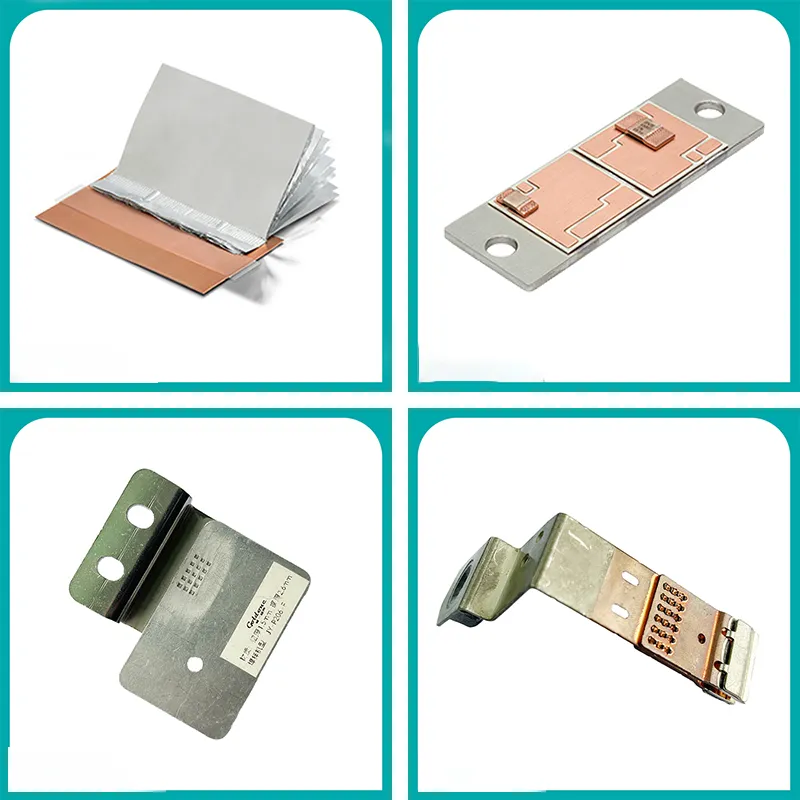
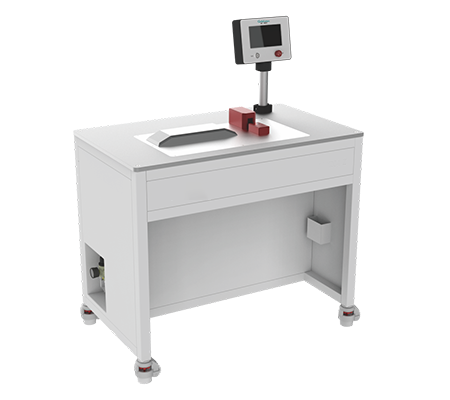
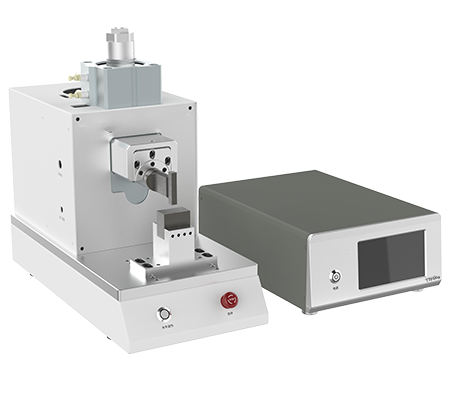
เครื่อง ultrasonic welding โลหะเป็นอุปกรณ์ประสิทธิภาพสูงสำหรับการเชื่อมทองแดง-อลูมิเนียม, ขั้วสายไฟ และแบตเตอรี่กักเก็บพลังงาน ครอบคลุมกำลังตั้งแต่ 3000W ถึง 12000W (เช่น YN-D2012-G, พื้นที่เชื่อม 35-120mm²) คุณค่าหลักคือการใช้กระบวนการเชื่อมแบบของแข็งทดแทนการเชื่อมต่อแบบดั้งเดิม เพื่อให้การนำไฟฟ้าและความน่าเชื่อถือดีเยี่ยม ตอบโจทย์ความต้องการในการผลิตที่มีความแม่นยำสูง
วิธีปรับแต่งเครื่อง ultrasonic welding โลหะเป็นขั้นตอนสำคัญที่ส่งผลต่อคุณภาพการเชื่อมและความเสถียรในการผลิต บทความนี้จัดทำคู่มือการปรับแต่งอย่างมืออาชีพครอบคลุมทุกกระบวนการ ตั้งแต่การเตรียมการ, การตั้งค่าพารามิเตอร์, ความแตกต่างของโครงสร้าง, การใช้งานที่ต้องการความแม่นยำ, การตรวจสอบคุณภาพ ไปจนถึงการแก้ไขปัญหา เพื่อช่วยให้วิศวกรและเจ้าหน้าที่จัดซื้อสร้างความเข้าใจอย่างเป็นระบบ และรับประกันว่าอุปกรณ์จะทำงานได้ดีที่สุดในสถานการณ์ต่างๆ เช่น การเชื่อมทองแดง-อลูมิเนียมสำหรับระบบกักเก็บพลังงาน, การเชื่อมสายไฟแบตเตอรี่รถยนต์ไฟฟ้า และการเชื่อมอิเล็กทรอนิกส์ความแม่นยำสูง
วิธีปรับแต่งเครื่อง ultrasonic welding โลหะ: ความรู้พื้นฐานเกี่ยวกับอุปกรณ์และการเตรียมการก่อนปรับแต่ง
เพื่อตอบคำถามว่าวิธีปรับแต่งเครื่อง ultrasonic welding โลหะอย่างไร ก่อนอื่นต้องเข้าใจพื้นฐานโครงสร้างและหลักการทำงานของอุปกรณ์ เครื่อง ultrasonic welding โลหะจะแปลงพลังงานไฟฟ้าความถี่สูงให้เป็นพลังงานการสั่นสะเทือนทางกลผ่านทรานสดิวเซอร์ ภายใต้แรงกดจะทำให้พื้นผิวชิ้นงานโลหะเกิดการไหลแบบพลาสติกและการหลอมรวมระดับโมเลกุล ซึ่งกระบวนการทั้งหมดไม่มีกระแสไฟฟ้าไหลผ่านชิ้นงาน จึงไม่เกิดประกายไฟและไม่มีโลหะหลอมเหลว จึงเหมาะอย่างยิ่งสำหรับการเชื่อมต่อโลหะต่างชนิดกัน เช่น ทองแดงกับอลูมิเนียม
ก่อนการปรับแต่งต้องดำเนินการเตรียมความพร้อมดังต่อไปนี้ให้เสร็จสิ้น การมองข้ามข้อใดข้อหนึ่งอาจทำให้การปรับค่าพารามิเตอร์ในภายหลังไม่แม่นยำ:
- ตรวจสอบระดับความเรียบของการติดตั้งอุปกรณ์และยืนยันทอร์กของสลักเกลียวยึด เพื่อให้แน่ใจว่าโครงสร้างโดยรวมมีความแข็งแรงและมั่นคง
- ตรวจสอบความเสถียรของแรงดันอากาศ แนะนำให้ติดตั้งวาล์วลดแรงดันแบบความแม่นยำสูง เพื่อควบคุมความผันแปรของแรงดันให้อยู่ภายใน ±0.1MPa
- ตรวจสอบแรงดันไฟฟ้าและลำดับเฟส ยืนยันค่าความต้านทานการต่อลงดินให้เป็นไปตามมาตรฐานความปลอดภัยทางไฟฟ้า
- ตรวจสอบความสะอาดของพื้นผิวหัวเชื่อม, แม่พิมพ์ล่าง และทรานสดิวเซอร์ กำจัดคราบมันและชั้นออกไซด์ออก
- ยืนยันสถานะการทำงานของระบบระบายความร้อน (ระบายความร้อนด้วยอากาศ/น้ำ) เพื่อป้องกันการเปลี่ยนแปลงของอุณหภูมิจากการเชื่อมต่อเนื่องเป็นเวลานาน
อุปกรณ์ที่มีระดับกำลังและรูปแบบโครงสร้างต่างกัน จะมีจุดเน้นในการปรับแต่งที่แตกต่างกันอย่างชัดเจน ตัวอย่างเช่น เส้นทางการปรับแต่งของโครงสร้างแยกส่วนซีรีส์ D และโครงสร้างอินทิเกรตซีรีส์ X จะไม่เหมือนกัน ผู้ปฏิบัติงานต้องดำเนินการตามกระบวนการปรับแต่งที่แตกต่างกันตามคู่มือของรุ่นเครื่องที่ใช้ สำหรับสถานการณ์การเชื่อมทองแดง-อลูมิเนียมขนาดใหญ่ การเลือกรุ่นอุปกรณ์จะส่งผลโดยตรงต่อเกณฑ์การปรับแต่ง เช่น YN-D2012-G (พื้นที่เชื่อม 35-120mm², น้ำหนัก 988KG, ขนาด 1750×1050×2150mm) และ YN-D208-G (พื้นที่เชื่อม 20-70mm², น้ำหนัก 957KG, ขนาด 1750×1050×2150mm) จะมีความแตกต่างอย่างชัดเจนในช่วงการตั้งค่า amplitude และแรงดัน
วิธีการปรับแต่งพารามิเตอร์หลักและมาตรฐานความแม่นยำของเครื่อง ultrasonic welding โลหะ
หัวใจสำคัญของวิธีปรับแต่งเครื่อง ultrasonic welding โลหะ คือการปรับตั้งค่าอย่างสัมพันธ์กันของพารามิเตอร์หลัก 4 ประการ ได้แก่ amplitude ในการเชื่อม, แรงดันในการเชื่อม, เวลาในการเชื่อม และแรงดันทริกเกอร์ พารามิเตอร์ทั้งสี่นี้มีความเชื่อมโยงกัน จำเป็นต้องปรับเทียบทีละตัวตามลำดับและตรวจสอบยืนยันแบบไขว้กัน
- พารามิเตอร์ amplitude:ตั้งค่า amplitude ส่งออกของทรานสดิวเซอร์ตามพื้นที่เชื่อมและความแข็งของวัสดุ จำเป็นต้องวัดและยืนยันด้วยเครื่องวัด amplitude หาก amplitude น้อยเกินไปจะทำให้เกิดการเชื่อมไม่ติด หากมากเกินไปอาจทำให้ชิ้นงานเกิดรอยร้าวจากความเมื่อยล้า
- แรงดันในการเชื่อม:ตั้งค่าแรงดันลูกสูบตามความหนาของชิ้นงานและพื้นที่การเชื่อมทับซ้อน ความผันแปรของแรงดันควรควบคุมให้อยู่ภายใน ±0.1MPa เพื่อให้แน่ใจว่าปริมาณการเปลี่ยนรูปพลาสติกในการเชื่อมแต่ละครั้งเท่ากัน
- เวลาในการเชื่อม:ปรับแต่งค่าตามผลการทดสอบแรงดึงความแข็งแรงของการเชื่อม เพื่อหลีกเลี่ยงการเชื่อมไม่ติด (เวลาสั้นเกินไป) หรือการเชื่อมเกิน (เวลานานเกินไปจนทำให้สารประกอบระหว่างโลหะเติบโตมากเกินไป)
- แรงดันทริกเกอร์:ตั้งค่าแรงดันวิกฤตสำหรับการเริ่มสั่นของทรานสดิวเซอร์ เพื่อให้แน่ใจว่าจุดเริ่มต้นของการเชื่อมแต่ละครั้งเท่ากัน ป้องกันการเปลี่ยนแปลงของจังหวะการเริ่มสั่นอันเนื่องมาจากค่าความเผื่อความสูงของชิ้นงาน
ในระหว่างการปรับแต่ง จำเป็นต้องบันทึกความสัมพันธ์ระหว่างพารามิเตอร์และคุณภาพการเชื่อมไปพร้อมกัน เพื่อสร้างบัตรพารามิเตอร์กระบวนการเป็นชุด สำหรับช่วงพื้นที่เชื่อมที่แตกต่างกัน การเลือกอุปกรณ์และเกณฑ์พารามิเตอร์สามารถอ้างอิงข้อมูลจำเพาะที่ผ่านการตรวจสอบแล้วดังต่อไปนี้:
- YN-D2012-G: พื้นที่เชื่อม 35-120mm², เหมาะสำหรับการเชื่อมทองแดง-อลูมิเนียมสำหรับระบบกักเก็บพลังงาน(ข้อเท็จจริง 1)
- YN-D208-G: พื้นที่เชื่อม 20-70mm², เหมาะสำหรับการเชื่อมทองแดง-อลูมิเนียมขนาดใหญ่สำหรับสายไฟ(ข้อเท็จจริง 2)
- YN-X206-Z: พื้นที่เชื่อม 10-50mm², น้ำหนัก 118KG, ขนาด 1020×610×1200mm, เหมาะสำหรับการเชื่อมสายไฟแบตเตอรี่รถยนต์ไฟฟ้า(ข้อเท็จจริง 5)
กระบวนการปรับแต่งที่แตกต่างกันสำหรับโครงสร้างแยกส่วนและโครงสร้างอินทิเกรต
วิธีปรับแต่งเครื่อง ultrasonic welding โลหะมีความแตกต่างอย่างชัดเจนในการดำเนินงานภายใต้โครงสร้างเครื่องที่แตกต่างกัน ต่อไปนี้จะอธิบายจุดสำคัญในการปรับแต่งของโครงสร้างแยกส่วนและโครงสร้างอินทิเกรตตามลำดับ
จุดสำคัญในการปรับแต่งโครงสร้างแยกส่วน (ซีรีส์ D)
โครงสร้างแยกส่วนจะติดตั้งเครื่องกำเนิดคลื่นและหัวเครื่องแยกจากกัน จำเป็นต้องยืนยันการป้องกันสัญญาณรบกวนและข้อจำกัดด้านความยาวของสายสัญญาณแยกกัน เพื่อป้องกันการลดทอนหรือการรบกวนของสัญญาณความถี่สูง พื้นผิวเชื่อมต่อระหว่างทรานสดิวเซอร์และหัวเชื่อมต้องทาครีมคูปลิงเฉพาะทาง เพื่อให้แน่ใจถึงประสิทธิภาพการส่งผ่านพลังงาน โดยใช้ YN-D206-G เป็นตัวอย่าง (พื้นที่เชื่อม 15-50mm², น้ำหนัก 192KG, ขนาด 1400×760×2000mm) โครงสร้างแยกส่วนจำเป็นต้องเน้นการปรับแต่งความแม่นยำในการจัดตำแหน่งระหว่างหัวเครื่องและแม่พิมพ์ล่าง เนื่องจากการออกแบบแยกส่วนมีความไวต่อความคลาดเคลื่อนในการจัดตำแหน่งทางกลมากกว่า การเคลื่อนย้ายเล็กน้อยจะทำให้การกระจายพลังงานการเชื่อมไม่สม่ำเสมอ(ข้อเท็จจริง 3)
จุดสำคัญในการปรับแต่งโครงสร้างอินทิเกรต (ซีรีส์ X)
โครงสร้างอินทิเกรตมีขนาดกะทัดรัด หลังจากปรับแต่งความถี่เรโซแนนซ์แล้ว จำเป็นต้องล็อกและทำเครื่องหมายไว้ เพื่อป้องกันการเปลี่ยนแปลงของความถี่ในการดำเนินงานครั้งต่อไป โดยใช้ YN-X204-Z เป็นตัวอย่าง (พื้นที่เชื่อม 1-30mm², น้ำหนัก 132KG, ขนาด 1020×610×1200mm) โครงสร้างอินทิเกรตจำเป็นต้องให้ความสนใจกับผลกระทบของความแข็งแรงของตัวเครื่องที่มีต่อความสม่ำเสมอในการเชื่อม เนื่องจากการเสียรูปของโครงเครื่องจะถูกส่งตรงไปยังพื้นผิวการเชื่อม ทำให้การกระจายแรงดันไม่สม่ำเสมอ(ข้อเท็จจริง 6)
เทคนิคการปรับแต่งเครื่อง ultrasonic welding โลหะในสถานการณ์การเชื่อมความแม่นยำสูง
สำหรับสถานการณ์การเชื่อมความแม่นยำสูงด้วยกำลังต่ำ วิธีปรับแต่งเครื่อง ultrasonic welding โลหะต้องใช้กลยุทธ์การควบคุมพลังงานที่ละเอียดอ่อนยิ่งขึ้น การเชื่อมอิเล็กทรอนิกส์และเซ็นเซอร์ความแม่นยำสูงต้องการความแม่นยำสูงมากในการควบคุมพลังงาน แนะนำให้ใช้โหมดพลังงานแทนโหมดเวลา เพื่อควบคุมพลังงานที่ป้อนเข้าในการเชื่อมแต่ละครั้งอย่างแม่นยำในหน่วยจูล
- โดยใช้ YN-P203-F เป็นตัวอย่าง (พื้นที่เชื่อม 1-100mm², น้ำหนัก 73KG, ขนาด 565×269×442mm) รุ่นนี้เหมาะสำหรับการเชื่อมอิเล็กทรอนิกส์และเซ็นเซอร์ความแม่นยำสูง เมื่อปรับแต่งควรเริ่มต้นด้วยพลังงานอ้างอิง 50% แล้วค่อยๆ เพิ่มขึ้นทีละ 5% พร้อมสังเกตการเปลี่ยนแปลงของพื้นที่หน้าตัดการเชื่อม(ข้อเท็จจริง 4)
- โดยใช้ YN-X203-Y เป็นตัวอย่าง (พื้นที่เชื่อม 0.35-20mm², น้ำหนัก 88KG, ขนาด 670×520×410mm) รุ่นนี้เหมาะสำหรับการเชื่อมโลหะความแม่นยำสูง เมื่อปรับแต่งต้องให้ความสนใจกับการชดเชยการเปลี่ยนแปลงของจุดเรโซแนนซ์ที่ความถี่ 20KHz แนะนำให้ทำการปรับเทียบการติดตามความถี่ทุก 2 ชั่วโมง(ข้อเท็จจริง 7)
- วิธีปรับแต่งความแม่นยำในการจับยึดและจัดตำแหน่งชิ้นงานขนาดเล็ก และวิธีปรับเทียบระยะการเคลื่อนที่ของหัวเชื่อมอย่างละเอียด: ใช้จิ๊กที่มีความแม่นยำสูงร่วมกับเครื่องวัดดายอัลอินดิเคเตอร์เพื่อยืนยันความแม่นยำในการจัดตำแหน่งซ้ำให้อยู่ภายใน ±0.02mm และปรับเทียบระยะการเคลื่อนที่ของหัวเชื่อมเพิ่มขึ้นทีละ 0.01mm
การตรวจสอบคุณภาพและการเพิ่มประสิทธิภาพกระบวนการหลังการปรับแต่งเครื่อง ultrasonic welding โลหะ
หลังจากปรับแต่งเสร็จสิ้น จำเป็นต้องดำเนินกระบวนการตรวจสอบคุณภาพอย่างเข้มงวด เพื่อให้แน่ใจถึงประสิทธิภาพและความสามารถในการทำซ้ำของการตั้งค่าพารามิเตอร์
- การทดสอบแบบทำลายล้างความแข็งแรงของการเชื่อม:มาตรฐานการทดสอบแรงดึง, แรงลอก, แรงเฉือน และเกณฑ์การตัดสินผ่าน ให้ดำเนินการตามแบบร่างของลูกค้าหรือมาตรฐานอุตสาหกรรม โดยทั่วไปกำหนดให้แรงดึงต้องไม่น้อยกว่า 80% ของความแข็งแรงของวัสดุฐาน
- การวิเคราะห์โลหะวิทยาพื้นที่หน้าตัดการเชื่อม:สังเกตความสม่ำเสมอของการกระจายตัวของสารประกอบระหว่างโลหะ พื้นผิวการเชื่อมในอุดมคติควรแสดงชั้นการเชื่อมโลหะวิทยาที่ต่อเนื่องและไม่มีรูพรุน
- การทดสอบความสามารถในการปิดผนึก (หากเกี่ยวข้อง):วิธีการและมาตรฐานการทดสอบการรั่วซึมของอากาศ/ของเหลว เหมาะสำหรับสถานการณ์การเชื่อมที่ต้องการการเชื่อมต่อแบบปิดผนึก
- การทดสอบการเชื่อมจริงเป็นชุด:การตรวจสอบความเสถียรของพารามิเตอร์ภายใต้สภาวะการผลิตต่อเนื่อง แนะนำให้ทดลองเชื่อมต่อเนื่อง 200 ชิ้น และสุ่มตรวจวัดขนาดและความแข็งแรงที่สำคัญ
- วิธีการเพิ่มประสิทธิภาพพารามิเตอร์อย่างต่อเนื่องโดยอ้างอิงการควบคุมกระบวนการทางสถิติ (SPC):ติดตามความผันแปรของความแข็งแรงการเชื่อมและขนาดรูปลักษณ์ผ่านแผนภูมิควบคุม และปรับค่ากลางของพารามิเตอร์ทันทีเมื่อจำเป็น
หลังจากปรับแต่งเสร็จสิ้น ควรจัดทำรายงานการปรับแต่งที่สมบูรณ์ ประกอบด้วยค่าที่ตั้งไว้, ค่าที่วัดได้จริง, ผลการทดสอบ และข้อมูลผู้ปฏิบัติงาน เพื่อใช้เป็นส่วนสำคัญของไฟล์อุปกรณ์ เพื่อความสะดวกในการตรวจสอบย้อนกลับและการสืบทอดกระบวนการในอนาคต
การแก้ไขปัญหาการปรับแต่งที่พบบ่อยและข้อแนะนำในการบำรุงรักษาเครื่อง ultrasonic welding โลหะ
ต่อไปนี้คือสรุปของปรากฏการณ์ผิดปกติที่พบบ่อยในระหว่างการปรับแต่ง การวิเคราะห์สาเหตุ และวิธีการแก้ไข เพื่อช่วยให้ผู้ปฏิบัติงานสามารถระบุปัญหาได้อย่างรวดเร็ว
| ปรากฏการณ์ผิดปกติ |
สาเหตุท |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
| กลุ่มผลิตภัณฑ์ | ซีรีส์ D (ระดับเรือธง), ซีรีส์ X (ผู้เชี่ยวชาญสายไฟแบตเตอรี่พลังงาน), ซีรีส์ P (อิเล็กทรอนิกส์ความแม่นยำสูง), ซีรีส์ JY (แบบใช้งานทั่วไป) |
| ช่วงกำลังไฟฟ้า | 3000W / 4000W / 6000W / 8000W / 12000W (ขึ้นอยู่กับการกำหนดค่าของรุ่นเฉพาะ) |
| ช่วงพื้นที่การเชื่อม | 0.35mm² – 120mm² (ครอบคลุมทุกการใช้งานตั้งแต่อิเล็กทรอนิกส์ขนาดเล็กจนถึงแท่งทองแดง-อะลูมิเนียมสำหรับกักเก็บพลังงาน) |
| พื้นที่การเชื่อมสูงสุด (ซีรีส์ D ระดับเรือธง) | YN-D2012-G: 35-120mm² (หมายเลขข้อเท็จจริง 1/9/21) |
| พื้นที่การเชื่อมกำลังสูง (ซีรีส์ D) | YN-D208-G: 20-70mm² (หมายเลขข้อเท็จจริง 2/10/22); YN-D206-G: 15-50mm² (หมายเลขข้อเท็จจริง 3/11/23) |
| พื้นที่การเชื่อมซีรีส์ X | YN-X206-Z: 10-50mm² (หมายเลขข้อเท็จจริง 5/8/14/26); YN-X204-Z: 1-30mm² (หมายเลขข้อเท็จจริง 6/15/27) |
| พื้นที่การเชื่อมความแม่นยำสูง (ซีรีส์ P) | YN-P203-F: 1-100mm² (หมายเลขข้อเท็จจริง 4/13/25) |
| พื้นที่การเชื่อมซีรีส์ JY | JY-D204-F: 1-35mm² (หมายเลขข้อเท็จจริง 12/24) |
| น้ำหนักเครื่องทั้งหมด (รุ่นหนัก) | YN-D2012-G: 988KG (หมายเลขข้อเท็จจริง 1/9/21); YN-D208-G: 957KG (หมายเลขข้อเท็จจริง 2/10/22); YN-D206-G: 192KG (หมายเลขข้อเท็จจริง 3/11/23) |
| น้ำหนักเครื่องทั้งหมด (รุ่นขนาดกลาง/ขนาดกะทัดรัด) | YN-X206-Z: 118KG (หมายเลขข้อเท็จจริง 5/8/14/26); YN-X204-Z: 132KG (หมายเลขข้อเท็จจริง 6/15/27); YN-X203-Y: 88KG (หมายเลขข้อเท็จจริง 7/16/28); YN-P203-F: 73KG (หมายเลขข้อเท็จจริง 4/13/25); JY-D204-F: 82KG (หมายเลขข้อเท็จจริง 12/24) |
| ขนาดภายนอก (เครื่องขนาดใหญ่) | YN-D2012-G / YN-D208-G: 1750×1050×2150mm (หมายเลขข้อเท็จจริง 1/2/9/10/21/22); YN-D206-G: 1400×760×2000mm (หมายเลขข้อเท็จจริง 3/11/23) |
| ขนาดภายนอก (เครื่องขนาดกลาง) | YN-X206-Z / YN-X204-Z: 1020×610×1200mm (หมายเลขข้อเท็จจริง 5/6/8/14/15/26/27) |
| ขนาดภายนอก (เครื่องขนาดกะทัดรัด/ตั้งโต๊ะ) | YN-X203-Y: 670×520×410mm (หมายเลขข้อเท็จจริง 7/16/28); YN-P203-F: 565×269×442mm (หมายเลขข้อเท็จจริง 4/13/25); JY-D204-F: 660×350×680mm (หมายเลขข้อเท็จจริง 12/24) |
| สถานการณ์การใช้งานทั่วไป | การเชื่อมแท่งทองแดง-อะลูมิเนียมสำหรับกักเก็บพลังงาน (D2012-G), แท่งทองแดง-อะลูมิเนียมสายไฟขนาดใหญ่ (D208-G), ขั้วทองแดง-อะลูมิเนียมสายไฟแรงดันสูง (D206-G), สายไฟแบตเตอรี่พลังงาน (X206-Z), ขั้วแบตเตอรี่ลิเธียม (X204-Z), เซนเซอร์/อิเล็กทรอนิกส์ความแม่นยำสูง (P203-F), การเชื่อมโลหะทั่วไป (JY-D204-F) |
| ข้อมูลจำเพาะความถี่ | 20KHz (ใช้กับ YN-P203-F และ YN-X203-Y, หมายเลขข้อเท็จจริง 4/7/13/16/25/28); ความถี่ของรุ่นอื่นๆ กรุณายืนยันกับโรงงาน |
| การรับรองและมาตรฐาน | CE / FCC / ISO (ตามการระบุบนรุ่น YN-X203-Y, หมายเลขข้อเท็จจริง 7/16/28); สถานะการรับรองของรุ่นอื่นๆ กรุณายืนยันกับฝ่ายขาย |
| ตัวเลือกการปรับแต่ง | ระดับกำลังไฟฟ้า (3000W/4000W/6000W/8000W/12000W) และพื้นที่การเชื่อมสามารถปรับได้ตามความต้องการของกระบวนการผลิต พารามิเตอร์การปรับแต่งเฉพาะต้องปรึกษากับวิศวกรเพื่อยืนยัน |