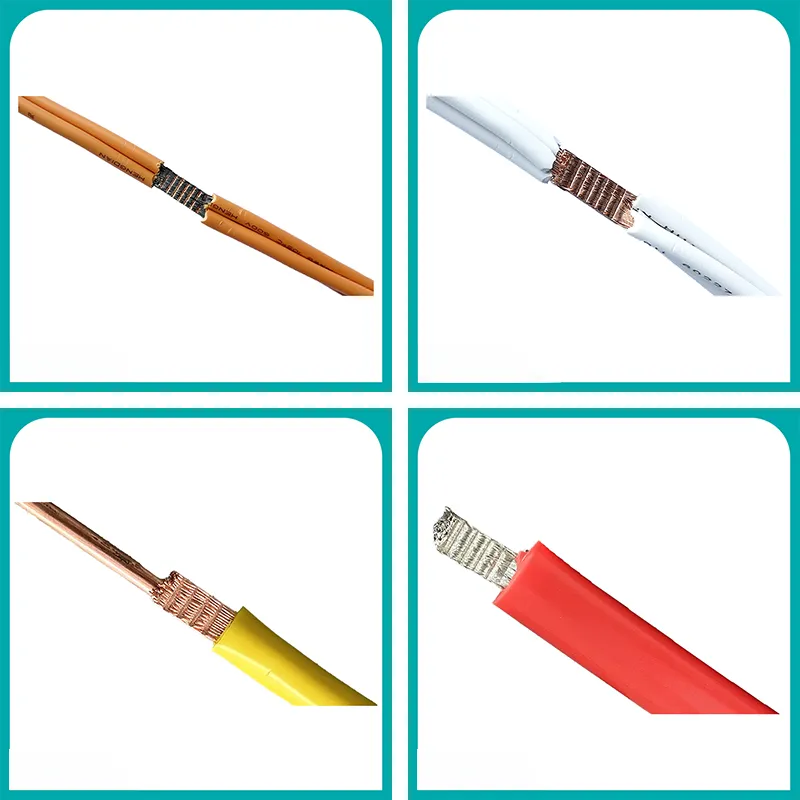
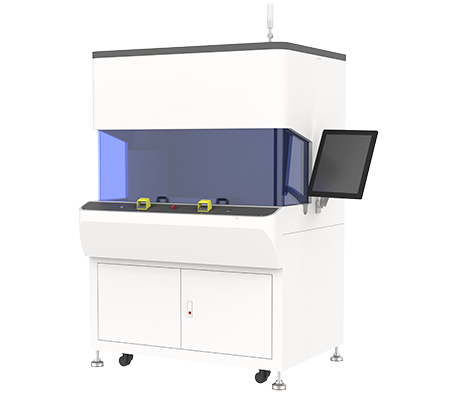
La soldadora ultrasónica de metales es un equipo de soldadura en estado sólido orientado a la industria de arneses y almacenamiento de energía, que utiliza ultrasonidos para reemplazar el proceso tradicional de crimpado, logrando conexiones confiables entre metales disímiles de cobre y aluminio. Tomando como ejemplo el YN-D2012-G, su área de soldadura alcanza 35-120mm², adecuado para la soldadura de barras colectoras de cobre y aluminio en almacenamiento de energía, garantizando una calidad de soldadura de baja resistencia y alta resistencia mecánica.
En el contexto de la rápida expansión de las industrias de vehículos de nueva energía y almacenamiento de energía, la confiabilidad del proceso de conexión de arneses determina directamente el rendimiento de seguridad y la vida útil del vehículo completo. La soldadora ultrasónica de metales logra una unión metalúrgica en estado sólido mediante vibraciones mecánicas de alta frecuencia, convirtiéndose en la opción principal para reemplazar el proceso tradicional de crimpado. Este artículo comparará sistemáticamente las diferencias entre la soldadura ultrasónica y el crimpado desde cinco dimensiones: principio técnico, selección de producto, análisis de especificaciones, validación de aplicaciones y decisiones de compra, proporcionando una referencia técnica completa para los responsables de decisiones de ingeniería B2B.
Descripción General del Producto: Posicionamiento Técnico y Valor del Proceso de la Soldadura Ultrasónica de Metales
La soldadora ultrasónica de metales convierte la energía eléctrica en vibraciones mecánicas de alta frecuencia superiores a 20KHz a través del transductor, produciendo una unión metalúrgica en estado sólido en la superficie de contacto del metal bajo presión. En comparación con el proceso tradicional de crimpado, esta tecnología no requiere fundir el metal ni usar fundente, evitando fundamentalmente los modos de falla de aumento de resistencia de contacto y aflojamiento mecánico. Desde la perspectiva comparativa de Ultrasonic Welding vs Crimping for Wire Harness, la soldadura ultrasónica destaca especialmente en la conexión de metales disímiles cobre-aluminio, la soldadura de arneses de gran sección transversal y entornos vehiculares de alta vibración.
Esta serie de productos cubre cinco niveles de potencia de 3000W a 12000W, con áreas de soldadura que se extienden desde 0.35mm² hasta 120mm², satisfaciendo todas las necesidades de aplicación, desde sensores de precisión hasta barras colectoras de cobre y aluminio para almacenamiento de energía. Todos los equipos cuentan con certificaciones CE, FCC e ISO, e incluyen interfaces de integración automatizada, proporcionando soluciones estandarizadas para la actualización de líneas de producción.
Especificaciones Técnicas: Comparación de Parámetros de Toda la Serie y Base para la Selección
La siguiente tabla resume los parámetros principales de los modelos actuales. Los compradores pueden realizar una coincidencia preliminar según el rango de calibre del cable, el espacio del taller y los requisitos de capacidad de producción. Todos los datos provienen de pruebas de fábrica reales, garantizando la precisión de la selección técnica.
| Modelo | Potencia | Área de Soldadura | Peso | Dimensiones Externas | Escenario de Aplicación |
|---|
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | Electrónica de precisión, sensores |
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410mm | Soldadura de metales de alta eficiencia y precisión |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | Arnés de paquete de baterías de litio |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | Arnés de alto voltaje para baterías de tracción |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | Terminales de cobre y aluminio para arnés de alto voltaje (tipo separado) |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | Barras colectoras de cobre y aluminio para arneses de gran tamaño |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | Soldadura insignia de barras colectoras de cobre y aluminio para almacenamiento de energía |
| JY-D204-F | 4000W | 1-35mm² | 82KG | 660×350×680mm | Soldadura universal de terminales de cobre y aluminio |
Características del Producto: Ventajas Tecnológicas Principales y Valor de Ingeniería
Mecanismo de Soldadura en Estado Sólido: Unión Metalúrgica sin Fusión, sin Fundente y sin Salpicaduras
Durante el proceso de soldadura ultrasónica, la temperatura de la interfaz del metal no supera el 50% del punto de fusión del material. Las vibraciones de alta frecuencia eliminan la capa de óxido superficial y promueven la difusión atómica, formando una unión metalúrgica en estado sólido confiable. Este mecanismo evita fundamentalmente los problemas de porosidad, inclusiones de escoria y fragilización de la zona afectada por el calor típicos de la soldadura por fusión, siendo especialmente adecuado para escenarios donde la capa de óxido en la superficie del aluminio es difícil de tratar.
Rendimiento Eléctrico: Reducción de la Resistencia de Contacto del 30%-50%
Los datos de pruebas reales muestran que la resistencia de contacto de los puntos de soldadura ultrasónica es significativamente menor que la de los terminales crimpados. En la comparación cuantitativa de Ultrasonic Welding vs Crimping for Wire Harness, la capacidad de conducción de corriente de la soldadura ultrasónica aumenta aproximadamente un 40%, con menor elevación de temperatura bajo corriente continua alta, extendiendo efectivamente la vida útil de los componentes del arnés.
Resistencia Mecánica y Confiabilidad a Largo Plazo
La resistencia a la tracción del punto de soldadura generalmente alcanza más del 80% de la resistencia del material base, sin el problema común de aflojamiento elástico del proceso de crimpado. En entornos vehiculares de alta vibración, los puntos de soldadura ultrasónica no experimentan deriva de resistencia de contacto debido al desgaste por micro-movimiento, con una confiabilidad a largo plazo muy superior al crimpado mecánico.
Capacidad de Conexión de Metales Disímiles
La conexión de metales disímiles cobre-aluminio es un punto ciego técnico del proceso de crimpado, mientras que la soldadura ultrasónica logra la unión directa de átomos de cobre y aluminio mediante difusión en estado sólido, sin necesidad de placas de transición o tratamientos especiales. Esta capacidad tiene un valor irremplazable en la conexión de baterías de vehículos de nueva energía y la soldadura de barras colectoras de cobre y aluminio para almacenamiento de energía.
Integración Automatizada y Adaptación a Líneas de Producción
Toda la serie de equipos admite interfaces de comunicación PLC, integración con robots y sistemas de múltiples estaciones con mesa giratoria. El modelo separado YN-D206-G (1400×760×2000mm) puede integrarse flexiblemente en líneas de producción existentes, mientras que el modelo integrado YN-D2012-G (1750×1050×2150mm) es adecuado para la disposición de estaciones de trabajo independientes.
Escenarios de Aplicación: Validación Práctica desde Sensores de Precisión hasta Barras Colectoras de Cobre y Aluminio para Almacenamiento de Energía
- Arnés de alto voltaje para vehículos de nueva energía:El YN-X206-Z (6000W, área de soldadura 10-50mm²) está diseñado específicamente para arneses de alto voltaje de baterías de tracción, con rendimiento estable en la conexión interna de paquetes de baterías y la soldadura de terminales del controlador del motor, cumpliendo con los requisitos del sistema IATF 16949.
- Conexión de barras colectoras de cobre y aluminio para sistemas de almacenamiento de energía:El YN-D2012-G (12000W, área de soldadura 35-120mm²), como modelo insignia de la serie D, logra una ventaja de productividad con tiempo de soldadura de punto único inferior a 3 segundos en la soldadura de barras colectoras de cobre y aluminio de gran sección, adaptándose al ritmo de producción de alta velocidad de los módulos de almacenamiento de energía.
- Electrónica de consumo y sensores de precisión:El YN-P203-F (3000W, área de soldadura 1-100mm², peso 73KG) cumple con los requisitos de precisión para la soldadura de calibres de cable miniaturizados gracias a su cuerpo compacto y control preciso de amplitud, adecuado para la conexión de cables internos de sensores.
- Arneses de vehículos comerciales de gran tamaño:El YN-D208-G (8000W, área de soldadura 20-70mm²) ha validado su confiabilidad en entornos de vibración prolongada en la soldadura de barras colectoras de cobre y aluminio para arneses de chasis de vehículos comerciales, con un peso de 957KG que garantiza la estabilidad del proceso de soldadura.
Preguntas Frecuentes: Respuestas a Preguntas Comunes sobre Soldadura Ultrasónica vs Crimpado
¿Puede la soldadura ultrasónica reemplazar completamente el proceso de crimpado? ¿Dónde están los límites de aplicación?
La soldadura ultrasónica tiene ventajas evidentes en la conexión cobre-aluminio, arneses de gran sección y escenarios de alta vibración, pero el proceso de crimpado aún tiene espacio de aplicación en calibres extremadamente finos (<0.1mm²) y escenarios de gran volumen y bajo costo. Se recomienda realizar una validación del proceso según el rango de calibre específico y el ritmo de producción.
¿Existe el problema del tratamiento de la capa de óxido en la soldadura de arneses de aluminio? ¿Cómo lo resuelve la soldadura ultrasónica?
La capa de óxido en la superficie del aluminio es el principal punto débil del proceso de crimpado. La soldadura ultrasónica rompe mecánicamente la película de óxido mediante vibraciones de alta frecuencia y mantiene el contacto de superficies metálicas frescas bajo presión, sin necesidad de limpieza química ni fundente, resolviendo fundamentalmente el problema de la capa de óxido en la soldadura de aluminio.
¿Qué tan baja puede ser la resistencia de contacto de los puntos de soldadura ultrasónica?
Según los datos de pruebas de fábrica, la resistencia de contacto de los puntos de soldadura ultrasónica es un 30%-50% menor que la de los terminales crimpados. El valor específico depende de la combinación de materiales y los parámetros de soldadura. Se recomienda que el comprador proporcione las especificaciones reales del calibre para que el equipo de ingeniería realice pruebas de soldadura de muestras.
¿Para qué escenarios de soldadura es adecuado el modelo de 12000W?
El YN-D2012-G (12000W, área de soldadura 35-120mm²) está diseñado específicamente para barras colectoras de cobre y aluminio para almacenamiento de energía y arneses de sección ultra grande. Su cuerpo de 988KG garantiza la estabilidad mecánica durante la salida de alta potencia, adecuado para escenarios de conexión de alta carga como módulos de almacenamiento de energía y gabinetes de electrónica de potencia.
¿Cómo elegir entre estructura separada e integrada?
Los modelos separados (como el YN-D206-G, 1400×760×2000mm) separan el generador del cabezal, adecuados para integrarse en líneas de producción existentes o estaciones con espacio limitado; los modelos integrados (como el YN-D208-G, 1750×1050×2150mm) tienen una estructura compacta, adecuados para estaciones de trabajo independientes.
¿El equipo admite integración en líneas de producción automatizadas?
Toda la serie de equipos incluye interfaces de comunicación PLC estándar, admite control de señales I/O, comunicación RS485/Ethernet, y puede conectarse sin problemas con robots, mesas giratorias y líneas de transporte. El plan de integración específico debe confirmarse según la disposición de la línea de producción.
¿Cómo se inspecciona la calidad de la soldadura?
El proceso de inspección estándar incluye análisis metalográfico (observación de la capa de unión metalúrgica), pruebas de tracción (verificación de la resistencia a la tracción) y pruebas de resistencia de contacto (confirmación del rendimiento eléctrico). Podemos proporcionar capacitación en métodos de inspección y recomendaciones para la selección de equipos de detección complementarios.
¿Cuál es el nivel de consumo energético del equipo?
La soldadura ultrasónica utiliza salida de energía pulsada de corta duración. Tomando como ejemplo el modelo de 6000W, el consumo energético por soldadura es de aproximadamente 0.01-0.03kWh, un ahorro de más del 70% en comparación con la soldadura por resistencia. El consumo específico depende del área de soldadura y el espesor del material.
¿Vida útil del molde y costo de reemplazo?
La vida útil estándar del molde es de 100,000 a 300,000 soldaduras, dependiendo de la dureza del material y el área de soldadura. El reemplazo del molde utiliza un diseño de cambio rápido, con un tiempo de reemplazo individual no superior a 10 minutos, y el plazo de suministro de repuestos es de 3 a 5 días hábiles.
¿Cuál es el estado de certificación del equipo?
El modelo YN-X203-Y ha pasado las certificaciones CE, FCC e ISO, y toda la serie de productos se fabrica bajo el sistema de calidad ISO 9001. Si se requieren certificaciones específicas de la industria (como IATF 16949), podemos proporcionar los documentos de soporte correspondientes.
¿Cuál es la confiabilidad de la soldadura de metales disímiles cobre-aluminio?
La soldadura ultrasónica de cobre-aluminio forma una capa de compuestos intermetálicos mediante difusión en estado sólido, con un espesor controlado de 1-2μm y una resistencia de unión estable. Después de pruebas de ciclo térmico de -40°C a +125°C, la tasa de cambio de la resistencia de contacto es inferior al 5%.
¿Cuánto dura el período de capacitación para la operación del equipo?
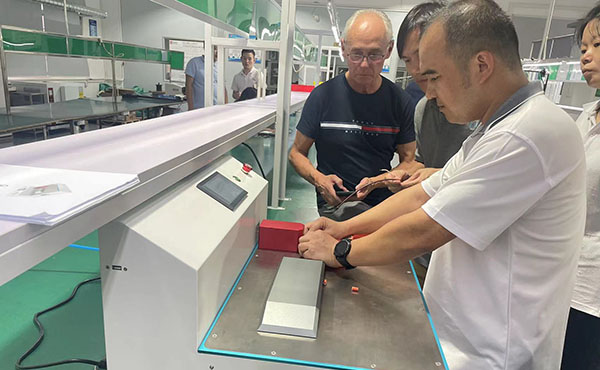
El período de capacitación estándar es de 2 a 3 días, que cubre la operación del equipo, configuración de parámetros, mantenimiento diario y resolución de problemas. Después de la capacitación, los operadores pueden ajustar de forma independiente los parámetros de soldadura y realizar la autoinspección de calidad.
¿Cómo se determina la correspondencia entre el área de soldadura y el calibre del cable?
La correspondencia entre el área de soldadura y el calibre del cable debe determinarse de manera integral según la sección transversal del arnés, el número de hilos y el tipo de material. Por ejemplo, para una barra colectora de cobre de 35mm² se recomienda el YN-D2012-G (área de soldadura 35-120mm²), mientras que para cables finos de 0.5mm² es adecuado el YN-P203-F (área de soldadura 1-100mm²).
¿Cuál es el ciclo y el contenido del mantenimiento del equipo?
Se recomienda verificar el torque de los pernos de conexión del transductor cada 5000 soldaduras y reemplazar la grasa lubricante del modulador de amplitud cada 20000 soldaduras. El equipo incluye un sistema de autodiagnóstico de fallas estándar que monitorea en tiempo real los parámetros de amplitud, frecuencia y temperatura.
¿Es compleja la modificación de la línea de producción al cambiar del proceso de crimpado a la soldadura ultrasónica?
La modificación implica ajustes en la disposición de las estaciones de trabajo, compatibilidad de interfaces eléctricas y capacitación de operación, que generalmente se pueden completar en 1 a 2 semanas. Ofrecemos servicios de evaluación de líneas de producción, proporcionando un plan de modificación con costo mínimo según la disposición del equipo de crimpado existente.
¿Cuál es la política de garantía del equipo y el tiempo de respuesta del servicio postventa?
El período de garantía estándar es de 12 meses, con 24 meses de garantía para los componentes principales (transductor, modulador de amplitud). La red de servicio postventa cubre las principales ciudades industriales del país, con un tiempo de respuesta para emergencias no superior a 24 horas.
Calificaciones y Contacto: Sistema de Certificación y Soporte Técnico
Toda la serie de soldadoras ultrasónicas de metales se desarrolla y fabrica bajo el sistema de calidad ISO 9001. El modelo YN-X203-Y ha pasado las certificaciones CE, FCC e ISO, garantizando que el equipo cumple con los estándares internacionales en compatibilidad electromagnética, seguridad radiológica y gestión de calidad. Para clientes de la industria automotriz, podemos coordinar la documentación de validación del equipo necesaria para la auditoría del sistema IATF 16949.
Si está evaluando el plan de actualización del proceso de Ultrasonic Welding vs Crimping for Wire Harness, le invitamos a proporcionar el rango de calibre específico, la combinación de materiales y los requisitos de ritmo de producción. Nuestro equipo de ingeniería realizará pruebas de soldadura de muestras y la selección adecuada del equipo. Para necesidades de integración automatizada no estándar, por favor confirme los protocolos de interfaz y el plan de disposición de la línea de producción con nuestro departamento técnico.