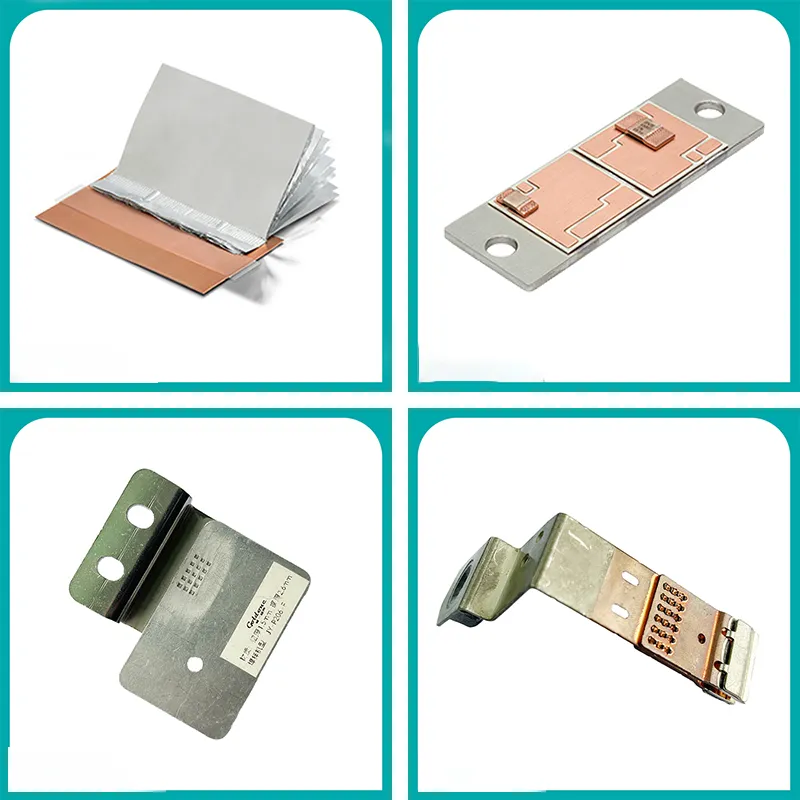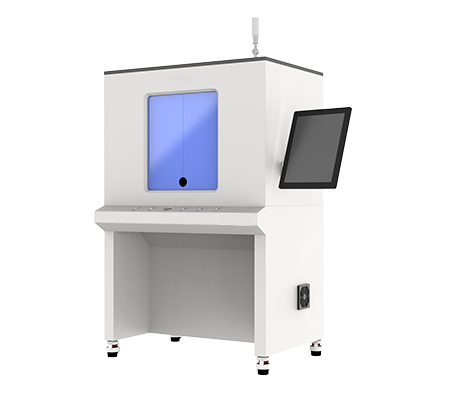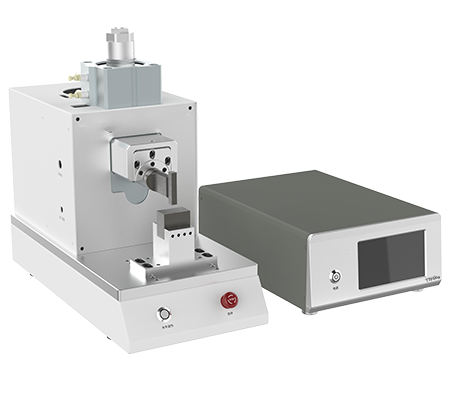
详细信息
超声波金属焊接机焊接铜片参数详解:精准调校与工艺优化指南
超声波金属焊接机焊接铜片参数是决定铜铝等有色金属连接质量的核心工艺体系,涵盖振动频率、焊接压力、振幅、时间及能量控制等关键变量。本文面向B2B采购与工程决策者,系统阐述不同功率等级设备的参数窗口、选型逻辑与质量验证方法,帮助您在动力电池、储能系统及高压线束等场景中实现高一致性、低电阻的可靠焊接。
超声波金属焊接机焊接铜片参数的技术架构与工艺逻辑
超声波金属焊接机焊接铜片参数并非孤立数值,而是由换能器系统、焊头设计与被焊材料特性共同决定的闭环控制体系。在铜片焊接过程中,振动频率通常固定于20kHz或更高频段,而焊接压力与振幅则需根据铜片的硬度、厚度及表面状态进行动态调节。软铜(如T2紫铜)延展性好,所需振幅相对较低;硬铜或镀层铜片(如镀镍铜排)则需要更高的压力输入以破坏表面氧化膜,同时避免因能量过载导致铜片开裂。
焊接截面积是选型的首要约束条件。以储能铜铝排焊接为例,截面积35–120mm²的铜排必须选用12000W级设备(事实1),而20–70mm²截面积的大型线束铜铝排则对应8000W级设备(事实2)。这一对应关系源于超声波焊接的能量密度需求——功率不足会导致焊点界面金属间化合物(IMC)层过薄,接触电阻升高;功率过高则引发铜片过度塑性变形,产生微裂纹。因此,超声波金属焊接机焊接铜片参数的设定必须与设备功率等级严格匹配,不可跨级替代。
不同功率等级设备的铜片焊接参数对照表
为便于工程采购人员快速匹配设备,下表汇总了各型号超声波金属焊接机的关键参数窗口。数据均来自出厂技术规格,适用于常规铜片及铜铝异种金属焊接场景。
| 设备型号 | 功率等级 | 适用铜片焊接截面积 | 设备重量 | 外形尺寸(mm) |
|---|---|---|---|---|
| YN-D2012-G | 12000W | 35–120mm² | 988KG | 1750×1050×2150 |
| YN-D208-G | 8000W | 20–70mm² | 957KG | 1750×1050×2150 |
| YN-D206-G | 6000W | 15–50mm² | 192KG | 1400×760×2000 |
| YN-X206-Z | 6000W | 10–50mm² | 118KG | 1020×610×1200 |
| YN-X204-Z | 4000W | 1–30mm² | 132KG | 1020×610×1200 |
| YN-P203-F | 3000W | 1–100mm² | 73KG | 565×269×442 |
| YN-X203-Y | 3000W | 0.35–20mm² | 88KG | 670×520×410 |
(数据来源:事实1–7)需特别指出,YN-P203-F虽功率等级为3000W,但其焊接截面积覆盖1–100mm²(事实4),适用于精密电子与传感器铜片焊接。这说明功率并非唯一选型依据,焊头几何设计、换能器效率及频率跟踪精度同样决定实际焊接能力。
铜片厚度与截面积匹配:超声波金属焊接机焊接铜片参数的选型逻辑
铜片物理特性对超声波金属焊接机焊接铜片参数的约束呈非线性关系。厚度每增加0.5mm,所需振幅与压力约需提升15%–20%,且该增量随截面积扩大而加剧。以储能行业为例,动力电池模组中的铜巴连接通常采用2–6mm厚度的紫铜排,截面积在35–120mm²区间,此时12000W级YN-D2012-G(事实1)可提供充足的振动能量与刚性支撑,确保焊点剥离力达到母材强度的85%以上。
对于大型线束铜铝排焊接场景,8000W级YN-D208-G(事实2)的20–70mm²焊接窗口兼顾了生产效率与质量稳定性,其加重的机身结构(957KG)有效抑制了高功率焊接时的机械共振。而高压线束铜铝端子焊接则推荐6000W分体式YN-D206-G(事实3),该机型覆盖15–50mm²截面积,分体式结构允许焊头与发生器分离安装,便于集成至自动化产线中的机械臂或转台工位。若您的铜片厚度超过6mm或截面积超出上述范围,请联系我方工程师确认定制化参数方案。
铜片焊接质量验证标准与参数优化方法
超声波金属焊接机焊接铜片参数的优劣最终需通过量化指标验证。采购方应重点关注以下四项质量维度:焊点剥离力(应达到母材抗拉强度的70%以上)、接触电阻(应低于同截面螺栓连接的1.2倍)、金相剖面气孔率(不超过焊点面积的2%)、界面结合率(不低于95%)。参数优化建议采用正交试验法,以焊接压力、振幅、焊接时间为三因素,以剥离强度为目标函数进行回归分析,通常经过三轮迭代即可收敛至最优窗口。
针对铜片表面氧化层较厚的工况,可适当增加焊接时间或采用双段压力曲线——第一段高压破碎氧化膜,第二段低压保压促进原子扩散。需注意,不同批次铜片的硬度差异(如TU1无氧铜与T2紫铜的维氏硬度差可达20HV)会导致最佳参数偏移,建议在批量生产前使用同批次材料进行工艺验证。若您的铜片材质、厚度及表面状态未在上述参数范围内,请提供样品,我方实验室可免费出具超声波金属焊接机焊接铜片参数推荐报告。
超声波金属焊接机焊接铜片参数在新能源行业中的应用场景
- 动力电池模组铜巴焊接:采用YN-X206-Z(事实5)或YN-X204-Z(事实6),分别覆盖10–50mm²及1–30mm²铜片连接,满足锂电池极耳与铜巴的低电阻、高一致性焊接要求。该场景对焊点疲劳寿命要求严苛,建议将焊接时间控制在0.3–0.8秒区间。
- 储能系统铜铝排连接:推荐YN-D2012-G(事实1),12000W功率可稳定焊接35–120mm²铜排与铝排的异种金属搭接,界面IMC层厚度可控制在1–3μm,避免脆性相生成。
- 高压线束铜铝端子焊接:6000W分体式YN-D206-G(事实3)适配15–50mm²截面积,其分体结构支持远程控制与数据采集,适合新能源汽车高压线束的在线检测工位。
- 精密传感器与电子封装:YN-P203-F(事实4)以3000W功率覆盖1–100mm²超宽范围,配合20kHz频率,可实现0.1mm薄铜箔与厚铜基板的异厚焊接,焊点热影响区小于0.5mm。
常见工艺问题与参数调整FAQ
超声波金属焊接机焊接铜片参数中,焊接压力如何初步设定?
初始压力建议按每平方毫米截面积0.3–0.6kN设定,铜片越硬取上限。若出现焊点边缘翘曲,应降低压力并增加振幅;若焊点中心未融合,则需提高压力或延长焊接时间。
焊接时间对铜片焊点强度的影响规律是什么?
焊接时间过短(小于0.2秒)会导致界面未充分塑性流动,剥离强度不足;时间过长(大于1.5秒)则可能引发铜片退火软化,晶粒粗大。建议以0.1秒为步进进行梯度试验。
振幅参数如何根据铜片厚度调整?
0.5mm以下铜箔建议振幅15–20μm;0.5–2mm铜片建议20–30μm;2mm以上厚铜排需30–40μm。振幅过高会导致焊头表面磨损加速,需同步检查焊头材质。
铜片表面有油污或氧化层时,参数应如何修正?
建议将焊接压力提高10%–15%,并增加0.1–0.2秒的预压时间。若氧化层较厚(深色氧化膜),可采用双段压力曲线或先用酒精超声清洗。
为什么我的铜片焊后接触电阻偏高?
可能原因包括:焊接能量不足导致IMC层过薄、焊头与铜片接触面有异物、或铜片表面镀层(如镀锡)未完全破坏。建议检查焊头清洁度并适当增加振幅。
不同批次铜片硬度差异大,如何保证参数一致性?
建议每批次铜片入场时进行维氏硬度抽检,若硬度偏差超过10%,需重新进行参数窗口验证。可考虑在设备中预设多套配方,按批次切换。
12000W设备能否焊接20mm²以下的小截面铜片?
不建议。12000W设备的最小可控能量输出仍可能超过小截面铜片的承受极限,导致铜片压溃。小截面焊接应选用4000W以下设备,如YN-X204-Z(事实6)。
铜铝异种金属焊接时,参数设定有何特殊要求?
铜铝焊接需将焊头设计为偏向铝侧(较软金属),振幅比纯铜焊接降低10%–15%,焊接时间缩短0.1秒,以避免铝侧过度变形产生飞边。
如何判断焊点是否达到虚焊或过焊状态?
虚焊表现为剥离力低且断面呈平整界面;过焊表现为铜片边缘出现裂纹或焊点颜色发蓝(高温氧化)。建议每批次首件进行剥离测试并记录断面形貌。
分体式设备与一体式设备在参数精度上有差异吗?
分体式设备(如YN-D206-G)将发生器与焊头分离,信号传输距离增加,但对6000W级设备影响可忽略。其优势在于可灵活布置于自动化产线,参数控制精度与一体式相同。
超声波金属焊接机焊接铜片参数中,频率跟踪的作用是什么?
频率跟踪系统实时监测换能器谐振频率,当焊头温度升高或负载变化导致频率漂移时,自动调整输出频率以维持振幅稳定。这是保证长时间连续焊接一致性的关键。
铜片镀镍或镀银后,焊接参数需要调整吗?
需要。镀层硬度高于铜基体,建议将压力提高5%–10%,振幅增加2–3μm,以穿透镀层并实现基体金属的原子扩散。
设备功率越大,焊接质量一定越好吗?
并非如此。功率过大而焊头设计不匹配时,会导致能量集中在局部区域,产生过烧或裂纹。选型应遵循“截面积匹配功率”原则,而非盲目追求高功率。
如何验证超声波金属焊接机焊接铜片参数的长期稳定性?
建议进行连续1000次焊接的SPC监控,记录剥离力与接触电阻的均值及标准差。若标准差超过均值的5%,需检查焊头磨损或换能器老化。
贵司能否提供铜片样品的免费焊接测试?
可以。请将您的铜片材质、厚度、截面积及表面状态说明发送至我方,我们将在实验室使用对应功率等级设备进行参数优化测试,并出具包含推荐参数的测试报告。
资质认证与技术支持
我方全系列超声波金属焊接机均通过CE、FCC及ISO 9001质量管理体系认证,关键部件(换能器、焊头、发生器)采用航空级铝合金及钛合金材质,确保长期连续运行的可靠性。设备出厂前均经过72小时满负荷老化测试,并提供完整的工艺参数手册及操作培训。
若您对超声波金属焊接机焊接铜片参数有进一步疑问,或需要针对特定铜片规格的定制化方案,请联系我方应用工程团队。我们提供从样品测试、参数标定到产线集成的全流程技术支持,确保设备在您的生产环境中达到最优焊接品质。
超声波金属焊接解决方案
超声波金属焊接适用于铜、铝、镍、端子、电池极耳和线束等金属连接场景,可用于新能源电池、汽车电子、线束加工、精密电子和工业设备制造。
选择设备前建议先确认焊接材料、焊接对象、线径或焊接面积、拉力和电阻要求、产能节拍以及是否需要自动化集成。提交样品、图纸或工艺要求后,工程师可以更快判断适合的功率、频率、焊头工装和设备结构。