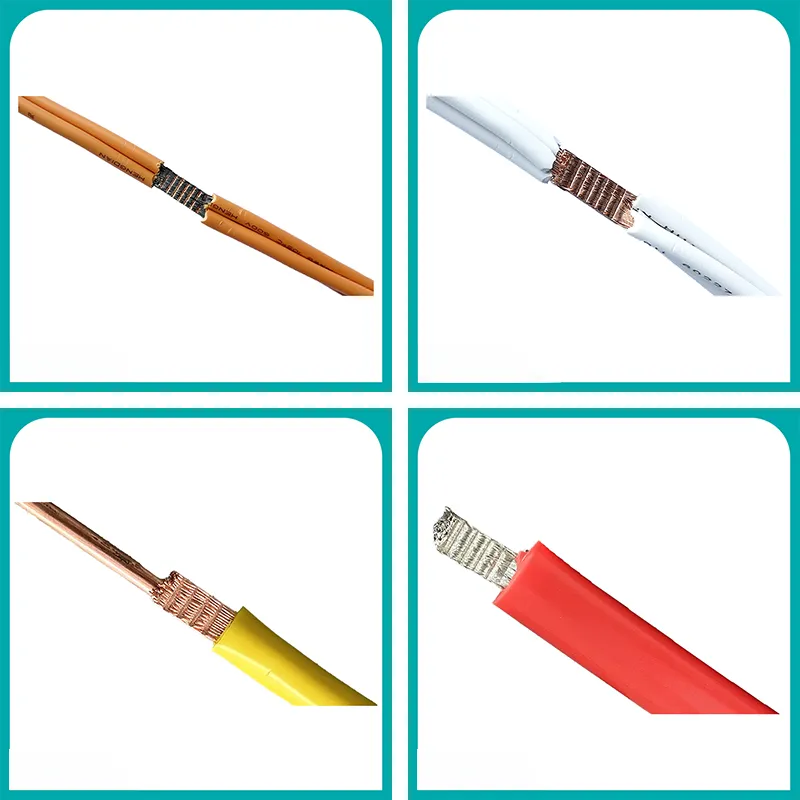
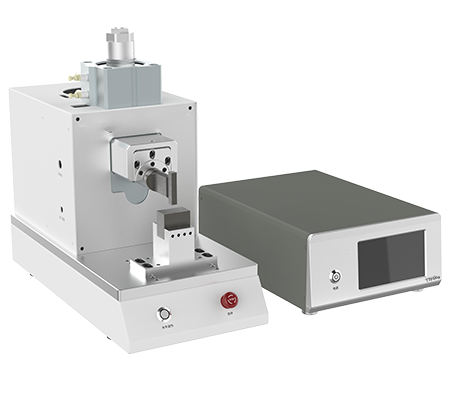
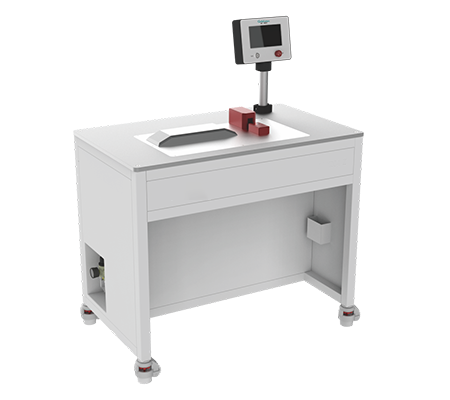
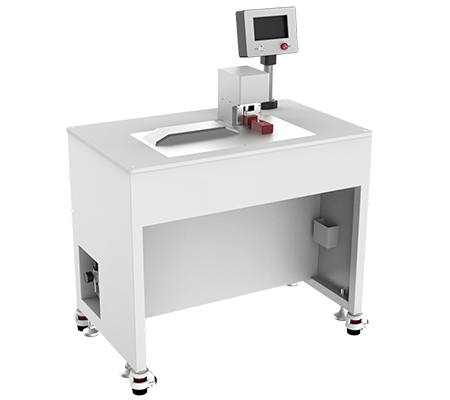
Das Ultraschall-Metallschweißgerät ist eine Festkörper-Schweißausrüstung für die Kabelbaum- und Energiespeicherbranche. Es ersetzt das herkömmliche Crimpverfahren durch Ultraschall und ermöglicht zuverlässige Verbindungen zwischen Kupfer- und Aluminium-Verbundmetallen. Am Beispiel des YN-D2012-G beträgt die Schweißfläche 35-120 mm² und eignet sich für das Schweißen von Kupfer-Aluminium-Stromschienen in Energiespeichern, wodurch eine niedrige Kontaktresistenz und hohe Schweißqualität gewährleistet werden.
Vor dem Hintergrund der rasanten Expansion der New-Energy-Fahrzeug- und Energiespeicherindustrie entscheidet die Zuverlässigkeit der Kabelbaum-Verbindungstechnologie direkt über die Sicherheitsleistung und Lebensdauer des gesamten Fahrzeugs. Das Ultraschall-Metallschweißgerät realisiert durch hochfrequente mechanische Vibrationen eine Festkörper-metallurgische Verbindung und wird zunehmend zur bevorzugten Alternative zum herkömmlichen Crimpverfahren. Dieser Artikel vergleicht systematisch die Unterschiede zwischen Ultraschallschweißen und Crimpen aus fünf Dimensionen: technisches Prinzip, Produktauswahl, Spezifikationsanalyse, Anwendungsvalidierung und Beschaffungsentscheidung, und bietet B2B-Entscheidungsträgern eine vollständige technische Referenz.
Produktübersicht: Technische Positionierung und Prozesswert des Ultraschall-Metallschweißens
Das Ultraschall-Metallschweißgerät wandelt elektrische Energie über einen Wandler in hochfrequente mechanische Vibrationen über 20 kHz um, die unter Druck eine Festkörper-metallurgische Verbindung an den Metallkontaktflächen erzeugen. Im Vergleich zum herkömmlichen Crimpverfahren benötigt diese Technologie kein Schmelzen des Metalls und kein Flussmittel, wodurch die Ausfallmodi erhöhter Kontaktwiderstand und mechanische Lockerung grundlegend vermieden werden. Aus der Vergleichsperspektive von Ultraschallschweißen vs. Crimpen für Kabelbäume sind die Vorteile des Ultraschallschweißens bei Kupfer-Aluminium-Verbundmetallverbindungen, dem Schweißen großer Kabelquerschnitte und hochvibrationsbelasteten Fahrzeugumgebungen besonders ausgeprägt.
Diese Produktserie umfasst fünf Leistungsstufen von 3000 W bis 12000 W, mit Schweißflächen von 0,35 mm² bis 120 mm², und deckt alle Anforderungen von Präzisionssensoren bis zu Energiespeicher-Kupfer-Aluminium-Stromschienen ab. Alle Geräte sind nach CE-, FCC- und ISO-Zertifizierungssystemen zertifiziert und verfügen über Automatisierungs-Integrationsschnittstellen, die standardisierte Lösungen für Produktionslinien-Upgrades bieten.
Technische Daten: Parametervergleich der gesamten Serie und Auswahlkriterien
Die folgende Tabelle fasst die Kernparameter der aktuellen Hauptmodelle zusammen. Käufer können anhand des Drahtdurchmesserbereichs, des Platzbedarfs in der Werkstatt und der Produktionskapazitätsanforderungen eine erste Abstimmung vornehmen. Alle Daten stammen aus Werksmessungen und gewährleisten die Genauigkeit der technischen Auswahl.
| Modell | Leistung | Schweißfläche | Gewicht | Abmessungen | Anwendungsbereich |
|---|
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | Präzisionselektronik, Sensoren |
| YN-X203-Y | 3000W | 0,35-20mm² | 88KG | 670×520×410mm | Hocheffizientes Präzisionsmetallschweißen |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | Lithium-Batteriepaket-Kabelbäume |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | Hochspannungskabelbäume für Antriebsbatterien |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | Kupfer-Aluminium-Terminals für Hochspannungskabelbäume (geteilt) |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | Große Kabelbaum-Kupfer-Aluminium-Stromschienen |
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | Flaggschiff-Schweißen für Energiespeicher-Kupfer-Aluminium-Stromschienen |
| JY-D204-F | 4000W | 1-35mm² | 82KG | 660×350×680mm | Allgemeines Kupfer-Aluminium-Terminalschweißen |
Produkteigenschaften: Kernvorteile der Technologie und technischer Wert
Festkörper-Schweißmechanismus: Metallurgische Verbindung ohne Schmelzen, ohne Flussmittel, ohne Spritzer
Beim Ultraschallschweißen überschreitet die Temperatur an der Metallgrenzfläche nicht 50 % des Schmelzpunkts des Materials. Durch hochfrequente Vibrationen wird die Oxidschicht auf der Oberfläche entfernt und die Atomdiffusion gefördert, wodurch eine zuverlässige Festkörper-metallurgische Verbindung entsteht. Dieser Mechanismus vermeidet grundlegend die Probleme von Schmelzschweißverfahren wie Porenbildung, Schlackeeinschlüsse und Versprödung der Wärmeeinflusszone, insbesondere bei Aluminiummaterialien mit schwer zu behandelnder Oxidschicht.
Elektrische Eigenschaften: Kontaktwiderstand um 30 %-50 % reduziert
Messdaten zeigen, dass der Kontaktwiderstand von Ultraschallschweißpunkten deutlich unter dem von Crimp-Terminals liegt. Im quantitativen Vergleich von Ultraschallschweißen vs. Crimpen für Kabelbäume ist die Stromtragfähigkeit von Ultraschallschweißverbindungen um etwa 40 % höher, die Temperaturerhöhung bei kontinuierlichem Dauerstrom ist geringer, und die Lebensdauer der Kabelbaumkomponenten wird effektiv verlängert.
Mechanische Festigkeit und langfristige Zuverlässigkeit
Die Zugfestigkeit von Schweißpunkten erreicht in der Regel über 80 % der Festigkeit des Grundmaterials, ohne das beim Crimpen häufig auftretende Problem der elastischen Relaxation. In hochvibrationsbelasteten Fahrzeugumgebungen kommt es bei Ultraschallschweißpunkten nicht zu Kontaktwiderstandsdrift durch Mikrobewegungsverschleiß, und die langfristige Zuverlässigkeit ist der mechanischen Crimpverbindung weit überlegen.
Fähigkeit zur Verbindung unterschiedlicher Metalle
Die Kupfer-Aluminium-Verbindung unterschiedlicher Metalle ist ein technischer Blindbereich des Crimpverfahrens, während das Ultraschallschweißen durch Festkörperdiffusion eine direkte Verbindung von Kupfer- und Aluminiumatomen ermöglicht, ohne Übergangsstücke oder spezielle Behandlung. Diese Fähigkeit ist bei Batterieverbindungen von New-Energy-Fahrzeugen und dem Schweißen von Energiespeicher-Kupfer-Aluminium-Stromschienen unersetzlich.
Automatisierungsintegration und Produktionslinienanpassung
Die gesamte Serie unterstützt PLC-Kommunikationsschnittstellen, Roboterkopplung und Drehtisch-Mehrstationsintegration. Das geteilte Modell YN-D206-G (1400×760×2000mm) kann flexibel in bestehende Produktionslinien integriert werden, während das einteilige Modell YN-D2012-G (1750×1050×2150mm) für die Anordnung als eigenständige Arbeitsstation geeignet ist.
Anwendungsbereiche: Praxisvalidierung von Präzisionssensoren bis zu Energiespeicher-Kupfer-Aluminium-Stromschienen
- Hochspannungskabelbäume für New-Energy-Fahrzeuge:Der YN-X206-Z (6000W, Schweißfläche 10-50mm²) wurde speziell für Hochspannungskabelbäume von Antriebsbatterien entwickelt und zeigt stabile Leistung bei Verbindungen im Batteriepaket und beim Schweißen von Motorcontroller-Terminals. Die Schweißkonsistenz erfüllt die Anforderungen des IATF-16949-Systems.
- Kupfer-Aluminium-Stromschienenverbindungen für Energiespeichersysteme:Der YN-D2012-G (12000W, Schweißfläche 35-120mm²) ist das Flaggschiffmodell der D-Serie und bietet beim Schweißen großer Kupfer-Aluminium-Stromschienen einen Produktivitätsvorteil mit einer Schweißzeit von unter 3 Sekunden pro Punkt, passend zum schnellen Produktionstakt von Energiespeichermodulen.
- Unterhaltungselektronik und Präzisionssensoren:Der YN-P203-F (3000W, Schweißfläche 1-100mm², Gewicht 73KG) erfüllt mit kompaktem Gehäuse und präziser Amplitudensteuerung die Genauigkeitsanforderungen für das Schweißen von Mikrodrähten und eignet sich für die Verbindung von Innenleitungen in Sensoren.
- Kabelbäume für große Nutzfahrzeuge:Der YN-D208-G (8000W, Schweißfläche 20-70mm²) hat beim Schweißen von Kupfer-Aluminium-Stromschienen in Fahrgestell-Kabelbäumen von Nutzfahrzeugen seine Zuverlässigkeit unter langfristiger Vibrationsbelastung nachgewiesen. Das Gerätegewicht von 957KG gewährleistet die Stabilität des Schweißprozesses.
FA
Q:??Häufig gestellte Fragen zu Ultraschallschweißen und Crimpverfahren
Kann Ultraschallschweißen das Crimpverfahren vollständig ersetzen? Wo liegen die Anwendungsgrenzen?
Ultraschallschweißen hat deutliche Vorteile bei Kupfer-Aluminium-Verbindungen, großen Kabelquerschnitten und Hochvibrationsumgebungen, aber das Crimpverfahren hat weiterhin Anwendungsbereiche bei sehr feinen Drahtdurchmessern (<0,1mm²) und ultrahohen Stückzahlen mit niedrigen Kosten. Es wird empfohlen, basierend auf dem spezifischen Drahtdurchmesserbereich und dem Produktionstakt Prozessvalidierungen durchzuführen.
Gibt es Probleme mit der Oxidschichtbehandlung beim Schweißen von Aluminiumkabelbäumen? Wie löst Ultraschallschweißen dieses Problem?
Die Oxidschicht auf Aluminiumoberflächen ist der Hauptschwachpunkt des Crimpverfahrens. Das Ultraschallschweißen zerbricht die Oxidschicht mechanisch durch hochfrequente Vibrationen und hält unter Druck frischen Metallkontakt aufrecht, ohne chemische Reinigung oder Flussmittel. Damit wird das Oxidschichtproblem beim Aluminiumschweißen grundlegend gelöst.
Wie niedrig kann der Kontaktwiderstand von Ultraschallschweißpunkten sein?
Nach Werksmessdaten ist der Kontaktwiderstand von Ultraschallschweißpunkten im Vergleich zu Crimp-Terminals um 30 %-50 % reduziert. Die genauen Werte hängen von der Materialkombination und den Schweißparametern ab. Es wird empfohlen, dass Käufer die tatsächlichen Drahtdurchmesserspezifikationen bereitstellen und das Engineering-Team Probeschweißungen durchführt.
Für welche Schweißanwendungen ist das 12000W-Modell geeignet?
Der YN-D2012-G (12000W, Schweißfläche 35-120mm²) wurde speziell für Energiespeicher-Kupfer-Aluminium-Stromschienen und Kabelbäume mit sehr großen Querschnitten entwickelt. Das 988KG schwere Gehäuse gewährleistet mechanische Stabilität bei hoher Leistungsabgabe und eignet sich für Schwerlastverbindungen in Energiespeichermodulen und Leistungselektronikschränken.
Wie wählt man zwischen geteilter und einteiliger Bauweise?
Geteilte Modelle (wie YN-D206-G, 1400×760×2000mm) trennen Generator und Schweißkopf und eignen sich für die Integration in bestehende Produktionslinien oder platzbeschränkte Arbeitsplätze. Einteilige Modelle (wie YN-D208-G, 1750×1050×2150mm) haben eine kompakte Bauweise und eignen sich für eigenständige Arbeitsstationen.
Unterstützt das Gerät die Integration in automatisierte Produktionslinien?
Die gesamte Serie ist standardmäßig mit PLC-Kommunikationsschnittstellen ausgestattet und unterstützt I/O-Signalsteuerung, RS485/Ethernet-Kommunikation und kann nahtlos mit Robotern, Drehtischen und Förderbändern verbunden werden. Die spezifischen Integrationslösungen müssen anhand des Produktionslinienlayouts bestätigt werden.
Wie wird die Schweißqualität geprüft?
Das Standardprüfverfahren umfasst metallografische Analyse (Beobachtung der metallurgischen Verbindungsschicht), Zugprüfung (Validierung der Zugfestigkeit) und Kontaktwiderstandsmessung (Bestätigung der elektrischen Eigenschaften). Wir bieten Schulungen zu Prüfmethoden und Empfehlungen für die Auswahl begleitender Prüfgeräte an.
Wie hoch ist der Energieverbrauch des Geräts?
Ultraschallschweißen nutzt kurzzeitige Impulsenergie. Am Beispiel des 6000W-Modells beträgt der Energieverbrauch pro Schweißung etwa 0,01-0,03 kWh, was gegenüber dem Widerstandsschweißen eine Energieeinsparung von über 70 % bedeutet. Der genaue Verbrauch hängt von der Schweißfläche und der Materialdicke ab.
Lebensdauer der Werkzeuge und Wechselkosten?
Die Standard-Werkzeuglebensdauer beträgt 100.000 bis 300.000 Schweißungen, abhängig von Materialhärte und Schweißfläche. Der Werkzeugwechsel erfolgt über ein Schnellwechselsystem, die Wechselzeit beträgt nicht mehr als 10 Minuten, und die Lieferzeit für Ersatzteile beträgt 3-5 Werktage.
Wie ist der Zertifizierungsstatus des Geräts?
Das Modell YN-X203-Y ist nach CE, FCC und ISO zertifiziert. Die gesamte Produktserie wird nach dem ISO-9001-Qualitätssystem hergestellt. Für spezifische Branchenzertifizierungen (wie IATF 16949) können unterstützende Dokumente bereitgestellt werden.
Wie zuverlässig ist das Schweißen von Kupfer-Aluminium-Verbundmetallen?
Beim Kupfer-Aluminium-Ultraschallschweißen wird durch Festkörperdiffusion eine intermetallische Verbindungsschicht gebildet, deren Dicke auf 1-2 μm kontrolliert wird, mit stabiler Verbindungsfestigkeit. Nach Temperaturzyklustests von -40°C bis +125°C beträgt die Änderungsrate des Kontaktwiderstands weniger als 5 %.
Wie lange dauert die Bedienerschulung?
Die Standardschulung dauert 2-3 Tage und umfasst Gerätebedienung, Parametereinstellung, tägliche Wartung und Fehlerbehebung. Nach Abschluss der Schulung können Bediener Schweißparametereinstellungen und Qualitätsprüfungen selbstständig durchführen.
Wie wird die Entsprechung zwischen Schweißfläche und Drahtdurchmesser bestimmt?
Die Entsprechung zwischen Schweißfläche und Drahtdurchmesser muss basierend auf Kabelquerschnitt, Litzenzahl und Materialtyp umfassend bestimmt werden. Beispielsweise wird für eine 35mm²-Kupferschiene der YN-D2012-G (Schweißfläche 35-120mm²) empfohlen, während für feine Drähte von 0,5mm² der YN-P203-F (Schweißfläche 1-100mm²) geeignet ist.
Wartungsintervalle und -umfang?
Es wird empfohlen, alle 5000 Schweißungen das Anzugsmoment der Wandlerverschraubung zu prüfen und alle 20000 Schweißungen das Schmierfett des Amplitudentransformators zu wechseln. Das Gerät verfügt standardmäßig über ein Fehlerdiagnosesystem, das Amplitude, Frequenz und Temperaturparameter in Echtzeit überwacht.
Ist die Umstellung von Crimpen auf Ultraschallschweißen in der Produktionslinie komplex?
Die Umstellung umfasst die Anpassung des Arbeitsplatzlayouts, die Abstimmung elektrischer Schnittstellen und Bedienerschulungen und kann in der Regel innerhalb von 1-2 Wochen abgeschlossen werden. Wir bieten Produktionslinienbewertungen an und erstellen Lösungen mit minimalen Umbaukosten basierend auf dem bestehenden Crimpgerätelayout.
Garantiebedingungen und Reaktionszeiten im Kundendienst?
Die Standardgarantie beträgt 12 Monate, für Kernkomponenten (Wandler, Amplitudentransformator) 24 Monate. Das Kundendienstnetz deckt die wichtigsten Industriestädte des Landes ab, die Reaktionszeit bei Notfällen beträgt nicht mehr als 24 Stunden.
Qualifikationen und Kontakt: Zertifizierungssysteme und technischer Support
Die gesamte Serie von Ultraschall-Metallschweißgeräten wird nach dem ISO-9001-Qualitätssystem entwickelt und hergestellt. Das Modell YN-X203-Y ist nach CE, FCC und ISO zertifiziert und gewährleistet die Übereinstimmung mit internationalen Standards in Bezug auf elektromagnetische Verträglichkeit, Strahlungssicherheit und Qualitätsmanagement. Für Kunden aus der Automobilindustrie können wir die für IATF-16949-Systemaudits erforderlichen Gerätevalidierungsdokumente bereitstellen.
Wenn Sie die Prozessumstellung von Ultraschallschweißen vs. Crimpen für Kabelbäume evaluieren, stellen Sie uns bitte den spezifischen Drahtdurchmesserbereich, die Materialkombination und die Produktionstaktanforderungen zur Verfügung. Unser Engineering-Team führt für Sie Probeschweißungen und die passende Geräteauswahl durch. Für nicht standardisierte Automatisierungsintegrationsanforderungen wenden Sie sich bitte an unsere technische Abteilung zur Abstimmung der Schnittstellenprotokolle und des Produktionslinienlayouts.
Zertifizierungen
Produkte erfüllen internationale Sicherheits- und EMV-Normen