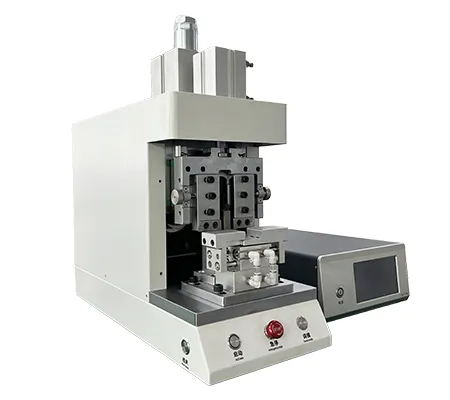
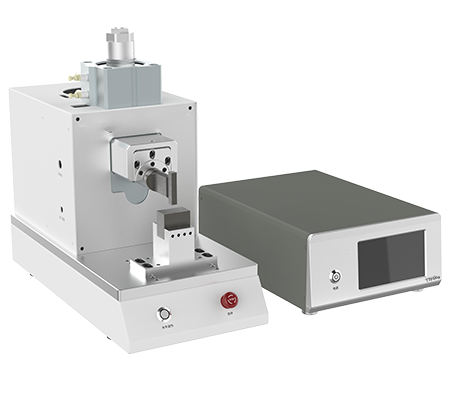
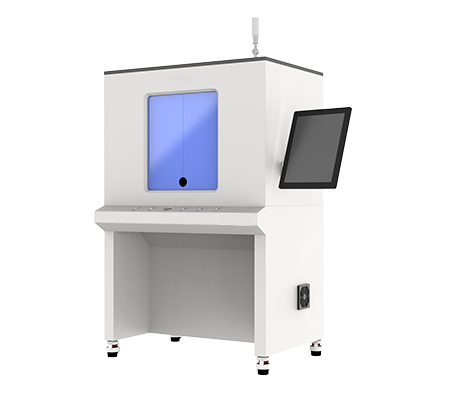
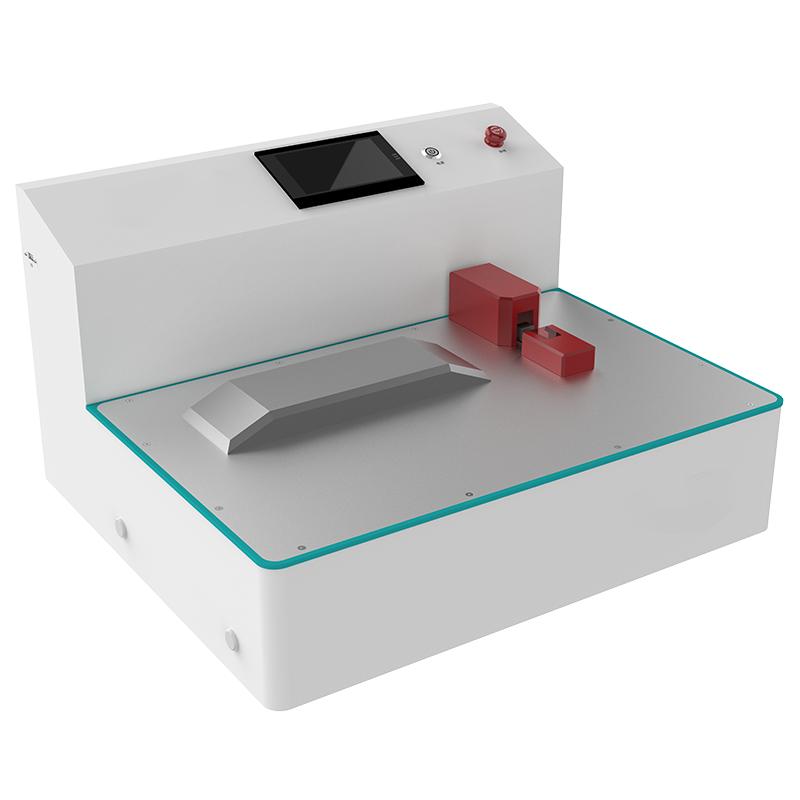
Das Ultraschall-Metallschweißgerät ist eine Präzisionsausrüstung, die hochfrequente Schwingungsenergie zur Festkörperverbindung von Metallen nutzt. Es wurde speziell für das Schweißen von Kupfer, Aluminium und ungleichen Metallen entwickelt und löst effektiv die Probleme herkömmlicher Schweißverfahren wie Kaltverbindungen, Oxidation und hohen Energieverbrauch.
Produktübersicht: Positionierung der Metallschweißtechnologie für alle Anwendungsszenarien
Diese Serie von Ultraschall-Metallschweißgeräten deckt den gesamten Bedarf der Produktionskette ab – von Präzisionselektronikkomponenten bis hin zu Hochleistungs-Stromschienen für Energiespeicher. Die Geräteserie umfasst Leistungsklassen von 3000 W bis 12000 W, mit Schweißflächen von 0,35 mm² bis 120 mm². Als Träger der Festkörper-Schweißtechnologie benötigt das Gerät kein Flussmittel, erzeugt keine Funken und keine Rauchemissionen. Dadurch werden Poren, Schlackeeinschlüsse und andere Defekte herkömmlicher Schmelzschweißverfahren von Grund auf vermieden. Das Gerät eignet sich besonders für die Serienproduktion in den Bereichen Hochvoltkabelbäume für New Energy Vehicles, Batteriemodule für Elektrofahrzeuge, Ladestationen sowie die Elektroenergie- und Elektroindustrie.
Für technische Entscheidungsträger, die Wert auf langfristige Betriebsstabilität legen, verfügt die gesamte Produktlinie über ein Gehäuse aus hochfestem Stahl und präzise Fertigungsverfahren (Fakt 18), die mechanische Abweichungen unter hochfrequenter Vibration wirksam unterdrücken und die Lebensdauer der Geräte deutlich verlängern. Gleichzeitig unterstützt das Gerät eine stufenlose Amplitudeneinstellung und automatische Frequenzverfolgung, wodurch eine präzise und kontrollierbare Energieabgabe beim Schweißen ungleicher Metalle gewährleistet wird – die Hardware-Grundlage für eine hohe Ausbeute.
Kernvorteile der Technologie und Qualitätssicherung
Auf der Ebene der Schweißqualitätskontrolle integriert diese Serie von Ultraschall-Metallschweißgeräten eine Echtzeit-Technologie zur automatischen Frequenzverfolgung, die die Resonanzfrequenz des Wandlers dynamisch anpasst und so die durch Frequenzdrift verursachte Gefahr von Kaltverbindungen wirksam vermeidet. Die Ausbeute in der Serienproduktion wird auf 99,8 % gesteigert (Fakt 17). Das mehrstufige Präzisions-Amplitudenregelungssystem unterstützt eine stufenlose Einstellung von 0–100 % (Fakt 29). Das Bedienpersonal kann die Parameter flexibel an die Härteunterschiede von Kupfer- und Aluminiummaterialien anpassen und so bei gleichbleibender Schweißfestigkeit die Metallermüdungsspannung maximieren.
Die Fähigkeit zum Schweißen ungleicher Metalle ist der technische Kernvorteil dieser Serie. Die Kupfer-Aluminium-Übergangsschweißung ermöglicht eine direkte Festkörperverbindung ohne Übergangsblech (Fakt 32), was zusätzliche Vorbehandlungsschritte überflüssig macht und die Beschaffungskosten für Rohmaterialien deutlich senkt (Fakt 19). Für Anwendungen mit hohen Zuverlässigkeitsanforderungen im Automobil- und Luftfahrtbereich wurde die Schweißzeitsteuerung des Geräts speziell für Hochvoltkabelbäume optimiert (Fakt 31). Dadurch wird die Bildung spröder intermetallischer Verbindungsschichten wirksam unterdrückt und eine langfristig stabile elektrische Leitfähigkeit und mechanische Festigkeit der Schweißpunkte gewährleistet.
Darüber hinaus verfügt das Gerät über ein energieeffizientes und umweltfreundliches Design. Während des gesamten Betriebs entstehen keine Abgasemissionen. Der Energieverbrauch ist im Vergleich zum herkömmlichen Widerstandsschweißen um ca. 30 % reduziert, was den Richtlinien der grünen Fertigung entspricht (Fakt 30). Die Gehäusestruktur wurde mittels Finite-Elemente-Analyse optimiert. Kritische Komponenten bestehen aus hochsteifen Legierungsmaterialien, die eine konsistente Präzision auch bei langfristigem Volllastbetrieb gewährleisten (Fakt 18).
Technische Daten und Modellauswahl der gesamten Serie
Die folgende Tabelle fasst die technischen Parameter der aktuellen Hauptmodelle zusammen. Das technische Team kann die passende Modellauswahl basierend auf Leitungsquerschnitt, Werkstückgröße und Produktionstakt vornehmen:
| Modell | Leistung | Schweißfläche | Gewicht | Abmessungen | Typische Anwendungen |
|---|
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | Energiespeicher-Stromschienen, Schweißen von Übergroß-Querschnittsklemmen (Fakt 1/9/21) |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | Schweißen großer Kabelbaum-Stromschienen aus Kupfer und Aluminium (Fakt 2/10/22) |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | Schweißen von Kupfer-Aluminium-Klemmen für Hochvoltkabelbäume, modulare Bauweise (Fakt 3/11/23) |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | Präzisionselektronik, Sensor-Pin-Schweißen (Fakt 4/13) |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | Schweißen von Traktionsbatterie-Kabelbäumen (Fakt 5/8/14/26) |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | Schweißen von Kupfer-Aluminium-Klemmen für Lithium-Batteriepacks (Fakt 6/15/27) |
| YN-X203-Y | 3000W | 0,35-20mm² | 88KG | 670×520×410mm | Hochpräzises Metallschweißen, CE/FCC/ISO-zertifiziert (Fakt 7/16/28) |
Hinweise zur Modellauswahl:Für Verbindungen von Übergroß-Querschnitts-Stromschienen in Energiespeichern empfehlen wir die Flaggschiffmodelle der D-Serie. Das schwere Maschinenbett gewährleistet die Stabilität der Schweißpunktposition bei einer Leistungsabgabe von 12000 W. Wenn die Produktionslinie eine flexible Anordnung benötigt, kann beim D206-G die modulare Bauweise Steuer- und Ausführungseinheit trennen. Für Präzisionselektronikanwendungen wird die P-Serie bevorzugt, deren 20-KHz-Hochfrequenzvibrationssystem die Wärmeeinflusszone wirksam kontrolliert.
Lösungsanalyse: Abstimmungslogik von Leistung und Schweißfläche
Die Schweißfläche und die Leistung stehen nicht in einer einfachen linearen Beziehung. Zusätzlich müssen Materialhärte, Überlappungsbreite und Oberflächenbeschaffenheit berücksichtigt werden. Am Beispiel des Aluminiumschweißens: Für einen Querschnitt von 35–120 mm² ist eine Maschine mit 12000 W erforderlich, um die Energie-Durchdringungsfähigkeit zu gewährleisten. Bei Kupfer, das eine höhere Wärmeleitfähigkeit aufweist, sind kürzere Schweißzeiten und eine größere momentane Amplitude erforderlich. Für nicht aufgeführte Sonderfälle können Sie sich an die technische Abteilung wenden, die Musterschweißtests anbietet.
Anwendungsszenarien und Branchenanpassung
Diese Geräteserie hat standardisierte Schweißlösungen für verschiedene Branchen entwickelt:
- New Energy Speicher/Elektrofahrzeuge:Schweißen von Verbindungsblechen für Traktionsbatteriemodule, Hochvoltkabelbaum-Klemmen und Ladestations-Stromschienen. Erfüllt die Anforderungen an hohe Stromtragfähigkeit und Vibrationsfestigkeit. Typische Modelle: YN-D2012-G, YN-X206-Z.
- Elektroenergie- und Elektroausrüstung:Festkörperschweißen von Transformatordurchführungen und Kupfer-Aluminium-Übergangsschienen in Schaltanlagen. Direkte Kupfer-Aluminium-Verbindung ohne Übergangsblech möglich, reduziert den Kontaktwiderstand (Fakt 32).
- Präzisionselektronikfertigung:Schweißen von Sensor-Pins, Relaiskontakten und Mikromotor-Kommutatoren. Die extrem kleine Wärmeeinflusszone gewährleistet die elektrischen Eigenschaften elektronischer Komponenten (Fakt 20). Empfohlenes Modell: YN-P203-F.
Häufig gestellte Fragen (FAQ)
Welche Vorteile hat ein Ultraschall-Metallschweißgerät gegenüber dem Widerstandsschweißen?
Das Ultraschall-Metallschweißgerät nutzt hochfrequente mechanische Vibrationen, um durch gegenseitige Diffusion der Metallatome eine metallurgische Festkörperverbindung zu erzeugen. Es ist keine elektrische Erwärmung erforderlich, daher entstehen keine Funken, kein Schweißschlacke und die Wärmeeinflusszone ist extrem klein. Besonders geeignet für Kupfer-Aluminium-Verbindungen ungleicher Metalle und wärmeempfindliche Präzisionskomponenten.
Wie wählt man die passende Leistungsklasse basierend auf dem Leitungsquerschnitt?
In der Regel können für Aluminium-Kabelbäume mit einem Querschnitt unter 35 mm² Modelle mit 3000 W–6000 W gewählt werden. Für 35–70 mm² empfehlen wir ein 8000-W-Modell (z. B. YN-D208-G). Für 70–120 mm² ist ein 12000-W-Modell (z. B. YN-D2012-G) erforderlich. Zusätzlich müssen Material, Form und Klemmenstruktur des Kabelbaums umfassend bewertet werden. Wir empfehlen, Muster für Schweißtests bereitzustellen.
Kann das Gerät ungleiche Metallkombinationen aus Kupfer und Aluminium schweißen?
Ja. Ein großer technischer Vorteil dieser Geräteserie ist das direkte Festkörperschweißen von Kupfer-Aluminium ohne zusätzliche Verwendung von Übergangsblechen oder Flussmitteln. Dadurch wird das Problem übermäßiger spröder Kupfer-Aluminium-Verbindungen bei herkömmlichen Lötverfahren vermieden. Die Schweißfestigkeit erfüllt die Anforderungen elektrischer Verbindungen (Fakt 19/32).
Welche Ausbeute kann das Gerät erreichen?
In Kombination mit einer optimierten Prozessparametereinstellung kann das integrierte automatische Frequenzverfolgungssystem Kaltverbindungen wirksam vermeiden. In der Serienproduktionsumgebung kann die Ausbeute auf 99,8 % gesteigert werden (Fakt 17). Die tatsächliche Ausbeute wird jedoch durch die Konsistenz des Eingangsmaterials, die Präzision der Spannvorrichtungen und den Grad der Bedienungsstandardisierung beeinflusst.
Müssen beim Schweißprozess Flussmittel oder Lot hinzugefügt werden?
Überhaupt nicht. Ultraschall-Metallschweißen ist eine Festkörperschweißung. Am gesamten Prozess sind weder Lot noch Flussmittel beteiligt, was sowohl die Verbrauchsmaterialkosten senkt als auch das Risiko von Korrosion und nachträglicher Reinigung durch Flussmittelrückstände vermeidet (Fakt 30).
Ist für den Betrieb des Geräts eine professionelle Schulung erforderlich?
Die Bedienoberfläche des Geräts ist benutzerfreundlich gestaltet. Grundlegende Parametereinstellungen können in der Regel nach einer halbtägigen Schulung erlernt werden. Um die optimale Leistung des Geräts zu erzielen, empfehlen wir jedoch, dass Prozessingenieure die Parameter basierend auf dem jeweiligen Schweißwerkstück einstellen und sperren, um Fehlbedienungen durch Unbefugte zu verhindern.
Was sind die Hauptvorteile des modularen Designs des YN-D206-G?
Die modulare Bauweise trennt den Ultraschallgenerator vom Schweißkopf. Dadurch kann er flexibel an verschiedenen Positionen der automatisierten Produktionslinie installiert werden, was Platz spart und gleichzeitig die Wartung und das Wärmemanagement erleichtert (Fakt 3/11/23).
Welche Installationsbedingungen gelten für große Schweißmaschinen (z. B. D-Serie)?
Am Beispiel des YN-D2012-G: Das Gewicht beträgt nahezu 1 Tonne. Der Aufstellboden muss eine ausreichende Tragfähigkeit aufweisen. Es wird empfohlen, Schwingungsdämpfer-Fußplatten zu verwenden. Darüber hinaus muss ein Wartungsraum von mindestens 800 mm um das Gerät sowie ein 380-V-Drehstromanschluss vorgesehen werden.
Wie wird die Schweißkonsistenz in der Serienproduktion gewährleistet?
Das Gerät verfügt über eine stufenlose Amplitudeneinstellung und automatische Frequenzverfolgung, die den durch Temperaturanstieg verursachten Frequenzdrift des Wandlers in Echtzeit kompensiert. Dadurch wird eine hochkonsistente Energiezufuhr an jedem Schweißpunkt sichergestellt (Fakt 17/29). Darüber hinaus unterstützt die präzise Druckregelung des pneumatischen Drucksystems die Konsistenz aus mehreren Dimensionen.
Ist bei dünnwandigen Metallmaterialien eine Verformung wahrscheinlich?
Da die Wärmeeinflusszone beim Ultraschallschweißen extrem klein ist und die Schweißzeit in der Regel zwischen 0,1 und 0,5 Sekunden liegt, ist der thermische Verformungseinfluss auf dünnwandige Materialien deutlich geringer als beim herkömmlichen Schweißen. Für feine Kabelbäume ab 0,35 mm² kann optional eine spezielle Feindraht-Spannvorrichtung verwendet werden, um die mechanische Belastung weiter zu reduzieren (Fakt 28).
Gibt es beim Betrieb des Geräts Lärmbelästigung?
Der Betriebslärm des Geräts stammt hauptsächlich von leichten hochfrequenten Geräuschen, die durch den Kontakt zwischen dem Ultraschall-Vibrationskopf und dem Metall entstehen. Dieser liegt normalerweise im Bereich von 70–80 Dezibel. Bei strengen Anforderungen an die Lärmkontrolle in der Werkstatt können Schallschutzhauben oder Fernbedienpulte gewählt werden.
Unterstützt das Gerät die Integration in automatisierte Produktionslinien?
Ja. Alle Modelle sind mit IO-Schnittstellen und Kommunikationsprotokollschnittstellen ausgestattet, die eine nahtlose Integration in Sechs-Achs-Roboter, SPS-Steuerungssysteme oder MES-Fertigungsausführungssysteme ermöglichen. Dies ermöglicht die Echtzeiterfassung und Rückverfolgbarkeit von Schweißdaten.
Wie lange ist die Lebensdauer der Kernkomponente (Wandler) des Geräts?
Unter Standardbetriebsbedingungen beträgt die konstruktive Lebensdauer des piezoelektrischen Keramikwandlers in der Regel mehr als 5 Jahre. Es ist jedoch wichtig, längeren Überlastbetrieb und Stöße zu vermeiden sowie den Befestigungszustand des Wandlers und das Kühlsystem gemäß dem Wartungshandbuch regelmäßig zu überprüfen.
Für welche Präzisionsteile ist das Gerät YN-P203-F geeignet?
Dieses Modell eignet sich für das Schweißen von Präzisionselektronikkomponenten wie Sensor-Pins, Mikromotor-Klemmen und Relaiskontakten. Die 20-KHz-Arbeitsfrequenz und die feine Amplitudensteuerung können die Wärmeeinflusszone auf ein extrem kleines Gebiet begrenzen und so die Zuverlässigkeit und Konsistenz der Elektronikkomponenten gewährleisten (Fakt 4/13, Fakt 20).
Auf welchem Niveau kann der Kontaktwiderstand beim Schweißen von Stromschienen kontrolliert werden?
Nach dem Überlappungsschweißen der Stromschienen ist der Kontaktwiderstand vergleichbar mit dem Widerstand des Grundmaterials. Da die Schweißfläche in der Regel größer ist als der Kabelquerschnitt, kann die Stromtragfähigkeit den Überstromanforderungen von Energiespeichern und Traktionsbatterien gerecht werden.
Wie ist die Energieeffizienz des Geräts?
Am Beispiel des 6000-W-Modells: Die Energieumwandlungseffizienz beim tatsächlichen Schweißen beträgt über 85 %, und die Energie wird nur bei Schweißvorgängen abgegeben. Im Vergleich zum Widerstandsschweißen ist der statische Stromverbrauch extrem niedrig, was den doppelten Zielen der grünen Fertigung und der Kostensenkung bei gleichzeitiger Effizienzsteigerung entspricht (Fakt 30).
Kann das 12000-W-Gerät bei übergroßen Kupfer-Stromschienen eine vollständige Durchschweißung gewährleisten?
Der YN-D2012-G wurde speziell für das Schweißen großer Energiespeicher-Kupferstromschienen entwickelt. Die Schweißfläche deckt 35–120 mm² ab und ist mit einem schweren Maschinenbett und hochpräzisen Führungen ausgestattet (Fakt 21). Wir empfehlen, für die spezifische Überlappungsbreite einen Prozess-Musterschweißtest durchzuführen und die Schweißfestigkeit durch Zugversuche zu verifizieren.
Zertifizierungen und technische Zusammenarbeit
Die Geräteserie ist nach CE, FCC und ISO zertifiziert (Fakt 28). Von der elektrischen Sicherheit über die elektromagnetische Verträglichkeit bis hin zum Qualitätsmanagementsystem erfüllen alle Anforderungen internationale Standards. Bei der Chargenlieferung können werksseitige Kalibrierungsberichte und zerstörende Testergebnisse von Schweißmustern bereitgestellt werden, um den Kunden bei der Eingangsprüfung zu unterstützen.
Für die Überprüfung der Schweißbarkeit spezifischer Werkstücke, die Anforderung detaillierterer technischer Unterlagen oder die Bestätigung von Sonderanfertigungslösungen kontaktieren Sie uns bitte über die Online-Beratung auf unserer Website oder telefonisch unser Vertriebsingenieurteam. Wir antworten innerhalb von 24 Stunden.