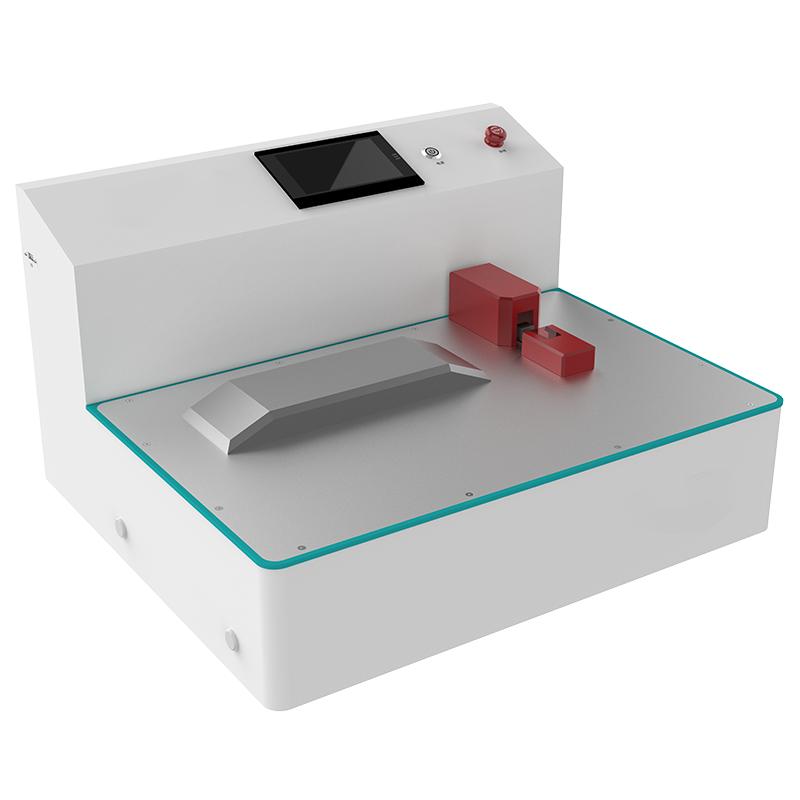
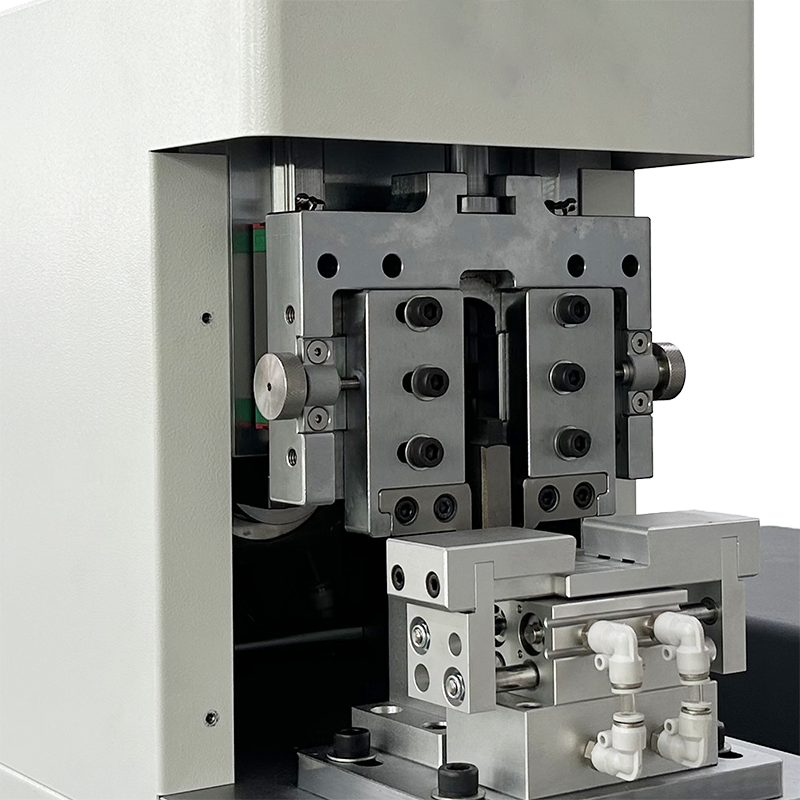
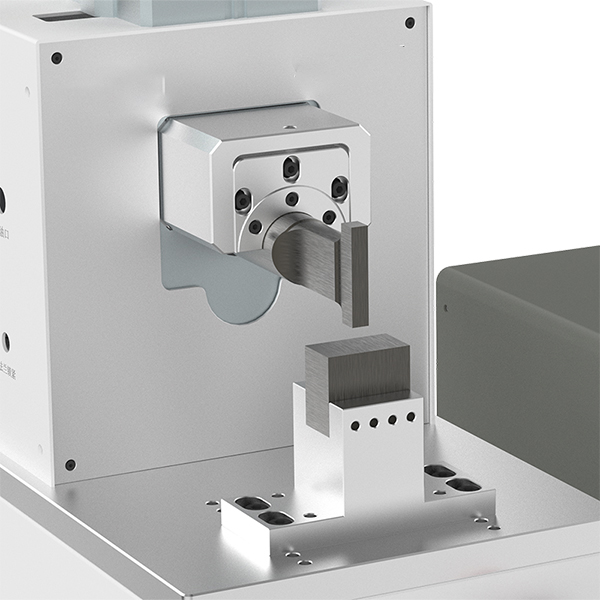
Máy hàn siêu âm kim loại là thiết bị chính xác kết nối kim loại ở trạng thái rắn như đồng, nhôm thông qua rung động tần số cao, phù hợp cho các ứng dụng thanh cái đồng-nhôm lưu trữ năng lượng (diện tích hàn 35-120mm²) và dây cáp pin năng lượng. Thiết bị không cần vật liệu phụ trợ hiệu chỉnh, thông số có thể được cài đặt chính xác, đảm bảo chất lượng hàn ổn định và giao hàng hiệu quả.
Cách hiệu chỉnh máy hàn siêu âm kim loại là yếu tố then chốt quyết định chất lượng hàn và độ ổn định dây chuyền sản xuất. Bài viết này cung cấp hướng dẫn hiệu chỉnh kỹ thuật toàn diện từ lắp đặt thiết bị, khớp hệ thống âm học, căn chỉnh đầu hàn, phối hợp thông số quy trình đến kiểm tra chất lượng, giúp kỹ sư nắm vững phương pháp cốt lõi từ hiệu chỉnh đến sản xuất hàng loạt.
Cách hiệu chỉnh máy hàn siêu âm kim loại: Lắp đặt thiết bị và cài đặt thông số ban đầu
Bước đầu tiên trong cách hiệu chỉnh máy hàn siêu âm kim loại bắt đầu từ việc lắp đặt tiêu chuẩn và cài đặt ban đầu. Sau khi mở hộp, trước tiên cần đối chiếu model máy và tài liệu đi kèm, xác nhận thông số điện phù hợp với nguồn điện tại hiện trường. Lấy model cao cấp dòng D YN-D2012-G làm ví dụ, trọng lượng toàn máy đạt 988KG, kích thước ngoài 1750×1050×2150mm, khi lắp đặt cần sử dụng thước thủy để hiệu chỉnh chính xác đế máy, đảm bảo sai số cân bằng bốn góc không vượt quá 0,05mm/m, tránh lực không đều lên đầu hàn do máy bị nghiêng.
Cài đặt thông số ban đầu nên được thiết lập dựa trên phạm vi diện tích hàn. Ví dụ, YN-D208-G phù hợp cho hàn thanh cái đồng-nhôm 20-70mm², khuyến nghị áp suất ban đầu đặt trong khoảng 0,2-0,4MPa; còn YN-X203-Y phù hợp cho hàn chính xác 0,35-20mm², áp suất ban đầu nên kiểm soát ở 0,1-0,25MPa. Trước khi hiệu chỉnh phải hoàn thành kiểm tra hoạt động cơ chế dừng khẩn cấp, kiểm tra thông suốt đường nước làm mát hệ thống điện cực âm và đo điện trở tiếp đất (phải nhỏ hơn 4Ω), đảm bảo tất cả chức năng liên động an toàn hoạt động bình thường trước khi tiến hành hiệu chỉnh hệ thống âm học tiếp theo.
Hiệu chỉnh khớp tần số giữa bộ tạo siêu âm và hệ thống đầu dò
Khớp tần số là khâu kỹ thuật cốt lõi trong cách hiệu chỉnh máy hàn siêu âm kim loại. Bộ tạo siêu âm hiện đại có chức năng tự động theo dõi tần số, người hiệu chỉnh nên quan sát độ lệch giữa tần số đầu ra của bộ tạo và tần số cộng hưởng của đầu dò thông qua giao diện quét tần số tích hợp. Trong điều kiện bình thường, độ lệch tần số của hệ thống 20KHz nên được kiểm soát trong ±50Hz, nếu độ lệch vượt quá ±150Hz, cần kiểm tra mô-men xoắn bu lông kết nối đầu dò có đạt tiêu chuẩn không, điện cực âm có vết nứt hoặc biến dạng không.
Cài đặt biên độ cần được điều chỉnh theo cấp độ dựa trên vật liệu và diện tích hàn. Đối với YN-X203-Y công suất 3000W, phạm vi biên độ thường đặt ở 20-35μm; còn YN-D2012-G công suất 12000W, biên độ có thể tăng lên 40-55μm. Phương pháp kiểm tra độ tuyến tính đường cong công suất đầu ra: ở trạng thái không tải, tăng dần cài đặt công suất từ 10% đến 100%, ghi lại công suất đầu ra thực tế, độ lệch tuyến tính phải nhỏ hơn 5%. Đồng thời, bằng cách theo dõi nhiệt độ tăng của đầu dò sau 30 phút làm việc liên tục (phải thấp hơn 60℃), có thể đánh giá hệ thống âm học có ở trạng thái cộng hưởng tối ưu hay không. Đối với model tách rời YN-D206-G do bộ tạo và đầu máy bố trí riêng biệt, cần kiểm tra thêm tính toàn vẹn lớp che chắn của cáp kết nối tần số cao, tránh nhiễu điện từ gây mất khóa tần số.
Hiệu chỉnh độ chính xác căn chỉnh giữa đầu hàn và đế khuôn và đánh giá mài mòn
Độ chính xác căn chỉnh giữa đầu hàn và đế khuôn trực tiếp quyết định hiệu suất truyền năng lượng hàn. Theo hướng trục X/Y, sử dụng đồng hồ so để đo độ song song giữa bề mặt làm việc của đầu hàn và mép đế khuôn, yêu cầu độ lệch không lớn hơn 0,02mm. Điều chỉnh căn giữa theo hướng trục Z cần đảm bảo khi đầu hàn hạ xuống, bề mặt làm việc tiếp xúc hoàn toàn với bề mặt đế khuôn, khe hở kiểm soát trong khoảng 0,01-0,03mm. Hiệu chuẩn độ đồng tâm có thể được đánh giá bằng cách bôi chất tạo màu lên bề mặt đế khuôn, thực hiện kiểm tra áp suất không tải và quan sát độ đồng đều của vết lõm.
Đối với thiết bị có diện tích hàn khác nhau, yêu cầu độ chính xác căn chỉnh có sự khác biệt. Thiết bị hàn chính xác diện tích nhỏ như YN-P203-F (diện tích hàn 1-100mm²) có yêu cầu độ chính xác căn chỉnh cao nhất, khuyến nghị kiểm tra lại độ căn chỉnh sau mỗi 5000 lần hàn; còn thiết bị hàn thanh cái đồng diện tích lớn như YN-D2012-G (diện tích hàn 35-120mm²), do kích thước phôi lớn, dung sai căn chỉnh có thể nới rộng phù hợp đến 0,05mm, nhưng vẫn cần kiểm tra định kỳ tình trạng mài mòn bề mặt làm việc của đầu hàn. Khi bề mặt làm việc của đầu hàn xuất hiện vết lõm hoặc vết nứt rõ ràng, cần sửa chữa hoặc thay thế kịp thời, tuổi thọ đầu hàn thường là 100.000 đến 200.000 lần hàn, cụ thể cần đánh giá dựa trên điều kiện vận hành thực tế.
Chiến lược hiệu chỉnh phối hợp giữa áp suất hàn, biên độ và thời gian
Hiệu chỉnh phối hợp ba yếu tố chất lượng hàn - áp suất, biên độ, thời gian - là phương pháp luận cốt lõi trong cách hiệu chỉnh máy hàn siêu âm kim loại. Đối với hàn đồng-đồng, khuyến nghị áp suất đặt 0,3-0,5MPa, biên độ 30-45μm, thời gian hàn 0,3-0,6 giây; hàn nhôm-nhôm do vật liệu mềm hơn, áp suất nên giảm khoảng 20%, biên độ có thể tăng phù hợp; hàn kim loại khác loại đồng-nhôm cần sử dụng thông số trung gian và ưu tiên bật chức năng điều khiển biên độ phân đoạn, tức là giai đoạn đầu hàn sử dụng biên độ thấp (70% giá trị cài đặt) để phá vỡ màng oxit bề mặt, sau đó chuyển sang biên độ đầy đủ để hoàn thành liên kết kim loại.
Đối với thiết bị công suất lớn, như YN-D208-G 8000W và YN-D2012-G 12000W, khi hàn thanh cái đồng dày (độ dày 3-8mm), khuyến nghị bật chức năng bù áp suất thay đổi. Chức năng này có thể tăng dần áp suất theo đường cong cài đặt trong quá trình hàn để bù đắp sự giảm áp suất tiếp xúc do vật liệu mềm hóa, đảm bảo năng lượng đầu vào tại bề mặt hàn đồng đều. Kiểm tra độ bền bóc tách của mẫu hàn thử là cơ sở cốt lõi để tối ưu hóa thông số, khi độ bền bóc tách đạt trên 80% độ bền vật liệu gốc, có thể xác định tổ hợp thông số đạt yêu cầu. Nếu độ bền không đủ, ưu tiên điều chỉnh biên độ (mỗi lần tăng giảm 2μm), sau đó điều chỉnh thời gian hàn (mỗi lần tăng giảm 0,05 giây), cuối cùng tinh chỉnh áp suất.
Hiệu chỉnh thông số thích ứng cho các diện tích hàn và cấu trúc phôi khác nhau
Các phạm vi diện tích hàn khác nhau cần logic thích ứng thông số khác biệt. Hàn chính xác diện tích nhỏ (0,35-20mm²) khuyến nghị sử dụng YN-X203-Y hoặc YN-P203-F, các thiết bị này có tốc độ phản hồi nhanh, phù hợp cho cảm biến điện tử, đầu nối chính xác và các phôi thành mỏng. Khi hiệu chỉnh nên sử dụng tổ hợp áp suất thấp (0,1-0,2MPa), thời gian ngắn (0,1-0,3 giây), biên độ trung bình (25-35μm), kết hợp với đế khuôn tinh để kiểm soát độ sâu vết lõm.
Hàn diện tích trung bình (15-50mm²) có thể chọn YN-X206-Z hoặc YN-D206-G, phù hợp cho tấm kết nối pin năng lượng, đầu nối dây cáp cao áp. Khuyến nghị áp suất đặt 0,25-0,4MPa, thời gian hàn 0,3-0,5 giây, biên độ 30-40μm. Hàn thanh cái đồng-nhôm diện tích lớn (35-120mm²) nên chọn YN-D2012-G hoặc YN-D208-G, các thiết bị này có độ cứng vững tốt, công suất dự trữ lớn, áp suất có thể tăng lên 0,4-0,6MPa, thời gian hàn kéo dài đến 0,5-0,8 giây, biên độ cần đạt 40-50μm để đảm bảo năng lượng xuyên qua tiết diện dày. Đối với cấu trúc thanh chuyển tiếp đồng-nhôm, khuyến nghị sử dụng quy trình hàn hai mặt và thiết kế rãnh định vị trên đế khuôn để đảm bảo tính nhất quán khi kẹp phôi.
Tiêu chuẩn kiểm tra chất lượng hàn và xác minh hiệu quả hiệu chỉnh
Sau khi hoàn thành hiệu chỉnh phải thực hiện xác minh chất lượng có hệ thống. Tiêu chuẩn kiểm tra ngoại quan bao gồm: độ sâu vết lõm nên kiểm soát trong phạm vi 10%-15% độ dày vật liệu gốc, chiều rộng mép thừa không vượt quá 1,5mm, bề mặt vùng hàn không có vết nứt, không có sự đổi màu oxy hóa quá mức. Trong kiểm tra phá hủy, kiểm tra lực kéo là phương pháp phổ biến nhất, đối với diện tích hàn 20mm², giá trị lực kéo đạt yêu cầu không thấp hơn 800N; diện tích 50mm² không thấp hơn 2000N; diện tích 120mm² không thấp hơn 4500N. Kiểm tra bóc tách phù hợp cho hàn tấm mỏng, yêu cầu sau khi bóc tách bề mặt hàn thể hiện đứt gãy dẻo, không phải đứt gãy giòn. Phân tích luyện kim lát cắt có thể quan sát tỷ lệ liên kết kim loại tại bề mặt hàn, tiêu chuẩn đạt yêu cầu là tỷ lệ diện tích liên kết lớn hơn 90%.
Các phương tiện giám sát trực tuyến bao gồm ghi lại đường cong năng lượng hàn và theo dõi độ giảm chiều cao. Đường cong năng lượng nên có đặc điểm tăng mượt sau đó tiến tới ổn định, nếu xuất hiện giảm đột ngột hoặc dao động năng lượng, cho thấy hệ thống âm học hoặc thông số bất thường. Độ giảm chiều cao (chuyển vị từ khi đầu hàn tiếp xúc đến khi dừng) nên kiểm soát trong phạm vi 0,1-0,3mm, quá lớn cho thấy áp suất quá cao hoặc biên độ quá lớn, quá nhỏ cho thấy năng lượng đầu vào không đủ. Khuyến nghị thiết lập hồ sơ truy xuất thông số hiệu chỉnh và dữ liệu chất lượng cho mỗi thiết bị, ghi lại lý do, kết quả của mỗi lần điều chỉnh thông số và dữ liệu kiểm tra chất lượng tương ứng, cung cấp hỗ trợ dữ liệu cho việc cố định thông số và tối ưu hóa liên tục trong sản xuất hàng loạt.
Xử lý sự cố hiệu chỉnh thường gặp và các điểm chính bảo trì
Dưới đây tổng hợp các vấn đề tần suất cao trong quá trình hiệu chỉnh máy hàn siêu âm kim loại và giải pháp, trình bày dưới dạng hỏi đáp.
Làm thế nào để kiểm tra khi độ bền hàn không đủ?
Trước tiên kiểm tra cài đặt biên độ có quá thấp không, thử tăng mỗi lần 2μm; sau đó xác nhận thời gian hàn có quá ngắn không, kéo dài dần 0,05 giây; tiếp theo kiểm tra áp suất có không đủ không, tăng phù hợp 0,05MPa. Nếu các điều chỉnh trên không hiệu quả, cần kiểm tra độ chính xác căn chỉnh giữa đầu hàn và đế khuôn, cũng như bề mặt làm việc của đầu hàn có mài mòn quá mức không.
Nguyên nhân đầu hàn quá nhiệt là gì?
Đầu hàn quá nhiệt thường do hệ thống âm học mất cộng hưởng. Kiểm tra mô-men xoắn bu lông kết nối đầu dò có đạt tiêu chuẩn không, điện cực âm có vết nứt không, và tần số bộ tạo có bị lệch không. Ngoài ra, tắc nghẽn đường nước làm mát hoặc lưu lượng không đủ cũng có thể gây quá nhiệt, cần kiểm tra trạng thái hoạt động của hệ thống làm mát.
Xử lý mất khóa tần số như thế nào?
Mất khóa tần số thường do đầu dò hoặc điện cực âm bị hỏng, tiếp xúc cáp kết nối kém, hoặc thông số bên trong bộ tạo bị trôi. Trước tiên kiểm tra các vị trí kết nối của hệ thống âm học, sau đó sử dụng máy phân tích trở kháng để đo tần số cộng hưởng của đầu dò, nếu độ lệch vượt quá ±200Hz, cần thay thế đầu dò hoặc điện cực âm.
Giải quyết hiện tượng bắn tóe quá mức khi hàn như thế nào?
Bắn tóe quá mức thường do biên độ quá cao hoặc áp suất không đủ. Giảm giá trị cài đặt biên độ, đồng thời tăng áp suất phù hợp để bề mặt hàn tiếp xúc chặt chẽ. Ngoài ra, kiểm tra bề mặt phôi có sạch không, dầu mỡ hoặc lớp oxy hóa sẽ làm tăng hiện tượng bắn tóe.
Nguyên nhân trôi thông số là gì?
Trôi thông số thường gặp khi nhiệt độ môi trường thay đổi hoặc thiết bị vận hành trong thời gian dài. Nhiệt độ tăng sẽ làm tần số cộng hưởng của hệ thống âm học bị lệch, khuyến nghị làm nóng máy 10 phút trước khi hàn chính xác. Đồng thời hiệu chuẩn định kỳ cảm biến áp suất và cảm biến chuyển vị.
Làm thế nào để chọn giữa YN-D2012-G và YN-D208-G?
YN-D2012-G là model cao cấp 12000W, diện tích hàn 35-120mm², phù hợp cho thanh cái đồng lưu trữ năng lượng, thanh cái nhôm lớn; YN-D208-G là model 8000W, diện tích hàn 20-70mm², phù hợp cho hàn thanh cái đồng-nhôm dây cáp lớn. Cơ sở chọn model là diện tích mặt cắt phôi và độ dày vật liệu.
Sự khác biệt khi hiệu chỉnh giữa thiết bị tách rời và thiết bị liền khối là gì?
Thiết bị tách rời (như YN-D206-G) có bộ tạo và đầu máy tách biệt, cần kiểm tra thêm chiều dài cáp tần số cao và hiệu suất che chắn, chú ý vấn đề suy hao tín hiệu khi hiệu chỉnh. Thiết bị liền khối có cấu trúc gọn gàng, hiệu chỉnh tương đối đơn giản, nhưng không gian tản nhiệt hạn chế, cần chú ý đến nhiệt độ tăng khi vận hành lâu dài.
Làm thế nào để đảm bảo độ chính xác căn chỉnh của thiết bị hàn chính xác?
Thiết bị hàn chính xác (như YN-P203-F) khuyến nghị sử dụng công cụ hỗ trợ căn giữa quang học và định kỳ sử dụng mẫu chuẩn để xác minh căn chỉnh. Sau mỗi lần thay đầu hàn hoặc đế khuôn, phải thực hiện lại điều chỉnh căn giữa ba trục.
Xử lý khi diện tích hàn vượt quá phạm vi thiết bị như thế nào?
Khi diện tích hàn vượt quá phạm vi danh định của thiết bị, không khuyến nghị sử dụng vượt phạm vi. Nên chọn model phù hợp dựa trên diện tích hàn thực tế, nếu diện tích hàn vượt quá 120mm², cần tham khảo nhà sản xuất để đặt thiết bị công suất lớn hơn hoặc sử dụng quy trình hàn nhiều đường.
Làm thế nào để kéo dài tuổi thọ đầu hàn?
Vệ sinh định kỳ bề mặt làm việc của đầu hàn, tránh tích tụ mạt kim loại; kiểm soát biên độ trong phạm vi khuyến nghị, tránh vận hành quá tải; sau mỗi lần hàn kiểm tra tình trạng mài mòn bề mặt làm việc, sửa chữa kịp thời các hư hỏng nhỏ. Khuyến nghị thực hiện kiểm tra toàn diện sau mỗi 20.000 lần hàn.
Tần suất bảo trì hệ thống khí nén là bao nhiêu?
Bộ lọc khí nén khuyến nghị thay lõi lọc mỗi 3 tháng, bộ ba khí nén xả nước tích tụ mỗi tuần. Nếu độ ẩm nguồn khí cao, nên tăng thiết bị sấy khô, tránh hơi nước vào xi lanh ảnh hưởng đến độ ổn định áp suất.
Yêu cầu điện trở tiếp đất của thiết bị là bao nhiêu?
Điện trở tiếp đất của thiết bị phải nhỏ hơn 4Ω để đảm bảo an toàn vận hành và độ ổn định của hệ thống âm học. Khuyến nghị đo điện trở tiếp đất mỗi 6 tháng và kiểm tra kết nối dây tiếp đất có chắc chắn không.
Phân tích dao động bất thường của đường cong năng lượng hàn như thế nào?
Dao động đường cong năng lượng có thể do trạng thái bề mặt phôi không nhất quán, đầu hàn mài mòn hoặc dao động áp suất. Trước tiên kiểm tra tính nhất quán của vật liệu đầu vào, sau đó kiểm tra trạng thái đầu hàn, cuối cùng xác nhận áp suất nguồn khí có ổn định không.
Làm thế nào để thiết lập hồ sơ truy xuất thông số?
Khuyến nghị sử dụng phần mềm quản lý điện tử, ghi lại ngày tháng của mỗi lần điều chỉnh thông số, người thực hiện, nội dung điều chỉnh, kết quả hàn thử và thông số xác nhận cuối cùng. Đồng thời lưu dữ liệu kiểm tra chất lượng tương ứng, hình thành cơ sở dữ liệu liên kết thông số-chất lượng hoàn chỉnh.
Cần chú ý gì khi thiết bị ngừng sử dụng lâu dài rồi khởi động lại?
Sau khi ngừng sử dụng lâu dài, trước tiên nên kiểm tra đường khí, đường nước có thông suốt không, kết nối điện có lỏng không. Sau khi khởi động, chạy không tải 10 phút, quan sát trạng thái theo dõi tần số và nhiệt độ tăng, sau đó mới thực hiện hàn thử xác minh.
Chứng nhận và liên hệ
Dòng máy hàn siêu âm kim loại này đã đạt chứng nhận CE, FCC và hệ thống quản lý chất lượng ISO9001, các model chủ chốt (như YN-X203-Y) có đầy đủ hồ sơ chứng nhận sản phẩm. Thiết bị trước khi xuất xưởng đều trải qua kiểm tra lão hóa liên tục 72 giờ và hiệu chuẩn toàn bộ thông số, đảm bảo tính nhất quán hiệu suất của thiết bị bàn giao. Chúng tôi cung cấp hỗ trợ kỹ thuật toàn diện từ lựa chọn thiết bị, hiệu chỉnh quy trình đến bảo trì sau bán hàng, thời gian giao hàng được xác nhận dựa trên model và số lượng đơn hàng, các model thông thường có sẵn hàng tồn kho.
Nếu cần lấy bảng thông số kỹ thuật chi tiết của thiết bị, sổ tay hiệu chỉnh quy trình hoặc dịch vụ kiểm tra hàn mẫu, vui lòng liên hệ đội ngũ kỹ thuật ứng dụng của chúng tôi. Dựa trên yêu cầu cụ thể về vật liệu phôi và diện tích hàn của bạn, chúng tôi sẽ cung cấp giải pháp hiệu chỉnh thông số tùy chỉnh và đề xuất lựa chọn thiết bị, đảm bảo thiết bị đạt chất lượng hàn tối ưu trên dây chuyền sản xuất của bạn.