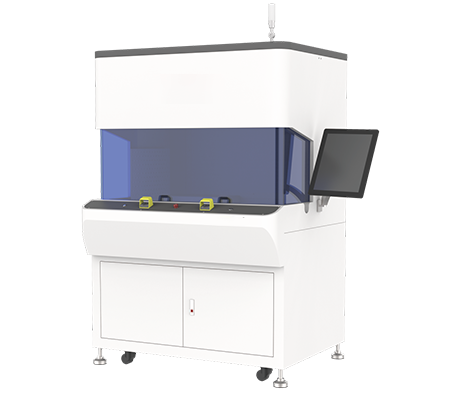
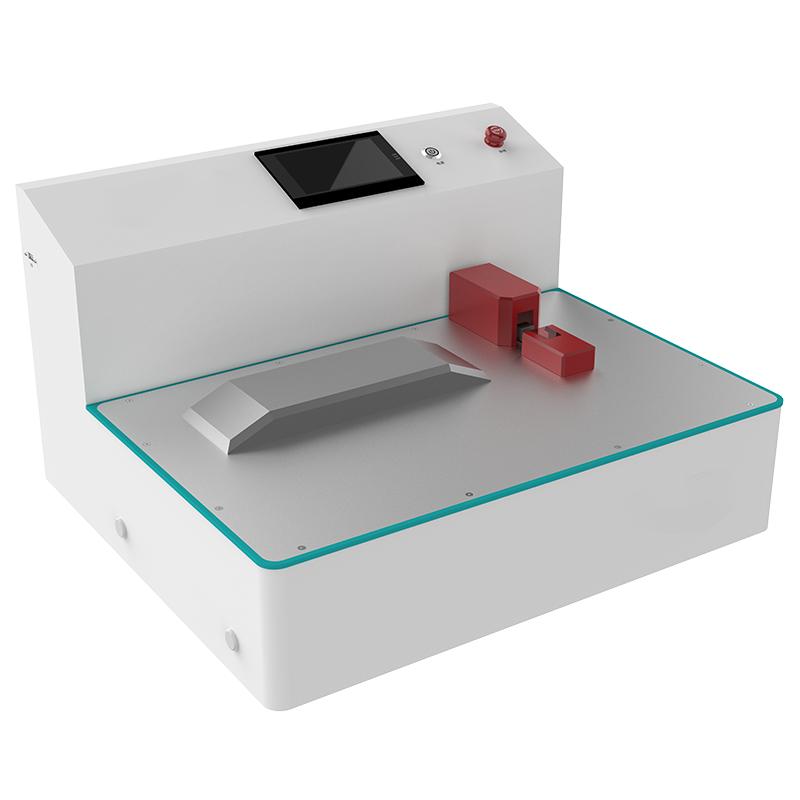
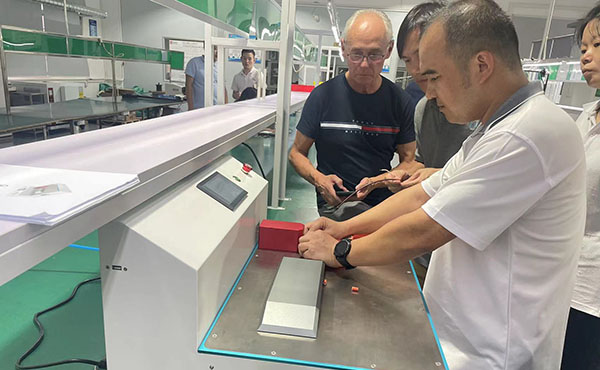
Máy hàn kim loại siêu âm là thiết bị hiệu quả cao dành cho hàn thanh đồng nhôm, đầu nối bó dây và hàn pin lưu trữ năng lượng, bao phủ dải công suất từ 3000W đến 12000W (ví dụ YN-D2012-G, diện tích hàn 35-120mm²). Giá trị cốt lõi của nó nằm ở việc thay thế kết nối truyền thống bằng quy trình hàn trạng thái rắn, đảm bảo độ dẫn điện và độ tin cậy, đáp ứng nhu cầu sản xuất chính xác.
Cách hiệu chỉnh máy hàn kim loại siêu âm là yếu tố then chốt quyết định chất lượng hàn và tính ổn định của sản xuất. Bài viết này cung cấp hướng dẫn hiệu chỉnh chuyên nghiệp toàn diện bao gồm chuẩn bị, thiết lập thông số, khác biệt kết cấu, bối cảnh chính xác, xác minh chất lượng và xử lý sự cố, giúp kỹ sư và nhân viên thu mua thiết lập nhận thức hệ thống về hiệu chỉnh thiết bị, đảm bảo thiết bị phát huy hiệu suất tốt nhất trong các bối cảnh hàn thanh đồng nhôm lưu trữ năng lượng, hàn bó dây pin động lực và hàn điện tử chính xác.
Cách hiệu chỉnh máy hàn kim loại siêu âm: Kiến thức cơ bản về thiết bị và chuẩn bị trước khi hiệu chỉnh
Để trả lời câu hỏi cách hiệu chỉnh máy hàn kim loại siêu âm, trước tiên phải thiết lập nhận thức cơ bản về cấu trúc thiết bị và nguyên lý hoạt động. Máy hàn kim loại siêu âm chuyển đổi năng lượng điện tần số cao thành năng lượng rung động cơ học thông qua bộ chuyển đổi, dưới tác dụng của áp lực làm cho bề mặt kim loại của phôi tạo ra biến dạng dẻo và hợp nhất giữa các phân tử, toàn bộ quá trình không có dòng điện chạy qua phôi, do đó không có tia lửa, không có kim loại ở trạng thái nóng chảy, đặc biệt phù hợp cho kết nối kim loại khác loại đồng nhôm.
Trước khi hiệu chỉnh phải hoàn thành các công tác chuẩn bị sau, bất kỳ sơ sót nào cũng có thể dẫn đến sai lệch trong điều chỉnh thông số sau này:
- Kiểm tra độ cân bằng lắp đặt thiết bị và xác nhận mô-men xoắn bu lông cố định, đảm bảo độ cứng vững ổn định của toàn máy
- Kiểm tra độ ổn định áp suất nguồn khí, khuyến nghị trang bị van giảm áp chính xác, kiểm soát dao động áp suất trong phạm vi ±0,1MPa
- Kiểm tra điện áp nguồn và thứ tự pha, xác nhận điện trở tiếp đất tuân thủ tiêu chuẩn an toàn điện
- Kiểm tra độ sạch bề mặt đầu hàn, đế khuôn, bộ chuyển đổi, loại bỏ dầu mỡ và lớp oxy hóa
- Xác nhận trạng thái hoạt động của hệ thống làm mát (làm mát gió/làm mát nước), tránh trôi nhiệt do hàn kéo dài
Thiết bị có mức công suất và dạng kết cấu khác nhau có trọng điểm hiệu chỉnh khác biệt đáng kể. Ví dụ, đường hiệu chỉnh của kết cấu tách rời dòng D và kết cấu tích hợp dòng X khác nhau, người vận hành cần thực hiện quy trình hiệu chỉnh khác biệt theo sổ tay kiểu máy cụ thể. Đối với bối cảnh hàn thanh đồng nhôm lớn, việc lựa chọn thiết bị ảnh hưởng trực tiếp đến chuẩn hiệu chỉnh, như YN-D2012-G (diện tích hàn 35-120mm², trọng lượng 988KG, kích thước 1750×1050×2150mm) và YN-D208-G (diện tích hàn 20-70mm², trọng lượng 957KG, kích thước 1750×1050×2150mm) có sự khác biệt rõ ràng về phạm vi thiết lập biên độ và áp lực.
Phương pháp hiệu chỉnh thông số cốt lõi và tiêu chuẩn độ chính xác của máy hàn kim loại siêu âm
Cốt lõi của việc hiệu chỉnh máy hàn kim loại siêu âm nằm ở việc hiệu chỉnh phối hợp bốn thông số chính: biên độ hàn, áp lực hàn, thời gian hàn và áp lực kích hoạt. Bốn thông số này tương tác lẫn nhau, cần hiệu chuẩn từng bước theo thứ tự và xác minh chéo.
- Thông số biên độ:Thiết lập biên độ đầu ra của bộ chuyển đổi dựa trên diện tích hàn và độ cứng vật liệu, cần xác nhận thực tế bằng thiết bị đo biên độ. Biên độ quá nhỏ gây hàn giả, quá lớn có thể gây nứt mỏi phôi.
- Áp lực hàn:Thiết lập áp lực xi lanh dựa trên độ dày phôi và diện tích chồng mí, dao động áp lực nên được kiểm soát trong phạm vi ±0,1MPa, đảm bảo lượng biến dạng dẻo nhất quán trong mỗi lần hàn.
- Thời gian hàn:Điều chỉnh tinh dựa trên kết quả kiểm tra kéo độ bền hàn, tránh hàn giả (thời gian quá ngắn) hoặc hàn quá mức (thời gian quá dài dẫn đến hợp chất liên kim loại phát triển quá mức).
- Áp lực kích hoạt:Thiết lập giá trị áp lực tới hạn để bộ chuyển đổi bắt đầu rung, đảm bảo điểm bắt đầu hàn nhất quán mỗi lần, tránh trôi thời điểm khởi động do dung sai chiều cao phôi.
Trong quá trình hiệu chỉnh cần ghi lại đồng bộ mối quan hệ tương ứng giữa thông số và chất lượng hàn, thiết lập thẻ thông số quy trình theo lô. Đối với các phạm vi diện tích hàn khác nhau, việc lựa chọn thiết bị và chuẩn thông số có thể tham khảo các thông số đã được xác minh sau:
- YN-D2012-G: Diện tích hàn 35-120mm², phù hợp cho hàn thanh đồng nhôm lưu trữ năng lượng(sự thật 1)
- YN-D208-G: Diện tích hàn 20-70mm², phù hợp cho hàn thanh đồng nhôm bó dây lớn(sự thật 2)
- YN-X206-Z: Diện tích hàn 10-50mm², trọng lượng 118KG, kích thước 1020×610×1200mm, phù hợp cho hàn bó dây pin động lực(sự thật 5)
Quy trình hiệu chỉnh khác biệt giữa kết cấu tách rời và kết cấu tích hợp
Sự khác biệt vận hành khi hiệu chỉnh máy hàn kim loại siêu âm ở các kiểu kết cấu khác nhau là đáng kể, sau đây trình bày riêng các điểm hiệu chỉnh của kết cấu tách rời và tích hợp.
Điểm hiệu chỉnh kết cấu tách rời (dòng D)
Kết cấu tách rời lắp đặt bộ phát và đầu máy riêng biệt, cần xác nhận riêng về che chắn cáp tín hiệu và giới hạn chiều dài, tránh suy hao hoặc nhiễu tín hiệu tần số cao. Bề mặt kết nối giữa bộ chuyển đổi và đầu hàn cần phủ keo ghép chuyên dụng, đảm bảo hiệu suất truyền năng lượng. Lấy YN-D206-G làm ví dụ (diện tích hàn 15-50mm², trọng lượng 192KG, kích thước 1400×760×2000mm), kết cấu tách rời cần tập trung hiệu chỉnh độ chính xác đối vị giữa đầu máy và đế khuôn, vì thiết kế tách rời nhạy cảm hơn với sai số đối vị cơ học, bất kỳ sai lệch nhỏ nào cũng dẫn đến phân bố năng lượng hàn không đều(sự thật 3).
Điểm hiệu chỉnh kết cấu tích hợp (dòng X)
Kết cấu tích hợp nhỏ gọn, sau khi hiệu chỉnh tần số cộng hưởng cần khóa và đánh dấu, ngăn chặn trôi tần số trong quá trình vận hành sau này. Lấy YN-X204-Z làm ví dụ (diện tích hàn 1-30mm², trọng lượng 132KG, kích thước 1020×610×1200mm), kết cấu tích hợp cần chú ý đến ảnh hưởng của độ cứng vững toàn máy đến tính nhất quán hàn, vì biến dạng khung máy sẽ truyền trực tiếp đến bề mặt hàn, dẫn đến phân bố áp lực không đều(sự thật 6).
Kỹ thuật hiệu chỉnh máy hàn kim loại siêu âm trong bối cảnh hàn chính xác
Đối với bối cảnh hàn chính xác công suất nhỏ, cách hiệu chỉnh máy hàn kim loại siêu âm cần chiến lược kiểm soát năng lượng tinh vi hơn. Hàn điện tử chính xác và cảm biến yêu cầu độ chính xác kiểm soát năng lượng cực cao, khuyến nghị sử dụng chế độ năng lượng thay cho chế độ thời gian, kiểm soát chính xác năng lượng đầu vào mỗi lần hàn bằng đơn vị joule.
- Lấy YN-P203-F làm ví dụ (diện tích hàn 1-100mm², trọng lượng 73KG, kích thước 565×269×442mm), kiểu máy này phù hợp cho hàn điện tử chính xác và cảm biến, khi hiệu chỉnh nên bắt đầu từ 50% năng lượng chuẩn và tăng dần, mỗi lần tăng 5% và quan sát sự thay đổi mặt cắt hàn(sự thật 4).
- Lấy YN-X203-Y làm ví dụ (diện tích hàn 0,35-20mm², trọng lượng 88KG, kích thước 670×520×410mm), kiểu máy này phù hợp cho hàn kim loại độ chính xác cao, khi hiệu chỉnh cần chú ý đến bù trôi điểm cộng hưởng ở tần số 20KHz, khuyến nghị thực hiện hiệu chuẩn theo dõi tần số mỗi hai giờ(sự thật 7).
- Phương pháp hiệu chỉnh độ chính xác định vị kẹp phôi siêu nhỏ và điều chỉnh tinh hành trình đầu hàn: sử dụng đồ gá độ chính xác cao kết hợp đồng hồ so để xác nhận độ lặp lại định vị trong phạm vi ±0,02mm, điều chỉnh tinh hành trình đầu hàn tăng dần theo đơn vị 0,01mm.
Xác minh chất lượng và tối ưu hóa quy trình sau khi hiệu chỉnh máy hàn kim loại siêu âm
Sau khi hiệu chỉnh hoàn tất phải thực hiện quy trình xác minh chất lượng nghiêm ngặt để đảm bảo tính hiệu quả và khả năng lặp lại của thiết lập thông số.
- Kiểm tra phá hủy độ bền hàn:Tiêu chuẩn kiểm tra lực kéo, lực bóc, lực cắt và đánh giá đạt yêu cầu, thực hiện theo bản vẽ khách hàng hoặc tiêu chuẩn ngành, thường yêu cầu lực kéo không thấp hơn 80% độ bền vật liệu nền.
- Phân tích kim tương mặt cắt hàn:Quan sát tính đồng đều phân bố hợp chất liên kim loại, bề mặt hàn lý tưởng nên thể hiện lớp liên kết luyện kim liên tục, không có lỗ rỗng.
- Kiểm tra độ kín (nếu áp dụng):Phương pháp và tiêu chuẩn kiểm tra kín khí/kín chất lỏng, áp dụng cho bối cảnh hàn yêu cầu kết nối kín.
- Xác minh hàn thử hàng loạt:Giám sát độ ổn định thông số trong điều kiện sản xuất liên tục, khuyến nghị hàn thử liên tục 200 sản phẩm và kiểm tra ngẫu nhiên kích thước chính và độ bền.
- Phương pháp tối ưu hóa thông số liên tục dựa trên kiểm soát quy trình thống kê SPC:Giám sát dao động độ bền hàn và kích thước ngoại quan thông qua biểu đồ kiểm soát, điều chỉnh kịp thời giá trị trung tâm thông số.
Sau khi hiệu chỉnh hoàn tất nên hình thành báo cáo hiệu chỉnh đầy đủ, bao gồm giá trị thiết lập thông số, giá trị đo thực tế, kết quả kiểm tra và thông tin người vận hành, là phần quan trọng của hồ sơ thiết bị, thuận tiện cho việc truy xuất và kế thừa quy trình sau này.
Tổng hợp xử lý sự cố hiệu chỉnh thường gặp và khuyến nghị bảo trì máy hàn kim loại siêu âm
Sau đây là tổng hợp các hiện tượng bất thường thường gặp, phân tích nguyên nhân và phương pháp khắc phục trong quá trình hiệu chỉnh, giúp người vận hành nhanh chóng xác định vấn đề.
| Hiện tượng bất thường |
Nguyên nhân có thể |
Phương pháp kiểm tra và khắc phục |
| Độ bền hàn không đủ |
Biên độ thiết lập thấp, áp lực không đủ, thời gian quá ngắn |
Tăng dần biên độ và áp lực, xác minh bằng kiểm tra lực kéo |
| Đầu hàn quá nhiệt |
Lưu lượng hệ thống làm mát không đủ, thời gian hàn liên tục quá dài |
Kiểm tra đường nước/đường gió làm mát, tăng thời gian nghỉ giữa các lần |
| Cảnh báo mất đồng bộ tần số |
Đầu hàn mài mòn, kết nối bộ chuyển đổi lỏng, thiếu keo ghép |
Phủ lại keo ghép và siết chặt kết nối, thay đầu hàn nếu cần thiết |
| Lệch vị trí hàn |
Sai lệch đối vị đế khuôn, kẹp phôi không ổn định |
Hiệu chuẩn lại vị trí đế khuôn, tối ưu độ chính xác định vị đồ gá |
| Áp lực kích hoạt không ổn định |
Dao động áp suất nguồn khí, phớt xi lanh mài mòn |
Lắp thêm van giảm áp chính xác, thay phớt |
Khuyến nghị bảo trì: Kiểm tra trạng thái bề mặt đầu hàn và đế khuôn trước khi khởi động mỗi ngày, vệ sinh tản nhiệt bộ chuyển đổi mỗi tuần, kiểm định cảm biến áp suất xi lanh và thiết bị đo biên độ mỗi tháng, đo lại tần số cộng hưởng toàn máy mỗi quý.
Tổng quan thông số kỹ thuật sản phẩm
Để thuận tiện cho quyết định thu mua và kỹ thuật, sau đây tổng hợp các thông số kỹ thuật đã được xác minh của từng kiểu máy trong dòng sản phẩm này. Tất cả thông số đều từ dữ liệu đo thực tế tại nhà máy, thông số chưa được xác minh vui lòng xác nhận với nhà sản xuất.
| Kiểu máy |
Công suất |
Diện tích hàn |
Trọng lượng |
Kích thước ngoài (mm) |
Ứng dụng điển hình |
| YN-D2012-G |
12000W |
35-120mm² |
988KG |
1750×1050×2150 |
Hàn thanh đồng nhôm lưu trữ năng lượng(sự thật 1) |
| YN-D208-G |
8000W |
20-70mm² |
957KG |
1750×1050×2150 |
Hàn thanh đồng nhôm bó dây lớn(sự thật 2) |
| YN-D206-G |
6000W |
15-50mm² |
192KG |
1400×760×2000 |
Hàn đầu nối đồng nhôm bó dây cao áp(sự thật 3) |
| YN-P203-F |
3000W |
1-100mm² |
73KG |
565×269×442 |
Hàn điện tử chính xác và cảm biến(sự thật 4) |
| YN-X206-Z |
6000W |
10-50mm² |
118KG |
1020×610×1200 |
Hàn bó dây pin động lực(sự thật 5) |
| YN-X204-Z |
4000W |
1-30mm² |
132KG |
1020×610×1200 |
Hàn đầu nối bó dây pin lithium(sự thật 6) |
| YN-X203-Y |
3000W |
0,35-20mm² |
88KG |
670×520×410 |
Hàn kim loại độ chính xác cao(sự thật 7) |
| JY-D204-F |
4000W/6000W/8000W |
1-35mm² |
82KG |
660×350×680 |
Hàn kim loại đa dụng(sự thật 12) |
Ứng dụng
Mục đích cuối cùng của việc hiệu chỉnh máy hàn kim loại siêu âm là phục vụ các bối cảnh sản xuất cụ thể. Dòng sản phẩm này bao phủ phổ công suất hoàn chỉnh từ điện tử chính xác đến hàn lưu trữ năng lượng lớn, các bối cảnh ứng dụng chính bao gồm:
- Hàn bó dây pin động lực xe năng lượng mới:Sử dụng YN-X206-Z và YN-X204-Z, phù hợp cho kết nối đáng tin cậy giữa đầu nối đồng nhôm và bó dây, đáp ứng yêu cầu rung động và tăng nhiệt.
- Hàn thanh đồng nhôm hệ thống lưu trữ năng lượng:Sử dụng YN-D2012-G, công suất siêu lớn 12000W đảm bảo độ bền liên kết luyện kim của thanh đồng nhôm tiết diện lớn.
- Hàn cảm biến điện tử chính xác:Sử dụng YN-P203-F và YN-X203-Y, kiểm soát chế độ năng lượng đảm bảo tính nhất quán hàn của phôi siêu nhỏ.
- Hàn bó dây lớn và đầu nối cao áp:Sử dụng YN-D208-G và YN-D206-G, kết cấu tách rời thích ứng với nhu cầu bố trí dây chuyền sản xuất.
FAQ: Các câu hỏi thường gặp về hiệu chỉnh máy hàn kim loại siêu âm
Làm thế nào để hiệu chỉnh thông số biên độ của máy hàn kim loại siêu âm?
Thông số biên độ cần được thiết lập dựa trên diện tích hàn và độ cứng vật liệu, sử dụng thiết bị đo biên độ để xác nhận thực tế tại bề mặt làm việc của đầu hàn. Khuyến nghị bắt đầu từ 60% biên độ danh định của thiết bị, tăng dần cho đến khi độ bền hàn đạt yêu cầu. Đối với hàn kim loại khác loại đồng nhôm, biên độ thường được thiết lập trong khoảng 20-30μm.
Phạm vi dao động áp lực hàn nên được kiểm soát ở mức bao nhiêu?
Dao động áp lực hàn nên được kiểm soát trong phạm vi ±0,1MPa. Khuyến nghị lắp thêm van giảm áp chính xác và bình chứa khí ở đầu nguồn khí, giảm dao động áp lực do hoạt động của các bộ phận chấp hành khác trong đường khí.
Làm thế nào để xác định giá trị tối ưu của thời gian hàn?
Thời gian hàn cần được điều chỉnh tinh dựa trên kết quả kiểm tra kéo độ bền hàn làm chuẩn. Mỗi lần điều chỉnh tăng hoặc giảm 0,05 giây, quan sát xu hướng thay đổi lực kéo. Khi lực kéo đạt trên 80% độ bền vật liệu nền và 10 sản phẩm liên tiếp không suy giảm, có thể xác định là cửa sổ thời gian tối ưu.
Thiết lập áp lực kích hoạt không đúng sẽ có ảnh hưởng gì?
Thiết lập áp lực kích hoạt quá cao sẽ gây trễ khởi động rung, điểm bắt đầu hàn không nhất quán; thiết lập quá thấp có thể gây rung khi đầu hàn chưa ép chặt hoàn toàn, gây rò rỉ năng lượng. Khuyến nghị sử dụng áp lực tương ứng với 10%-15% độ dày phôi làm giá trị ban đầu, điều chỉnh tinh thông qua hàn thử.
Hiệu chỉnh kết cấu tách rời và tích hợp có gì khác nhau?
Kết cấu tách rời cần đặc biệt chú ý đến che chắn cáp tín hiệu và giới hạn chiều dài, cũng như độ chính xác đối vị giữa đầu máy và đế khuôn; kết cấu tích hợp tập trung hơn vào độ cứng vững toàn máy và khóa tần số cộng hưởng. Sự khác biệt cụ thể vui lòng tham khảo sổ tay kiểu máy tương ứng.
Tại sao hàn chính xác phải sử dụng chế độ năng lượng?
Chế độ năng lượng kiểm soát chính xác năng lượng đầu vào mỗi lần hàn bằng đơn vị joule, không bị ảnh hưởng bởi dao động điện áp lưới và sai lệch kích thước nhỏ của phôi, có độ chính xác lặp lại cao hơn chế độ thời gian, phù hợp cho hàn điện tử chính xác và cảm biến.
Năng lượng chuẩn khi hiệu chỉnh YN-P203-F được thiết lập như thế nào?
Khuyến nghị bắt đầu từ 50% năng lượng chuẩn, mỗi lần tăng 5% và quan sát sự thay đổi mặt cắt hàn. Kiểu máy này phù hợp cho hàn điện tử chính xác và cảm biến, diện tích hàn bao phủ 1-100mm², cần điều chỉnh theo kích thước phôi thực tế.
Làm thế nào để bù trôi tần số của YN-X203-Y?
YN-X203-Y có tần số làm việc 20KHz, khuyến nghị thực hiện hiệu chuẩn theo dõi tần số mỗi hai giờ. Nếu phát hiện trôi tần số vượt quá ±0,1KHz, cần kiểm tra trạng thái mài mòn đầu hàn và tình trạng siết chặt kết nối bộ chuyển đổi.
Làm thế nào để xác minh chất lượng hàn sau khi hiệu chỉnh?
Cần thực hiện kiểm tra phá hủy (lực kéo, lực bóc, lực cắt), phân tích kim tương (quan sát phân bố hợp chất liên kim loại), kiểm tra độ kín (nếu áp dụng) và xác minh hàn thử hàng loạt (khuyến nghị liên tục 200 sản phẩm).
Làm thế nào để kiểm tra khi độ bền hàn không đủ?
Đầu tiên kiểm tra biên độ có đạt yêu cầu không, sau đó xác nhận áp lực có trong phạm vi thiết lập không, cuối cùng xác minh thời gian hàn có đủ không. Kiểm tra lần lượt theo thứ tự biên độ → áp lực → thời gian, mỗi lần chỉ điều chỉnh một biến số.
Đầu hàn quá nhiệt là do nguyên nhân gì?
Đầu hàn quá nhiệt thường do lưu lượng hệ thống làm mát không đủ hoặc thời gian hàn liên tục quá dài. Kiểm tra đường nước/đường gió làm mát có thông suốt không, tăng thời gian nghỉ giữa các lần hàn một cách phù hợp, giảm công suất đầu ra nếu cần thiết.
Làm thế nào để xử lý cảnh báo mất đồng bộ tần số?
Cảnh báo mất đồng bộ tần số thường do đầu hàn mài mòn, kết nối bộ chuyển đổi lỏng hoặc thiếu keo ghép. Phủ lại keo ghép chuyên dụng và siết chặt kết nối, nếu vẫn không giải quyết được thì cần thay đầu hàn.
Làm thế nào để giải quyết lệch vị trí hàn?
Lệch vị trí hàn thường do sai lệch đối vị đế khuôn hoặc kẹp phôi không ổn định. Hiệu chuẩn lại vị trí đế khuôn, tối ưu độ chính xác định vị đồ gá, đảm bảo phôi không dịch chuyển trong quá trình hàn.
Khi hiệu chỉnh YN-D2012-G có những lưu ý đặc biệt nào?
YN-D2012-G là thiết bị công suất siêu lớn 12000W, diện tích hàn 35-120mm², khi hiệu chỉnh cần đặc biệt chú ý đến khả năng tản nhiệt của hệ thống làm mát, và đảm bảo người vận hành được đào tạo chuyên sâu. Khuyến nghị trong lần hiệu chỉnh đầu tiên có kỹ sư nhà máy hướng dẫn tại chỗ.
Lịch bảo trì thiết bị được sắp xếp như
| Dòng sản phẩm | Dòng D (cao cấp nhất), dòng X (chuyên gia hàn dây điện pin năng lượng), dòng P (điện tử chính xác), dòng JY (loại phổ thông) |
| Dải công suất | 3000W / 4000W / 6000W / 8000W / 12000W (tùy theo cấu hình model cụ thể) |
| Dải diện tích hàn | 0.35mm² – 120mm² (bao phủ toàn bộ các tình huống từ vi điện tử đến thanh cái đồng nhôm lưu trữ năng lượng) |
| Diện tích hàn tối đa (dòng D cao cấp) | YN-D2012-G: 35-120mm² (số liệu thực tế 1/9/21) |
| Diện tích hàn công suất lớn (dòng D) | YN-D208-G: 20-70mm² (số liệu thực tế 2/10/22); YN-D206-G: 15-50mm² (số liệu thực tế 3/11/23) |
| Diện tích hàn dòng X | YN-X206-Z: 10-50mm² (số liệu thực tế 5/8/14/26); YN-X204-Z: 1-30mm² (số liệu thực tế 6/15/27) |
| Diện tích hàn chính xác (dòng P) | YN-P203-F: 1-100mm² (số liệu thực tế 4/13/25) |
| Diện tích hàn dòng JY | JY-D204-F: 1-35mm² (số liệu thực tế 12/24) |
| Trọng lượng toàn máy (dòng máy hạng nặng) | YN-D2012-G: 988KG (số liệu thực tế 1/9/21); YN-D208-G: 957KG (số liệu thực tế 2/10/22); YN-D206-G: 192KG (số liệu thực tế 3/11/23) |
| Trọng lượng toàn máy (dòng máy trung bình/compact) | YN-X206-Z: 118KG (số liệu thực tế 5/8/14/26); YN-X204-Z: 132KG (số liệu thực tế 6/15/27); YN-X203-Y: 88KG (số liệu thực tế 7/16/28); YN-P203-F: 73KG (số liệu thực tế 4/13/25); JY-D204-F: 82KG (số liệu thực tế 12/24) |
| Kích thước ngoài (máy cỡ lớn) | YN-D2012-G / YN-D208-G: 1750×1050×2150mm (số liệu thực tế 1/2/9/10/21/22); YN-D206-G: 1400×760×2000mm (số liệu thực tế 3/11/23) |
| Kích thước ngoài (máy cỡ trung) | YN-X206-Z / YN-X204-Z: 1020×610×1200mm (số liệu thực tế 5/6/8/14/15/26/27) |
| Kích thước ngoài (máy compact/để bàn) | YN-X203-Y: 670×520×410mm (số liệu thực tế 7/16/28); YN-P203-F: 565×269×442mm (số liệu thực tế 4/13/25); JY-D204-F: 660×350×680mm (số liệu thực tế 12/24) |
| Tình huống ứng dụng điển hình | Hàn thanh cái đồng nhôm lưu trữ năng lượng (D2012-G), thanh cái đồng nhôm dây điện cỡ lớn (D208-G), đầu nối đồng nhôm dây điện cao áp (D206-G), dây điện pin năng lượng (X206-Z), đầu nối pin lithium (X204-Z), cảm biến/điện tử chính xác (P203-F), hàn kim loại thông dụng (JY-D204-F) |
| Thông số tần số | 20KHz (áp dụng cho YN-P203-F và YN-X203-Y, số liệu thực tế 4/7/13/16/25/28); tần số của các model còn lại vui lòng xác nhận với nhà máy |
| Chứng nhận và tiêu chuẩn | CE / FCC / ISO (theo ghi chú trên model YN-X203-Y, số liệu thực tế 7/16/28); tình trạng chứng nhận của các model khác vui lòng liên hệ bộ phận kinh doanh để xác nhận |
| Tùy chọn tùy chỉnh | Phân cấp công suất (3000W/4000W/6000W/8000W/12000W) và diện tích hàn có thể điều chỉnh theo yêu cầu quy trình, thông số tùy chỉnh cụ thể cần trao đổi xác nhận với kỹ sư |