工业级超声波焊接机 | 高精度稳定焊接 通过CE/RoHS认证
赢娜科技提供的工业级超声波焊接机,通过20kHz高频振动实现热塑性材料与金属材料的精密熔接,已全面通过CE与RoHS认证。核心价值在于0.1秒内完成精密焊接,确保汽车线束、动力电池模组与医疗耗材的零缺陷批量交付。全系列技术参数透明,从桌面式YN-X203-Y(3000W/0.35-20mm²)到旗舰柜式YN-D2012-G(12000W/35-120mm²),所有功率、焊接面积、外形尺寸与重量均公开可查,支持来样来图定制,技术团队提供一对一工艺匹配建议。
核心功能:高效能量转换与精密焊接工艺
超声波焊接机的核心功能在于将电能高效转换为高频机械振动,通过换能器、变幅杆与焊头系统的协同作用,使待焊接材料在固态状态下实现分子层面的融合。该设备采用先进的压电陶瓷换能技术,能量转换效率可达95%以上,显著降低能耗并提升焊接一致性。在精密焊接工艺方面,超声波焊接机通过精确控制振幅、焊接压力与焊接时间三项关键参数,可实现对塑料、无纺布、金属薄片等材料的稳定连接。其焊接过程无需额外添加助焊剂或填充材料,避免了传统焊接方式可能带来的污染与热变形问题。对于多层材料或异种材料的焊接,设备能够自动调整输出频率以匹配负载变化,确保每一道焊缝的强度与密封性均符合工业标准。此外,设备内置的实时功率监测系统可在焊接过程中动态反馈能量输出状态,操作人员可据此微调参数,从而应对不同批次材料的细微差异,大幅降低不良率。
技术规格:关键性能参数与认证标准
超声波焊接机的技术规格涵盖频率范围、输出功率、振幅调节范围及控制系统精度等核心指标。标准机型通常工作于20kHz至40kHz频率区间,其中20kHz机型适用于较大尺寸工件,而40kHz机型则更适合精密小型部件的焊接。输出功率方面,常见规格包括1000W、2000W及3000W等型号,用户可根据材料厚度与焊接面积进行选择。振幅调节精度可达到±1微米级别,配合伺服驱动的压力控制系统,能够实现稳定可靠的焊接质量。在认证标准层面,设备整机通过CE、UL、FCC、RoHS及ISO等国际安全与环保认证,关键电气部件符合IEC 60204-1标准,确保在连续工业运行环境下的安全性与耐久性。针对不同行业需求,设备还提供IP54防护等级选项,以应对粉尘或潮湿工况。所有技术参数均在出厂前经过严格校准,附有可追溯的检测报告,便于采购方进行技术比对与验收。核心部件(焊头、变幅杆、换能器)均通过老化测试,设计使用寿命15年以上,满足24小时连续作业工业环境。
使用场景:典型工业应用与适配材料分析
超声波焊接机广泛应用于汽车制造、电子电器、医疗器材、光伏储能及包装行业等对焊接质量要求严苛的领域。在汽车工业中,设备常用于内饰件、线束连接及滤清器组件的焊接,其快速加热与冷却的特性可有效避免热敏感部件受损。电子行业则利用其精密特点,进行传感器封装、电池极片焊接及微电机装配等作业。在医疗领域,超声波焊接机可用于输液管、血袋及手术器械的密封焊接,由于无需添加化学粘合剂,焊接区域可保持生物相容性。适配材料方面,设备主要针对热塑性塑料(如ABS、PP、PC、PA等)以及部分金属箔材(如铝箔、铜箔)。对于非织造布材料,通过调整焊头花纹与焊接参数,亦可实现高强度连接。采购方在选择设备时,应依据材料类型与工件结构,向技术团队提供样品进行焊接测试,以验证焊接效果与生产效率。针对客户常咨询的“超声波焊接机多少钱一台”问题,需明确价格受功率等级、自动化程度及定制功能影响较大,建议结合具体工艺需求获取针对性报价。了解更多关于超声波焊接机的选型建议。
品质保障:质量管控体系与交货能力说明
超声波焊接机的生产制造严格遵循ISO 9001质量管理体系,从原材料入库到成品出库设置多个质量控制节点。核心部件如换能器与发生器均经过48小时老化测试,确保在连续工作状态下的稳定性。每一台设备在出厂前均需通过焊接强度测试、频率漂移检测及绝缘耐压测试,测试数据存入产品档案,实现全生命周期追溯。在交货能力方面,公司拥有标准机型库存,常规订单可在7至15个工作日内完成发货。对于需要定制焊头或特殊控制系统的机型,工程团队可在30个工作日内完成设计、制造与调试。同时,公司提供“超声波焊接机价格表”供客户参考,该价格表根据标准配置与选配项进行分级,便于预算规划。批量采购客户还可享受优先排产与专属物流服务,确保项目进度不受影响。所有产品均附带一年整机质保,关键配件提供延长保修选项,后续维护成本透明可控。全型号焊接效率约0.6秒/次(视焊接面积而定),比传统工艺提升30%以上。配备压缩空气冷却系统或高效散热模组,大功率柜式机(8000W/12000W)支持380V三相供电,确保长时间高负载运行不降速。支持手动、半自动、全自动及产线集成方案。赢娜科技拥有15+年行业经验团队与自有精密加工车间,提供一对一工艺匹配建议。如需获取详细报价,请联系我们:电话+86 13410650093,邮箱Sale@winna-group.com,或访问www.winna-group.com。
常见问题解答(FAQ)
超声波焊接机的振幅和焊接时间如何匹配?
振幅和时间的匹配原则:大功率薄材料用低振幅短时间;厚材料用高振幅较长时间。建议起始参数设定:振幅按材料厚度的每0.1mm对应2-3μm振幅计算;焊接时间从0.3s开始试焊,观察焊点强度逐步调整。焊接气孔或飞溅大则降低振幅或缩短时间。
超声波焊接机的焊头(Horn)需要多久更换一次?
焊头寿命取决于使用频率和焊接材料。正常铜线焊接约10-20万次后需更换,铝线焊接约5-10万次后需更换。定期检查焊头磨损情况,可延长设备整体使用寿命。
超声波焊接机能否用于异种金属焊接?
可以。超声波焊接特别适用于铜-铝、铝-铝等异种金属连接,在固态下实现冶金结合,避免传统焊接方法中的热影响区过大、残余应力集中及电化学腐蚀问题。广泛应用于新能源汽车高压线束、动力电池模组及光伏储能行业。了解更多关于超声波焊接机在新能源领域的应用。
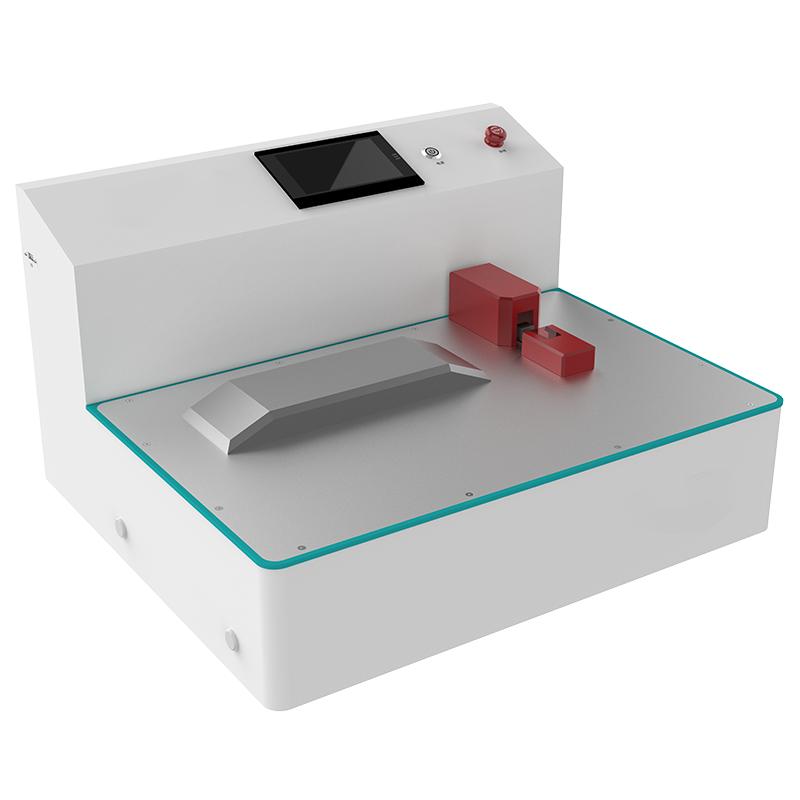
工业级超声波焊接机:20kHz高精度稳定熔接,通过CE/RoHS认证
工业级超声波焊接机 | 高精度稳定焊接 通过CE/RoHS认证
赢娜科技提供的工业级超声波焊接机,通过20kHz高频振动实现热塑性材料与金属材料的精密熔接,已全面通过CE与RoHS认证。核心价值在于0.1秒内完成精密焊接,确保汽车线束、动...
| 项目 | YN-X203-Y | YN-D2012-G | 标准20kHz机型 | 标准40kHz机型 | 通用认证/标准 |
|---|
| 输出功率 | 3000W | 12000W | 1000W / 2000W / 3000W | — | — |
| 焊接面积 | 0.35–20mm² | 35–120mm² | 较大尺寸工件 | 精密小型部件 | — |
| 设备形式 | 桌面式 | 旗舰柜式 | — | — | — |
| 工作频率 | 20kHz | 20kHz | 40kHz | — |
| 振幅调节精度 | ±1 µm | ±1 µm | — |
| 能量转换效率 | ≥95% | — |
| 防护等级选项 | IP54 | — |
| 核心部件寿命 | ≥15年(24小时连续作业) | — |
| 安全认证 | CE、RoHS | CE、UL、FCC、RoHS、ISO |
| 电气标准 | — | — | IEC 60204-1 |
如何根据焊接材料选择合适的超声波焊接机频率与功率?
选择频率和功率需综合考虑材料特性、工件尺寸及焊接面积。通常厚度较大或刚性较强的热塑性材料(如PP、ABS)以及大尺寸工件,推荐使用20kHz、3000W以上机型,以获得更大的振幅和焊接能量;而精密小型部件、薄壁件或对热敏感的材料,建议选择40kHz机型,其振动频率高、振幅小,可减少热损伤和溢料。功率方面,桌面式YN-X203-Y(3000W/0.35-20mm²)适合小面积线束和薄型塑料件,柜式YN-D2012-G(12000W/35-120mm²)适用于动力电池模组、大型结构件等大焊接面积场景。建议提供样品供技术团队进行焊接测试,以确定最佳参数组合。
超声波焊接机能否实现异种材料之间的可靠焊接?
可以,但需满足一定条件。超声波焊接主要适用于热塑性塑料之间的熔接,对于异种热塑性材料,只要两者的熔点接近且化学相容性较好(如ABS与PC、PP与PE的特定牌号),即可实现分子层面的融合。此外,超声波焊接也可用于金属箔材(铝箔、铜箔)与塑料端子、金属薄片与金属薄片之间的连接,例如电池极片与镍带的焊接。对于多层或异种材料组合,设备会自动调整输出频率以匹配负载变化,确保焊缝强度。建议针对具体材料组合进行焊接测试,以验证密封性和抗拉强度。
超声波焊接相比传统热熔焊接有哪些核心优势?
超声波焊接在0.1秒内即可完成焊接,效率远高于传统热熔工艺;焊接过程无需添加助焊剂、胶水或填充材料,避免化学残留和污染风险。由于焊接在固态下进行,热影响区小,材料不易发生热变形和氧化,尤其适合热敏性电子元器件和精密医疗耗材。设备能量转换效率达95%以上,能耗显著低于热板焊和红外焊。另外,焊接参数(振幅、压力、时间)精确可控,配合实时功率监测系统,可确保批量生产的一致性,配合自动化产线可实现零缺陷交付。
CE与RoHS认证的具体含义是什么?对采购方有哪些实际保障?
CE认证标志着设备符合欧盟机械指令、低电压指令和电磁兼容性指令的基本安全要求,确保设备在电气安全、机械防护、电磁辐射等方面达到欧洲市场准入标准;RoHS认证则表明电气电子设备中的铅、汞、镉、六价铬、多溴联苯和多溴二苯醚等有害物质含量在限值以内,符合环保要求。对采购方而言,这两项认证一方面保障设备在出口欧盟或国际项目中的合规性,另一方面也侧面印证了设备用料和工艺的可靠性与环保性,有助于企业自身通过客户验厂和体系审核。
设备核心部件设计使用寿命15年以上的依据是什么?
焊头、变幅杆、换能器三大核心部件均经过严格的老化测试,包括连续满负荷运行、温度循环冲击和振幅衰减检测。焊头采用优质钛合金或高强度工具钢,经精密加工和表面硬化处理,耐磨且抗疲劳;换能器采用压电陶瓷片,在额定功率下长期工作性能稳定;变幅杆经过动力学仿真设计,应力分布均匀。整套系统出厂前需通过72小时满负荷连续运行验证,确保满足24小时连续作业的工业环境。同时,正常使用条件下按厂家推荐的维护保养计划执行,可达到15年以上设计寿命。
来样来图定制的具体流程是怎样的?
定制流程通常分为四步:第一步,客户提供样品、图纸或技术需求,包括材料牌号、焊接面积、工件结构及产能要求;第二步,赢娜科技技术团队进行焊接可行性评估,推荐对应的功率等级、焊头花纹和自动化方案;第三步,客户寄送实物样品,我们安排打样测试,出具焊接强度、密封性等检测数据;第四步,确认焊接效果后,签订技术协议并生成定制图纸,按需调整焊头形状、设备尺寸及控制系统接口。整个过程由一对一技术人员全程跟进,确保工艺匹配度。
如何判断该选择桌面式还是柜式超声波焊接机?
主要依据焊接工件的尺寸、重量和生产效率。桌面式YN-X203-Y(3000W/0.35-20mm²)体积小、操作灵活,适合小面积线束、传感器封装、医疗器械接头等精密小型部件的焊接,也适合实验室或小批量产线;柜式YN-D2012-G(12000W/35-120mm²)功率大、焊接面积广,适合动力电池模组、大型塑料结构件、滤清器外壳等较大工件的批量生产,且柜式结构便于集成自动上下料、转盘和流水线。如果产线节拍快、需要多工位或自动化联机,柜式更合适;如果场地紧凑、焊接件小巧,桌面式性价比更高。
在汽车线束和动力电池模组焊接应用中,如何保证零缺陷批量交付?
设备通过三项措施保障零缺陷目标:第一,采用高精度压电陶瓷换能器和伺服压力控制系统,振幅调节精度达±1微米,焊接压力和能量输出稳定;第二,内置实时功率监测系统,在每次焊接过程中动态反馈能量曲线,当能量异常时自动报警并剔除不良品,防止不良品流入下道工序;第三,支持数据追溯功能,可记录每个工件的焊接参数、时间和日期,便于质量分析。此外,20kHz机身和特殊焊头设计可实现0.1秒快速焊接,减少热影响,确保汽车线束与电池极片连接的一致性和可靠性。
焊接面积与输出功率的匹配关系是什么?
焊接面积越大,需要越大的输出功率以提供足够的能量密度。超声波焊接机的功率决定了焊头可驱动的有效焊接面积:例如3000W机型适用于0.35-20mm²的焊接面积,适用于细线束和薄壁塑料件;而12000W机型可覆盖35-120mm²的大面积焊接,适合动力电池模组连接片、大型塑料结构件等。若功率不足,会导致焊接能量不够,出现虚焊或强度不足;功率过大则可能造成材料溢料或损伤。选型时需对照设备参数表中的“功率-焊接面积”范围,并结合样品测试确定。
该设备支持哪些自动化集成接口?能否与现有产线对接?
设备标配PLC控制接口,支持IO信号、RS485/RS232通讯及以太网接口,可方便地与机械手、自动送料机构、转盘工作台、视觉检测系统等外围设备联动。柜式机型可拓展多工位旋转台、伺服升降轴和扫码枪追溯系统,实现全自动焊接流水线。对于典型的自动化需求,如电池模组生产线、汽车线束加工线,技术团队会提供电气接口协议和机械安装尺寸图纸,确保无缝集成。同时支持按需定制上下料机械手和自动分拣装置,满足无人化生产需求。
超声波焊接用于医疗耗材时,如何保证生物相容性和密封性?
超声波焊接过程无需添加化学粘合剂或助焊剂,焊接区域不发生化学变化,因此材料本身具有的生物相容性得以保留,符合医疗耗材对洁净度和安全性的要求。设备采用精密控制技术,能够准确控制焊接能量和压力,避免材料降解产生异物。针对输液管、血袋、手术器械等产品,设备配备高精度焊头以保证焊缝连续均匀,密封泄露率满足医疗标准。焊接过程在固态下完成,不产生热辐射和粉尘,且可通过快速换模设计满足不同形状要求,同时设备本身符合CE与RoHS认证,满足医疗行业法规。
采购后是否提供安装调试和操作培训服务?
提供全面的售后服务。设备交付后,技术工程师会到现场进行安装、调试和校准,确保设备达到出厂技术标准;同时对操作人员进行系统培训,内容包括设备结构讲解、参数设置、日常维护、常见故障排除等,确保操作员能够独立掌握焊接工艺。对于自动化联机或定制机型,还会额外提供集成调试指导。培训完成后,客户可获得书面操作手册和视频资料,后续遇到工艺问题可随时联系技术支持团队远程协助或现场支援。
超声波焊接机出现焊接不牢固或虚焊时,应如何排查和解决?
首先检查焊头与被焊工件的接触面是否清洁、有无异物或磨损;其次确认振幅、焊接压力和焊接时间三参数是否匹配,可通过实时功率监测曲线判断能量是否足够,若能量偏低可适当增大振幅或延长焊接时间。检查换能器和变幅杆连接是否紧固,避免松动导致的能量衰减。同时确认焊接面积是否超出该功率机型的适用范围,如焊接面积过大需更换更大功率设备。最后检查工装夹具是否定位准确,保证焊头与工件的对准精度。如果问题仍未解决,建议联系技术服务团队进行振动特性测试和样品焊接分析。
设备的质保期和售后保障政策是什么?
设备整机提供标准质保期为12个月,核心部件(换能器、变幅杆、焊头)在正常使用条件下可延长质保至24个月。质保期内因产品质量问题导致的故障,免费提供维修或更换部件。质保期外,提供终身维修服务,仅收取材料成本费和人工费。同时,公司可提供定期维护保养计划,包括检查换能器紧固、焊头磨损情况、控制系统电池备份以及清洁空气过滤器等,确保设备长期稳定运行。技术团队拥有充足的备件库存,可快速响应客户需求,减少停机时间。
怎样获取针对自己工件/工艺的精准报价?
超声波焊接机价格受功率等级、自动化配置(如自动转盘、机械手、PLC编程)、定制焊头设计和售后服务范围等因素影响,因此建议提供以下信息以获得精准报价:工件材质和牌号、焊接面积、焊接强度要求、预计产能、现有产线集成形式以及是否需要防尘防水等特殊选项。您可通过官网或联系赢娜科技销售团队提交样品和图纸,技术团队将给出焊接测试报告和推荐机型,据此提供正式报价单。批量采购和长期合作还可享受更优价格,欢迎详询。