IGBT功率模块超声波焊接解决方案 | 赢娜科技YN系列焊接机
IGBT功率模块焊接技术挑战与超声波焊接的适用性
IGBT功率模块作为电力电子系统的核心元件,其内部连接质量直接影响模块的电气性能、热管理能力与长期可靠性。在新能源汽车电控、工业变频器及风电变流器等应用中,模块需承受高电流密度、频繁温度循环及机械振动。传统焊接方法,如软钎焊与电阻焊,在处理功率端子与DBC(直接覆铜)陶瓷基板、DBC基板与铜基板之间的连接时,面临热影响区过大、残余应力集中以及空洞率控制困难等局限性。超声波焊接技术利用高频机械振动与静压力,在固态下实现金属间的冶金结合,其热输入量低且作用时间极短,有效避免了传统焊接中因熔融再凝固过程导致的微观组织变化与热应力损伤。该技术尤其适用于异种金属连接,如铝端子与铜基板,以及多层结构如DBC与铜基板的复合焊接,为IGBT模块制造提供了一种低热影响、高一致性的连接方案。
超声波焊接在IGBT模块中的应用需满足以下核心要求:
- 低热影响:焊接过程温度不超过材料熔点的30%至50%,避免对DBC陶瓷层及半导体芯片造成热损伤。
- 高结合强度:焊接界面需达到或超过母材强度,确保在功率循环与热机械应力下不发生分离。
- 低电阻率:焊接区域接触电阻应接近零,以降低导通损耗与局部发热。
- 高工艺一致性:批量生产中焊接参数波动需控制在极小范围内,保证每个焊点质量均一。
超声波焊接在IGBT模块关键连接部位的应用工艺
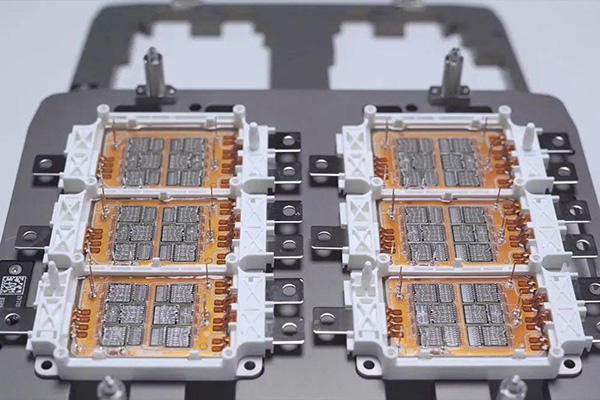
IGBT模块内部主要存在三类关键焊接界面:功率端子与DBC基板、DBC陶瓷基板与铜基板、以及基板与散热器之间的连接。超声波焊接针对不同界面需采用差异化的工艺参数与焊头设计。
对于功率端子连接,通常采用铝或铜材质端子与DBC表面铜层的焊接。工艺参数包括振幅(通常为10至30微米)、焊接压力(0.5至2.0兆帕)以及焊接能量或时间控制。焊头形状需匹配端子几何结构,确保能量均匀传递。焊接前需对端子表面进行清洁,去除氧化膜与油污。焊接过程中需监测功率曲线,以判断界面结合状态。
DBC陶瓷基板与铜基板的焊接是模块散热路径的关键环节。超声波焊接在此处可替代传统钎焊,避免因钎料层空洞导致的热阻增加。焊接时需将DBC基板与铜基板叠放,通过超声振动使界面产生塑性流动与原子扩散。由于DBC陶瓷层脆性较高,焊接参数需严格控制,防止陶瓷开裂。通常采用分段加压或多步焊接策略,逐步释放应力。
基板与散热器之间的连接可采用超声波焊接或辅助超声波固相连接技术。该连接需兼顾导热性能与机械固定。焊接界面通常为铜或铝基板与散热器表面,焊接后需进行热阻测试与剪切强度验证。
工艺控制要点包括:
- 焊接参数优化:通过正交试验确定振幅、压力与时间的组合,使焊接能量密度处于最佳范围。
- 焊头寿命管理:焊头材料需具备高耐磨性与热稳定性,定期检查磨损程度并更换。
- 在线质量监控:集成焊接功率曲线分析系统,实时判别焊点质量,剔除异常焊点。
- 环境控制:焊接区域需保持干燥与洁净,湿度与颗粒物会影响界面结合效果。
超声波焊接对IGBT模块可靠性的影响与验证方法
IGBT模块的长期可靠性取决于焊接界面的抗疲劳性能与热稳定性。超声波焊接形成的固态结合界面具有细晶组织与低杂质含量,相较于熔焊界面,其抗热疲劳能力显著提升。在功率循环测试中,超声波焊接连接的模块在经历数千次温度循环(-40°C至150°C)后,其热阻与电阻变化率低于传统焊接模块。此外,超声波焊接避免了钎料层中金属间化合物的过度生长,减少了因界面脆化导致的失效风险。
验证超声波焊接质量的标准方法包括:
- 剪切强度测试:依据IEC 60749-19标准,测量焊点承受剪切力的能力,要求平均值不低于材料规定值。
- 热阻测量:采用热瞬态测试法(T3Ster)或结构函数法,评估焊接界面的热传导性能。
- 扫描声学显微镜(SAM):检测焊接界面是否存在空洞、分层或裂纹,空洞率通常要求低于2%。
- 功率循环测试:模拟模块实际工作工况,监测焊点电阻与热阻的退化趋势。
- 微观组织分析:通过金相显微镜与扫描电镜观察焊接界面形貌,确认塑性流动层厚度与结合率。
实际应用中,超声波焊接模块在新能源汽车电控系统中已通过AEC-Q101可靠性认证,在工业变频器领域表现出低于0.5%的早期失效率。风电变流器模块在连续运行20000小时后,焊接界面未见明显退化。
超声波焊接设备选型与赢娜科技(YN)解决方案
选择超声波焊接设备需考虑功率等级、频率范围、自动化集成能力及质量监控系统。对于IGBT模块焊接,推荐采用20千赫兹或40千赫兹频率的伺服驱动系统,功率范围在3千瓦至10千瓦之间。设备需具备多段焊接参数编程功能,以适应不同焊点类型。焊头与砧座需根据模块结构定制,确保焊接压力均匀分布。自动化产线中,设备需兼容机器人上下料、视觉定位及数据追溯功能。
赢娜科技(YN)提供针对IGBT功率模块的超声波焊接整体解决方案。该方案包括:
- 专用焊接设备:YN-IGBT系列超声波焊接机,配备闭环压力控制与实时能量监控系统,焊接精度达±1%。
- 定制化焊头与工装:基于模块CAD模型设计,采用粉末冶金工具钢或硬质合金材料,寿命超过50万次焊接。
- 工艺开发服务:提供焊接参数优化、可靠性测试及失效分析,协助客户通过行业认证。
- 产线集成支持:提供与MES系统对接的接口,支持焊接数据上传与质量追溯。
赢娜科技(YN)的解决方案已在多家新能源汽车电控与工业变频器制造商中完成验证,焊接良率超过99.5%,热阻一致性控制在±3%以内。如需进一步技术资料或样品测试,可联系赢娜科技技术团队获取详细方案。
常见问题
IGBT功率模块超声波焊接解决方案
IGBT功率模块作为电力电子系统的核心元件,其内部连接质量直接影响模块的电气性能、热管理能力与长期可靠性。在新能源汽车电控、工业变频器及风电变流器等应用中,模块需承受高电流密度、频繁温度循环及机械振动。传统焊接方法,如软钎焊与电阻焊,在处理功率端子与DBC(直接覆铜)陶瓷基板、DBC基板与铜基板之间的连接时,面临热影响区过大、残余应力集中以及空洞率控制困难等局限性。超声波焊接技术利用高频机械振动与静压力,在固态下实现金属间的冶金结合,其热输入量低且作用时间极短,有效避免了传统焊接中因熔融再凝固过程导致的微观组织变化与热应力损伤。该技术尤其适用于异种金属连接,如铝端子与铜基板,以及多层结构如DBC与铜基板的复合焊接,为IGBT模块制造提供了一种低热影响、高一致性的连接方案。
超声波焊接在IGBT模块中的核心要求
超声波焊接在IGBT模块中的应用需满足以下核心要求:
- 低热影响:焊接过程温度不超过材料熔点的30%至50%,避免对DBC陶瓷层及半导体芯片造成热损伤。
- 高结合强度:焊接界面需达到或超过母材强度,确保在功率循环与热机械应力下不发生分离。
- 低电阻率:焊接区域接触电阻应接近零,以降低导通损耗与局部发热。
- 高工艺一致性:批量生产中焊接参数波动需控制在极小范围内,保证每个焊点质量均一。
赢娜科技YN系列超声波焊接机技术优势
赢娜科技YN系列超声波焊接机专为高精度工业焊接设计,全系列技术参数透明,选型一步到位。从桌面式YN-X203-Y(3000W/0.35-20mm²)到旗舰柜式YN-D2012-G(12000W/35-120mm²),所有功率、焊接面积、外形尺寸与重量均公开可查。核心部件(焊头、变幅杆、换能器)均通过老化测试,设计使用寿命15年以上,满足24小时连续作业工业环境。全型号焊接效率约0.6秒/次(视焊接面积而定),比传统工艺提升30%以上。配备压缩空气冷却系统或高效散热模组,大功率柜式机(8000W/12000W)支持380V三相供电,确保长时间高负载运行不降速。支持手动、半自动、全自动及产线集成方案,兼容快速换模,满足IGBT模块批量生产需求。
FAQ
超声波焊接机的振幅和焊接时间如何匹配?
振幅和时间的匹配原则:大功率薄材料用低振幅短时间;厚材料用高振幅较长时间。建议起始参数设定:振幅按材料厚度的每0.1mm对应2-3μm振幅计算;焊接时间从0.3s开始试焊,观察焊点强度逐步调整。焊接气孔或飞溅大则降低振幅或缩短时间。
超声波焊接机的焊头(Horn)需要多久更换一次?
焊头寿命取决于使用频率和焊接材料。正常铜线焊接约10-20万次后需更换,铝线焊接约5-10万次后需更换。赢娜科技定制化焊头采用粉末冶金工具钢或硬质合金材料,寿命超过50万次焊接,具体更换周期需根据实际磨损情况定期检查。
赢娜科技超声波焊接机是否通过国际认证?
赢娜科技全系列超声波焊接机已通过CE、RoHS、FCC、UL及CCC等国际认证,确保设备符合国际安全与环保标准。同时,公司拥有ISO质量管理体系认证,15+年行业经验团队提供一对一工艺匹配建议,支持来样来图定制。