动力电池模组超声波焊接解决方案 | 极耳汇流排焊接 | 赢娜科技YN
一、动力电池模组焊接的技术挑战与行业背景
在新能源汽车与储能系统快速发展的背景下,动力电池模组的制造工艺对焊接技术提出了极高要求。极耳焊接、汇流排连接以及电池Pack线束焊接等环节,直接关系到电池模组的导电性能、机械强度与长期可靠性。锂电池极耳材料通常为铜箔或铝箔,其厚度在0.1mm至0.3mm之间,而汇流排则多采用铜或铝的薄板结构。方壳电池与圆柱电池的连接片同样面临材料组合复杂、厚度差异大、表面氧化层影响等难题。
传统焊接方法如电阻点焊、激光焊接在应对铜铝异种金属连接时,容易产生脆性金属间化合物,导致接头电阻升高或机械强度下降。此外,焊接过程中的热影响区可能损伤电池极片涂层,影响电化学性能。因此,行业亟需一种低热输入、高一致性、可精确控制的焊接工艺。
超声波焊接技术因其固态连接特性,在动力电池制造领域逐渐成为主流方案。该技术通过高频振动使金属界面产生塑性流动与原子扩散,实现无熔化的固相连接,有效避免了热损伤与金属间化合物过度生成。针对铜铝异种金属,超声波焊接可形成可靠的冶金结合,且焊接过程无需填充材料或保护气体,显著降低了生产成本与工艺复杂度。
二、超声波焊接在极耳与汇流排连接中的应用
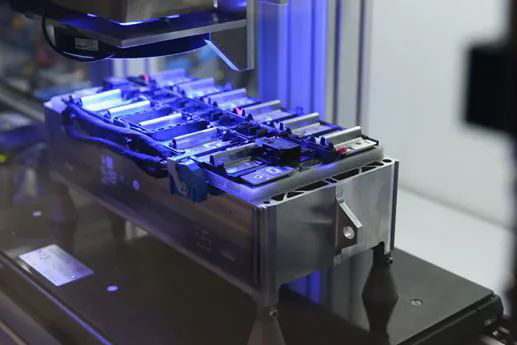
极耳焊接是电池模组制造中最关键的工序之一。每个电芯的正负极极耳需与汇流排或连接片实现低电阻、高强度的连接。超声波焊接设备通过精确控制振幅、压力与焊接时间,可适应不同厚度与材质的极耳组合。例如,多层铝极耳与铜汇流排的焊接,需优化焊头几何形状与能量分布,确保各层界面充分结合而不产生飞边或虚焊。
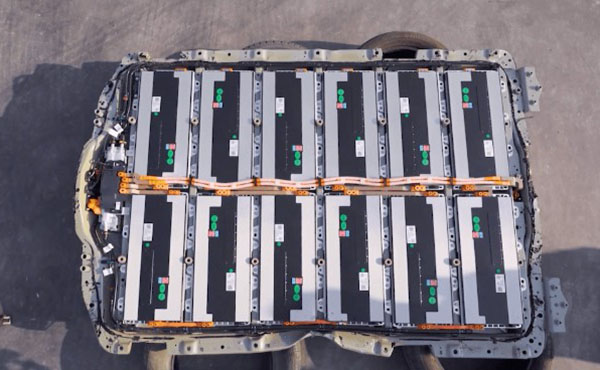
汇流排连接通常涉及大截面铜排或铝排的搭接,要求焊接接头具备低电阻与高抗拉强度。超声波焊接系统可配置多焊头或线性焊接模式,满足汇流排长距离连续焊接需求。工艺参数需根据材料硬度与表面状态调整,例如铝材表面氧化层需通过适当的预压与振动能量去除,以保证界面洁净度。
在圆柱电池模组中,连接片通常为镍片或镀镍钢片,与电池正负极的焊接需兼顾导电性与机械稳定性。超声波焊接可精准控制焊点位置与深度,避免对电池壳体造成损伤。针对不同电池规格,焊头可设计为点焊或缝焊形式,实现灵活布局。以下为超声波焊接在动力电池模组中的典型应用场景:
- 方壳电池铝极耳与铜汇流排的异种金属焊接
- 圆柱电池镍片与钢壳的快速点焊
- 多层铜箔极耳与铝连接片的叠焊
- 电池Pack线束与汇流排的搭接焊
- 软包电池极耳与PCB板的连接
三、工艺控制与质量保障的关键因素
超声波焊接质量的稳定性依赖于对工艺参数的精确监控与反馈调节。振幅、压力、焊接时间与能量是四个核心参数。振幅决定振动强度,需根据材料厚度与硬度设定;压力影响界面接触与塑性流动,过大可能导致极耳变形,过小则无法形成有效连接;焊接时间与能量需匹配,确保界面充分结合而不产生过度硬化。
设备层面,超声波发生器需具备频率自动追踪功能,以补偿焊头负载变化引起的频率漂移。焊头材料通常选用钛合金或工具钢,表面需进行耐磨处理以延长寿命。焊接夹具的设计需考虑极耳定位精度与散热需求,避免焊接过程中产生位移或热量积聚。
质量检测是保障模组可靠性的必要环节。在线监测系统可实时记录焊接功率曲线与位移曲线,通过分析曲线特征判断焊接质量。离线检测包括拉伸测试、金相分析、接触电阻测量等。例如,铜铝焊接接头的接触电阻应低于0.1mΩ,抗拉强度需达到母材强度的80%以上。此外,焊接飞边与裂纹需通过视觉检测或X射线检查排除。
针对不同电池模组结构,工艺开发需进行DOE(实验设计)优化。例如,对于厚度为0.2mm的铝极耳与0.5mm的铜汇流排,推荐参数范围如下:振幅40-60μm,压力0.2-0.4MPa,焊接时间0.3-0.6秒。实际参数需根据设备型号与材料批次微调,并通过首件验证确保一致性。
四、赢娜科技(YN)的解决方案与技术支持
赢娜科技(YN)专注于动力电池超声波焊接领域,提供从设备选型、工艺开发到产线集成的完整解决方案。YN系列超声波焊接机采用数字化控制系统,支持多段压力与振幅编程,可适应复杂焊接轨迹。设备配备高精度位移传感器与能量监控模块,实现焊接过程全闭环控制,确保每批次产品的一致性。
针对铜铝异种金属焊接,YN开发了专用焊头与变幅杆设计,通过有限元分析优化振动模态,减少能量损耗。焊接夹具采用模块化设计,可快速切换适应方壳、圆柱、软包等不同电池类型。YN还提供工艺参数数据库,涵盖常见材料组合与厚度范围,帮助客户缩短工艺调试周期。
在产线集成方面,YN可提供自动上下料、视觉定位与在线检测系统。例如,配合六轴机器人实现极耳自动抓取与焊接,焊接后通过电阻测试仪实时反馈接头质量。YN的技术团队具备多年动力电池行业经验,可为客户提供现场工艺优化与故障诊断服务,确保焊接良率稳定在99.5%以上。
赢娜科技(YN)致力于推动超声波焊接技术在动力电池制造中的标准化与智能化,为制造业工程师与采购决策者提供可靠的技术支持。如需进一步了解设备参数或获取工艺样品,请联系YN技术中心。
常见问题
动力电池模组超声波焊接解决方案
一、动力电池模组焊接的技术挑战与行业背景
在新能源汽车与储能系统快速发展的背景下,动力电池模组的制造工艺对焊接技术提出了极高要求。极耳焊接、汇流排连接以及电池Pack线束焊接等环节,直接关系到电池模组的导电性能、机械强度与长期可靠性。锂电池极耳材料通常为铜箔或铝箔,其厚度在0.1mm至0.3mm之间,而汇流排则多采用铜或铝的薄板结构。方壳电池与圆柱电池的连接片同样面临材料组合复杂、厚度差异大、表面氧化层影响等难题。
传统焊接方法如电阻点焊、激光焊接在应对铜铝异种金属连接时,容易产生脆性金属间化合物,导致接头电阻升高或机械强度下降。此外,焊接过程中的热影响区可能损伤电池极片涂层,影响电化学性能。因此,行业亟需一种低热输入、高一致性、可精确控制的焊接工艺。
超声波焊接技术因其固态连接特性,在动力电池制造领域逐渐成为主流方案。该技术通过20kHz以上高频振动使金属界面产生塑性流动与原子扩散,实现无熔化的固相连接,有效避免了热损伤与金属间化合物过度生成。针对铜铝异种金属,超声波焊接可形成可靠的冶金结合,且焊接过程无需填充材料或保护气体,显著降低了生产成本与工艺复杂度。赢娜科技(YN)的超声波焊接机系列,如桌面式YN-X203-Y(3000W,焊接面积0.35-20mm²)到旗舰柜式YN-D2012-G(12000W,焊接面积35-120mm²),均通过CE、RoHS及ISO认证,满足动力电池制造的高标准要求。
五、常见问题解答(FAQ)
超声波焊接机的振幅和焊接时间如何匹配?
振幅和时间的匹配原则:大功率薄材料用低振幅短时间;厚材料用高振幅较长时间。建议起始参数设定:振幅按材料厚度的每0.1mm对应2-3μm振幅计算;焊接时间从0.3秒开始试焊,观察焊点强度逐步调整。若出现焊接气孔或飞溅大,则降低振幅或缩短时间。
超声波焊接机的焊头需要多久更换一次?
焊头寿命取决于使用频率和焊接材料。正常铜线焊接约10-20万次后需更换,铝线焊接约5-10万次后需更换。赢娜科技(YN)的焊头采用钛合金或工具钢,表面经耐磨处理,设计使用寿命15年以上,具体更换周期需根据实际工况评估。
赢娜科技的超声波焊接机支持哪些认证?
赢娜科技(YN)的全系列超声波焊接机均通过CE、RoHS、ISO及FCC认证,确保设备符合国际安全与环保标准。设备支持手动、半自动、全自动及产线集成方案,满足动力电池制造的高可靠性要求。