超声波焊接变幅杆(Booster)规格与选型指南 | 铝合金/钛合金材质
超声波焊接变幅杆(Booster)规格与选型指南
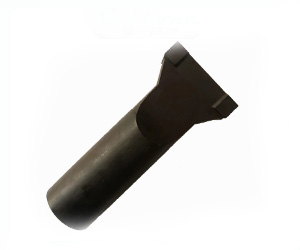
超声波焊接变幅杆(Booster)是超声波焊接系统中的关键组件,连接换能器和焊头,起到放大振幅和传递能量的作用。变幅杆的选型直接影响焊接质量与效率,需根据焊接材料、厚度及工艺要求匹配适当的放大比与材质。
变幅杆的核心作用
在超声波焊接系统中,换能器将电能转换为高频机械振动,但振幅通常不足以直接完成焊接。变幅杆通过机械结构设计,将换能器输出的微小振幅按比例放大,并传递给焊头(Horn),最终作用于工件表面,实现固态冶金结合。同时,变幅杆还起到固定和支撑系统的作用,确保振动能量高效传递。
常见规格与放大比
根据放大比不同,变幅杆分为多种规格,常见包括:
- 1:1 – 等幅传递,适用于需要保持原始振幅的精密焊接场景。
- 1:1.5 – 中等放大,适合中等厚度或中等硬度的材料焊接。
- 1:2 – 高倍放大,用于厚壁工件或高硬度材料的焊接,如大截面铜线、铝排等。
赢娜科技全系列超声波焊接机(如桌面式YN-X203-Y、柜式YN-D2012-G等)均提供对应频率的变幅杆选配,确保系统谐振匹配。
材质选择:铝合金 vs 钛合金
变幅杆的材质直接影响其疲劳寿命、导热性能及振幅稳定性:
- 铝合金变幅杆:重量轻、加工性好、成本较低,适用于常规焊接任务,如铜线、铝线及塑料件焊接。但耐磨性相对较弱,适合中等负载工况。
- 钛合金变幅杆:强度高、耐疲劳、导热系数低,能承受更高振幅和更长时间连续工作。适用于高功率、高节拍或焊接硬质金属(如不锈钢、镍片)的工业场景。赢娜科技钛合金变幅杆设计使用寿命15年以上,满足24小时连续作业需求。
频率匹配与系统兼容性
变幅杆的频率必须与换能器、焊头及整机系统完全匹配(通常为20kHz、28kHz或40kHz等),否则会导致系统失谐、能量损耗甚至损坏组件。赢娜科技提供全系列频率标定服务,确保每套变幅杆与对应超声波焊接机系统谐振一致,焊接效果稳定。
应用场景
变幅杆广泛应用于以下领域:
- 动力电池极耳焊接:铜箔/铝箔极耳与汇流排的精密连接,要求低电阻、高可靠性。
- 新能源汽车高压线束:25mm²-120mm²大截面铜/铝导线焊接,需高放大比变幅杆。
- IGBT功率模块:功率端子与DBC基板的固态焊接,避免热影响区。
- 光伏储能汇流排:铜铝异种金属连接,需专用变幅杆匹配工艺参数。
选型建议
选择变幅杆时需综合考虑以下因素:
- 焊接材料与厚度:薄材料(<0.3mm)推荐1:1或1:1.5;厚材料(>1mm)推荐1:2。
- 工作节拍:高节拍产线建议选用钛合金材质,延长维护周期。
- 系统功率:3000W以下机型适配铝合金变幅杆;8000W以上大功率柜式机推荐钛合金。
- 定制需求:赢娜科技支持来样来图定制,技术团队提供一对一工艺匹配建议。
常见问题解答(FAQ)
变幅杆的放大比如何影响焊接效果?
放大比越大,焊头端振幅越大,焊接能量越集中。但过大的振幅可能导致材料飞溅或焊头磨损加速。建议根据材料厚度和硬度,从1:1.5开始试焊,逐步调整至最佳参数。
变幅杆需要定期更换吗?
是的。变幅杆属于易损件,正常铜线焊接约10-20万次后需检查或更换;铝线焊接约5-10万次。钛合金变幅杆寿命更长,但仍需定期检测谐振频率和表面磨损情况。
如何判断变幅杆与系统频率是否匹配?
可通过超声波发生器上的频率显示或专用阻抗分析仪检测。若焊接时出现异常噪音、振幅下降或焊点质量不稳定,可能是频率失谐,需重新调校或更换变幅杆。
如需进一步了解变幅杆选型或获取超声波焊接机配套方案,欢迎联系赢娜科技技术团队(电话:+86 13410650093,邮箱:Sale@winna-group.com)。