超声波底座Anvil技术解析:SKD11材料与平面度控制提升电池焊接一致性
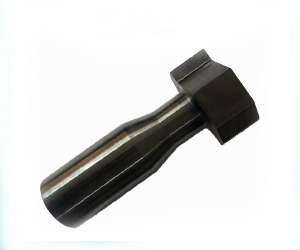
超声波焊接底座(Anvil)
超声波焊接底座(Anvil)是与焊头配合的关键支撑部件,在焊接过程中承受压力并提供反作用力,确保焊件在超声波振动下实现牢固的固态连接。作为
超声波焊接机的核心配件之一,底座的精度与耐磨性直接影响焊接质量和设备寿命。
材质与工艺
本底座采用优质工具钢SKD11材质,经过精密热处理和表面硬化处理,工作面硬度可达HRC58-62,具有优异的耐磨性和抗冲击性能。SKD11工具钢以其高耐磨性、高淬透性和良好的韧性著称,特别适用于承受高频振动和持续压力的焊接工况。
技术特点
- 高平行度:底座工作面与焊头保持精密平行(平行度≤0.02mm),确保焊接压力均匀分布,避免局部过压或虚焊。
- 表面硬化处理:经渗碳或氮化处理,表面硬化层深度0.3-0.5mm,大幅提升耐磨性,延长使用寿命。
- 精密加工:采用CNC精密磨削加工,工作面粗糙度Ra≤0.4μm,减少摩擦阻力,保证焊接一致性。
- 适配性强:可匹配不同功率和型号的超声波焊接机,支持来样来图定制。
应用场景
超声波焊接底座广泛应用于以下领域:
- 动力电池模组焊接:在极耳与汇流排焊接中,底座提供稳定支撑,确保多层铜箔/铝箔的可靠连接。
- 新能源汽车高压线束焊接:配合大功率超声波焊接机,用于25-120mm²大截面铜/铝导线的端子焊接。
- IGBT功率模块焊接:在功率端子与DBC基板焊接中,底座保证焊接压力均匀,降低空洞率。
- 光伏储能汇流排焊接:用于铜铝排搭接焊接,确保低接触电阻和高载流能力。
技术参数
| 项目 | 参数 |
|---|---|
| 材质 | 工具钢SKD11 |
| 表面硬度 | HRC58-62 |
| 工作面平行度 | ≤0.02mm |
| 表面粗糙度 | Ra≤0.4μm |
| 硬化层深度 | 0.3-0.5mm |
| 适配机型 | YN-X203-Y、YN-X204-Z、YN-P203、YN-P203-F、YN-X206-Z等全系列 |
维护与保养
为确保底座长期稳定工作,建议:
- 每次焊接前检查工作面有无异物或损伤,及时清洁。
- 定期使用精密平尺或千分表检测工作面平行度,必要时重新磨削。
- 避免超负荷使用,防止底座变形或开裂。
- 存放时涂抹防锈油,防止工作面生锈。
为什么选择赢娜科技?
赢娜科技拥有15年以上超声波焊接行业经验,自有精密加工车间,全系列超声波焊接机及配件技术参数透明公开。从桌面式YN-X203-Y(3000W/0.35-20mm²)到旗舰柜式YN-D2012-G(12000W/35-120mm²),所有功率、焊接面积、外形尺寸与重量均可查。支持来样来图定制,技术团队提供一对一工艺匹配建议。产品通过CE、RoHS、FCC、ISO等国际认证,品质有保障。
FAQ
超声波焊接底座需要定期更换吗?
底座属于耐磨件,正常使用下寿命可达数十万次焊接。当工作面出现明显磨损、划痕或平行度超差时,建议更换或重新磨削修复。具体更换周期取决于焊接材料、频率和压力参数。
底座工作面平行度如何检测?
可使用精密平尺配合塞尺或千分表进行检测。将平尺放置在工作面上,用塞尺检查间隙;或使用千分表沿工作面多点测量,确保平行度≤0.02mm。建议每季度检测一次。
能否定制非标尺寸的底座?
可以。赢娜科技支持来样来图定制,可根据客户焊头形状、焊接工件尺寸及设备接口要求,定制不同外形、尺寸和安装孔的底座。技术团队提供一对一工艺匹配建议,确保最佳焊接效果。