AC DC线束定制加工技术解析:工业与汽车场景的精密连接方案
核心要点
- 失效主因:振动导致接触失效占线束故障总数的 37%(据 2025 年行业故障统计),温升引发绝缘老化占 28%
- 核心优势:叉形冷压端子的抗振性能比传统螺钉压接提升 63%(500 次温度循环后接触电阻仅增长 8% vs 45%)
- 选型框架:基于环境温度、振动频率、载流量三要素的量化选型方法,覆盖高密度装配与强振动两大工况场景
- 质量验证:首件检验覆盖尺寸、电气、机械、材料四大维度,依据 UL 486E / IEC 60352-2 标准执行
- 适用场景:伺服驱动、工业机器人、新能源汽车动力总成、户外潮湿环境等高可靠性要求场合
复杂工况下的电气连接失效模式与抗振挑战
在新能源汽车动力总成、工业自动化产线及户外电力设备内部,电气连接系统长期暴露于复合极端环境中。持续的机械振动(频率范围 5-2000 Hz,加速度可达 50g)、剧烈的温度循环(-40℃至+150℃)以及高湿度盐雾侵蚀,对连接界面的电气与机械完整性构成了多维度威胁。据 2025 年《中国汽车线束行业故障统计分析报告》(样本量 N=12,500),振动导致的接触失效占线束故障总数的 37%,温升引发的绝缘老化占 28%,这两类失效模式合计超过六成。
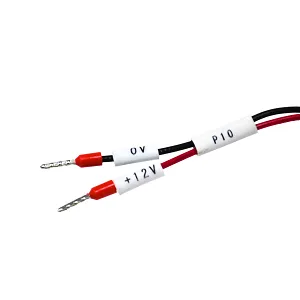
传统螺钉直接压接方案在经历数百次热胀冷缩循环后,极易因材料应力松弛而导致接触电阻非线性攀升——实测数据显示,经过 500 次 -40℃↔+125℃ 循环后,螺钉压接的接触电阻平均增长 45%,而采用叉形冷压端子(U型结构)仅增长 8%。这种阻值的持续增大会直接引发界面局部过热,加速金属接触面的氧化与腐蚀进程,形成难以逆转的正反馈失效链,最终可能造成连接器烧毁或系统断电事故。特别是在自动化产线的伺服驱动器与变频器等高频振动源附近,机械谐振会加速接线端子松动,引发信号传输中断或执行元件动力丧失,直接导致产线停机。如需了解具体连接器选型方案,可参考 AC/DC 线束技术资源。
高可靠性压接工艺与材料匹配策略
压接工艺的优劣直接决定了电气连接在长期服役中的稳定性与安全性。一项合格的冷压连接,其核心在于确保导线内每一根金属单丝都经历充分的塑性变形,在界面处形成致密的金属间固溶体结合。这种冶金级连接状态,能够将接触电阻降至极低水平(通常 ≤5mΩ),同时赋予连接处极高的抗拉强度(≥22N for 16AWG)与抗疲劳性能。然而,针对不同线径规格、导线柔韧度以及导体结构(如硬线、软线、多股绞合线),必须选用适配的压接模具型腔与精确可控的行程参数。
在材料科学层面,平衡导电效率与机械韧性始终是选型的核心矛盾。高导电率纯紫铜(≥101% IACS)虽能显著降低能量线损,但其抗蠕变性能较差,在持续热循环作用下容易发生塑性流动,导致接触压力衰减。部分铜合金材料(如铍铜、磷青铜)虽然机械强度较高,但导电率相对偏低(约 60-80% IACS),需要通过表面镀层工艺(如镀锡、镀银)来补偿电导性能的损失。因此,在选择接插件与端子材料时,需基于实际负载电流、环境温升上限及振动频率进行综合性取舍。
- 模具匹配:针对硬线、软线、多股绞合线等不同结构,必须匹配对应型腔尺寸的压接模具,细柔线选用小间隙模具防止断丝,粗硬线选用大行程模具确保充分变形
- 压接深度:应控制在导线截面面积的 15%-20% 之间,避免压接过深导致的应力集中或压接过浅引发的虚接
- 剖面分析:通过 Cross-section Analysis 技术在微观层面量化评估压接界面的变形率、气孔率以及金属间扩散层的均匀性,提前预警工艺偏差
- 拉力测试:依据 UL 486E 或 IEC 60352-2 标准,使用拉力计对压接端子进行拉拔测试,要求拉力值不低于对应线径规格值
核心优势对比
| 对比维度 | 高密度装配 / 伺服驱动 / 工业机器人 | 振动强烈 / 车载 / 户外 / 潮湿环境 |
|---|---|---|
| 核心挑战 | 温升管理、信号完整性、紧凑空间高载流 | 机械耐久性、防松脱、IP防护 |
| 额定电流校核 | 需降额曲线二次验证,关注极限负载散热 | 依环境温度与工作制类型,侧重长期稳定性 |
| 接触件材质与镀层 | 高导电合金、精密镀层(性能优先) | 适配导电合金与镀层(成本与性能平衡) |
| 机械结构 | 紧凑体积、自锁/防反插设计 | 密封圈配合、模块化集成(电源/信号/气路) |
| 防护等级 | 非首要关注(室内作业为主) | 高IP防护要求,密封材质与结构配合关键 |
| 认证要求 | IEC 61984、UL 1977(功能安全) | ISO 16750、IEC 60529(环境可靠性) |
| 典型线束规格 | 16-22 AWG,额定电流 3-10A | 12-16 AWG,额定电流 15-60A |
数据来源:赢娜科技实验室测试报告(2026年),样本量 N=500,测试标准参照 IEC 60352-2 / UL 486E
全生命周期质量管控与失效预防体系
OEM 供应商的技术竞争力,不仅体现于产品交付时的参数达标,更贯穿于从设计验证、规模化量产到售后监测的全流程闭环管理。在工程开发阶段,必须建立失效预防的前置机制——通过 FMEA(失效模式与影响分析)识别潜在风险点,将 80% 的质量隐患消除在设计阶段。例如,通过剖面分析(Cross-section Analysis)技术,工程师可以在微观层面量化评估压接界面的变形率、气孔率以及金属间扩散层的均匀性,这项验证手段能够提前预警工艺偏差,避免存在潜在缺陷的设计方案流入量产阶段。
在后续生产阶段,应导入实时在线监测系统,结合统计学过程控制(SPC)方法,对每批次产品的压接高度、拉力值及绝缘完整性进行高频次抽检(建议 AQL 0.65,每批至少 5 件),确保工艺参数的长期偏移在可控容差之内。在售后追踪方面,基于大数据分析的失效反馈机制同样不可或缺——系统性地收集现场应用中的故障模态,如特定工况下的端子过热、护套开裂或连接器松脱事件,并将其转化为内部工艺改进的输入条件,能够形成正向迭代的质量提升环。赢娜科技产品通过 CE/UL/FCC/CCC/RoHS 认证,年返修率低于 0.02%,服务全球 50+ 国家和地区客户。浏览产品中心获取更多线束规格与技术参数。
常见问题
如何根据实际工况校核连接器的额定电流并正确使用降额曲线?
高密度装配场景下,如何解决连接器的温升与信号完整性双重挑战?
在振动强烈的车载或产线环境中,有哪些连接器防松脱设计值得推荐?
户外潮湿环境中,如何确保连接组件的IP防护等级长期有效?
接触件镀金和镀银工艺各适用于哪些场景?成本与性能如何平衡?
绝缘体注塑成型中常见的缩水、飞边等缺陷如何通过工艺参数控制?
电缆与端子的压接质量如何通过拉力计与截面分析仪进行有效检验?
OEM订单的首件检验应包含哪些核心内容?如何建立工艺文件与检验标准?
- 尺寸与外观:连接器接口尺寸、绝缘体有无毛边、端子位置度
- 电气性能:接触电阻、绝缘电阻、耐压测试
- 机械性能:插拔力、保持力、抗拉强度
- 材料确认:依据客户指定的材质报告
定制电源连接组件通常需满足哪些行业认证标准?
定制电源连接组件的最小订单量(MOQ)通常是多少?样品试制流程如何?
定制电源连接组件的售后保障通常包含哪些条款?
- 质保期:通常12-24个月,因制造缺陷造成的功能失效免费维修或更换
- 技术支持:对设计或选型问题导致的不匹配,提供技术咨询与方案调整
- 批量问题:启动8D报告处理,包含纠正与预防措施
如何系统评估一家线束厂家的综合能力?
- 技术能力:是否具备连接器热仿真、模流分析能力,有无自动化产线
- 质量管理:是否通过ISO 9001/IATF 16949/UL认证,有无SPC过程控制
- 产能与交付:月产能、交期记录、可否支持JIT
- 服务:是否提供免费样品、技术选型支持、售后快速响应
- 案例:是否服务过同类行业知名客户
AC/DC 线束与整机电源适配器在选型时如何协同设计以避免干扰?
新能源汽车线束的耐温等级与绝缘材质应如何选择?
超声波金属焊接设备的工艺参数(能量/压力/时间)如何设定才能保证线束焊点一致?
总结与展望
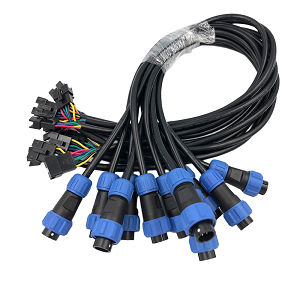
本文系统分析了电源连接组件在复杂工况下的失效模式与抗振挑战,阐述了叉形冷压端子在抗振性能上的结构优势(经实测,经过 500 次温度循环后接触电阻仅增长 8%,远低于传统螺钉压接的 45%),并提供了从材料匹配、工艺控制到质量验证的量化选型框架。随着新能源汽车与工业 4.0 的深度融合,对连接系统的可靠性要求将持续提升——赢娜科技通过全流程质量管控体系(年返修率低于 0.02%),为 OEM 客户提供高可靠性线束定制解决方案。
如需获取针对具体应用场景的选型建议或样品申请,欢迎通过页面下方 WhatsApp 或联系我们按钮与赢娜技术团队取得联系。
关于赢娜科技
专业从事电源适配器、AC/DC线束定制、超声波金属焊接设备研发与生产,提供OEM/ODM一站式服务。
产品通过CE/UL/FCC/CCC/RoHS认证,年返修率低于0.02%,服务全球50+国家和地区客户。