การเชื่อมแท็บขั้วแบตเตอรี่ด้วยคลื่นเสียงความถี่สูง | การเชื่อมแผ่นขั้วและแผ่นอิเล็กโทรดของแบตเตอรี่ลิเธียม
ประเภทการเชื่อม
การเชื่อมแท็บแบตเตอรี่ด้วยอัลตราโซนิก (Ultrasonic Battery Tab Welding) — การเชื่อมต่อฟอยล์หลายชั้นของแผ่นอิเล็กโทรดแบตเตอรี่ (อะลูมิเนียมฟอยล์/ทองแดงฟอยล์) กับแท็บ (อะลูมิเนียมแท็บ/นิกเกิลแท็บ) โดยใช้การสั่นสะเทือนอัลตราโซนิกเพื่อให้เกิดการเชื่อมแบบโซลิดสเตต ซึ่งเป็นกระบวนการหลักในการผลิตเซลล์แบตเตอรี่ลิเธียม
แผ่นอิเล็กโทรดที่เหมาะสม: ทองแดงฟอยล์ (8~20μm)×หลายชั้น + นิกเกิลแท็บ (0.1~0.3 มม.)
อะลูมิเนียมฟอยล์ (12~20μm)×หลายชั้น + อะลูมิเนียมแท็บ (0.1~0.3 มม.)
ผลการเชื่อม: อัตราการเชื่อมติด ≥95% | ความแข็งแรงลอก ≥80% ของความแข็งแรงแท็บ | ไม่มีรอยแตกบนแผ่นอิเล็กโทรดหลังการเชื่อม
ข้อดีของกระบวนการ
การเชื่อมแท็บแบตเตอรี่ต้องการความแม่นยำและความสม่ำเสมอสูงมาก — หากจุดเชื่อมลึกเกินไปจะทำให้แผ่นอิเล็กโทรดเสียหายและเกิดการลัดวงจรภายใน หากจุดเชื่อมตื้นเกินไปจะทำให้ความต้านทานภายในเกินค่ามาตรฐาน อุปกรณ์เชื่อมของเราใช้เทคโนโลยีชดเชยพลังงานแบบเรียลไทม์ (RTC) เพื่อรักษาค่าเบี่ยงเบนพลังงานในการเชื่อมแต่ละครั้งให้ < ±3% ในการผลิตต่อเนื่อง ควบคู่กับระบบระบุตำแหน่งด้วยภาพ CCD ทำให้ความแม่นยำในการจัดตำแหน่งแท็บสูงถึง ±0.1 มม. ซึ่งตรงตามข้อกำหนดกระบวนการที่เข้มงวดของแบตเตอรี่รถยนต์ไฟฟ้าและแบตเตอรี่กักเก็บพลังงาน
ประเภทเซลล์แบตเตอรี่ที่เหมาะสม: แบตเตอรี่ทรงกระบอก (18650/2170/4680), แบตเตอรี่อลูมิเนียมสี่เหลี่ยม, แบตเตอรี่ซอฟต์แพ็ค
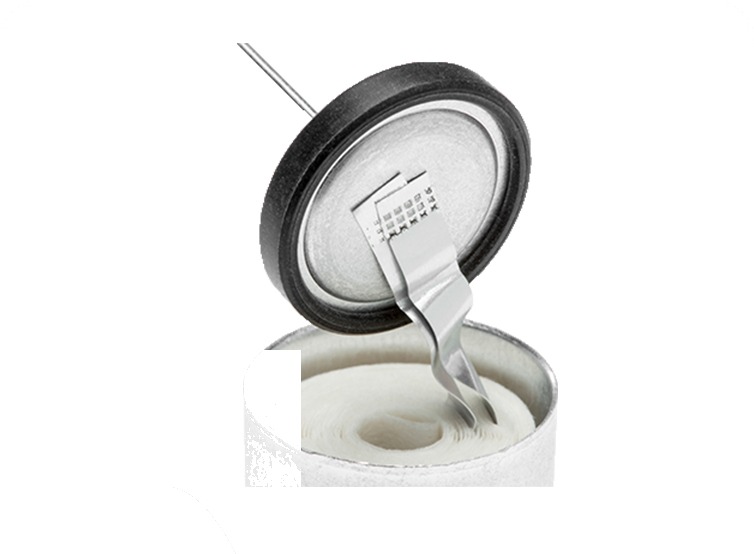
▼ ภาพตัวอย่างชิ้นงานเชื่อมแท็บแบตเตอรี่