การเชื่อมทองแดง-อะลูมิเนียมด้วยคลื่นเสียงความถี่สูง | กระบวนการเชื่อมโลหะต่างชนิด
ประเภทการเชื่อม
การเชื่อมบัสบาร์ทองแดง-อะลูมิเนียมด้วยอัลตราโซนิก (Ultrasonic Cu-Al Busbar Welding) — การเชื่อมต่อโลหะต่างชนิดระหว่างบัสบาร์ทองแดง (Cu busbar) และบัสบาร์อะลูมิเนียม (Al busbar) โดยใช้การเชื่อมแบบโซลิดสเตตด้วยอัลตราโซนิก เพื่อแก้ปัญหาชั้นสารประกอบระหว่างโลหะที่เปราะบางเกินไปในรอยต่อทองแดง-อะลูมิเนียม ซึ่งเกิดจากการเชื่อมบัดกรี/เชื่อมความต้านทานแบบดั้งเดิม
ชุดค่าผสมที่เหมาะสม: ทองแดง (0.3~3.0 มม.) + อะลูมิเนียม (0.5~4.0 มม.)
ผลการเชื่อม: ชั้นสารประกอบระหว่างโลหะที่รอยต่อ ≤2μm | ความแข็งแรงเชื่อม ≥90% ของความแข็งแรงวัสดุฐานอะลูมิเนียม
ประสิทธิภาพการนำไฟฟ้า: ความต้านทานสัมผัส ≤ ความต้านทานความยาวเทียบเท่าของวัสดุฐานอะลูมิเนียม
ข้อดีของกระบวนการ
การเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียมเป็นกระบวนการสำคัญในการผลิตชุดแบตเตอรี่พลังงานใหม่ การเชื่อมอัลตราโซนิกจะทำการเชื่อมต่อในสถานะของแข็ง หลีกเลี่ยงเฟสเปราะ (CuAl₂, Cu₉Al₄ ฯลฯ) ที่เกิดจากการละลายร่วมกันของทองแดงและอะลูมิเนียมในการเชื่อมหลอมเหลว ซึ่งช่วยเพิ่มความน่าเชื่อถือในระยะยาวของจุดเชื่อมได้อย่างมาก หลังการทดสอบละอองเกลือ 48 ชั่วโมงและการทดสอบวงจรความร้อน -40°C ถึง +125°C ประสิทธิภาพของจุดเชื่อมไม่ลดลง
การใช้งานอย่างแพร่หลายใน: การเชื่อมต่อ Busbar ในโมดูลแบตเตอรี่รถยนต์ไฟฟ้า, แถบเปลี่ยนผ่านทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงาน, การเชื่อมต่อเปลี่ยนผ่านทองแดง-อะลูมิเนียมภายในแท่นชาร์จ
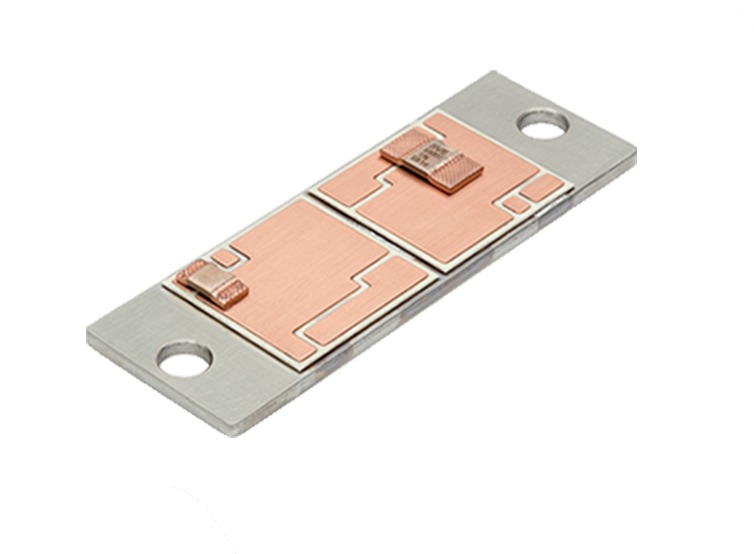
▼ ภาพตัวอย่างชิ้นงานเชื่อมบัสบาร์ทองแดง-อะลูมิเนียม