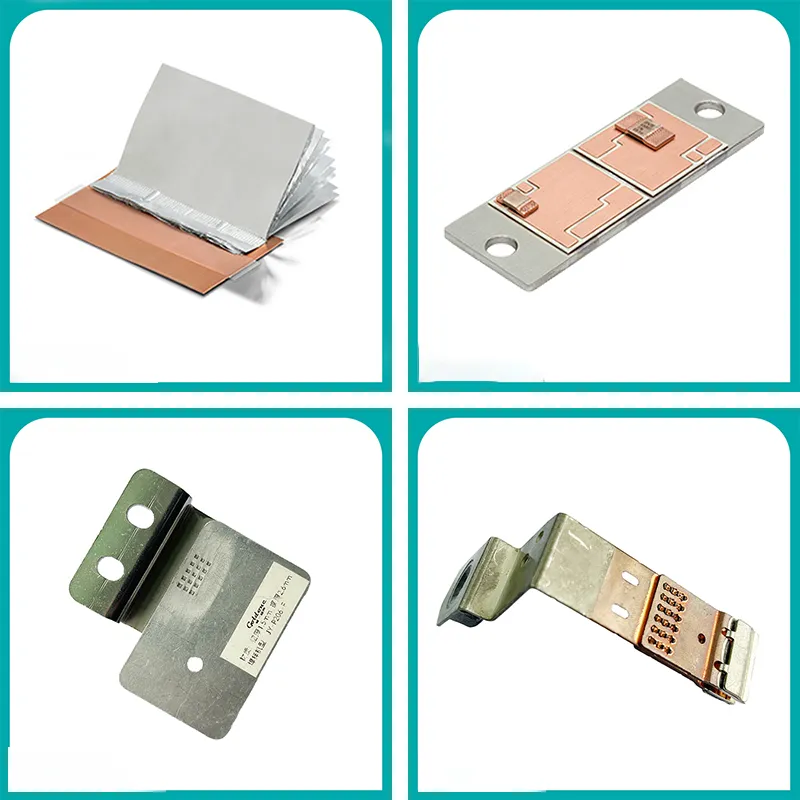
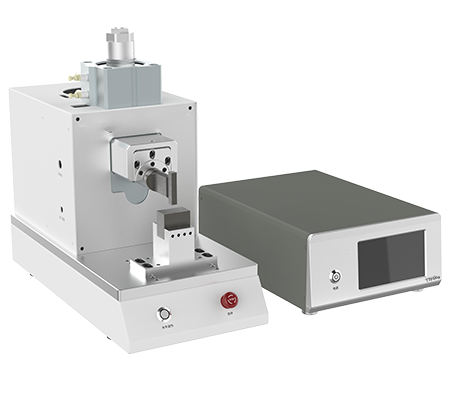
Máy hàn kim loại siêu âm là thiết bị hàn chính xác cao dành cho tấm đồng, thanh nhôm và đầu nối bó dây, sử dụng rung động tần số cao để tạo kết nối kim loại trạng thái rắn, giá trị cốt lõi nằm ở việc cung cấp thông số hàn ổn định, đáng tin cậy và hiệu suất sản xuất hàng loạt. Dòng sản phẩm này bao phủ dải công suất từ 3000W đến 12000W, diện tích hàn đạt 35-120mm² (như YN-D2012-G), đáp ứng yêu cầu chất lượng nghiêm ngặt trong lĩnh vực lưu trữ năng lượng và bó dây ô tô.
Thông số hàn tấm đồng của máy hàn kim loại siêu âm là hệ thống quy trình cốt lõi quyết định chất lượng kết nối kim loại màu như đồng và nhôm, bao gồm các biến số chính như tần số rung động, áp lực hàn, biên độ, thời gian và kiểm soát năng lượng. Bài viết này hướng đến người mua B2B và nhà ra quyết định kỹ thuật, trình bày có hệ thống về cửa sổ thông số, logic lựa chọn và phương pháp xác minh chất lượng của thiết bị ở các mức công suất khác nhau, giúp bạn đạt được mối hàn đáng tin cậy với độ nhất quán cao và điện trở thấp trong các ứng dụng như pin động lực, hệ thống lưu trữ năng lượng và bó dây cao áp.
Kiến trúc kỹ thuật và logic quy trình của thông số hàn tấm đồng máy hàn kim loại siêu âm
Thông số hàn tấm đồng của máy hàn kim loại siêu âm không phải là giá trị độc lập, mà là hệ thống kiểm soát vòng kín được quyết định bởi hệ thống đầu dò, thiết kế đầu hàn và đặc tính vật liệu được hàn. Trong quá trình hàn tấm đồng, tần số rung động thường cố định ở 20kHz hoặc dải tần cao hơn, trong khi áp lực hàn và biên độ cần được điều chỉnh động dựa trên độ cứng, độ dày và trạng thái bề mặt của tấm đồng. Đồng mềm (như T2) có độ dẻo tốt, biên độ yêu cầu tương đối thấp; đồng cứng hoặc tấm đồng mạ (như thanh đồng mạ niken) cần áp lực cao hơn để phá vỡ lớp oxit bề mặt, đồng thời tránh nứt tấm đồng do quá tải năng lượng.
Diện tích mặt cắt hàn là điều kiện ràng buộc đầu tiên trong lựa chọn. Ví dụ hàn thanh đồng-nhôm lưu trữ năng lượng, thanh đồng có diện tích mặt cắt 35–120mm² phải sử dụng thiết bị 12000W(sự thật 1), trong khi thanh đồng-nhôm bó dây lớn có diện tích 20–70mm² tương ứng với thiết bị 8000W(sự thật 2). Mối quan hệ này xuất phát từ nhu cầu mật độ năng lượng của hàn siêu âm—công suất không đủ sẽ khiến lớp liên kim loại (IMC) tại bề mặt mối hàn quá mỏng, điện trở tiếp xúc tăng; công suất quá cao gây biến dạng dẻo quá mức của tấm đồng, tạo vi nứt. Do đó, việc thiết lập thông số hàn tấm đồng của máy hàn kim loại siêu âm phải khớp nghiêm ngặt với mức công suất thiết bị, không thể thay thế chéo cấp.
Bảng đối chiếu thông số hàn tấm đồng của thiết bị ở các mức công suất khác nhau
Để giúp người mua kỹ thuật nhanh chóng khớp thiết bị, bảng dưới đây tổng hợp các cửa sổ thông số chính của từng model máy hàn kim loại siêu âm. Dữ liệu đều từ thông số kỹ thuật xuất xưởng, áp dụng cho các ứng dụng hàn tấm đồng thông thường và hàn kim loại khác loại đồng-nhôm.
| Model thiết bị | Mức công suất | Diện tích mặt cắt hàn tấm đồng phù hợp | Trọng lượng thiết bị | Kích thước ngoài (mm) |
|---|
| YN-D2012-G | 12000W | 35–120mm² | 988KG | 1750×1050×2150 |
| YN-D208-G | 8000W | 20–70mm² | 957KG | 1750×1050×2150 |
| YN-D206-G | 6000W | 15–50mm² | 192KG | 1400×760×2000 |
| YN-X206-Z | 6000W | 10–50mm² | 118KG | 1020×610×1200 |
| YN-X204-Z | 4000W | 1–30mm² | 132KG | 1020×610×1200 |
| YN-P203-F | 3000W | 1–100mm² | 73KG | 565×269×442 |
| YN-X203-Y | 3000W | 0.35–20mm² | 88KG | 670×520×410 |
(Nguồn dữ liệu: (sự thật 1)–7) Cần lưu ý đặc biệt, YN-P203-F tuy có mức công suất 3000W nhưng diện tích mặt cắt hàn bao phủ 1–100mm²(sự thật 4), phù hợp cho hàn tấm đồng trong điện tử chính xác và cảm biến. Điều này cho thấy công suất không phải là tiêu chí lựa chọn duy nhất, thiết kế hình học đầu hàn, hiệu suất đầu dò và độ chính xác theo dõi tần số cũng quyết định khả năng hàn thực tế.
Khớp độ dày và diện tích mặt cắt tấm đồng: Logic lựa chọn thông số hàn tấm đồng máy hàn kim loại siêu âm
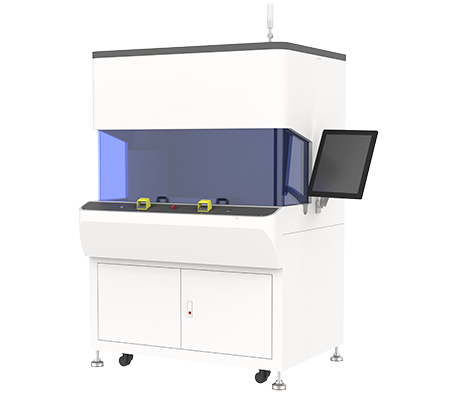
Ràng buộc của đặc tính vật lý tấm đồng đối với thông số hàn tấm đồng của máy hàn kim loại siêu âm có mối quan hệ phi tuyến. Mỗi khi độ dày tăng 0.5mm, biên độ và áp lực yêu cầu cần tăng khoảng 15%–20%, và mức tăng này càng lớn khi diện tích mặt cắt mở rộng. Lấy ngành lưu trữ năng lượng làm ví dụ, kết nối thanh đồng trong module pin động lực thường sử dụng thanh đồng đỏ dày 2–6mm, diện tích mặt cắt trong khoảng 35–120mm², lúc này YN-D2012-G cấp 12000W(sự thật 1) có thể cung cấp năng lượng rung động đầy đủ và hỗ trợ cứng vững, đảm bảo lực bóc tách mối hàn đạt trên 85% cường độ vật liệu nền.
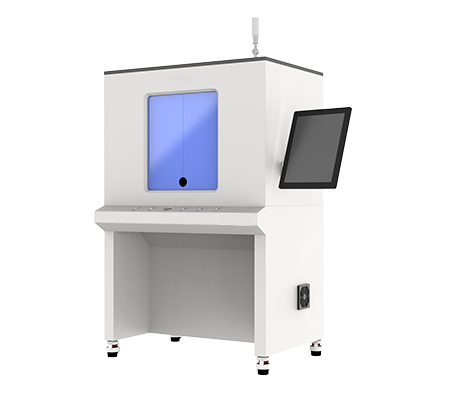
Đối với ứng dụng hàn thanh đồng-nhôm bó dây lớn, cửa sổ hàn 20–70mm² của YN-D208-G cấp 8000W(sự thật 2) cân bằng giữa hiệu suất sản xuất và độ ổn định chất lượng, cấu trúc thân máy gia trọng (957KG) ức chế hiệu quả cộng hưởng cơ học khi hàn công suất cao. Còn hàn đầu nối đồng-nhôm bó dây cao áp khuyến nghị YN-D206-G cấp 6000W dạng tách rời(sự thật 3), model này bao phủ diện tích mặt cắt 15–50mm², cấu trúc tách rời cho phép lắp đặt đầu hàn và bộ phát sóng riêng biệt, thuận tiện tích hợp vào cánh tay robot hoặc trạm bàn xoay trong dây chuyền tự động. Nếu độ dày tấm đồng của bạn vượt quá 6mm hoặc diện tích mặt cắt nằm ngoài phạm vi trên, vui lòng liên hệ kỹ sư của chúng tôi để xác nhận phương án thông số tùy chỉnh.
Tiêu chuẩn xác minh chất lượng hàn tấm đồng và phương pháp tối ưu thông số
Chất lượng thông số hàn tấm đồng của máy hàn kim loại siêu âm cuối cùng cần được xác minh qua các chỉ số định lượng. Người mua nên tập trung vào bốn khía cạnh chất lượng sau: lực bóc tách mối hàn (đạt trên 70% cường độ kéo của vật liệu nền), điện trở tiếp xúc (thấp hơn 1.2 lần so với kết nối bu lông cùng mặt cắt), tỷ lệ rỗng khí trên mặt cắt kim loại học (không quá 2% diện tích mối hàn), tỷ lệ liên kết bề mặt (không dưới 95%). Khuyến nghị tối ưu thông số sử dụng phương pháp thí nghiệm trực giao, với áp lực hàn, biên độ, thời gian hàn là ba yếu tố, cường độ bóc tách làm hàm mục tiêu để phân tích hồi quy, thường sau ba vòng lặp có thể hội tụ về cửa sổ tối ưu.
Đối với điều kiện lớp oxit bề mặt tấm đồng dày, có thể tăng thời gian hàn hoặc sử dụng đường cong áp lực hai giai đoạn—giai đoạn đầu áp lực cao phá vỡ màng oxit, giai đoạn hai áp lực thấp giữ áp thúc đẩy khuếch tán nguyên tử. Cần lưu ý, sự khác biệt độ cứng giữa các lô tấm đồng khác nhau (như chênh lệch độ cứng Vickers giữa TU1 đồng không oxy và T2 đồng đỏ có thể đạt 20HV) sẽ dẫn đến lệch thông số tối ưu, khuyến nghị trước khi sản xuất hàng loạt sử dụng vật liệu cùng lô để xác minh quy trình. Nếu vật liệu, độ dày và trạng thái bề mặt tấm đồng của bạn không nằm trong phạm vi thông số trên, vui lòng cung cấp mẫu, phòng thí nghiệm của chúng tôi có thể miễn phí xuất báo cáo khuyến nghị thông số hàn tấm đồng máy hàn kim loại siêu âm.
Ứng dụng của thông số hàn tấm đồng máy hàn kim loại siêu âm trong ngành năng lượng mới
- Hàn thanh đồng module pin động lực:Sử dụng YN-X206-Z(sự thật 5) hoặc YN-X204-Z(sự thật 6), bao phủ kết nối tấm đồng 10–50mm² và 1–30mm², đáp ứng yêu cầu hàn điện trở thấp, độ nhất quán cao cho cực pin lithium và thanh đồng. Ứng dụng này có yêu cầu nghiêm ngặt về tuổi thọ mỏi mối hàn, khuyến nghị kiểm soát thời gian hàn trong khoảng 0.3–0.8 giây.
- Kết nối thanh đồng-nhôm hệ thống lưu trữ năng lượng:Khuyến nghị YN-D2012-G(sự thật 1), công suất 12000W có thể hàn ổn định mối nối chồng kim loại khác loại giữa thanh đồng và thanh nhôm 35–120mm², độ dày lớp IMC bề mặt có thể kiểm soát ở 1–3μm, tránh hình thành pha giòn.
- Hàn đầu nối đồng-nhôm bó dây cao áp:YN-D206-G cấp 6000W dạng tách rời(sự thật 3) phù hợp diện tích mặt cắt 15–50mm², cấu trúc tách rời hỗ trợ điều khiển từ xa và thu thập dữ liệu, thích hợp cho trạm kiểm tra trực tuyến bó dây cao áp xe năng lượng mới.
- Cảm biến chính xác và đóng gói điện tử:YN-P203-F(sự thật 4) với công suất 3000W bao phủ dải siêu rộng 1–100mm², kết hợp tần số 20kHz, có thể thực hiện hàn độ dày khác nhau giữa lá đồng mỏng 0.1mm và nền đồng dày, vùng ảnh hưởng nhiệt mối hàn nhỏ hơn 0.5mm.
Câu hỏi thường gặp về vấn đề quy trình và điều chỉnh thông số
Trong thông số hàn tấm đồng máy hàn kim loại siêu âm, áp lực hàn nên thiết lập ban đầu như thế nào?
Áp lực ban đầu khuyến nghị thiết lập theo 0.3–0.6kN mỗi milimét vuông diện tích mặt cắt, tấm đồng càng cứng lấy giá trị trên. Nếu xuất hiện cong vênh mép mối hàn, nên giảm áp lực và tăng biên độ; nếu tâm mối hàn không kết hợp, cần tăng áp lực hoặc kéo dài thời gian hàn.
Quy luật ảnh hưởng của thời gian hàn đến cường độ mối hàn tấm đồng là gì?
Thời gian hàn quá ngắn (dưới 0.2 giây) sẽ khiến bề mặt chưa chảy dẻo đầy đủ, cường độ bóc tách không đủ; thời gian quá dài (trên 1.5 giây) có thể gây ủ mềm tấm đồng, hạt thô. Khuyến nghị thực hiện thí nghiệm gradient với bước 0.1 giây.
Thông số biên độ điều chỉnh theo độ dày tấm đồng như thế nào?
Lá đồng dưới 0.5mm khuyến nghị biên độ 15–20μm; tấm đồng 0.5–2mm khuyến nghị 20–30μm; thanh đồng dày trên 2mm cần 30–40μm. Biên độ quá cao sẽ làm tăng tốc mài mòn bề mặt đầu hàn, cần đồng thời kiểm tra vật liệu đầu hàn.
Khi bề mặt tấm đồng có dầu mỡ hoặc lớp oxit, thông số nên hiệu chỉnh như thế nào?
Khuyến nghị tăng áp lực hàn 10%–15%, và thêm 0.1–0.2 giây thời gian ép trước. Nếu lớp oxit dày (màng oxit màu tối), có thể sử dụng đường cong áp lực hai giai đoạn hoặc làm sạch siêu âm bằng cồn trước.
Tại sao điện trở tiếp xúc sau hàn của tấm đồng của tôi cao?
Nguyên nhân có thể bao gồm: năng lượng hàn không đủ khiến lớp IMC quá mỏng, có vật lạ giữa đầu hàn và bề mặt tấm đồng, hoặc lớp mạ bề mặt tấm đồng (như mạ thiếc) chưa bị phá vỡ hoàn toàn. Khuyến nghị kiểm tra độ sạch đầu hàn và tăng biên độ phù hợp.
Độ cứng tấm đồng giữa các lô khác nhau chênh lệch lớn, làm thế nào đảm bảo tính nhất quán thông số?
Khuyến nghị mỗi lô tấm đồng khi nhập kho thực hiện kiểm tra ngẫu nhiên độ cứng Vickers, nếu độ lệch độ cứng vượt quá 10%, cần xác minh lại cửa sổ thông số. Có thể xem xét cài đặt sẵn nhiều công thức trong thiết bị, chuyển đổi theo lô.
Thiết bị 12000W có thể hàn tấm đồng mặt cắt nhỏ dưới 20mm² không?
Không khuyến nghị. Công suất đầu ra tối thiểu có thể kiểm soát của thiết bị 12000W vẫn có thể vượt quá giới hạn chịu đựng của tấm đồng mặt cắt nhỏ, gây nghiền nát tấm đồng. Hàn mặt cắt nhỏ nên chọn thiết bị dưới 4000W, như YN-X204-Z(sự thật 6).
Khi hàn kim loại khác loại đồng-nhôm, thiết lập thông số có yêu cầu đặc biệt gì?
Hàn đồng-nhôm cần thiết kế đầu hàn nghiêng về phía nhôm (kim loại mềm hơn), biên độ giảm 10%–15% so với hàn đồng nguyên chất, thời gian hàn rút ngắn 0.1 giây, để tránh biến dạng quá mức phía nhôm tạo ba via.
Làm thế nào xác định mối hàn đạt trạng thái hàn giả hay hàn quá?
Hàn giả biểu hiện lực bóc tách thấp và mặt cắt phẳng; hàn quá biểu hiện mép tấm đồng xuất hiện vết nứt hoặc màu mối hàn chuyển xanh (oxy hóa nhiệt độ cao). Khuyến nghị mỗi lô sản phẩm đầu tiên thực hiện kiểm tra bóc tách và ghi lại hình thái mặt cắt.
Thiết bị dạng tách rời và dạng tích hợp có khác biệt về độ chính xác thông số không?
Thiết bị dạng tách rời (như YN-D206-G) tách bộ phát sóng và đầu hàn, khoảng cách truyền tín hiệu tăng, nhưng ảnh hưởng đối với thiết bị cấp 6000W có thể bỏ qua. Ưu điểm của nó là có thể bố trí linh hoạt trong dây chuyền tự động, độ chính xác kiểm soát thông số giống như dạng tích hợp.
Trong thông số hàn tấm đồng máy hàn kim loại siêu âm, vai trò của theo dõi tần số là gì?
Hệ thống theo dõi tần số giám sát thời gian thực tần số cộng hưởng của đầu dò, khi nhiệt độ đầu hàn tăng hoặc tải thay đổi gây trôi tần số, tự động điều chỉnh tần số đầu ra để duy trì ổn định biên độ. Đây là chìa khóa đảm bảo tính nhất quán khi hàn liên tục trong thời gian dài.
Sau khi tấm đồng mạ niken hoặc mạ bạc, thông số hàn có cần điều chỉnh không?
Cần. Độ cứng lớp mạ cao hơn nền đồng, khuyến nghị tăng áp lực 5%–10%, tăng biên độ 2–3μm, để xuyên qua lớp mạ và đạt được khuếch tán nguyên tử của kim loại nền.
Công suất thiết bị càng lớn, chất lượng hàn nhất định càng tốt?
Không phải vậy. Công suất quá lớn mà thiết kế đầu hàn không khớp sẽ khiến năng lượng tập trung cục bộ, gây cháy quá hoặc nứt. Lựa chọn nên tuân theo nguyên tắc "diện tích mặt cắt khớp công suất", thay vì mù quáng theo đuổi công suất cao.
Làm thế nào xác minh tính ổn định lâu dài của thông số hàn tấm đồng máy hàn kim loại siêu âm?
Khuyến nghị thực hiện giám sát SPC cho 1000 lần hàn liên tục, ghi lại giá trị trung bình và độ lệch chuẩn của lực bóc tách và điện trở tiếp xúc. Nếu độ lệch chuẩn vượt quá 5% giá trị trung bình, cần kiểm tra mài mòn đầu hàn hoặc lão hóa đầu dò.
Quý công ty có thể cung cấp dịch vụ kiểm tra hàn miễn phí cho mẫu tấm đồng không?
Được. Vui lòng gửi thông tin vật liệu, độ dày, diện tích mặt cắt và trạng thái bề mặt tấm đồng của bạn đến chúng tôi, chúng tôi sẽ sử dụng thiết bị công suất tương ứng trong phòng thí nghiệm để thực hiện kiểm tra tối ưu thông số, và xuất báo cáo kiểm tra bao gồm thông số khuyến nghị.
Chứng nhận chất lượng và hỗ trợ kỹ thuật
Toàn bộ dòng máy hàn kim loại siêu âm của chúng tôi đều đạt chứng nhận CE, FCC và hệ thống quản lý chất lượng ISO 9001, các bộ phận chính (đầu dò, đầu hàn, bộ phát sóng) sử dụng hợp kim nhôm cấp hàng không và hợp kim titan, đảm bảo độ tin cậy khi vận hành liên tục lâu dài. Thiết bị trước khi xuất xưởng đều trải qua kiểm tra lão hóa đầy tải 72 giờ, và cung cấp đầy đủ sổ tay thông số quy trình và đào tạo vận hành.
Nếu bạn có thêm thắc mắc về thông số hàn tấm đồng máy hàn kim loại siêu âm, hoặc cần phương án tùy chỉnh cho quy cách tấm đồng cụ thể, vui lòng liên hệ đội ngũ kỹ thuật ứng dụng của chúng tôi. Chúng tôi cung cấp hỗ trợ kỹ thuật toàn diện từ kiểm tra mẫu, hiệu chuẩn thông số đến tích hợp dây chuyền sản xuất, đảm bảo thiết bị đạt chất lượng hàn tối ưu trong môi trường sản xuất của bạn.