


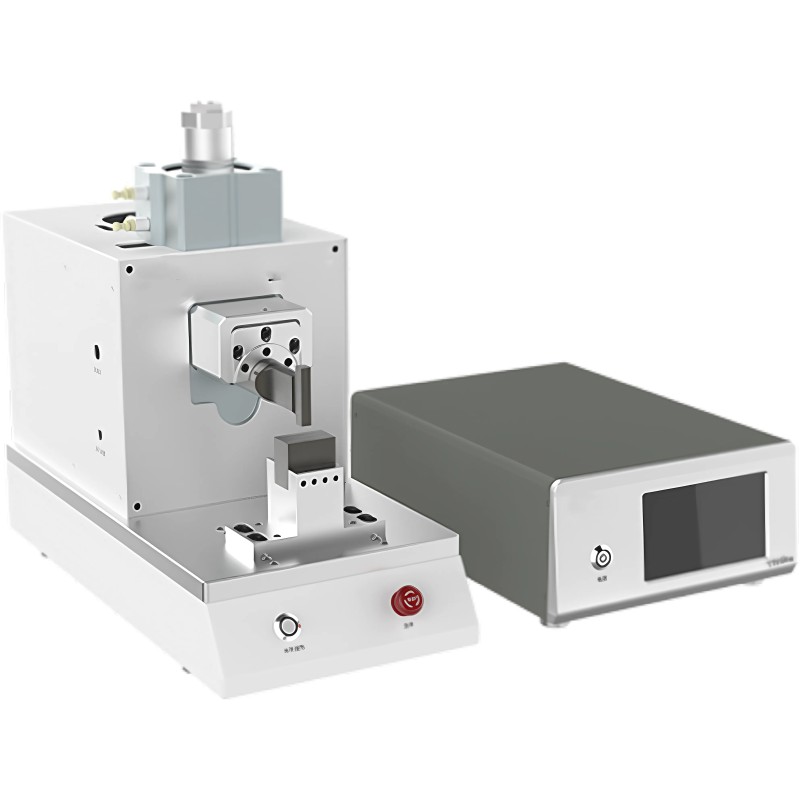
วิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิก: การสาธิตกระบวนการครบวงจรตั้งแต่พื้นฐานจนถึงระดับเชี่ยวชาญ
วิดีโอสอนการใช้งานเครื่องเชื่อมอัลตราโซนิกโลหะรุ่นนี้ ตั้งแต่การเปิดเครื่องและปรับตั้งเบื้องต้นสำหรับมือใหม่ ไปจนถึงการตั้งค่าพารามิเตอร์ละเอียด พร้อมสาธิตขั้นต
วิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิกเป็นชุดทรัพยากรฝึกอบรมทางเทคนิคอย่างเป็นระบบสำหรับองค์กรการผลิต B2B ออกแบบมาเพื่อช่วยให้ผู้ควบคุมเครื่องจักร วิศวกรกระบวนการ และผู้จัดการสายการผลิตสามารถเรียนรู้ทักษะการปฏิบัติงานครบวงจรตั้งแต่การเลือกเครื่องจักร การตั้งค่าพารามิเตอร์ ไปจนถึงการบำรุงรักษาประจำวันได้อย่างรวดเร็ว บทเรียนนี้ครอบคลุมผลิตภัณฑ์ 3 ซีรีส์หลัก ได้แก่ ซีรีส์ D, ซีรีส์ X และซีรีส์ P ครอบคลุมช่วงกำลังไฟฟ้า 3000W ถึง 12000W ตอบสนองความต้องการกระบวนการเชื่อมในหลากหลายสถานการณ์ เช่น แท่งทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงาน ชุดสายไฟยานยนต์ และอุปกรณ์อิเล็กทรอนิกส์ความแม่นยำสูง
วิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิก: ภาพรวมอุปกรณ์และคู่มือการเลือกซื้อ
บทแรกของวิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิก มุ่งเน้นที่แผนผังเทคโนโลยีโดยรวมของประเภทอุปกรณ์และตรรกะการเลือกซื้อ เครื่องเชื่อมโลหะอัลตราโซนิกกระแสหลักในปัจจุบันแบ่งออกเป็น 3 ซีรีส์หลักตามระดับกำลังไฟฟ้าและรูปแบบโครงสร้าง: ซีรีส์ D เป็นอุปกรณ์แบบชิ้นเดียวกำลังไฟฟ้าสูงพิเศษ เหมาะสำหรับการเชื่อมแท่งทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงานและชุดสายไฟขนาดใหญ่; ซีรีส์ X เป็นอุปกรณ์มาตรฐานกำลังไฟฟ้าปานกลาง ใช้กันอย่างแพร่หลายในการเชื่อมโมดูลแบตเตอรี่รถยนต์ไฟฟ้าและขั้วต่อชุดสายไฟลิเธียม; ซีรีส์ P เป็นอุปกรณ์ความแม่นยำสูง ออกแบบมาสำหรับการเชื่อมชิ้นส่วนอิเล็กทรอนิกส์ขนาดเล็ก เช่น เซนเซอร์และรีเลย์
ในกระบวนการเลือกซื้อ พื้นที่เชื่อมเป็นตัวชี้วัดทางเทคนิคที่สำคัญที่สุด ตัวอย่างเช่น การเชื่อมแท่งทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงาน YN-D2012-G มีกำลังไฟฟ้าสูงสุด 12000W พื้นที่เชื่อมครอบคลุม 35-120mm² น้ำหนักเครื่อง 988KG ขนาดภายนอก 1750×1050×2150mm【(ข้อเท็จจริง 1)】【(ข้อเท็จจริง 9)】 อุปกรณ์นี้ใช้สถาปัตยกรรมระดับเรือธงซีรีส์ D ออกแบบมาโดยเฉพาะสำหรับการเชื่อมตัวนำทองแดง-อะลูมิเนียมหน้าตัดขนาดใหญ่ สำหรับสถานการณ์การเชื่อมชุดสายไฟขนาดใหญ่ YN-D208-G ให้กำลังไฟฟ้าขาออก 8000W พื้นที่เชื่อม 20-70mm² น้ำหนักเครื่อง 957KG【(ข้อเท็จจริง 2)】【(ข้อเท็จจริง 10)】 รับประกันความแข็งแรงของการเชื่อมพร้อมกับคำนึงถึงความยืดหยุ่นในการจัดวางสายการผลิต วิดีโอสอนในบทนี้จะสาธิตตรรกะการทำงานและขอบเขตการใช้งานของอุปกรณ์แต่ละช่วงกำลังไฟฟ้าแยกกัน เพื่อช่วยให้ผู้ตัดสินใจจัดซื้อมีความเข้าใจในการเลือกซื้อที่ชัดเจน
การวิเคราะห์หลักการทำงานหลักและการเตรียมความพร้อมก่อนปฏิบัติงาน
หลักการทางฟิสิกส์ของการเชื่อมโลหะอัลตราโซนิกคือการใช้การสั่นสะเทือนทางกลความถี่สูง (โดยทั่วไป 20KHz) เพื่อสร้างความร้อนจากแรงเสียดทานระดับโมเลกุลที่พื้นผิวสัมผัสของโลหะ ทำให้เกิดการเชื่อมแบบโซลิดสเตต กระบวนการนี้ไม่ต้องใช้วัสดุบัดกรี ฟลักซ์ หรือการให้ความร้อนภายนอก รอยเชื่อมมีคุณสมบัติการนำไฟฟ้าที่ดี พื้นที่ได้รับผลกระทบจากความร้อนน้อย และมีความแข็งแรงเชิงกลสูง โมดูลฟังก์ชันหลักของอุปกรณ์ประกอบด้วยเครื่องกำเนิดอัลตราโซนิก ทรานสดิวเซอร์ หัวเชื่อม (Horn) แท่นรองรับ (Anvil) และระบบแรงดันนิวแมติก โมดูลทั้งหมดทำงานร่วมกันเพื่อให้ได้คุณภาพการเชื่อมที่เสถียร
ขั้นตอนการเตรียมความพร้อมก่อนปฏิบัติงานเป็นพื้นฐานในการรับประกันคุณภาพการเชื่อม สำหรับ YN-D206-G ที่มีโครงสร้างแบบแยกส่วน (6000W พื้นที่เชื่อม 15-50mm² น้ำหนัก 192KG ขนาด 1400×760×2000mm【(ข้อเท็จจริง 3)】【(ข้อเท็จจริง 11)】) ต้องจัดเตรียมพื้นที่ติดตั้งสำหรับตู้ควบคุมแยก และตรวจสอบให้แน่ใจว่าบริเวณรอบอุปกรณ์มีการระบายอากาศที่ดี การเชื่อมต่อไฟฟ้าต้องเป็นไปตามข้อกำหนดกำลังไฟฟ้าที่กำหนดของอุปกรณ์ แรงดันลมควรคงที่ในช่วง 0.4-0.6MPa การเลือกหัวเชื่อมและแท่นรองรับต้องพิจารณาจากวัสดุและรูปร่างของชิ้นงาน พื้นที่เชื่อมที่แตกต่างกันต้องใช้ฟิกซ์เจอร์ที่แตกต่างกัน ตัวอย่างเช่น YN-X204-Z มีพื้นที่เชื่อม 1-30mm²【(ข้อเท็จจริง 6)】【(ข้อเท็จจริง 15)】 เหมาะสำหรับการเชื่อมขั้วต่อแบตเตอรี่ลิเธียม การออกแบบหัวเชื่อมต้องตรงกับรูปร่างหน้าตัดของขั้วต่ออย่างแม่นยำ ในบทการเตรียมความพร้อมก่อนปฏิบัติงานของบทเรียนนี้ จะสาธิตขั้นตอนการปฏิบัติงานมาตรฐานของงานเตรียมการแต่ละรายการในรูปแบบวิดีโอทีละขั้นตอน
รายละเอียดขั้นตอนการปฏิบัติงานมาตรฐาน (SOP)
บทปฏิบัติจริงหลักของวิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิก นำเสนอขั้นตอนการปฏิบัติงานมาตรฐานในรูปแบบการสาธิตทีละขั้นตอน SOP ที่สมบูรณ์ประกอบด้วยขั้นตอนสำคัญต่อไปนี้: ขั้นตอนการตรวจสอบตัวเองเมื่อเปิดเครื่อง การตั้งค่าแผงพารามิเตอร์ (พลังงานเชื่อม เวลาเชื่อม ค่าแรงดันลม) การจับยึดและจัดตำแหน่งชิ้นงาน การเริ่มเชื่อมและการตรวจสอบกระบวนการ การประเมินคุณภาพการเชื่อมทันที (การตรวจสอบด้วยตาเปล่าและการทดสอบการลอก) การปิดเครื่องและการบำรุงรักษาประจำวัน
สำหรับอุปกรณ์ในช่วงกำลังไฟฟ้าที่แตกต่างกัน รายละเอียดการปฏิบัติงานมีความแตกต่างอย่างมีนัยสำคัญ ตัวอย่างเช่น การเชื่อมชุดสายไฟแบตเตอรี่รถยนต์ไฟฟ้าที่เป็นตัวแทนโดย YN-X206-Z (6000W พื้นที่เชื่อม 10-50mm² น้ำหนัก 118KG【(ข้อเท็จจริง 5)】【(ข้อเท็จจริง 8)】) ต้องให้ความสำคัญกับการควบคุมความสัมพันธ์ระหว่างพลังงานเชื่อมและเวลาในการกดค้าง เพื่อหลีกเลี่ยงการเชื่อมเกินหรือการเชื่อมหลวม ในขณะที่การเชื่อมอุปกรณ์อิเล็กทรอนิกส์ความแม่นยำสูงที่เป็นตัวแทนโดย YN-P203-F (3000W, 20KHz, พื้นที่เชื่อม 1-100mm², น้ำหนัก 73KG【(ข้อเท็จจริง 4)】【(ข้อเท็จจริง 13)】) เน้นความแม่นยำในการจัดตำแหน่งหัวเชื่อมและการควบคุมแรงดันละเอียด ในบทเรียนจะใช้การสาธิตการเชื่อมจริงร่วมกับภาพระยะใกล้ของแผงพารามิเตอร์ เพื่อช่วยให้ผู้ปฏิบัติงานเข้าใจผลกระทบของชุดพารามิเตอร์ที่แตกต่างกันต่อผลการเชื่อม
การเปรียบเทียบข้อมูลจำเพาะทางเทคนิคหลายรุ่นและกลยุทธ์การปรับแต่งพารามิเตอร์
| รุ่น | กำลังไฟฟ้าที่กำหนด | พื้นที่เชื่อม | น้ำหนักเครื่อง | ขนาดภายนอก | การใช้งาน |
|---|---|---|---|---|---|
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | การเชื่อมแท่งทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงาน |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | การเชื่อมแท่งทองแดง-อะลูมิเนียมชุดสายไฟขนาดใหญ่ |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | การเชื่อมขั้วต่อทองแดง-อะลูมิเนียมสายไฟแรงดันสูง |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | การเชื่อมชุดสายไฟแบตเตอรี่รถยนต์ไฟฟ้า |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | การเชื่อมขั้วต่อแบตเตอรี่ลิเธียม |
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410mm | การเชื่อมโลหะความแม่นยำสูง |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | การเชื่อมเซนเซอร์อิเล็กทรอนิกส์ความแม่นยำสูง |
| JY-D204-F | 4000W/6000W/8000W | 1-35mm² | 82KG | 660×350×680mm | การเชื่อมชุดสายไฟแรงดันกลาง-ต่ำ |
ในด้านการปรับแต่งพารามิเตอร์ ชุดวัสดุที่แตกต่างกันมีความต้องการพารามิเตอร์การเชื่อมที่แตกต่างกันอย่างมีนัยสำคัญ เมื่อเชื่อมโลหะชนิดเดียวกันทองแดง-ทองแดง สามารถเพิ่มพลังงานเชื่อมและลดเวลาเชื่อมได้อย่างเหมาะสม; การเชื่อมอะลูมิเนียม-อะลูมิเนียมต้องลดแอมพลิจูดเพื่อหลีกเลี่ยงการกระเด็นของวัสดุ; การเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียมต้องควบคุมความสัมพันธ์ระหว่างพลังงานเชื่อมและแรงดันอย่างแม่นยำ เพื่อป้องกันการเกิดสารประกอบเปราะระหว่างโลหะมากเกินไป สำหรับหน้าต่างพารามิเตอร์ของ YN-D2012-G ในการเชื่อมแท่งทองแดง-อะลูมิเนียมในระบบกักเก็บพลังงาน แนะนำให้ตั้งค่าพลังงานเชื่อมในช่วง 60%-80% ของกำลังขาออกที่กำหนดของอุปกรณ์ ค่าแรงดันลม控制在 0.5-0.7MPa ค่าที่แน่นอนต้องปรับตามหน้าตัดจริงและสภาพพื้นผิวของชิ้นงาน JY-D204-F (4000W/6000W/8000W พื้นที่เชื่อม 1-35mm²【(ข้อเท็จจริง 12)】) ในสถานการณ์ชุดสายไฟแรงดันกลาง-ต่ำ แนะนำให้ใช้พลังงานเชื่อมต่ำร่วมกับเวลาในการกดค้างนาน เพื่อให้ได้ความแข็งแรงในการเชื่อมที่เสถียร
การสาธิตสถานการณ์การใช้งานทั่วไปและกรณีศึกษากระบวนการ
เทคโนโลยีการเชื่อมโลหะอัลตราโซนิกมีการใช้งานอย่างกว้างขวางในด้านการผลิตทางอุตสาหกรรม สถานการณ์หลัก 3 ประการต่อไปนี้เป็นพื้นที่ที่มีความต้องการของตลาดสูงสุดในปัจจุบัน:
- ด้านการกักเก็บพลังงานใหม่:การเชื่อมแท่งทองแดง-อะลูมิเนียมและบัสบาร์เป็นกระบวนการสำคัญในการผลิตโมดูลแบตเตอรี่กักเก็บพลังงาน YN-D2012-G และ YN-D208-G ด้วยความสามารถกำลังไฟฟ้าสูง สามารถเชื่อมตัวนำหน้าตัดขนาดใหญ่ได้อย่างน่าเชื่อถือในครั้งเดียว【(ข้อเท็จจริง 1)】【(ข้อเท็จจริง 2)】 วิดีโอสอนการใช้งานจะสาธิตตรรกะการตั้งค่าพารามิเตอร์และจุดควบคุมคุณภาพของอุปกรณ์ประเภทนี้ในระหว่างกระบวนการเชื่อมเป็นหลัก
- ด้านชุดสายไฟยานยนต์:การเชื่อมต่อขั้วต่อสายไฟแรงดันสูงและโมดูลแบตเตอรี่รถยนต์ไฟฟ้าต้องการความน่าเชื่อถือทางไฟฟ้าและความแข็งแรงเชิงกลสูงมาก การออกแบบโครงสร้างแบบแยกส่วนของ YN-D206-G ทำให้ง่ายต่อการบูรณาการเข้ากับสายการผลิตอัตโนมัติ【(ข้อเท็จจริง 3)】 ในขณะที่ YN-X206-Z เหมาะสำหรับใช้เป็นอุปกรณ์สถานีงานอิสระ【(ข้อเท็จจริง 5)】 บทเรียนจะสาธิตวิธีการจับยึดและการปรับพารามิเตอร์การเชื่อมของอุปกรณ์ทั้งสองประเภทแยกกัน
- ด้านอุปกรณ์อิเล็กทรอนิกส์ความแม่นยำสูง:การเชื่อมชิ้นส่วนขนาดเล็ก เช่น เซนเซอร์และรีเลย์ มีข้อกำหนดด้านความแม่นยำสูงมาก YN-P203-F และ YN-X203-Y (3000W, 20KHz, พื้นที่เชื่อม 0.35-20mm², น้ำหนัก 88KG【(ข้อเท็จจริง 7)】【(ข้อเท็จจริง 16)】) มีความสามารถในการควบคุมแรงดันที่ละเอียดอ่อน สามารถตอบสนองข้อกำหนดคุณภาพของจุดเชื่อมขนาดเล็ก วิดีโอสอนจะแสดงการจัดตำแหน่งหัวเชื่อมและเทคนิคการปฏิบัติงานเชื่อมภายใต้กล้องจุลทรรศน์
ข้อกำหนดด้านความปลอดภัยในการปฏิบัติงานและระบบการบำรุงรักษาอุปกรณ์
ความปลอดภัยในการปฏิบัติงานและการบำรุงรักษาประจำวันของอุปกรณ์เชื่อมโลหะอัลตราโซนิกเป็นขั้นตอนสำคัญในการรับประกันความต่อเนื่องของการผลิตและอายุการใช้งานของอุปกรณ์ ผู้ปฏิบัติงานต้องผ่านการฝึกอบรมวิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิกอย่างเป็นระบบก่อนจึงจะปฏิบัติงานได้ และต้องปฏิบัติตามข้อกำหนดด้านความปลอดภัยต่อไปนี้อย่างเคร่งครัด: ห้ามยื่นมือหรือส่วนอื่น ๆ ของร่างกายเข้าไปในพื้นที่เชื่อมระหว่างที่อุปกรณ์ทำงาน; ก่อนการซ่อมบำรุงระบบนิวแมติกต้องตัดแหล่งลมและปล่อยแรงดันตกค้าง; การบำรุงรักษาทางไฟฟ้าต้องดำเนินการโดยช่างไฟฟ้าที่ได้รับใบอนุญาต และปฏิบัติตามขั้นตอนการตัดไฟและติดป้ายล็อก
ระบบการบำรุงรักษาประจำวันประกอบด้วย 3 ระดับ: การตรวจสอบรายวัน การบำรุงรักษารายสัปดาห์ และการตรวจสอบรายเดือน รายการตรวจสอบรายวันรวมถึงการตรวจสอบสภาพพื้นผิวของหัวเชื่อมและแท่นรองรับ การตรวจสอบการรั่วซึมของระบบลม การยืนยันสถานะการทำงานของระบบทำความเย็น การบำรุงรักษารายสัปดาห์ต้องทำการสอบเทียบกำลังขาออกของเครื่องกำเนิดอัลตราโซนิก และตรวจสอบแรงบิดของสลักเกลียวเชื่อมต่อทรานสดิวเซอร์ การตรวจสอบรายเดือนต้องทำการตรวจสอบความแม่นยำโดยรวมของอุปกรณ์ รวมถึงตัวชี้วัด เช่น ความแม่นยำซ้ำของแรงดันเชื่อมและความเสถียรของพลังงานเชื่อม สำหรับอุปกรณ์กำลังไฟฟ้าสูง เช่น YN-D2012-G ต้องให้ความสนใจเพิ่มเติมกับสภาพความล้าของหัวเชื่อมมวลมากภายใต้การสั่นสะเทือนความถี่สูงในระยะยาว แนะนำให้ทำการตรวจสอบด้วยคลื่นอัลตราโซนิกทุกไตรมาส
คำถามที่พบบ่อย (FAQ)
ถาม: การเชื่อมโลหะอัลตราโซนิกมีข้อดีอย่างไรเมื่อเทียบกับการเชื่อมความต้านทานแบบดั้งเดิม?
ตอบ: การเชื่อมโลหะอัลตราโซนิกเป็นกระบวนการเชื่อมแบบโซลิดสเตต วัสดุไม่เกิดการหลอมเหลวในระหว่างกระบวนการเชื่อม จึงไม่เกิดปัญหาการกระเด็น การออกซิเดชัน และการเปลี่ยนรูปเนื่องจากความร้อนที่พบได้ทั่วไปในการเชื่อมความต้านทานแบบดั้งเดิม รอยเชื่อมมีความต้านทานการสัมผัสต่ำและความแข็งแรงเชิงกลสูง เหมาะอย่างยิ่งสำหรับการเชื่อมต่อโลหะต่างชนิดทองแดง-อะลูมิเนียม โดยไม่ต้องเพิ่มวัสดุบัดกรีหรือฟลักซ์
ถาม: จะเลือกขนาดรุ่นอุปกรณ์ตามพื้นที่เชื่อมได้อย่างไร?
ตอบ: พื้นที่เชื่อมเป็นเกณฑ์หลักในการเลือกซื้อ พื้นที่เชื่อมในช่วง 0.35-20mm² เลือก YN-X203-Y; 1-30mm² เลือก YN-X204-Z; 10-50mm² เลือก YN-X206-Z; 15-50mm² เลือก YN-D206-G; 20-70mm² เลือก YN-D208-G; 35-120mm² ต้องเลือก YN-D2012-G การเลือกซื้อเฉพาะต้องพิจารณาร่วมกับวัสดุชิ้นงาน รูปร่าง และการจัดวางสายการผลิตอย่างครอบคลุม
ถาม: ผู้ปฏิบัติงานอุปกรณ์ต้องมีทักษะพื้นฐานอะไรบ้าง?
ตอบ: ผู้ปฏิบัติงานต้องมีความสามารถพื้นฐานในการอ่านแบบเครื่องกล เข้าใจหลักการพื้นฐานของการเชื่อมอัลตราโซนิก และผ่านการฝึกอบรมอย่างเป็นระบบจากวิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิก สำหรับตำแหน่งวิศวกรกระบวนการที่เกี่ยวข้องกับการปรับพารามิเตอร์ ยังต้องมีความรู้พื้นฐานด้านวัสดุศาสตร์โลหะและความสามารถในการวิเคราะห์ข้อมูลบางประการ
ถาม: จะประเมินคุณภาพการเชื่อมของอุปกรณ์แบบออนไลน์ได้อย่างไร?
ตอบ: การประเมินออนไลน์ส่วนใหญ่ใช้เส้นโค้งการตรวจสอบพลังงานเชื่อมและการตรวจสอบด้วยตาเปล่า ระบบควบคุมของอุปกรณ์จะบันทึกเส้นโค้งพลังงานของแต่ละครั้งการเชื่อมแบบเรียลไทม์ หากเส้นโค้งเบี่ยงเบนจากเทมเพลตมาตรฐานเกินค่าเกณฑ์ที่ตั้งไว้ ระบบจะแจ้งเตือนอัตโนมัติ การตรวจสอบด้วยตาเปล่ามุ่งเน้นที่การตรวจสอบรอยแตกร้าว เสี้ยน หรือความผิดปกติของสีบนพื้นผิวจุดเชื่อม
ถาม: อุปกรณ์รองรับการบูรณาการกับสายการผลิตอัตโนมัติหรือไม่?
ตอบ: รองรับ YN-D206-G ใช้การออกแบบโครงสร้างแบบแยกส่วน ตู้ควบคุมและตัวเครื่องเชื่อมสามารถติดตั้งแยกกันได้ สะดวกต่อการบูรณาการเข้ากับสายการผลิตอัตโนมัติ【(ข้อเท็จจริง 3)】 รุ่นอื่น ๆ ยังสามารถเลือกติดตั้งอินเทอร์เฟซการสื่อสาร (เช่น RS485, อีเทอร์เน็ต) เพื่อให้เกิดการแลกเปลี่ยนข้อมูลและการส่งคำสั่งควบคุมกับคอมพิวเตอร์ระดับบน
ถาม: ต้องระวังปัญหาอะไรบ้างเมื่อเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียม?
ตอบ: กุญแจสำคัญในการเชื่อมโลหะต่างชนิดทองแดง-อะลูมิเนียมคือการควบคุมพลังงานเชื่อมที่ป้อนเข้า เพื่อหลีกเลี่ยงการเกิดสารประกอบระหว่างโลหะ (เช่น CuAl₂) มากเกินไป แนะนำให้ใช้พลังงานเชื่อมปานกลางร่วมกับเวลาเชื่อมที่สั้นลง และเพิ่มแรงดันเชื่อมอย่างเหมาะสมเพื่อส่งเสริมการยึดเกาะระดับอะตอมระหว่างโลหะ
ถาม: อายุการใช้งานของทรานสดิวเซอร์ของอุปกรณ์โดยทั่วไปนานเท่าไร?
ตอบ: อายุการใช้งานของทรานสดิวเซอร์เกี่ยวข้องอย่างใกล้ชิดกับภาระงานและคุณภาพการบำรุงรักษา ภายใต้สภาวะการใช้งานปกติและการบำรุงรักษาเป็นประจำ อายุการออกแบบของทรานสดิวเซอร์เพียโซอิเล็กทริกเซรามิกโดยทั่วไปอยู่ที่ 5-8 ปี แนะนำให้ตรวจสอบคุณสมบัติอิมพีแดนซ์ของทรานสดิวเซอร์ทุก 6 เดือน เพื่อให้แน่ใจว่าทำงานที่จุดความถี่เรโซแนนซ์ที่เหมาะสมที่สุด
ถาม: หากพื้นที่เชื่อมเกินช่วงที่กำหนดของอุปกรณ์จะมีผลเสียอย่างไร?
ตอบ: การเกินพื้นที่เชื่อมที่กำหนดจะทำให้พลังงานเชื่อมไม่เพียงพอ ความแข็งแรงของรอยเชื่อมไม่เป็นไปตามข้อกำหนด และอาจทำให้อุปกรณ์ทำงานเกินพิกัด เร่งการสึกหรอของหัวเชื่อมและทรานสดิวเซอร์ แนะนำให้วางแผนกระบวนการตามช่วงพื้นที่เชื่อมในตารางข้อมูลจำเพาะของอุปกรณ์อย่างเคร่งครัด
ถาม: อุปกรณ์มีข้อกำหนดพิเศษสำหรับแหล่งจ่ายไฟหรือไม่?
ตอบ: อุปกรณ์ต้องเชื่อมต่อกับแหล่งจ่ายไฟอุตสาหกรรมที่เสถียร ช่วงความผันผวนของแรงดันไฟฟ้าควร控制在 ±10% ของแรงดันไฟฟ้าที่กำหนด สำหรับอุปกรณ์กำลังไฟฟ้าสูง (8000W ขึ้นไป) แนะนำให้จัดเตรียมวงจรจ่ายไฟแยก เพื่อหลีกเลี่ยงการใช้สายร่วมกับอุปกรณ์กำลังไฟฟ้าสูงอื่น ๆ ซึ่งอาจทำให้แรงดันไฟฟ้าตก
ถาม: จะ判断ได้อย่างไรว่าหัวเชื่อมสึกหรอและต้องเปลี่ยน?
ตอบ: ลักษณะหลักของการสึกหรอของหัวเชื่อมรวมถึงแรงดันเชื่อมที่ลดลงเนื่องจากพื้นที่เชื่อมเพิ่มขึ้น เส้นโค้งพลังงานเชื่อมมีความผันผวนผิดปกติ จุดเชื่อมมีรอยกดที่ไม่สม่ำเสมอ เป็นต้น แนะนำให้ตรวจสอบขนาดหัวเชื่อมทุก ๆ 100,000 ครั้งของการเชื่อม หากการสึกหรอเกิน 0.1mm ควรเปลี่ยนใหม่
ถาม: ข้อกำหนดแรงดันลมของอุปกรณ์คือเท่าไร?
ตอบ: ข้อกำหนดแรงดันลมมาตรฐานคือ 0.4-0.6MPa แหล่งลมต้องผ่านการกรองและทำให้แห้ง รับประกันว่าไม่มีน้ำมันและน้ำ ควรติดตั้งวาล์วปรับแรงดันและเกจวัดแรงดันในระบบลม เพื่อให้สามารถปรับแรงดันเชื่อมได้อย่างแม่นยำตามข้อกำหนดกระบวนการเชื่อม
ถาม: อุปกรณ์ติดตั้งอุปกรณ์ป้องกันความปลอดภัยหรือไม่?
ตอบ: อุปกรณ์มาพร้อมมาตรฐานปุ่มสตาร์ทคู่ (ต้องกดทั้งสองมือพร้อมกันจึงจะเริ่มเชื่อมได้) ปุ่มหยุดฉุกเฉิน ม่านแสงนิรภัย (อุปกรณ์เสริม) และฝาครอบป้องกันหัวเชื่อม อุปกรณ์ป้องกันความปลอดภัยทั้งหมดเป็นไปตามข้อกำหนดมาตรฐาน CE
ถาม: ความถี่การเชื่อมของอุปกรณ์คงที่หรือไม่?
ตอบ: ความถี่การเชื่อมของอุปกรณ์ถูกกำหนดโดยความถี่เรโซแนนซ์เชิงกลของทรานสดิวเซอร์ โดยทั่วไปคือ 20KHz หรือ 15KHz ความถี่ได้รับการสอบเทียบจากโรงงานแล้ว ในระหว่างการทำงาน ระบบควบคุมจะติดตามและล็อกความถี่เรโซแนนซ์โดยอัตโนมัติ เพื่อให้แน่ใจว่าประสิทธิภาพการแปลงพลังงานสูงสุด
ถาม: อุปกรณ์สามารถเชื่อมโลหะชุบผิวหรือโลหะที่มีชั้นออกไซด์บนพื้นผิวได้หรือไม่?
ตอบ: การเชื่อมอัลตราโซนิกมีความสามารถในการขจัดชั้นออกไซด์บนพื้นผิวได้ในระดับหนึ่ง แต่ชั้นออกไซด์ที่หนาเกินไปจะส่งผลต่อคุณภาพการเชื่อม แนะนำให้ทำความสะอาดพื้นผิวชิ้นงานก่อนการเชื่อม หรือชดเชยผลกระทบของสภาพพื้นผิวโดยการปรับพารามิเตอร์การเชื่อม (เพิ่มพลังงานเชื่อมหรือขยายเวลาเชื่อม)
ถาม: ระยะเวลารับประกันของอุปกรณ์นานเท่าไร? บริการหลังการขายรับประกันอย่างไร?
ตอบ: ระยะเวลารับประกันมาตรฐานของอุปกรณ์คือ 1 ปี ความเสียหายที่เกิดจากปัญหาคุณภาพผลิตภัณฑ์ภายในระยะเวลารับประกันสามารถซ่อมแซมได้ฟรี เครือข่ายบริการหลังการขายครอบคลุมเมืองอุตสาหกรรมหลักทั่วประเทศ ให้บริการตอบสนองการเข้าถึงภายใน 48 ชั่วโมง พร้อมให้การสนับสนุนทางเทคนิคระยะไกลและบริการเยี่ยมเยียนเป็นระยะ
การรับรองคุณสมบัติและการสนับสนุนทางเทคนิค
เครื่องเชื่อมโลหะอัลตราโซนิกซีรีส์นี้ผ่านการรับรอง CE, FCC และระบบการจัดการคุณภาพ ISO แล้ว รับประกันว่าผลิตภัณฑ์เป็นไปตามมาตรฐานสากลด้านความปลอดภัยทางไฟฟ้า ความเข้ากันได้ทางแม่เหล็กไฟฟ้า และคุณภาพการผลิต รุ่น YN-X203-Y ได้รับการรับรอง CE/FCC/ISO อย่างชัดเจน【(ข้อเท็จจริง 7)】 สำหรับการรับรองของรุ่นอื่น ๆ สามารถขอเอกสารใบรับรองที่เกี่ยวข้องจากวิศวกรฝ่ายขาย
เราให้บริการสนับสนุนทางเทคนิคครบวงจรแก่ลูกค้าที่จัดซื้อ ตั้งแต่การเลือกอุปกรณ์ การตรวจสอบกระบวนการ การติดตั้งและปรับแต่ง ไปจนถึงการฝึกอบรมการปฏิบัติงาน วิดีโอสอนการใช้งานเครื่องเชื่อมโลหะอัลตราโซนิกจะจัดส่งพร้อมกับอุปกรณ์ ประกอบด้วยการสาธิตการปฏิบัติงานที่สมบูรณ์และตารางอ้างอิงพารามิเตอร์กระบวนการ หากต้องการทราบรายละเอียดทางเทคนิคเพิ่มเติมของอุปกรณ์หรือนัดหมายการทดสอบตัวอย่างกระบวนการ กรุณาติดต่อทีมวิศวกรเทคนิคของเราเพื่อรับการสนับสนุนจากผู้เชี่ยวชาญ
Wire Harness Assembly
Need matched harnesses?
Genuine connectors plus our own harness factory: crimping, overmolding and electrical testing — consignment or full supply.
Comments (0)
Loading…