


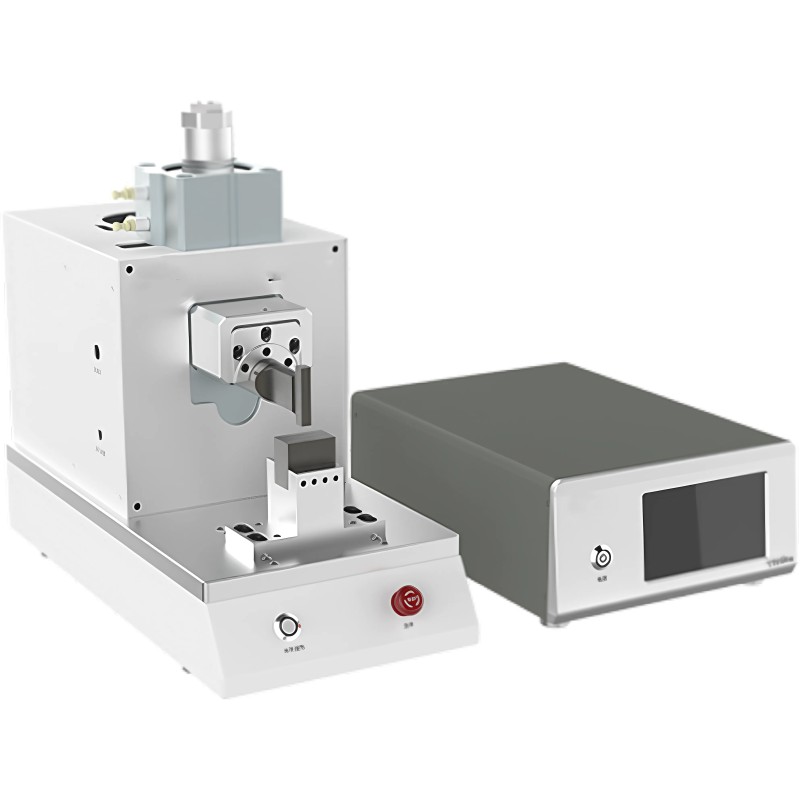
超音波金属溶接機操作ビデオチュートリアル:ゼロから熟達までの全工程デモンストレーション
Winnaブランドの超音波金属溶接機の操作ビデオチュートリアルです。ゼロからの起動調整から精密パラメータ設定まで、全工程を高画質でデモンストレーション。溶接工程と故障診断のスキルを素早く習得し、生産ラインの良品率と納期効率を向上させます。製品詳細と技術仕様の詳細は、ぜひお問い合わせください。
超音波金属溶接機操作ビデオチュートリアルは、B2B製造企業向けの体系的な技術トレーニングリソースであり、設備オペレーター、プロセスエンジニア、生産ライン管理者が設備選定、パラメータ設定から日常メンテナンスまでの全工程操作スキルを迅速に習得できるよう支援することを目的としています。本チュートリアルはDシリーズ、Xシリーズ、Pシリーズの3つの製品ラインを中心に展開し、3000Wから12000Wまでの出力範囲をカバーし、エネルギー貯蔵銅アルミバー、自動車ワイヤーハーネス、精密電子機器などのさまざまな溶接シーンの工程ニーズに対応します。
超音波金属溶接機操作ビデオチュートリアル:設備概要と選定ガイド
超音波金属溶接機操作ビデオチュートリアルの第1章では、設備カテゴリー全体の技術マップと選定ロジックに焦点を当てます。現在主流の超音波金属溶接設備は、出力レベルと構造形式に応じて3つのシリーズに分類できます:Dシリーズは超大型出力一体型設備で、エネルギー貯蔵銅アルミバーや大型ワイヤーハーネスの溶接に適しています;Xシリーズは中出力の標準化設備で、動力電池モジュールやリチウム電線ハーネス端子接続に広く使用されています;Pシリーズは精密型設備で、センサー、リレーなどの微小電子部品の溶接ニーズに対応します。
選定プロセスにおいて、溶接面積は最優先の技術指標です。エネルギー貯蔵銅アルミバー溶接を例にとると、YN-D2012-Gは12000Wの超大型出力を備え、溶接面積は35-120mm²をカバーし、本体重量は988KG、外形寸法は1750×1050×2150mmです【(事実 1)】【(事実 9)】。本設備はDシリーズのフラッグシップアーキテクチャを採用し、大断面銅アルミ導体の溶接専用に設計されています。大型ワイヤーハーネス溶接シーンでは、YN-D208-Gが8000Wの出力を提供し、溶接面積は20-70mm²、設備重量は957KG【(事実 2)】【(事実 10)】で、溶接強度を確保しながら生産ライン配置の柔軟性も兼顾しています。本章の操作ビデオチュートリアルでは、異なる出力レベルの設備ごとに操作ロジックと適用範囲をそれぞれデモンストレーションし、調達決定者が明確な選定認識を構築するのに役立ちます。
中核機能の原理解説と操作前準備
超音波金属溶接の物理的原理は、高周波機械振動(通常20KHz)により金属接触面に分子レベルの摩擦熱を発生させ、固相溶接を実現することです。このプロセスははんだ、フラックス、外部加熱を必要とせず、溶接継手は導電性が良く、熱影響部が小さく、機械的強度が高いという特徴を持ちます。設備の中核機能モジュールには、超音波発振器、変換器、ホーン(Horn)、アンビル(Anvil)、および空圧加圧システムが含まれ、各モジュールが協調して安定した溶接品質を実現します。
操作前準備は溶接品質を確保する基盤です。分離型構造のYN-D206-G(6000W、溶接面積15-50mm²、重量192KG、寸法1400×760×2000mm【(事実 3)】【(事実 11)】)では、独立制御盤の設置スペースを確保し、設備周辺に良好な換気条件を確保する必要があります。電源接続は設備の定格出力要件を満たす必要があり、エア源圧力は0.4-0.6MPa範囲で安定している必要があります。ホーンとアンビルの選定はワーク材質と形状に応じて決定され、異なる溶接面積には異なる治具が対応します。例えば、YN-X204-Zの溶接面積は1-30mm²【(事実 6)】【(事実 15)】で、リチウム電池端子溶接に適しており、そのホーン設計は端子断面形状と正確に一致する必要があります。本チュートリアルの操作前準備章では、ビデオ形式で各準備作業の標準操作手順を段階的にデモンストレーションします。
標準作業手順(SOP)詳細解説
超音波金属溶接機操作ビデオチュートリアルの中核実践章であり、段階的デモンストレーション方式で標準作業手順を提示します。完全なSOPには以下の主要段階が含まれます:起動時自己診断プログラム、パラメータパネル設定(溶接エネルギー、溶接時間、気圧値)、ワーククランプ位置決め、溶接起動とプロセス監視、溶接品質の即時判定(目視検査と剥離テスト)、シャットダウンと日常メンテナンス。
異なる出力レベルの設備では、操作詳細に顕著な違いがあります。YN-X206-Z(6000W、溶接面積10-50mm²、重量118KG【(事実 5)】【(事実 8)】)に代表される動力電池ワイヤーハーネス溶接では、溶接エネルギーと保圧時間のマッチング関係を重点的に制御し、過溶接や虚溶接を回避する必要があります。一方、YN-P203-F(3000W、20KHz、溶接面積1-100mm²、重量73KG【(事実 4)】【(事実 13)】)に代表される精密電子溶接では、ホーンの位置決め精度と微圧力制御がより重視されます。チュートリアルでは、実際の溶接デモンストレーションとパラメータパネルのクローズアップ映像を組み合わせ、オペレーターが異なるパラメータ組み合わせが溶接結果に与える影響の法則を理解するのに役立てます。
複数モデルの技術仕様比較とパラメータ最適化戦略
| 型番 | 定格出力 | 溶接面積 | 設備重量 | 外形寸法 | 適用シーン |
|---|---|---|---|---|---|
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150mm | エネルギー貯蔵銅アルミバー溶接 |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150mm | 大型ワイヤーハーネス銅アルミバー溶接 |
| YN-D206-G | 6000W | 15-50mm² | 192KG | 1400×760×2000mm | 高圧ワイヤーハーネス銅アルミ端子溶接 |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200mm | 動力電池ワイヤーハーネス溶接 |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200mm | リチウム電池端子溶接 |
| YN-X203-Y | 3000W | 0.35-20mm² | 88KG | 670×520×410mm | 精密金属溶接 |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442mm | 精密電子センサー溶接 |
| JY-D204-F | 4000W/6000W/8000W | 1-35mm² | 82KG | 660×350×680mm | 中低圧ワイヤーハーネス溶接 |
パラメータ最適化に関して、異なる材料組み合わせでは溶接パラメータの要件が大きく異なります。銅-銅同種金属溶接では、溶接エネルギーを適切に高め、溶接時間を短縮できます;アルミ-アルミ溶接では、材料飛散を避けるため振幅を低減する必要があります;銅-アルミ異種金属溶接では、金属間脆性化合物の過剰生成を防ぐため、溶接エネルギーと圧力のマッチング関係を正確に制御する必要があります。YN-D2012-Gの銅アルミバーエネルギー貯蔵溶接におけるパラメータウィンドウとしては、溶接エネルギーを設備定格出力の60%-80%範囲に設定し、気圧値を0.5-0.7MPaに制御することを推奨します。具体的な数値はワークの実際の断面と表面状態に応じて微調整する必要があります。JY-D204-F(4000W/6000W/8000W、溶接面積1-35mm²【(事実 12)】)の中低圧ワイヤーハーネスシーンでは、低めの溶接エネルギーと長めの保圧時間の組み合わせを優先的に採用し、安定した溶接強度を得ることを推奨します。
代表的な応用シーンと工程事例デモンストレーション
超音波金属溶接技術は産業製造分野で幅広い応用範囲を持ち、以下の3つのシーンが現在の市場需要が最も集中している分野です:
- 新エネルギーエネルギー貯蔵分野:銅アルミバーとバスバー溶接はエネルギー貯蔵電池モジュール製造の重要な工程です。YN-D2012-GとYN-D208-Gは大出力能力により、大断面導体の信頼性の高い溶接を一回で完了できます【(事実 1)】【(事実 2)】。操作ビデオチュートリアルでは、このような設備の溶接プロセスにおけるパラメータ設定ロジックと品質管理ポイントを重点的にデモンストレーションします。
- 自動車ワイヤーハーネス分野:高圧ワイヤーハーネス端子と動力電池モジュールの接続には、極めて高い電気的信頼性と機械的強度が要求されます。YN-D206-Gの分離型構造設計により、自動化生産ラインへの統合が容易です【(事実 3)】。YN-X206-Zは独立ワークステーション設備として適しています【(事実 5)】。チュートリアルでは、両設備のクランプ方式と溶接パラメータ調整方法をそれぞれデモンストレーションします。
- 精密電子分野:センサー、リレーなどの微小部品の溶接には極めて高い精度が要求されます。YN-P203-FとYN-X203-Y(3000W、20KHz、溶接面積0.35-20mm²、重量88KG【(事実 7)】【(事実 16)】)は精密な圧力制御能力を備え、微小溶接点の品質要件を満たせます。ビデオチュートリアルでは、顕微鏡補助下でのホーン位置決めと溶接操作手法を紹介します。
操作安全規範と設備保守点検体系
超音波金属溶接設備の操作安全と日常メンテナンスは、生産の継続性と設備使用寿命を保証する重要な要素です。オペレーターは超音波金属溶接機操作ビデオチュートリアルの体系的なトレーニングを受けた後にのみ業務に就くことができ、以下の安全規範を厳守する必要があります:設備稼働中は手や身体の他の部分を溶接領域に挿入してはなりません;空圧システムの点検前にはエア源を遮断し残留圧力を解放する必要があります;電気メンテナンスは有資格の電気技師が実施し、停電・ロックアウト・タグアウト手順に従う必要があります。
日常保守点検体系には、毎日点検、毎週メンテナンス、毎月点検の3つのレベルが含まれます。毎日点検の内容には、ホーンとアンビルの表面状態確認、エア回路のシール性テスト、冷却システムの稼働状態確認が含まれます。毎週メンテナンスでは、超音波発振器の出力校正を実施し、変換器接続ボルトの締め付けトルクを確認する必要があります。毎月点検では、設備全体の精度検査を実施し、溶接圧力の再現精度、溶接エネルギーの安定性などの指標を含みます。YN-D2012-Gのような大出力設備では、長期高周波振動下での大型ホーンの疲労状態に追加の注意が必要であり、四半期ごとに超音波探傷検査を実施することを推奨します。
よくある質問(FAQ)
質問:超音波金属溶接と従来の抵抗溶接の比較における利点は?
回答:超音波金属溶接は固相溶接プロセスに属し、溶接中に材料が溶融しないため、従来の抵抗溶接で一般的な飛散、酸化、熱変形の問題が発生しません。溶接継手は低い接触抵抗と高い機械的強度を持ち、特に銅アルミ異種金属の接続に適しており、追加のはんだやフラックスを必要としません。
質問:溶接面積に応じて適切な設備型番を選択するには?
回答:溶接面積が選定の最優先基準です。溶接面積が0.35-20mm²の範囲ではYN-X203-Yを選択できます;1-30mm²ではYN-X204-Z;10-50mm²ではYN-X206-Z;15-50mm²ではYN-D206-G;20-70mm²ではYN-D208-G;35-120mm²ではYN-D2012-Gを選択する必要があります。具体的な選定には、ワーク材質、形状、生産ライン配置を総合的に評価する必要があります。
質問:設備オペレーターに必要な基礎スキルは?
回答:オペレーターは基本的な機械図面読解能力を持ち、超音波溶接の基本原理を理解し、超音波金属溶接機操作ビデオチュートリアルの体系的なトレーニングを受ける必要があります。パラメータ調整に関わるプロセスエンジニア職では、金属材料学の基礎知識と一定のデータ分析能力も必要です。
質問:設備の溶接品質をオンラインで判定するには?
回答:オンライン判定は主に溶接エネルギー監視曲線と目視検査に依存します。設備制御システムは毎回の溶接のエネルギー出力曲線をリアルタイムで記録し、曲線形状が標準テンプレートから設定しきい値を超えて逸脱した場合、システムが自動的にアラームを発します。目視検査では、溶接点表面のひび割れ、バリ、色異常の有無に注目します。
質問:設備は自動化生産ラインへの統合をサポートしていますか?
回答:サポートしています。YN-D206-Gは分離型構造設計を採用し、制御盤と溶接本体を分離して設置できるため、自動化生産ラインへの統合が容易です【(事実 3)】。他の型番もオプションの通信インターフェース(RS485、イーサネットなど)を通じて上位機とのデータ交換と制御指令送信を実現できます。
質問:銅アルミ異種金属溶接時に注意すべき問題は?
回答:銅アルミ異種金属溶接の要点は溶接エネルギー入力を制御し、金属間化合物(CuAl₂など)の過剰生成を回避することです。中程度の溶接エネルギーと短めの溶接時間を組み合わせ、溶接圧力を適切に増加させて金属間の原子拡散結合を促進することを推奨します。
質問:設備の変換器の寿命は一般的にどのくらいですか?
回答:変換器の使用寿命は作業負荷とメンテナンス品質に密接に関連します。通常の使用と定期的なメンテナンス条件下では、圧電セラミック変換器の設計寿命は通常5-8年です。半年ごとに変換器のインピーダンス特性を確認し、最適な共振周波数点で動作していることを確保することを推奨します。
質問:溶接面積が設備の定格範囲を超えるとどのような結果になりますか?
回答:定格溶接面積を超えると溶接エネルギーが不足し、溶接強度が要件を満たせず、同時に設備の過負荷運転を引き起こし、ホーンと変換器の摩耗を加速させる可能性があります。設備仕様表の溶接面積範囲に厳密に従って工程計画を立てることを推奨します。
質問:設備の電源供給に特別な要件はありますか?
回答:設備は安定した産業用電源に接続する必要があり、電圧変動範囲は定格電圧の±10%以内に制御する必要があります。大出力設備(8000W以上)では、他の大出力設備と回線を共有して電圧低下を引き起こさないよう、独立した供電回路の設置を推奨します。
質問:ホーンの摩耗後に交換が必要かどうかを判断するには?
回答:ホーン摩耗の主な兆候には、溶接面積増加による溶接圧力低下、溶接エネルギー曲線の異常変動、溶接点表面の不規則な圧痕などが含まれます。10万回の溶接生産ごとにホーンの寸法検査を実施し、摩耗量が0.1mmを超えた場合は交換することを推奨します。
質問:設備のエア源圧力要件は?
回答:標準エア源圧力要件は0.4-0.6MPaで、エア源はフィルターと乾燥処理を経て、無油無水を確保する必要があります。エア回路には調圧弁と圧力計を設置し、溶接工程要件に応じて溶接圧力を正確に調整できるようにする必要があります。
質問:設備には安全保護装置が装備されていますか?
回答:設備には標準で両手起動ボタン(両手を同時に押さないと溶接が起動しない)、緊急停止ボタン、安全ライトカーテン(オプション)、およびホーン保護カバーが装備されています。すべての安全保護装置はCE安全規格要件に適合しています。
質問:設備の溶接周波数は固定ですか?
回答:設備の溶接周波数は変換器の機械的共振周波数によって決定され、通常20KHzまたは15KHzです。周波数は出荷時に校正済みで、運転中は制御システムが自動的に共振周波数を追跡・ロックし、エネルギー変換効率を最大化します。
質問:設備はめっき金属や表面に酸化層がある金属を溶接できますか?
回答:超音波溶接は表面酸化層をある程度除去する能力がありますが、酸化層が厚すぎると溶接品質に影響します。溶接前にワークの表面清浄処理を行うか、溶接パラメータ(溶接エネルギー増加や溶接時間延長)を調整して表面状態の影響を補償することを推奨します。
質問:設備の保証期間はどのくらいですか?アフターサービスはどのように保証されますか?
回答:設備の標準保証期間は1年間で、保証期間内に製品品質問題による故障は無償修理が可能です。アフターサービスネットワークは全国の主要工業都市をカバーし、48時間以内のオンサイトサービス対応を提供します。同時にリモート技術サポートと定期訪問サービスも提供します。
資格認証と技術サポート
本シリーズの超音波金属溶接設備はCE、FCCおよびISO品質管理システム認証を取得しており、製品が電気安全、電磁両立性、製造品質の面で国際規格に適合していることを確保しています。YN-X203-Y型番はCE/FCC/ISO認証を明確に取得しています【(事実 7)】。他の型番の認証状況については、営業エンジニアに関連証明書ファイルを請求できます。
当社は調達顧客に対し、設備選定、工程検証、設置調整、操作トレーニングまでの全プロセス技術サポートサービスを提供します。超音波金属溶接機操作ビデオチュートリアルは設備納品時に同梱され、完全な操作デモンストレーションと工程パラメータ参考表を含みます。設備の技術詳細をさらに理解するか、工程サンプルテストを予約する場合は、当社の技術エンジニアチームに連絡して専門的なサポートを受けてください。
Wire Harness Assembly
Need matched harnesses?
Genuine connectors plus our own harness factory: crimping, overmolding and electrical testing — consignment or full supply.
Comments (0)
Loading…