


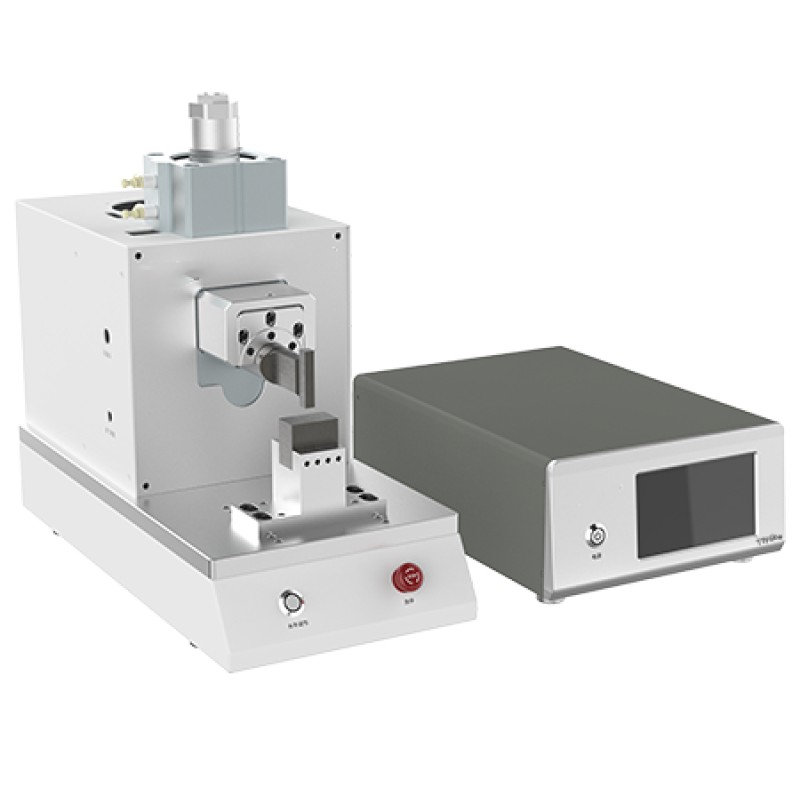
Diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia: por qué ofrece mejor conductividad y fiabilidad
La soldadora ultrasónica de metales se diferencia de la soldadura por resistencia en que no requiere fundir el metal, evitando capas de óxido y zonas afectadas
En el campo de los procesos de conexión de metales, las diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia no solo se reflejan en la precisión del control de la zona afectada por el calor, sino que también determinan directamente la fiabilidad a largo plazo de los módulos de baterías de nueva energía, arneses de alto voltaje y barras de cobre-aluminio para almacenamiento de energía. Este artículo analiza sistemáticamente las diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia desde las dimensiones de principio técnico, calidad de soldadura, escenarios de aplicación y selección de modelos, proporcionando una base de decisión verificable para compradores B2B e ingenieros de proceso.
Diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia: principio de funcionamiento central y diferencias en la zona afectada por el calor
La soldadora ultrasónica de metales logra una conexión metalúrgica en estado sólido mediante vibración mecánica de alta frecuencia de 20 kHz, generando fricción a nivel molecular y flujo plástico en la superficie de unión de las piezas. Su temperatura de trabajo suele ser inferior al 50% del punto de fusión del material, mientras que la soldadura por resistencia depende de una corriente alta que pasa a través de la resistencia de contacto para generar calor Joule, con temperaturas instantáneas que pueden superar el punto de fusión del material. Esta diferencia fundamental hace que las diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia sean especialmente significativas en el alcance de la zona afectada por el calor: el ancho de la zona afectada por el calor en la soldadura ultrasónica generalmente se controla dentro de 0,1 mm, mientras que en la soldadura por resistencia puede expandirse a varios milímetros, acompañada de recristalización evidente y engrosamiento de grano.
Para la conexión de metales disímiles cobre-aluminio, la soldadura ultrasónica no requiere fundente ni flux, formando directamente una unión confiable con capa de compuestos intermetálicos de espesor controlable; la soldadura por resistencia, debido a la gran diferencia en conductividad térmica entre cobre y aluminio, es muy propensa a generar compuestos intermetálicos frágiles (como CuAl₂), lo que resulta en mayor resistencia de contacto y menor resistencia mecánica. Por lo tanto, en aplicaciones como conectores de módulos de baterías de nueva energía y terminales de arneses de alto voltaje donde se exigen estrictamente conductividad y vida a fatiga, las diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia determinan directamente el margen de seguridad del producto.
Escenarios de aplicación de la soldadora ultrasónica de metales: aplicaciones de soldadura para almacenamiento de energía de nueva energía y arneses de alto voltaje
Basado en las características del proceso de soldadura en estado sólido, la soldadora ultrasónica de metales es insustituible en los siguientes escenarios:
- Soldadura de barras de cobre-aluminio para baterías de almacenamiento de energía:El modelo insignia de la serie D, YN-D2012-G (12000W, área de soldadura 35-120mm², peso del equipo 988KG, dimensiones 1750×1050×2150mm), está diseñado específicamente para barras compuestas de cobre-aluminio en sistemas de almacenamiento de energía a gran escala, satisfaciendo requisitos de capacidad de corriente superiores a 2000A.
- Soldadura de terminales de arneses de alto voltaje para baterías de potencia:La serie X, YN-X206-Z (6000W, área de soldadura 10-50mm², peso del equipo 118KG), está diseñada para la conexión de arneses de alto voltaje y terminales de cobre dentro de paquetes de baterías de potencia, logrando uniones confiables de baja resistencia y alta resistencia a vibraciones.
- Soldadura de precisión para arneses automotrices y sensores:La serie P, YN-P203-F (3000W, 20kHz, área de soldadura 1-100mm², peso del equipo 73KG), es adecuada para la conexión de metales en componentes electrónicos de precisión como carcasas de sensores y contactos de relés.
- Conexión de transición de barras de cobre-aluminio para arneses de gran tamaño:La serie D, YN-D208-G (8000W, área de soldadura 20-70mm², peso del equipo 957KG), satisface las necesidades de transición cobre-aluminio para arneses de gran tamaño en vehículos comerciales y maquinaria de ingeniería.
Especificaciones técnicas y guía de selección de la soldadora ultrasónica de metales: matriz de productos de las series D y X
Según los requisitos de área de soldadura, nivel de potencia y distribución de la línea de producción, ofrecemos tres líneas de productos: serie D (alta potencia dividida/integrada), serie X (tipo estándar de potencia media) y serie P (tipo de precisión). Los siguientes son parámetros técnicos clave verificados:
| Modelo | Potencia | Área de soldadura | Peso del equipo | Dimensiones (mm) | Aplicación típica |
|---|---|---|---|---|---|
| YN-D2012-G | 12000W | 35-120mm² | 988KG | 1750×1050×2150 | Barras de cobre-aluminio para almacenamiento de energía, paquetes de baterías grandes |
| YN-D208-G | 8000W | 20-70mm² | 957KG | 1750×1050×2150 | Barras de cobre-aluminio para arneses de gran tamaño |
| YN-D206-G | 6000W (tipo dividido) | 15-50mm² | 192KG | 1400×760×2000 | Terminales de cobre-aluminio para arneses de alto voltaje |
| YN-X206-Z | 6000W | 10-50mm² | 118KG | 1020×610×1200 | Arneses de baterías de potencia |
| YN-X204-Z | 4000W | 1-30mm² | 132KG | 1020×610×1200 | Soldadura de terminales de baterías de litio |
| YN-X203-Y | 3000W | 0,35-20mm² | 88KG | 670×520×410 | Soldadura de metales de precisión |
| YN-P203-F | 3000W | 1-100mm² | 73KG | 565×269×442 | Electrónica de precisión y sensores |
| JY-D204-F | 4000W | 1-35mm² | 82KG | 660×350×680 | Soldadura de metales de uso general |
Al seleccionar, se deben considerar integralmente el área de soldadura, la forma de la pieza, los requisitos de tiempo de ciclo y el nivel de automatización de la línea. Por ejemplo, el YN-D206-G de tipo dividido puede separar la unidad de vibración del generador, adaptándose a líneas de producción integradas con robots; mientras que el YN-D2012-G de tipo integrado es más adecuado para soldadura de barras de cobre de gran área en estaciones fijas. Si sus condiciones de trabajo involucran combinaciones especiales de materiales (como aluminio-níquel, cobre-acero) o áreas de soldadura no estándar, proporcione muestras y podremos realizar verificación de proceso y optimización de parámetros.
Diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia: comparación de calidad de soldadura y rendimiento de conductividad
La calidad de soldadura y el rendimiento de conductividad son las dimensiones centrales de evaluación de las diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia. La unión de la soldadura ultrasónica es una unión metalúrgica, con resistencia de contacto que puede reducirse al 90%-95% del material base, sin generar escoria, salpicaduras ni cascarilla de óxido; la soldadura por resistencia, debido al proceso de fusión-solidificación, es propensa a formar poros, contracciones y inclusiones de óxido en la interfaz, lo que aumenta la resistencia de contacto en un 30%-50%. Bajo condiciones de vibración y ciclos térmicos, la vida a fatiga de las uniones por soldadura ultrasónica puede alcanzar 3-5 veces la de las uniones por soldadura por resistencia.
Además, el proceso de soldadura ultrasónica no requiere sistema de agua de enfriamiento, con consumo de energía de solo 1/5 a 1/10 de la soldadura por resistencia, y sin emisiones de gases nocivos. Para líneas de producción de vehículos de nueva energía, esto significa menores costos de mantenimiento de equipos y un entorno de producción más limpio. Desde la perspectiva del control de calidad, la soldadura ultrasónica puede lograr trazabilidad de calidad en línea del 100% mediante monitoreo en tiempo real de amplitud, presión y curvas de energía, mientras que la consistencia de calidad de la soldadura por resistencia se ve afectada por factores como el desgaste de electrodos y fluctuaciones de la red eléctrica.
Diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia: preguntas frecuentes (FAQ)
¿Cuál es la diferencia más central entre la soldadora ultrasónica de metales y la soldadura por resistencia?
La diferencia central radica en el mecanismo de conexión: la soldadura ultrasónica es una unión metalúrgica por flujo plástico en estado sólido, con temperatura de soldadura inferior al punto de fusión del material; la soldadura por resistencia es una conexión por fusión-solidificación, con zona afectada por el calor evidente y capa de compuestos intermetálicos.
¿Puede la soldadura ultrasónica de metales usarse para la conexión de metales disímiles cobre-aluminio?
Sí. La soldadura ultrasónica es el proceso preferido para la conexión cobre-aluminio. Al controlar la amplitud y la energía de soldadura, el espesor de la capa de compuestos intermetálicos puede controlarse entre 2-5μm, garantizando la resistencia de la unión y la conductividad.
¿Cuál es el área máxima de soldadura del YN-D2012-G? ¿Para qué piezas es adecuado?
El YN-D2012-G tiene un área de soldadura de 35-120mm², adecuado para la soldadura de barras compuestas de cobre-aluminio en sistemas de almacenamiento de energía y barras colectoras de paquetes de baterías grandes. Peso del equipo: 988KG, dimensiones: 1750×1050×2150mm.
¿Cómo elegir entre las series X y D?
La serie X (YN-X203-Y, YN-X204-Z, YN-X206-Z) es adecuada para soldadura de arneses de baterías y terminales de potencia media y área de soldadura media; la serie D (YN-D206-G, YN-D208-G, YN-D2012-G) es adecuada para soldadura de barras de cobre-aluminio de alta potencia y gran área, donde el YN-D206-G tiene diseño dividido para facilitar la integración.
¿Qué mantenimiento diario requiere la soldadora ultrasónica de metales?
Los principales elementos de mantenimiento incluyen limpieza de la superficie del sonotrodo (bóster) y verificación de desgaste, inspección del sistema de enfriamiento del transductor y calibración de la potencia de salida del generador. Se recomienda inspeccionar el estado de la superficie del sonotrodo después de cada 5000 soldaduras.
¿Cómo se monitorea la calidad de soldadura en línea?
Nuestros equipos están equipados de serie con un sistema de monitoreo de tres parámetros: energía-tiempo-presión, que puede registrar en tiempo real la curva de amplitud, la energía de soldadura y los cambios de presión de cada soldadura, y generar informes de datos CPK, cumpliendo con los requisitos de trazabilidad IATF16949.
¿La soldadura ultrasónica de metales tiene requisitos altos de limpieza de la superficie de las piezas?
Los requisitos son menores que en la soldadura por resistencia. La vibración ultrasónica tiene un efecto de autolimpieza que puede eliminar películas de óxido ligeras y aceite, pero el aceite severo y las capas de óxido gruesas aún pueden afectar la resistencia de la soldadura. Se recomienda realizar desengrasado antes de soldar.
¿Para qué escenarios de soldadura de precisión es adecuado el YN-P203-F?
El YN-P203-F (3000W, 20kHz, área de soldadura 1-100mm², peso 73KG) es adecuado para la conexión de metales en componentes electrónicos de precisión como cables internos de sensores, contactos de relés y láminas bimetálicas de termostatos.
¿Cuál es el tiempo de ciclo de la soldadura ultrasónica?
El tiempo de ciclo típico de soldadura es de 0,3-2 segundos (según el espesor del material y el área de soldadura), mucho más rápido que los 2-5 segundos de la soldadura por resistencia, y sin necesidad de tiempo de rectificado de electrodos, adecuado para líneas de producción automatizadas de gran volumen.
¿El equipo admite integración con sistemas MES?
Sí. El equipo viene de serie con interfaces Ethernet y RS485, puede emitir parámetros de soldadura, resultados de evaluación y datos de estado del equipo, y admite el protocolo OPC-UA para facilitar la integración con sistemas MES/SCADA.
¿Cuál es la vida útil del electrodo (sonotrodo) de la soldadura ultrasónica de metales?
La vida útil del sonotrodo depende del material de soldadura y la frecuencia. La vida útil típica para soldadura de barras de cobre es de 50,000-100,000 ciclos, y para soldadura de aluminio de 80,000-150,000 ciclos. Ofrecemos servicios de reparación y reprocesamiento de sonotrodos para reducir los costos de uso.
¿Qué ventajas tiene el diseño dividido del YN-D206-G?
El YN-D206-G (6000W, área de soldadura 15-50mm², peso 192KG) separa la unidad de vibración del generador. La unidad de vibración puede instalarse en el sexto eje de un robot o en un bastidor especializado, adaptándose a soldadura en espacios complejos.
¿Puede la soldadura ultrasónica reemplazar las conexiones atornilladas o el engaste?
En aplicaciones que requieren alta conductividad, resistencia a vibraciones y sellado (como conexiones de baterías), la soldadura ultrasónica es superior a las conexiones atornilladas (sin riesgo de aflojamiento, menor resistencia de contacto) y al engaste (sin deformación elástica, mayor vida útil).
¿Cuáles son los requisitos de alimentación eléctrica del equipo?
Los modelos estándar utilizan alimentación trifásica de 380V/50Hz, con factor de potencia ≥0,95, sin necesidad de estabilizador adicional. Si la fluctuación de voltaje en el sitio supera ±10%, se recomienda instalar un dispositivo estabilizador.
¿Cuáles son las principales diferencias entre el YN-X204-Z y el YN-X203-Y?
El YN-X204-Z es de 4000W, área de soldadura 1-30mm², peso 132KG, adecuado para terminales de baterías de litio de sección media; el YN-X203-Y es de 3000W, área de soldadura 0,35-20mm², peso 88KG, más ligero, adecuado para soldadura de piezas pequeñas de precisión.
¿Cómo se reflejan las diferencias entre la soldadora ultrasónica de metales y la soldadura por resistencia en términos de costos?
La inversión inicial del equipo de soldadura ultrasónica es ligeramente mayor que la de la soldadura por resistencia, pero el costo integral es menor: sin consumo de electrodos, reducción de energía del 80%, sin costos de agua de enfriamiento, mejora de la tasa de rendimiento del 2-5%, con período de recuperación de inversión típicamente de 12-18 meses.
¿Ofrecen servicios de prueba de soldadura de muestras?
Sí. Contamos con un laboratorio de procesos que puede realizar pruebas de soldadura de muestras gratuitas para clientes, emitiendo informes de detección de fuerza de corte, fuerza de pelado y resistencia de contacto, y recomendando el modelo óptimo y los parámetros de soldadura.
Certificaciones y contacto
Toda la serie de productos de soldadoras ultrasónicas de metales ha pasado las certificaciones CE, FCC y el sistema de gestión de calidad ISO9001. Los componentes clave (transductor, bóster) utilizan aleación de titanio de grado aeroespacial y cerámica piezoeléctrica, garantizando estabilidad en operación continua a largo plazo. Todos los equipos pasan pruebas de envejecimiento de 72 horas e inspección de calidad de soldadura al 100% antes de salir de fábrica. Para obtener planes técnicos detallados, pruebas de muestras o consultoría de integración de líneas de producción, contacte a nuestro equipo de ingeniería de aplicaciones. Proporcionaremos parámetros de soldadura personalizados y soluciones de automatización según sus condiciones de trabajo específicas.
Fabricación de arneses
¿Necesita arneses?
Conectores originales y fábrica propia de arneses: crimpado, sobremoldeo y pruebas eléctricas — material del cliente o suministro completo.
Comentarios (0)
Cargando…